
Dépannage de l’extrusion du PVC : 15 défauts courants et leurs solutions
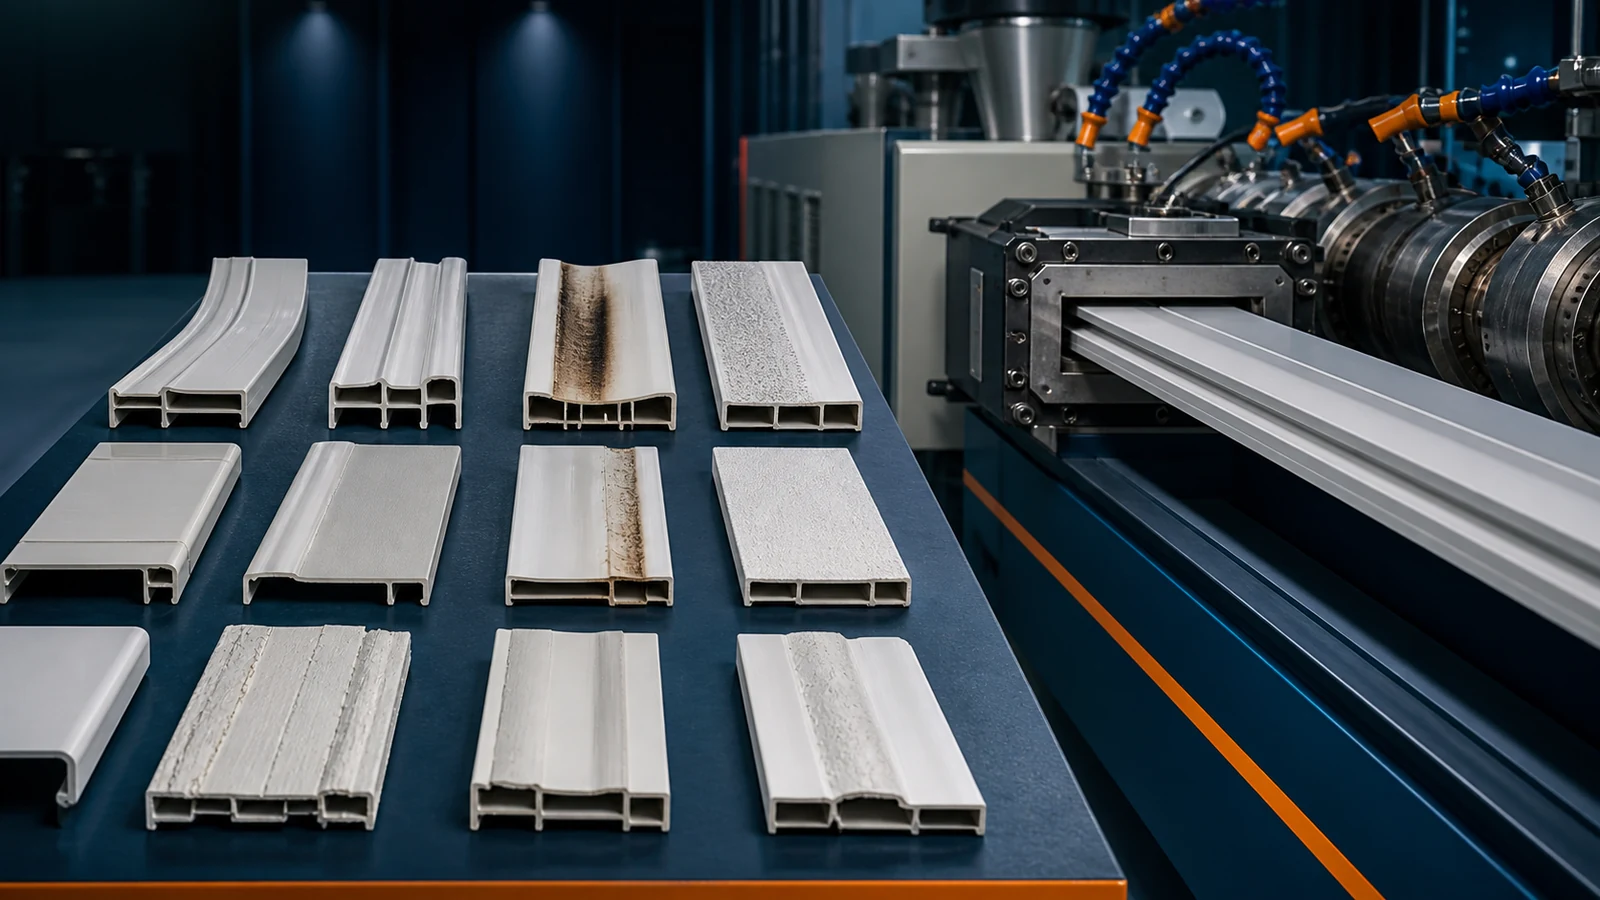
Chaque ligne de production d'extrusion en PVC produit des défauts. La différence entre une opération rentable et une opération marginale est la rapidité et la précision avec lesquelles ces défauts sont diagnostiqués et corrigés. Un seul déplacement des problèmes de production non résolus Ligne de production de panneaux muraux en PVC ou ligne de production de panneaux de mousse peut générer US$2,000–5,000 dans la ferraille.
Ce guide de dépannage organise 15 défauts d'extrusion en PVC par catégorie de symptômes, identifie les causes les plus probables et fournit une séquence diagnostique systématique. Suivez l'ordre diagnostique – ne sautez pas aux conclusions. La plupart des défauts ont de multiples causes possibles, et de réparer le mauvais temps et le mauvais matériau.
Catégorie A: Défauts de surface
Défaut 1: Sharkskin (Dureté de surface / Fracture de fonte)
Symptôme : Rugosité de surface régulière et à petite échelle perpendiculaire à la direction d'extrusion, ressemblant à la peau de requin. Le profil semble uniformément « rainy » ou « orange-peel » plutôt que lisse.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| la température du moule d'extrusion trop basse; faire fondre la peau trop visqueuse à la sortie du moule d'extrusion | Vérifier la température des lèvres du moule d'extrusion avec le pyromètre de la sonde; comparer au point de consigne | Augmenter la température des lèvres des moisissures d'extrusion de 5–10°C; attendre 5min pour stabiliser |
| vitesse de production trop élevée pour la longueur des terrains de moisissures d'extrusion (tirage excessif) | Réduire la vitesse de la chaîne de production de 10% et observer si la peau de requin diminue | Réduire la vitesse de la chaîne de production ou augmenter la longueur du terrain de moisissures d'extrusion (changement d'outils) |
| Insuffisance du lubrifiant externe; fusion collant à la terre de moisissure d'extrusion | Vérifier l'évolution de la charge motrice (la charge de levage suggère de coller) | Augmenter le lubrifiant externe de 0.1–0.2 phr; vérifier la qualité appropriée |
Défaut 2 : lignes de moisissures d'extrusion (streaks longitudinaux/grooves)
Symptôme : Lignes ou rainures continues parallèles à la direction d'extrusion le long de la surface du profil. Une ou plusieurs lignes; peuvent apparaître et disparaître de façon intermittente.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Gratter ou bourrer dans la zone des terres de moisissures d'extrusion | Arrêt de la chaîne de production, démontage du moule d'extrusion, inspection de la surface du sol sous grossissement | Terres de moisissures d'extrusion polonaises avec pâte de diamant (1–3 μm); enlever la bûre |
| Particules étrangères ( PVC dégradé, métal, sable de CaCO3) collées dans un moule d'extrusion | Cherchez une « queue » de matériaux dégradés s'étendant de l'origine de la ligne de production | Purge avec un composé purgateur; moule d'extrusion propre; vérifier la pureté du CaCO3 |
| Dépôts d'extrusion s'accumulant à la lèvre du moule | Arrêter brièvement la chaîne de production, inspecter la lèvre du moule à extrusion; tester la raclure | Régler le lubrifiant externe; nettoyer le moule d'extrusion; augmenter la température des lèvres du moule d'extrusion |
Défaut 3 : Variation de la perte (Glossy & Matte Patches)
Symptôme : Alterner les bandes brillantes et mates le long du profil. Plus fréquent dans les grands profils et les feuilles.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Refroidissement inégal dans le réservoir d ' étalonnage; rétrécissement différentiel | Vérifier l ' uniformité de la température de l ' eau du réservoir d ' étalonnage (en haut et en bas) | Améliorer la circulation de l'eau dans le réservoir; ajouter des barres de pulvérisation pour un refroidissement uniforme |
| Déplacement (sortie de poussée) entraînant un contact variable avec l'étalonnage | Mesurer le poids du profilé par mètre à des intervalles de 1minutes; vérifier la variation >±2% | Diagnostic de la cause racine de la formation (voir Défaut 8) |
| déséquilibre de la température de la moisissure d'extrusion sur toute la largeur/section | Vérifier toutes les zones de chauffage des moules d'extrusion; thermographie des moules d'extrusion extérieur | Températures de la zone des moules d'extrusion; remplacer les bandes de chauffage mortes |
Catégorie B: Défauts dimensionnels
Défaut 4: Variation de l'épaisseur du mur
Symptôme : L'épaisseur de la paroi du profil peut varier d'un côté à l'autre (problème de centrage du moule d'extrusion) ou varier le long de la longueur (surgélation). Pour profilés de fenêtres, la tolérance à l'épaisseur de paroi est généralement ±0.1–0.2 mm.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| moule d'extrusion non centré (mandrin/tip hors centre) | Mesurer l'épaisseur de la paroi en quatre points (0°, 90°, 180°, 270°) autour du profil | Régler les boulons de centreage de moule d'extrusion; égaliser la distribution de l'épaisseur de paroi |
| Débit de fusion inégal dans le collecteur de moules d'extrusion | Vérifier les canaux d'écoulement bloqués; inspecter le démontage du moule d'extrusion | Nettoyer les canaux d'écoulement des moules d'extrusion; régler les barres de restriction (pour les moules d'extrusion en feuilles) |
| Étalonnage à vide inégal (un côté tire plus) | Vérifier le placement de la fente sous vide et le niveau de vide à travers l'étalonnage | Distribution du vide d'équilibre; fentes de vide propres |
Défaut 5: Warpage / Bowing (après refroidissement)
Symptôme : Courbes de profil ou arcs lorsqu'ils sont placés sur une surface plane après refroidissement. Ancrage longitudinal (forme de la banane) ou échancrés transversaux (forme de la tasse).
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Refroidissement asymétrique: un côté du profil se refroidit plus rapidement | Vérifier la température de chaque section d'étalonnage; utiliser un thermomètre de contact sur le réservoir de sortie du profilé | Égaliser la température et le débit de l'eau de refroidissement; ajouter des barres de pulvérisation sur le côté chaud |
| Contrainte résiduelle due à un débit de fusion inégal dans le moule à extrusion | Couper la coupe transversale du profilé; chauffer jusqu'à 120°C pendant 10 min; observer la direction de la coupe | Fixer le centrement des moisissures d'extrusion; ajuster les longueurs des terres des moisissures d'extrusion pour égaliser la résistance au flux |
| Mauvais alignement du pulvérisateur (profil tiré à un angle) | Vérifier l'alignement de la courroie de traction par rapport à la ligne centrale de moule d'extrusion | Alignez le puller précisément avec la sortie du moule d'extrusion; vérifiez la tension de la ceinture même gauche/droite |
Défaut 6 : Dégradation (changement dimensionnel après extrusion)
Symptôme : Les dimensions des profilés réduisent après refroidissement à la température ambiante, au-delà de la contraction thermique attendue. La longueur peut tomber sous la tolérance (p. ex. 3m mesures du profil 2.985m après 24h).
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Gelation insuffisante; stress interne gelé | Test d'immersion en acétone : faible gelation = gonflement/crassage du profil dans l'acétone | Augmenter la température du baril dans la zone de plastification; réduire la vitesse de vis |
| Tirage excessif (étirement de la fonte) | Calculer la vitesse de sortie de l'extrusion / rapport théorique de sortie du moule >1.05 | Réduire la vitesse de traction ou augmenter la sortie de l'extrudeur pour correspondre |
| Refroidissement trop rapide (verrouillages en orientation) | Mesurer la température de la surface du profil à la sortie de l'étalonnage; >40°C suggère un froid excessif | Augmenter la température de l'eau de refroidissement (jusqu'à 20–30°C, pas de froid glacé); utiliser un refroidissement progressif |
Catégorie C: Défauts en vrac ou structurels
Défaut 7: Mauvaise Gelation (particules non fondues, produit fragile)
Symptôme : La surface du profil montre des particules de PVC non fondues (comme du sable fin). Le profil est fragile, les attelles à l'impact. L'essai d'acétone montre que la surface est en frénésie/encrassement.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Température de traitement trop basse | Vérifier la température de fusion à la sortie du moule d'extrusion; doit être 185–195°C pour uPVC | Augmenter les zones de barils 2–3 de 5–8°C; vérifier le point de consigne par rapport au point réel |
| Vitesse de vis trop élevée; temps de résidence insuffisant | Réduire la vitesse de vis de 15% et vérifier si la gelation s'améliore | Réduire le RPM vis; augmenter la température au lieu de maintenir la sortie |
| Insuffisance de l'aide à la transformation (ACR) dans la formulation | Révision de la formulation; l'ACR inférieur à 1 phr dans le PVC rigide est généralement insuffisant | Augmenter l'aide à la transformation des ACR 1.5–3.0 phr |
Défaut 8: Chirurgie (Extrait pulsant)
Symptôme : Variation cyclique de la sortie de l'extrudeur, visible sous forme d'épaisseur périodique ou de fluctuation du poids par mètre. La charge motrice (ampérage) oscille dans un motif rythmique (cycle) 5–30 secondes).
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Bridging dans la gorge d'alimentation (matériel ne coulant pas uniformément dans la vis) | Observer le niveau de matériau dans la trémie; écouter le son "manger" (viser à sec par intermittence) | Réduire la zone 1 température par 5–8°C; installer le vibromasseur de trémie ou l'alimentation en cratère |
| Densité de mélange sec en vrac non conforme | Vérifier la densité en vrac de plusieurs échantillons d'un même lot; variation > ±5% | Améliorer la cohérence du mélange à chaud; vérifier le fonctionnement du mélangeur de refroidissement |
| Vis/baril tissées entraînant une variation de l'écoulement arrière | Mesurer la production à la vitesse de rotation fixe; comparer à la valeur de référence historique | Mesurer la clairance vis/barre; si >2x la clairance originale, remplacer |
Défaut 9 : Dégradation (Ailleurs, Browning, Black Specks)
Symptôme : Le profil montre le changement de couleur du blanc/crème au jaune, puis brun, puis noir. Les taches noires indiquent une grave dégradation localisée. Odeur de HCl d'acrid près du moule d'extrusion.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Température de fusion trop élevée (>200°C pour PVC rigide) | Température de fusion du son à la sortie du moule d'extrusion | Réduire toutes les zones de 5–8°C; réduire la vitesse des vis pour réduire le chauffage au cisaillement |
| Temps de séjour trop long (points morts dans le moule d'extrusion/adaptateur) | Purge avec le matériau de changement de couleur; observer où le changement de couleur est le plus lent (emplacement de la tache morte) | Nettoyer ou modifier le moule d'extrusion pour éliminer les taches mortes; rationaliser le cheminement de l'adaptateur |
| Insuffisant stabilisateur thermique | Examiner la formulation; vérifier la posologie du stabilisateur; vérifier la qualité du stabilisateur (changement de fournisseur?) | Augmenter le stabilisateur de 0.5–1.0 phr; tester un nouveau lot de stabilisateur |
La "ligne chronologique couleur" de la dégradation du PVC est votre meilleur diagnostic: blanc → crème = dégradation précoce, réglable; jaune = dégradation significative, arrêter et corriger dans 5–10 minutes; brun = dégradation avancée, purge immédiate; noir = catastrophique, purge et peut-être démonter pour nettoyer.
Catégorie D: Défauts de produits creux/feux
Défaut 10 : Structure des cellules de mousse non uniforme
Symptôme : Panneau en mousse de PVC montre des cellules de taille variable : de grandes cellules près de la surface, de petites cellules ou pas au centre, ou vice versa. La section transversale montre une distribution cellulaire irrégulière.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Température inégale: la surface refroidit plus vite que le noyau, inhibant la mousse de surface | Couper la section transversale; inspecter le gradient de taille des cellules de la surface au cœur | Augmenter la température du moule d'extrusion; réduire le refroidissement de l'étalonnage; ajouter un agent nucléateur (nano-CaCO3) |
| Décomposition de l'agent moussant | Vérifier si la température de décomposition de l'agent moussant correspond à la température de traitement | Régler le type d'agent moussant (ADC 160°C, NaHCO3 150°C) ou utiliser un mélange endothermique/exothermique |
| Baisse de pression dans le moule d'extrusion insuffisante (moussant prématuré à l'intérieur du moule d'extrusion) | Vérifier les bulles dans la fusion avant la sortie du moule d'extrusion (indique la mousse prématurée) | Augmenter la longueur des terres de moisissures d'extrusion pour maintenir une pression interne plus élevée; réduire la température de fusion |
Défaut 11: Cratères de surface / Pinholes dans le panneau en mousse
Symptôme : De petits cratères, des trous d'épingles ou des bulles effondrées sur la surface du panneau de mousse. Plus fréquent avec le procédé Celuka lorsque la peau de surface est trop fine.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Humidité dans la formulation (le CaCO3 absorbe l'humidité ambiante) | Vérifier le CaCO3 teneur en eau; >0.3% est problématique pour la mousse | CaCO pré-sèche3 à 90°C pour 2–3h avant le mélange à chaud |
| Volatiles de lubrifiant ou d'aide à la transformation | Vérifier la TGA des lubrifiants/aides à la transformation; rechercher la perte de poids à la température de transformation | Passer à des nuances de lubrifiant thermiquement stables (paraffine de haute pureté, EBS plutôt qu'acide stéarique) |
| Peau de Celuka trop fine; bulles qui traversent la surface | Mesurer l'épaisseur de la peau à partir de la coupe transversale; la peau Celuka doit être 0.3–0.8 mm | Augmenter le taux de refroidissement de l'étalonnage à la surface (eau à 10–15°C); réduire l'ouverture des lèvres du moule à extrusion |
Catégorie E: Défauts d'étalonnage et de refroidissement
Défaut 12 : Marques de chat (Rides transversales périodiques)
Symptôme : Série de crêtes ou de lignes transversales régulières et très espacées sur la surface du profil, comme un tableau de bord. La périodicité correspond à la fréquence des vibrations de la courroie de traction ou de l'étalonnage.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Pull ceinture glisser/coller (déplacement de l'adhésif) | Écouter les rythmiques de la poulie; vérifier l'usure de la ceinture | Régler la pression de la tireuse; remplacer les ceintures usées; nettoyer la surface de la ceinture |
| Fluctuation sous vide dans l ' étalonneur (cycle à pompe) | Vérifier l'écartement du vide; oscillation > ±0.01 MPa | Installer le réservoir tampon sous vide; vérifier la pompe à vide pour l'usure; régulateur de vide de service |
| Profilé collant et libérant dans l'étalonnage | Vérifier si le profil laisse des traces de glisser dans l'étalonnage | Augmenter le refroidissement de l'étalonnage; polir la surface de l'étalonnage; augmenter le lubrifiant externe |
Défaut 13: Marques d'eau / Staines de refroidissement
Symptôme : Taches blanches lactées ou taches sur la surface du profil après refroidissement, particulièrement visibles sur les profils de couleur foncée.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Qualité de l'eau : dépôts de feuilles à forte teneur minérale (eau dure) | Dureté de l'eau de refroidissement à l'essai; TDS > 200 ppm peut causer des taches | Utiliser de l'eau adoucie/déionisée pour le refroidissement; installer le traitement de l'eau |
| Température de l'eau de refroidissement trop froide (choc thermique) | Mesurer la température de l'eau de calibrage; <10°C est trop froid pour la plupart des profils | Utiliser de l'eau revenue à 15–25°C; commencer par de l'eau chaude à l'entrée de l'étalonnage, froid à la sortie |
Catégorie F: Défauts multi-layer / co-extrusion
Défaut 14: Délamination de la couche (Co-extrusion)
Symptôme : Couches d'un profilé coextrudé séparé. La couche du capuchon pele du cœur. Peut se produire à la sortie du moule d'extrusion (immédiate) ou après refroidissement (retardée).
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Inconvénient de température de fusion au point de fusion (différence >15°C) | Vérifiez les deux températures de fusion avant fusion | Régler les températures à 10°C près l'une de l'autre au point de fusion |
| Matériaux incompatibles (par exemple, bouchon PP sur le noyau en PVC sans couche de liaison) | Vérifier la compatibilité du matériau; vérifier si la couche de liaison est spécifiée | Utiliser une paire de polymère compatible ou ajouter un adhésif approprié pour la couche de liaison |
| Contamination à l'interface (humidité, matériau dégradé, huile) | Inspecter le moule d'extrusion combinant la section pour la contamination | Nettoyer soigneusement la section de combinaison; vérifier que la manipulation des matériaux empêche la contamination |
Défaut 15: Découpe (moule d'extrusion de l'embout)
Symptôme : Dépôt blanc, cireux ou pulvérulent s'accumulant sur les lèvres du moule à extrusion au fil du temps. Le dépôt pousse et finit par se détacher, causant des taches superficielles ou des lignées de moisissures d'extrusion. La plaque de sortie contient des lubrifiants, des produits de décomposition stabilisants et du TiO2.
| Cause racine | Vérification diagnostique | Mesures correctives |
|---|---|---|
| Lubrifiant externe excessif; lubrifiant exsude à la sortie du moule d'extrusion | Analyser le dépôt de la plaque de sortie (FTIR); la présence de cire PE et de stéarates confirme l'excès de lubrifiant | Réduire le lubrifiant externe de 0.1–0.3 phr; passer à un lubrifiant à poids moléculaire plus élevé |
| extrusion moule température des lèvres trop froide (condensations lubrifiantes) | Vérifier la température des lèvres de moule à extrusion vs. corps de moule à extrusion; >5°C refroidisseur favorise l'élimination des plaques | Augmenter la température des lèvres des moisissures d'extrusion de 5–10°C par rapport au corps des moisissures d'extrusion |
| Incompatibilité entre le stabilisateur et le système lubrifiant | Examiner l'interaction stabilisant-lubrifiant; certains stabilisants Ca-Zn réagissent avec l'acide stéarique | Utiliser un système de stabilisant-lubrifiant à un seul emballage du même fournisseur; reformuler |
Approche diagnostique systématique
Lorsqu'un défaut apparaît, suivez cette séquence de diagnostic avant d'agir :
- Définir précisément le défaut: Décrivez ce que vous voyez, pas ce que vous pensez que la cause est. Prenez des photos. Mesurer les dimensions.
- Est-ce continu ou intermittent ? Les défauts continus indiquent des problèmes de moisissure/étalonnage/d'outillage. Les défauts intermittents indiquent la variation du matériau, la formation ou le cycle de température.
- C'est périodique ? Si oui, mesurez la période. Comparer pour visser RPM, circonférence de la courroie de traction, et cycle de pompe à vide de l'étalonnage pour identifier la source.
- Vérifiez d'abord les choses faciles: Points de consigne de la température par rapport à la température réelle, niveau de matériau dans la trémie, niveau de vide, débit/température de refroidissement, état de la courroie de traction.
- Modifier une variable à la fois: Régler la température par 5°C OU vitesse de vis par 2 RPM OR vitesse de la chaîne de production de 5% – jamais de multiples changements à la fois.
- Attendre la stabilisation : Après tout changement, attendez 10–15 minutes pour que le système atteigne un nouvel état d'équilibre avant d'évaluer l'effet.
Les opérateurs de production qui sautent pour « changer la formulation » comme la première étape de dépannage sont généralement mal. 70% des défauts d'extrusion ont une cause de processus ou d'équipement, pas une cause de racine de formulation. Ajustements du processus d'échappement avant de changer la recette.
Problème d'extrusion persistante ?
Nos ingénieurs de process fournissent des dépannages à distance et sur place pour les lignes d'extrusion PVC dans le monde entier. Envoyez-nous des photos et des données pour un diagnostic rapide.
Obtenir un soutien techniqueArticles connexes
- Guide d'extrusion de contrôle de température PVC
- Conception des filières pour profilés et feuilles en PVC
- Guide de formulation du PVC pour l’extrusion de profilés
- Guide d’entretien des vis et fourreaux
- Guide de technologie de co-extrusion en PVC
Conclusion
Le dépannage efficace est une discipline systématique, et non une supposition. Les meilleurs opérateurs d'extrusion ne connaissent pas la réponse à chaque défaut, ils connaissent la bonne question diagnostique à poser. Lorsqu'un défaut apparaît : définissez-le avec précision, vérifiez s'il est périodique, éliminez d'abord les causes simples, changez une variable à la fois et attendez la stabilisation. Et rappelez-vous: la plupart des défauts sont liés au processus, pas à la formulation. Avant d'appeler votre fournisseur de matériaux, vérifiez vos températures, votre vitesse de vis et votre configuration d'étalonnage.