
Solução de problemas de extrusão de PVC: 15 Defeitos e soluções comuns
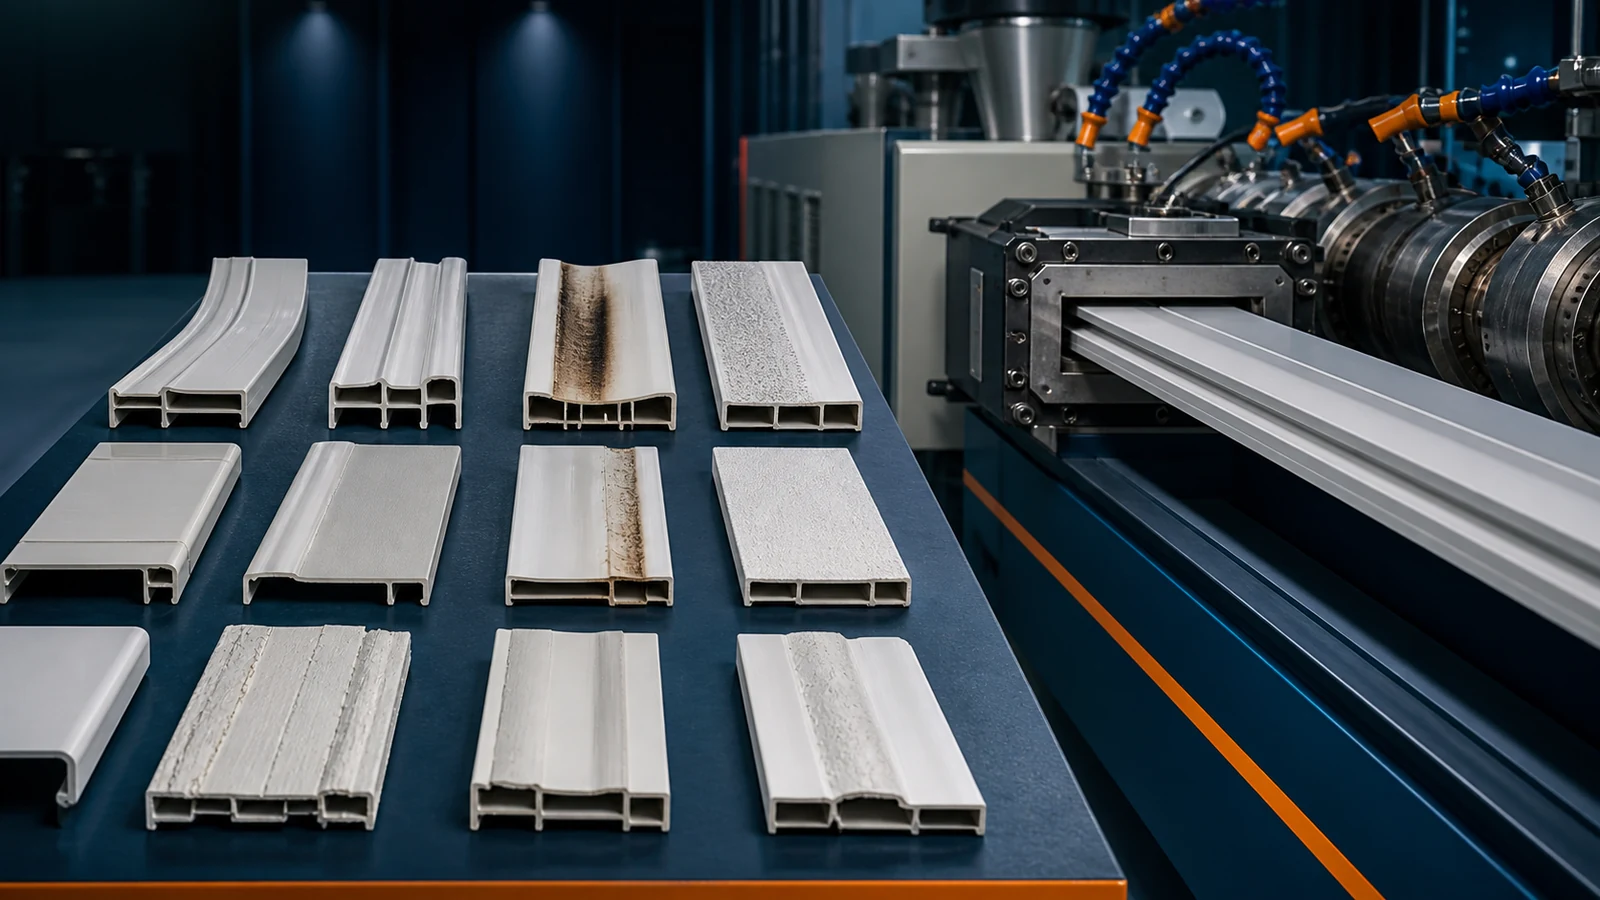
Toda linha de extrusão de PVC produz defeitos. A diferença entre uma operação lucrativa e uma marginal é a rapidez e a precisão com que esses defeitos são diagnosticados e corrigidos. Um único turno de problemas de produção não resolvidos em um Linha de painéis de parede em PVC ou linha de placa de espuma pode gerar US$2,000–5,000 em sucata.
Este guia de solução de problemas organiza 15 defeitos comuns de extrusão de PVC por categoria de sintoma, identifica as causas raízes mais prováveis e fornece uma sequência de diagnóstico sistemática. Siga a ordem de diagnóstico – não tire conclusões precipitadas. A maioria dos defeitos tem múltiplas causas possíveis, e consertar a errada desperdiça tempo e material.
Categoria A: Defeitos Superficiais
Defeito 1: Pele de tubarão (rugosidade da superfície/fratura por fusão)
Sintoma: Rugosidade superficial regular e em escala fina, perpendicular à direção de extrusão, semelhante à pele de tubarão. O perfil parece uniformemente "granulado" ou "casca de laranja" em vez de liso.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Temperatura da matriz muito baixa; derreter a pele muito viscosa na saída | Verifique a temperatura da borda da matriz com pirômetro de sonda; comparar com o ponto de ajuste | Aumente a temperatura da borda da matriz em 5–10°C; espere 5 min para estabilização |
| Velocidade da linha muito alta para o comprimento da matriz (rebaixamento excessivo) | Reduza a velocidade da linha em 10% e observe se a pele de tubarão reduz | Reduza a velocidade da linha ou aumente o comprimento da matriz (troca de ferramentas) |
| Lubrificante externo insuficiente; derreter grudando na terra morta | Verifique a tendência da carga do motor (carga crescente sugere travamento) | Aumente o lubrificante externo em 0.1–0.2 phr; verificar a nota adequada |
Defeito 2: Linhas da matriz (riscas/ranhuras longitudinais)
Sintoma: Linhas contínuas ou ranhuras paralelas à direção de extrusão ao longo da superfície do perfil. Uma ou múltiplas linhas; podem aparecer e desaparecer intermitentemente.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Arranhar ou rebarbar na área do terreno | Pare a linha, desmonte a matriz, inspecione a superfície do terreno sob ampliação | Molde polido com pasta de diamante (1–3 μm); remover rebarbas |
| Partículas estranhas (PVC degradado, metal, areia de CaCO3) presas na matriz | Procure uma “cauda” de material degradado que se estende desde a origem da linha | Purgar com composto de purga; morrer limpo; verifique a pureza do CaCO3 |
| Depósitos de placa acumulando-se na borda da matriz | Pare a linha brevemente, inspecione a borda da matriz; teste de raspagem | Ajustar lubrificante externo; morrer limpo; aumentar a temperatura dos lábios |
Defeito 3: Variação de brilho (manchas brilhantes e foscas)
Sintoma: Alternando faixas ou manchas brilhantes e foscas ao longo do perfil. Mais comum em perfis e chapas largas.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Resfriamento irregular no tanque de calibração; encolhimento diferencial | Verifique a uniformidade da temperatura da água do tanque de calibração (superior vs. inferior) | Melhorar a circulação de água no tanque; adicione barras de pulverização para resfriamento uniforme |
| Surto (saída pulsante) causando contato variável com o calibrador | Meça o peso do perfil por metro em intervalos de 1 minutos; verifique a variação >±2% | Diagnosticar a causa raiz do surto (ver Defeito 8) |
| Desequilíbrio de temperatura da matriz ao longo da largura/seção transversal | Verifique todas as zonas de aquecimento da matriz; termografia do exterior da matriz | Equilibre as temperaturas da zona da matriz; substituir bandas de aquecedor mortas |
Categoria B: Defeitos Dimensionais
Defeito 4: Variação na Espessura da Parede
Sintoma: A espessura da parede do perfil varia; pode ser consistentemente mais espesso em um lado (problema de centralização da matriz) ou variar ao longo do comprimento (ondulação). Para perfis de janela, a tolerância da espessura da parede é normalmente ±0.1–0.2 mm.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Matriz não centralizada (mandril/ponta descentralizada) | Meça a espessura da parede em quatro pontos (0°, 90°, 180°, 270°) ao redor do perfil | Ajuste os parafusos de centralização da matriz; equalizar a distribuição da espessura da parede |
| Fluxo de fusão desigual no coletor de matriz | Verifique se há canais de fluxo bloqueados; inspecionar a desmontagem da matriz | Limpe os canais de fluxo da matriz; ajustar barras restritivas (para matrizes de chapa) |
| Calibração de vácuo irregular (um lado puxa mais) | Verifique o posicionamento da ranhura de vácuo e o nível de vácuo no calibrador | Distribuição de vácuo de equilíbrio; limpar ranhuras de vácuo |
Defeito 5: Empenamento/encurvamento (após resfriamento)
Sintoma: Curvas ou arcos de perfil quando colocados em uma superfície plana após resfriamento. Encurvamento longitudinal (formato de banana) ou empenamento transversal (formato de xícara).
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Resfriamento assimétrico: um lado do perfil esfria mais rápido | Verifique a temperatura de cada seção do calibrador; use termômetro de contato no perfil que sai do tanque | Equalize a temperatura e o fluxo da água de resfriamento; adicione barras de pulverização no lado quente |
| Tensão residual devido ao fluxo desigual do fundido na matriz | Corte a seção transversal do perfil; aquecer a 120°C por 10 min; observe a direção do empenamento | Corrija a centralização da matriz; ajuste os comprimentos da matriz para equalizar a resistência ao fluxo |
| Desalinhamento do extrator (perfil puxado em ângulo) | Verifique o alinhamento da correia extratora em relação à linha central da matriz | Alinhe o extrator precisamente com a saída da matriz; verifique a tensão da correia mesmo à esquerda/direita |
Defeito 6: Encolhimento (mudança dimensional pós-extrusão)
Sintoma: As dimensões do perfil reduzem após o resfriamento até a temperatura ambiente, além da contração térmica esperada. Pode fazer com que o comprimento caia abaixo da tolerância (por exemplo, 3m medidas de perfil 2.985m após 24h).
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Gelificação insuficiente; tensão interna congelada em | Teste de imersão em acetona: má gelificação = inchaço/fissura no perfil em acetona | Aumentar a temperatura do barril na zona de plastificação; reduzir a velocidade do parafuso |
| Rebaixamento excessivo (alongamento do fundido) | Calcular a velocidade de transporte/relação teórica da velocidade de saída da matriz >1.05 | Reduza a velocidade de transporte ou aumente a produção da extrusora para corresponder |
| Resfriamento muito rápido (a extinção trava na orientação) | Meça a temperatura da superfície do perfil na saída do calibrador; >40°C sugere muito frio | Aumentar a temperatura da água de resfriamento (para 20–30°C, não gelada); use resfriamento gradual |
Categoria C: Defeitos a granel/estruturais
Defeito 7: Má gelificação (partículas não derretidas, produto quebradiço)
Sintoma: A superfície do perfil apresenta partículas de PVC não derretidas (como areia fina). O perfil é quebradiço e estilhaça com o impacto. O teste de acetona mostra fissuras/rachaduras na superfície.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Temperatura de processamento muito baixa | Verifique a temperatura de fusão na saída da matriz; deve ser 185–195°C para uPVC | Aumentar as zonas de barril 2–3 em 5–8°C; verificar o ponto de ajuste vs. real |
| Velocidade do parafuso muito alta; tempo de residência insuficiente | Reduza a velocidade da rosca em 15% e verifique se a gelificação melhora | Reduza a rotação do parafuso; aumentar a temperatura para manter a produção |
| Ajuda ao processamento (ACR) insuficiente na formulação | Formulação da revisão; ACR abaixo de 1 phr em PVC rígido é geralmente insuficiente | Aumentar a ajuda de processamento ACR para 1.5–3.0 phr |
Defeito 8: Surto (saída pulsante)
Sintoma: Variação cíclica na saída da extrusora, visível como espessura periódica ou flutuação de peso por metro. A carga do motor (amperagem) oscila em um padrão rítmico (ciclo 5–30 segundos).
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Ponte na garganta de alimentação (o material não flui uniformemente para a rosca) | Observe o nível do material na caçamba; ouça o som de "fome" (parafuso funcionando a seco intermitentemente) | Reduzir a temperatura da Zona 1 em 5–8°C; instale o vibrador da tremonha ou o alimentador do crammer |
| Densidade aparente inconsistente da mistura seca | Verifique a densidade aparente de diversas amostras do mesmo lote; variação >±5% | Melhorar a consistência da mistura a quente; verificar a operação do misturador de resfriamento |
| Parafuso/cilindro desgastado causando variação de refluxo | Meça a saída em RPM fixo; comparar com o benchmark histórico | Meça a folga do parafuso/cano; se >2x folga original, substitua |
Defeito 9: Degradação (amarelecimento, escurecimento, manchas pretas)
Sintoma: O perfil mostra a mudança de cor de branco/creme para amarelo, depois marrom e depois preto. Manchas pretas indicam degradação localizada severa. Odor acre de HCl perto da matriz.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Temperatura de fusão muito alta (>200°C para PVC rígido) | Temperatura de fusão da sonda na saída da matriz | Reduzir todas as zonas em 5–8°C; reduza a velocidade do parafuso para diminuir o aquecimento de cisalhamento |
| Tempo de permanência muito longo (pontos mortos na matriz/adaptador) | Purgar com material de mudança de cor; observe onde a mudança de cor é mais lenta (localização do ponto morto) | Limpe ou modifique a matriz para eliminar pontos mortos; simplificar o caminho do fluxo do adaptador |
| Estabilizador térmico insuficiente | Formulação da revisão; verificar a dosagem do estabilizador; verificar a qualidade do estabilizador (mudança de fornecedor?) | Aumente o estabilizador em 0.5–1.0 phr; testar novo lote de estabilizador |
A “linha do tempo de cor” da degradação do PVC é o seu melhor diagnóstico: branco → creme = degradação precoce, ajustável; amarelo = degradação significativa, pare e corrija em 5–10 minutos; marrom = degradação avançada, purgue imediatamente; preto = catastrófico, purgue e possivelmente desmonte para limpar.
Categoria D: Defeitos de produtos ocos/espumados
Defeito 10: Estrutura celular de espuma não uniforme
Sintoma: Placa de espuma de PVC mostra tamanhos variados de células: células grandes perto da superfície, células pequenas ou nenhuma célula no centro, ou vice-versa. A seção transversal mostra distribuição celular irregular.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Temperatura irregular: a superfície esfria mais rápido que o núcleo, inibindo a formação de espuma na superfície | Corte transversal; inspecionar o gradiente de tamanho da célula da superfície ao núcleo | Aumentar a temperatura da matriz; reduzir o resfriamento do calibrador; adicionar agente nucleante (nano-CaCO3) |
| Tempo de decomposição do agente espumante desativado | Verifique se a temperatura de decomposição do agente espumante corresponde à temperatura de processamento | Ajuste o tipo de agente espumante (ADC 160°C, NaHCO3 150°C) ou use mistura endotérmica/exotérmica |
| Queda de pressão insuficiente na matriz (formação prematura de espuma dentro da matriz) | Verifique se há bolhas no fundido antes da saída da matriz (indica formação de espuma prematura) | Aumente o comprimento da matriz para manter uma pressão interna mais alta; reduzir a temperatura de fusão |
Defeito 11: Crateras/orifícios superficiais na placa de espuma
Sintoma: Pequenas crateras, furos ou bolhas colapsadas na superfície da placa de espuma. Mais comum no processo Celuka quando a superfície da pele é muito fina.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Umidade na formulação (CaCO3 absorve a umidade ambiente) | Verifique o teor de umidade do CaCO3; >0.3% é problemático para formação de espuma | Pré-secar CaCO3 a 90°C por 2–3h antes da mistura a quente |
| Voláteis de lubrificante ou auxiliar de processamento | Verificar TGA de lubrificantes/auxiliares de processamento; procure perda de peso na temperatura de processamento | Mude para graus de lubrificante termicamente estáveis (parafina de alta pureza, EBS em vez de ácido esteárico) |
| Pele Celuka muito fina; bolhas rompem a superfície | Meça a espessura da pele a partir da seção transversal; A pele Celuka deve ser 0.3–0.8 mm | Aumentar a taxa de resfriamento do calibrador na superfície (água a 10–15°C); reduzir a abertura da borda da matriz |
Categoria E: Defeitos de calibração e resfriamento
Defeito 12: Marcas de vibração (cumes transversais periódicas)
Sintoma: Série de sulcos ou linhas transversais regulares e pouco espaçadas na superfície do perfil, como uma tábua de lavar. A periodicidade corresponde à frequência de vibração da correia extratora ou do calibrador.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Correia extratora escorregando/emperrando (movimento stick-slip) | Ouça o rangido rítmico do extrator; verifique o desgaste do cinto | Ajustar a pressão do extrator; substitua correias gastas; superfície limpa da correia |
| Flutuação de vácuo no calibrador (ciclagem da bomba) | Verifique o vacuômetro; oscilação >±0.01 MPa | Instale o tanque tampão de vácuo; verifique se há desgaste na bomba de vácuo; regulador de vácuo de serviço |
| Perfil colado e liberado no calibrador | Verifique se o perfil deixa marcas de arrasto no calibrador | Aumentar o resfriamento do calibrador; superfície do calibrador polido; aumentar o lubrificante externo |
Defeito 13: Marcas de água/manchas de resfriamento
Sintoma: Manchas ou manchas brancas leitosas na superfície do perfil após resfriamento, especialmente visíveis em perfis de cor escura.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Qualidade da água: alto conteúdo mineral (água dura) deixa depósitos | Teste a dureza da água de resfriamento; TDS >200 ppm pode causar manchas | Use água amaciada/deionizada para resfriamento; instalar tratamento de água |
| Temperatura da água de resfriamento muito baixa (choque térmico) | Medir a temperatura da água do calibrador; <10°C é muito frio para a maioria dos perfis | Utilize água temperada a 15–25°C; comece com água morna na entrada do calibrador, fria na saída |
Categoria F: Defeitos Multicamadas/Coextrusão
Defeito 14: Delaminação de camada (coextrusão)
Sintoma: Camadas de um perfil coextrudado separado. A camada da tampa se desprende do núcleo. Pode ocorrer na saída da matriz (imediata) ou após o resfriamento (retardado).
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Incompatibilidade de temperatura de fusão no ponto de fusão (diferença >15°C) | Verifique ambas as temperaturas de fusão da extrusora antes da fusão | Ajuste as temperaturas para que fiquem dentro de 10°C uma da outra no ponto de fusão |
| Materiais incompatíveis (por exemplo, tampa de PP no núcleo de PVC sem camada de ligação) | Verifique a compatibilidade dos materiais; verifique se a camada de ligação está especificada | Use um par de polímeros compatível ou adicione adesivo de camada de ligação apropriado |
| Contaminação na interface (umidade, material degradado, óleo) | Inspecione a seção de combinação da matriz quanto a contaminação | Limpe completamente a seção de combinação; verificar se o manuseio de materiais evita contaminação |
Defeito 15: Plate-Out (Die Lip Build-up)
Sintoma: Depósito branco, ceroso ou pulverulento que se acumula nas bordas da matriz ao longo do tempo. O depósito cresce e eventualmente se desprende, causando manchas superficiais ou linhas de matriz. Plate-out contém lubrificantes, produtos de decomposição de estabilizadores e TiO2.
| Causa Raiz | Verificação de diagnóstico | Ação Corretiva |
|---|---|---|
| Lubrificante externo excessivo; lubrificante exala na saída da matriz | Analisar depósito plate-out (FTIR); presença de cera PE e estearatos confirma excesso de lubrificante | Reduza o lubrificante externo em 0.1–0.3 phr; mudar para lubrificante de peso molecular mais alto |
| A temperatura do lábio está muito baixa (o lubrificante condensa) | Verifique a temperatura da borda versus o corpo da matriz; >5°C mais frio promove a saída da placa | Aumentar a temperatura da borda da matriz em 5–10°C em relação ao corpo da matriz |
| Incompatibilidade entre estabilizador e sistema lubrificante | Revise a interação estabilizador-lubrificante; alguns estabilizadores de Ca-Zn reagem com ácido esteárico | Use sistema estabilizador-lubrificante monocomponente do mesmo fornecedor; reformular |
Abordagem Diagnóstica Sistemática
Quando aparecer um defeito, siga esta sequência de diagnóstico antes de agir:
- Defina o defeito com precisão: Descreva o que você vê, não o que você acha que é a causa. Tire fotos. Meça as dimensões.
- É contínuo ou intermitente? Defeitos contínuos apontam para problemas na matriz/calibrador/ferramentas. Defeitos intermitentes apontam para variação do material, oscilações ou ciclos de temperatura.
- É periódico? Se sim, meça o período. Compare a rotação do parafuso, a circunferência da correia extratora e o ciclo da bomba de vácuo do calibrador para identificar a fonte.
- Verifique primeiro as coisas fáceis: Pontos de ajuste de temperatura vs. real, nível de material na tremonha, nível de vácuo, vazão/temperatura da água de resfriamento, condição da correia extratora.
- Altere uma variável de cada vez: Ajuste a temperatura em 5°C OU a velocidade da rosca em 2 RPM OU a velocidade da linha em 5% – nunca faça várias alterações ao mesmo tempo.
- Aguarde a estabilização: Após qualquer alteração, aguarde 10–15 minutos para que o sistema atinja um novo estado estacionário antes de avaliar o efeito.
Os operadores de produção que saltam para “vamos mudar a formulação” como a primeira etapa da solução de problemas geralmente estão errados. 70% dos defeitos de extrusão têm uma causa raiz de processo ou equipamento, e não uma causa raiz de formulação. Esgote os ajustes do processo antes de alterar a receita.
Problema de extrusão persistente?
Nossos engenheiros de processo fornecem solução de problemas remota e no local para linhas de extrusão de PVC em todo o mundo. Envie-nos fotos e dados do processo para um diagnóstico rápido.
Obtenha suporte técnicoArtigos relacionados
- Guia de extrusão de controle de temperatura de PVC
- Design de matriz de PVC para perfis e chapas
- Guia de formulação de PVC para extrusão de perfis
- Guia de manutenção de parafusos e cilindros
- Guia de tecnologia de coextrusão de PVC
Conclusão
A solução de problemas eficaz é uma disciplina sistemática, não uma adivinhação. Os melhores operadores de extrusão não sabem a resposta para todos os defeitos – eles sabem a pergunta de diagnóstico certa a fazer. Quando aparecer um defeito: defina-o com precisão, verifique se é periódico, elimine primeiro as causas simples, altere uma variável por vez e aguarde a estabilização. E lembre-se: a maioria dos defeitos está relacionada ao processo e não à formulação. Antes de ligar para o fornecedor do material, verifique as temperaturas, a velocidade da rosca e a configuração do calibrador.