
Guia de extrusão de controle de temperatura de PVC: configurações zona por zona
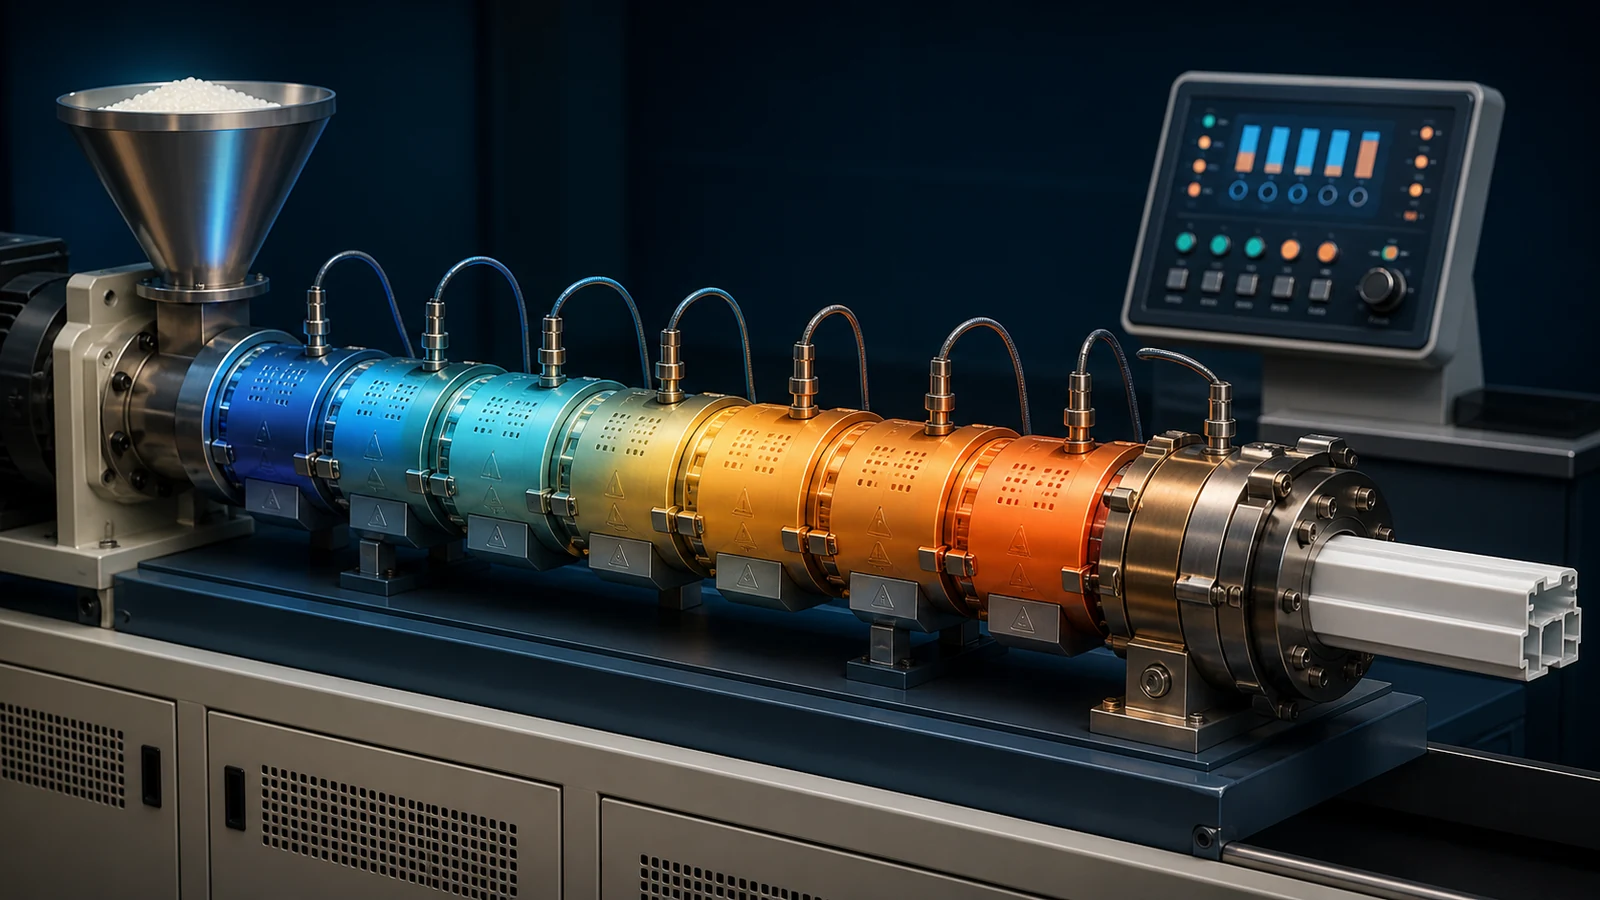
O controle de temperatura é o coração da extrusão de PVC. Ao contrário das poliolefinas, o PVC rígido (uPVC) é um polímero amorfo e sensível ao calor que começa a se degradar a apenas 180°C, mas requer 170–200°C para derreter e fluir adequadamente. Um desvio de temperatura tão pequeno quanto 5°C pode significar a diferença entre um perfeito Painel de parede em PVC e um lote de sucata queimada.
Este guia detalha cada zona de temperatura em uma linha de extrusão de PVC – desde a garganta de alimentação até as bordas da matriz – e explica por que cada configuração é importante, como ajustá-las e como solucionar defeitos comuns relacionados à temperatura.
1. Por que o controle de temperatura é diferente para o PVC
O comportamento térmico exclusivo do PVC molda cada decisão de temperatura na linha de extrusão:
- Nenhum verdadeiro ponto de fusão: O PVC não derrete como o PE ou PP. Ele passa por um processo de gelificação (fusão) onde as partículas primárias se decompõem em um fundido homogêneo em torno de 170–195°C. Abaixo desta faixa, o material permanece em estado particulado com propriedades mecânicas pobres. Acima dele, a degradação acelera exponencialmente.
- Janela de processamento estreita: A diferença entre a gelificação adequada (170°C) e a degradação térmica (195°C) é de apenas ~25°C. Isto exige um controle rígido da temperatura em todas as zonas.
- O aquecimento por cisalhamento é significativo: O PVC gera calor de fricção substancial durante o processamento. A velocidade e o design da rosca contribuem tanto para a temperatura de fusão quanto as configurações do aquecedor do barril.
- Nenhuma estrutura cristalina: O PVC não cristaliza, portanto não há calor latente de fusão para amortecer as flutuações de temperatura – o fundido responde rapidamente às mudanças na entrada de calor.
A regra de ouro da extrusão de PVC: os aquecedores de barril não controlam a temperatura de fusão – eles criam as condições certas para a rosca realizar seu trabalho. A dependência excessiva do calor do barril leva à degradação.
2. Configurações de temperatura zona por zona
Uma extrusora cônica de rosca dupla típica para PVC rígido possui zonas cilíndricas de 4–5, além do adaptador e da matriz. Aqui está o perfil de temperatura recomendado para composto uPVC padrão (resina SG-5, K-67):
| Zona | Função | Faixa de temperatura | Ponto de ajuste típico |
|---|---|---|---|
| Zona 1 (Alimentação) | Pré-aquecimento e transporte de mistura seca | 155–170°C | 160°C |
| Zona 2 (Compressão) | Compactação e gelificação inicial | 160–175°C | 168°C |
| Zona 3 (Plastificação) | Desenvolvimento completo de gelificação | 165–180°C | 172°C |
| Zona 4 (Medição) | Homogeneização e aumento de pressão | 165–180°C | 170°C |
| Adaptador | Transição para morrer | 165–178°C | 168°C |
| Morrer Corpo | Distribuição de fluxo | 170–185°C | 178°C |
| Morrer Lábios | Modelagem final | 175–190°C | 180°C |
Zona 1: Zona de alimentação (155–170°C)
A zona de alimentação tem a configuração de temperatura mais baixa porque muito calor aqui causa fusão prematura e formação de ponte, bloqueando o fluxo de material para dentro da rosca. O objetivo é um pré-aquecimento suave – levar a mistura seca a cerca de 100–120°C antes de entrar na zona de compressão.
Aviso: Se a Zona 1 estiver muito quente, a mistura seca irá aderir à raiz do parafuso e alimentar mal, causando oscilação (flutuação de produção). Se estiver muito frio, o parafuso deverá realizar trabalho mecânico excessivo, o que pode sobrecarregar o motor.
Zona 2–3: Zonas de Compressão e Plastificação (160–180°C)
Estas são as zonas onde ocorre a gelificação. O perfil de temperatura deve aumentar gradualmente (nunca faça um salto >10°C entre zonas). A zona de compressão (Zona 2) inicia a gelificação; a zona de plastificação (Zona 3) completa. Uma rampa gradual de 160°C a 175°C dá ao PVC tempo para fundir uniformemente sem superaquecimento localizado.
Zona 4: Zona de Medição (165–180°C)
A zona de dosagem suaviza o fundido e cria pressão para a matriz. Ligeiramente inferior à Zona 3 – ou igual – para evitar degradação devido ao tempo de residência excessivo.
Zonas de adaptador e matriz (165–190°C)
As zonas do adaptador e da matriz são colocadas mais altas que o cilindro para reduzir a viscosidade do fundido na fase de moldagem, melhorando o brilho da superfície e a precisão dimensional. As bordas da matriz normalmente ficam 5–10°C mais quentes que o corpo da matriz para evitar o acúmulo de bordas da matriz (remoção da placa) e melhorar o acabamento da superfície.
3. Estratégias de perfil de temperatura
Perfil reverso (recomendado para a maioria dos uPVC)
Em um perfil de temperatura reverso, a Zona 1 é a mais quente e o perfil diminui em direção à matriz. Isso é comum com extrusoras de rosca dupla contra-rotativas porque o aquecimento por cisalhamento aumenta a temperatura do fundido além dos pontos de ajuste à medida que passa pela rosca:
- Zona 1: 175–180°C
- Zona 2: 170–175°C
- Zona 3: 165–170°C
- Zona 4: 160–168°C
- Adaptador: 165–172°C
- Morrer: 175–185°C
Por que funciona: Uma zona de alimentação mais quente inicia a gelificação mais cedo. À medida que o material avança, o cisalhamento fornece calor adicional, de modo que a entrada de calor do barril é reduzida de forma constante para evitar o superaquecimento.
Perfil plano/ascendente
Um perfil plano ou ascendente (alimentação fria, mais quente em direção à matriz) às vezes é usado para extrusão em alta velocidade de perfis de paredes finas onde o cisalhamento do parafuso é limitado. Proporciona uma gelificação mais controlada ao custo de uma produção ligeiramente inferior.
Comece com um perfil reverso como linha de base. Se você tiver problemas de gelificação (partículas não derretidas no produto), alise gradualmente o perfil aumentando as temperaturas da zona de plastificação.
4. Controle de temperatura do parafuso
Extrusoras de rosca dupla normalmente possuem controle interno de temperatura do núcleo do parafuso. Este é um parâmetro crítico, mas muitas vezes esquecido:
- Circulação de óleo: O óleo aquecido (80–120°C) circula através dos núcleos dos parafusos para pré-aquecer os parafusos na inicialização e remover o excesso de calor friccional durante a produção em estado estacionário.
- Muito frio: O material gruda no parafuso, transporte deficiente, oscilação.
- Muito quente: O material degrada-se na superfície do parafuso, produzindo manchas pretas no extrudado.
Temperatura recomendada do óleo do parafuso: 90–110°C para perfis de PVC rígido; 80–95°C para espuma de PVC.
5. Defeitos e soluções relacionados à temperatura
| Defeito | Causa provável da temperatura | Solução |
|---|---|---|
| Descoloração amarela/marrom | Temperatura de fusão muito alta; degradação começando | Reduza as temperaturas da matriz e da zona de medição em 3–5°C; verifique a temperatura do óleo do parafuso; aumentar o nível do estabilizador |
| Manchas pretas no produto | Superaquecimento local severo; material degradado preso em pontos mortos | Limpe a matriz e o parafuso; reduzir todas as zonas em 5–8°C; verifique se há pontos mortos no adaptador |
| Superfície áspera/fosca (pele de tubarão) | Morra com muito frio; derreter muito viscoso na saída da matriz | Aumente a temperatura da borda da matriz em 5–10°C; verifique se a temperatura geral de fusão é alta o suficiente para gelificação |
| Partículas não derretidas/fraca gelificação | Temperatura do barril muito baixa; gelificação insuficiente | Aumente a temperatura da Zona 2–3 em 5–8°C; reduza a velocidade do parafuso temporariamente |
| Saída de surto/pulsante | Zona 1 muito quente causando pontes; alimentação irregular | Zona Inferior 1 em 5–8°C; verifique o resfriamento da tremonha |
| Bolhas/porosidade dentro do perfil | A temperatura da matriz é muito alta; voláteis (umidade no enchimento) expandindo | Abaixe a temperatura da matriz; enchimento pré-seco de CaCO3; reduzir a velocidade do parafuso |
| Morrer acúmulo de lábios (placa para fora) | Morrer lábios muito legais; condensação de lubrificante/aditivos externos | Aumente a temperatura da borda da matriz em 5–10°C; ajustar o nível de lubrificante externo |
| Perfil deforma após resfriamento | Distribuição desigual da temperatura da matriz; encolhimento diferencial | Aquecedores de zona de equilíbrio; verifique se há faixas do aquecedor da matriz bloqueadas |
6. Procedimentos de temperatura de inicialização e desligamento
Sequência de inicialização
- Pré-aqueça a matriz separadamente: A matriz tem mais massa térmica. Comece 20–30 minutos antes do barril.
- Defina as temperaturas iniciais do barril 10–15°C acima das configurações de produção durante os primeiros 10–15 minutos para acelerar a absorção de calor e depois passar para as configurações de produção.
- Aguarde que todas as zonas se estabilizem dentro de ±2°C do ponto de ajuste antes de alimentar o material. A pressa leva a defeitos de partida a frio.
- Comece o parafuso em baixa rotação (5–8 rpm) e aumente gradualmente para a velocidade de produção ao longo de 15–20 minutos.
- Purgue com PVC limpo ou composto de purga se a máquina estiver inativa por mais de 4 horas para limpar qualquer resíduo degradado.
Sequência de desligamento
- Pare primeiro a alimentação de material; gire o parafuso até que não saia mais material da matriz.
- Reduza todos os pontos de ajuste de temperatura em 30–40°C (até ~130–140°C) enquanto o parafuso ainda gira lentamente para evitar a degradação térmica do material residual.
- Pare o parafuso, desligue os aquecedores.
- Para desligamentos prolongados (>24 horas): Purgue com PE ou composto de purga para deslocar o PVC do sistema antes de esfriar completamente.
7. Dicas práticas do nosso piso de extrusão
- A colocação do termopar é importante: Uma leitura de termopar 170°C pode significar que o fundido está 178°C se a ponta do termopar não se projetar o suficiente no fluxo de fusão. Verifique com um pirômetro de sonda portátil na saída da matriz pelo menos uma vez por turno.
- Saúde da banda do aquecedor: Uma faixa de aquecimento morto em um lado da matriz causa fluxo assimétrico. Verifique mensalmente o consumo de corrente do aquecedor com um alicate amperímetro.
- Efeitos da temperatura ambiente: Em climas quentes (oficina >35°C), pode ser necessário reduzir os pontos de ajuste do barril em 3–5°C e aumentar o resfriamento do óleo da rosca. Em climas frios (<10°C), pré-aqueça a mistura seca ou estenda a Zona 1.
- A formulação interage com a temperatura: Uma carga de enchimento mais alta (CaCO3 >30 phr) conduz o calor mais rapidamente e pode exigir temperaturas mais baixas do barril. Níveis mais elevados de auxiliares de processamento melhoram a gelificação em temperaturas mais baixas.
Precisa de ajuda para otimizar seu perfil de temperatura de extrusão de PVC?
Nossos engenheiros de processo podem analisar sua configuração atual e recomendar ajustes específicos para seu produto e formulação.
Fale com nossos engenheirosArtigos e produtos relacionados
- Guia de formulação de PVC para extrusão de perfis — como a formulação afeta a temperatura de processamento
- Extrusora de parafuso duplo cônico vs paralelo — impacto do tipo parafuso no comportamento térmico
- Solução de problemas de extrusão de PVC: defeitos comuns
- Produtos: Máquina de painel de parede de PVC | Máquina de perfil de janela de PVC | Máquina de painel de teto de PVC
Conclusão
Dominar o controle de temperatura na extrusão de PVC envolve compreender a interação entre os aquecedores de barril, o cisalhamento do parafuso e a estreita janela térmica do PVC. Comece com um perfil de temperatura inverso, verifique a temperatura real do fundido na saída da matriz e faça pequenos ajustes (3–5°C por vez) enquanto observa a qualidade do produto. Os melhores operadores tratam o controle de temperatura como uma ferramenta de diagnóstico – lendo defeitos relacionados à temperatura para ajustar não apenas os aquecedores, mas toda a equação de processamento.