
Руководство по экструзии ПВХ с контролем температуры: настройки по зонам
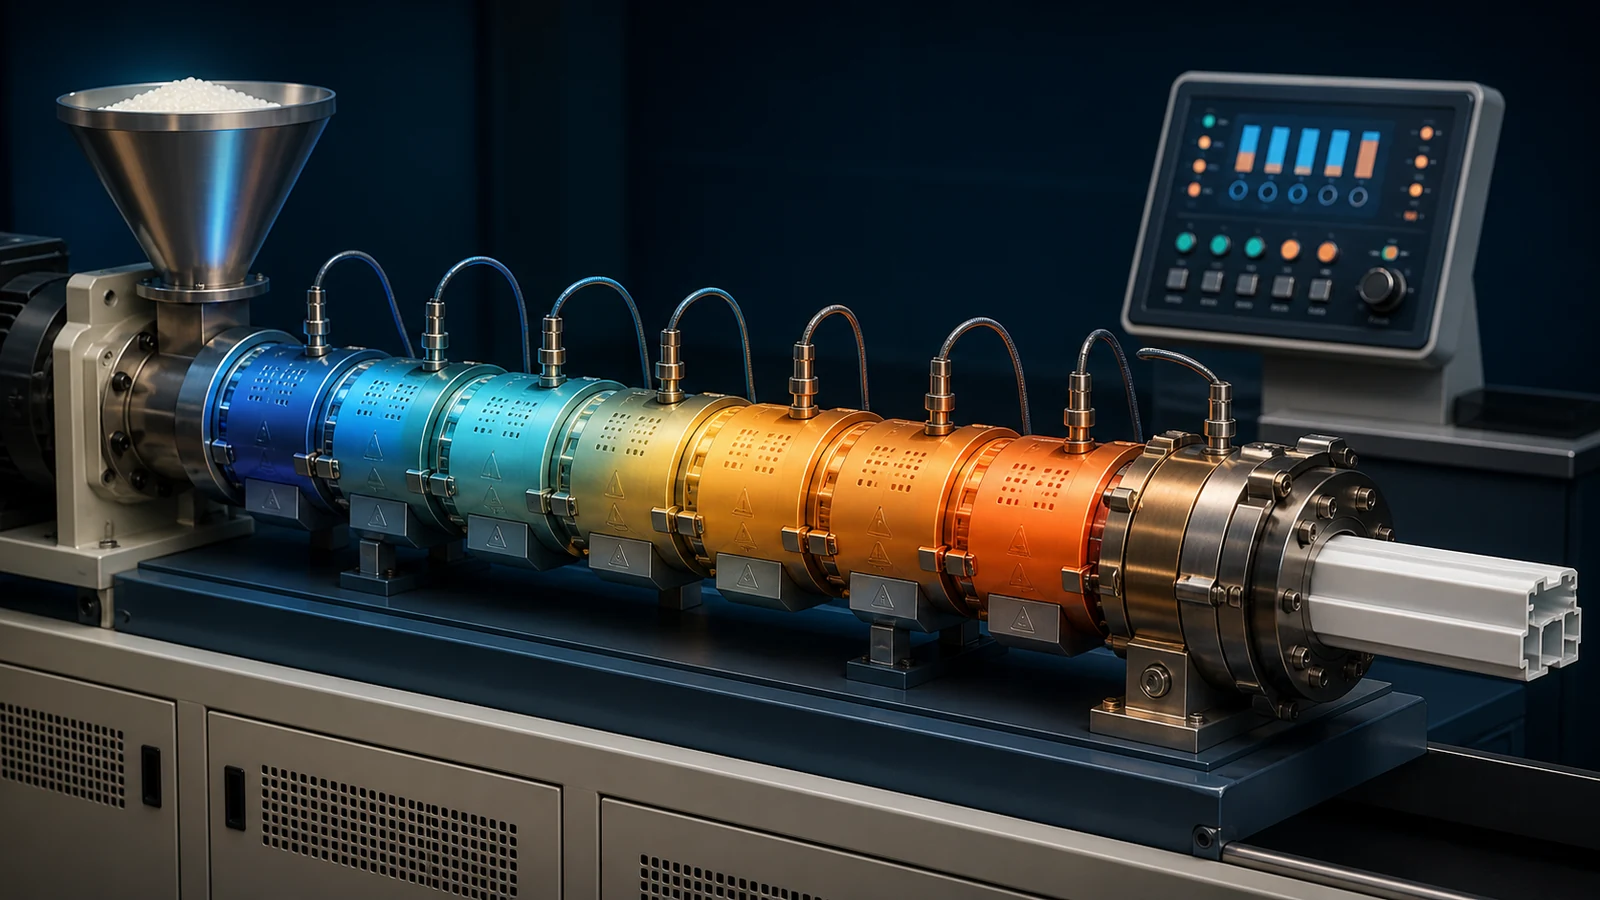
Контроль температуры – это сердце экструзии ПВХ. В отличие от полиолефинов, жесткий ПВХ (НПВХ) представляет собой термочувствительный аморфный полимер, который начинает разлагаться уже при температуре 180°C, однако для его плавления и надлежащего растекания требуется температура 170–200°C. Отклонение температуры всего на 5°C может означать разницу между идеальным Стеновая панель ПВХ и партия сгоревшего металлолома.
В этом руководстве подробно описаны все температурные зоны экструзионной линии ПВХ — от загрузочной горловины до кромки матрицы — и объясняется, почему каждая настройка важна, как их регулировать и как устранять распространенные дефекты, связанные с температурой.
1. Почему контроль температуры отличается для ПВХ
Уникальное термическое поведение ПВХ определяет каждое температурное решение на экструзионной линии:
- Нет истинной точки плавления: ПВХ не плавится, как полиэтилен или полипропилен. Он проходит процесс гелеобразования (плавления), при котором первичные частицы распадаются на гомогенный расплав при температуре около 170–195°C. Ниже этого диапазона материал остается в виде частиц с плохими механическими свойствами. Выше него деградация ускоряется в геометрической прогрессии.
- Узкое окно обработки: Разрыв между адекватным гелеобразованием (170°C) и термическим разложением (195°C) составляет всего ~25°C. Это требует жесткого контроля температуры во всех зонах.
- Сдвиговой нагрев значителен: Во время обработки ПВХ выделяет значительное тепло от трения. Скорость и конструкция шнека влияют на температуру плавления в такой же степени, как и настройки нагревателя цилиндра.
- Нет кристаллической структуры: ПВХ не кристаллизуется, поэтому нет скрытой теплоты плавления, которая могла бы смягчать колебания температуры — расплав быстро реагирует на изменения подвода тепла.
Золотое правило экструзии ПВХ: нагреватели цилиндра не контролируют температуру расплава — они создают правильные условия для работы шнека. Чрезмерная зависимость от тепла ствола приводит к деградации.
2. Настройки температуры по зонам
Типичный конический двухшнековый экструдер для жесткого ПВХ имеет цилиндрические зоны 4–5, а также адаптер и матрицу. Вот рекомендуемый температурный профиль для стандартного ПВХ-пластика (смола SG-5, K-67):
| Зона | Функция | Температурный диапазон | Типичная уставка |
|---|---|---|---|
| Зона 1 (Подача) | Предварительный нагрев и транспортировка сухой смеси | 155–170°C | 160°C |
| Зона 2 (Сжатие) | Уплотнение и начальное гелеобразование | 160–175°C | 168°C |
| Зона 3 (Пластификация) | Полное развитие гелеобразования | 165–180°C | 172°C |
| Зона 4 (Замер) | Гомогенизация и повышение давления | 165–180°C | 170°C |
| Адаптер | Переход к смерти | 165–178°C | 168°C |
| Тело штампа | Распределение потока | 170–185°C | 178°C |
| Умереть Губы | Окончательное формирование | 175–190°C | 180°C |
Зона 1: Зона подачи (155–170°C)
В зоне подачи установлена самая низкая температура, поскольку слишком большое количество тепла здесь приводит к преждевременному расплавлению и закупорке, блокируя подачу материала в шнек. Целью является мягкий предварительный нагрев — доведение сухой смеси примерно до температуры 100–120°C перед тем, как она попадет в зону сжатия.
Предупреждение: Если зона 1 слишком горячая, сухая смесь прилипнет к основанию шнека и будет плохо подавать, что приведет к пульсациям (колебаниям выходной мощности). Если он слишком холодный, винт должен совершать чрезмерную механическую работу, что может привести к перегрузке двигателя.
Зона 2–3: Зоны сжатия и пластификации (160–180°C)
Это зоны, где происходит гелеобразование. Температурный профиль должен повышаться постепенно (никогда не делайте скачков >10°C между зонами). Зона сжатия (зона 2) инициирует гелеобразование; зона пластификации (Зона 3) завершает его. Постепенное изменение температуры от 160°C до 175°C дает ПВХ время для равномерного плавления без локального перегрева.
Зона 4: Зона измерения (165–180°C)
Зона дозирования разглаживает расплав и создает давление на матрицу. Немного ниже зоны 3 или равной ей, чтобы предотвратить деградацию из-за чрезмерного времени пребывания.
Зоны адаптера и штампа (165–190°C)
Зоны адаптера и матрицы расположены выше цилиндра, чтобы снизить вязкость расплава на этапе формования, улучшить блеск поверхности и точность размеров. Кромки матрицы обычно нагреваются на 5–10°C выше, чем корпус матрицы, чтобы предотвратить нарастание кромок матрицы (выход пластины) и улучшить качество поверхности.
3. Стратегии температурного профиля
Обратный профиль (рекомендуется для большинства ПВХ)
В обратном температурном профиле зона 1 является самой горячей, и профиль уменьшается по направлению к штампу. Это характерно для двухшнековых экструдеров с встречным вращением, поскольку сдвиговой нагрев повышает температуру расплава за пределы заданных значений по мере его прохождения через шнек:
- Зона 1: 175–180°C
- Зона 2: 170–175°C
- Зона 3: 165–170°C
- Зона 4: 160–168°C
- Адаптер: 165–172°C
- Штамп: 175–185°C
Почему это работает: Более горячая зона подачи инициирует гелеобразование раньше. По мере продвижения материала сдвиг обеспечивает дополнительное тепло, поэтому тепловложение ствола постоянно снижается, чтобы избежать перегрева.
Плоский/восходящий профиль
Плоский или восходящий профиль (холодная подача, более горячая по направлению к матрице) иногда используется для высокоскоростной экструзии тонкостенных профилей, где сдвиг шнека ограничен. Он обеспечивает более контролируемое гелеобразование за счет немного более низкой производительности.
Начните с обратного профиля в качестве базовой линии. Если у вас возникли проблемы с гелеобразованием (нерасплавленные частицы в продукте), постепенно выравнивайте профиль, повышая температуру зоны пластификации.
4. Винтовой контроль температуры
Двухшнековые экструдеры обычно имеют внутренний контроль температуры в сердцевине шнека. Это критический, но часто упускаемый из виду параметр:
- Циркуляция масла: Нагретое масло (80–120°C) циркулирует через сердечники винтов для предварительного нагрева винтов при запуске и удаления избыточного тепла от трения во время стабильного производства.
- Слишком холодно: Материал прилипает к шнеку, плохая подача, пульсация.
- Слишком жарко: Материал разлагается на поверхности шнека, образуя черные точки в экструдате.
Рекомендуемая температура винтового масла: 90–110°C для профилей из жесткого ПВХ; 80–95°C для вспененного ПВХ.
5. Дефекты и решения, связанные с температурой
| Дефект | Вероятная причина температуры | Решение |
|---|---|---|
| Желтое/коричневое изменение цвета | Слишком высокая температура плавления; начало деградации | Снизить температуру матрицы и зоны дозирования на 3–5°C; проверить температуру масла винта; увеличить уровень стабилизатора |
| Черные точки на продукте | Выраженный локальный перегрев; деградированный материал застрял в мертвых зонах | Очистите матрицу и винт; уменьшить все зоны на 5–8°C; проверьте наличие мертвых зон в адаптере |
| Шероховатая/матовая поверхность (акулья кожа) | Умереть слишком холодно; слишком вязкий расплав на выходе из матрицы | Увеличьте температуру кромки матрицы на 5–10°C; проверьте, достаточно ли высока общая температура плавления для гелеобразования |
| Нерасплавленные частицы/плохое гелеобразование | Слишком низкая температура ствола; недостаточное гелеобразование | Повысить температуру зоны 2–3 на 5–8°C; временно уменьшите скорость винта |
| Пульсирующий/пульсирующий выход | Зона 1 слишком горячая, что приводит к образованию мостов; неравномерная подача | Нижняя зона 1 на 5–8°C; проверить охлаждение бункера |
| Пузырьки/пористость внутри профиля | Слишком высокая температура матрицы; летучие вещества (влага в наполнителе) расширяются | Более низкая температура матрицы; предварительно высушенный наполнитель CaCO3; уменьшить скорость винта |
| Наращивание кромки штампа (выход пластины) | Умереть губы слишком круто; смазка/внешние присадки конденсируются | Поднимите температуру кромки матрицы на 5–10°C; отрегулировать внешний уровень смазки |
| Профиль коробится после остывания | Неравномерное распределение температуры матрицы; дифференциальная усадка | Зональные нагреватели балансировочной матрицы; проверьте наличие заблокированных полос нагревателя матрицы |
6. Процедуры температуры запуска и остановки
Последовательность запуска
- Предварительно разогрейте матрицу отдельно: Кристалл имеет большую тепловую массу. Начните его за 20–30 минут до бочки.
- Установите начальную температуру ствола на 10–15°C выше производственных настроек. в течение первых 10–15 минут для ускорения нагрева, затем перейдите к производственным настройкам.
- Подождите, пока все зоны стабилизируются. в пределах ±2°C от заданного значения перед подачей материала. Спешка приводит к дефектам холодного запуска.
- Запустите винт на низких оборотах. (5–8 rpm) и постепенно увеличивайте производительную скорость в течение 15–20 минут.
- Очистите чистым ПВХ или чистящим составом. если машина простаивала более 4 часов, чтобы удалить разложившиеся остатки.
Последовательность выключения
- Сначала остановите подачу материала; закручивайте винт до тех пор, пока материал не перестанет выходить из матрицы.
- Уменьшите все заданные температуры на 30–40°C. (до ~130–140°C), пока винт все еще медленно вращается, чтобы предотвратить термическое разложение остаточного материала.
- Остановите винт, выключите нагреватели.
- Для длительных простоев (>24 часов): Перед полным охлаждением промойте полиэтиленом или чистящим составом, чтобы удалить ПВХ из системы.
7. Практические советы от нашего экструзионного пола
- Расположение термопары имеет значение: Показания термопары 170°C могут означать, что температура расплава составляет 178°C, если наконечник термопары не выступает достаточно далеко в поток расплава. Проверяйте с помощью ручного пирометра на выходе из головки не реже одного раза в смену.
- Состояние нагревательной ленты: Мертвая зона нагревателя на одной стороне головки приводит к асимметричному потоку. Ежемесячно проверяйте потребляемый ток нагревателя с помощью клещей.
- Влияние температуры окружающей среды: В жарком климате (цех >35°C) вам может потребоваться уменьшить заданные значения ствола на 3–5°C и увеличить охлаждение винтового масла. В холодном климате (<10°C) предварительно нагрейте сухую смесь или расширьте зону 1.
- Состав взаимодействует с температурой: Более высокая загрузка наполнителя (CaCO3 >30 phr) проводит тепло быстрее и может потребовать более низких температур ствола. Более высокие уровни технологических добавок улучшают гелеобразование при более низких температурах.
Нужна помощь в оптимизации температурного профиля экструзии ПВХ?
Наши инженеры-технологи могут проанализировать вашу текущую настройку и порекомендовать корректировки, специфичные для вашего продукта и рецептуры.
Поговорите с нашими инженерамиПохожие статьи и продукты
- Руководство по рецептуре ПВХ для экструзии профилей — как рецептура влияет на температуру обработки
- Конический и параллельный двухшнековый экструдер — влияние типа винта на термическое поведение
- Устранение неполадок при экструзии ПВХ: распространенные дефекты
- Продукты: Машина для стеновых панелей из ПВХ | Машина для изготовления оконных профилей из ПВХ | Машина для изготовления потолочных панелей из ПВХ
Заключение
Освоение контроля температуры при экструзии ПВХ связано с пониманием взаимодействия между цилиндрическими нагревателями, сдвигом шнека и узким тепловым окном ПВХ. Начните с обратного температурного профиля, проверьте фактическую температуру расплава на выходе из головки и внесите небольшие корректировки (3–5°C за раз), наблюдая за качеством продукта. Лучшие операторы рассматривают контроль температуры как диагностический инструмент: считывая связанные с температурой дефекты, можно корректировать не только нагреватели, но и все уравнение обработки.