
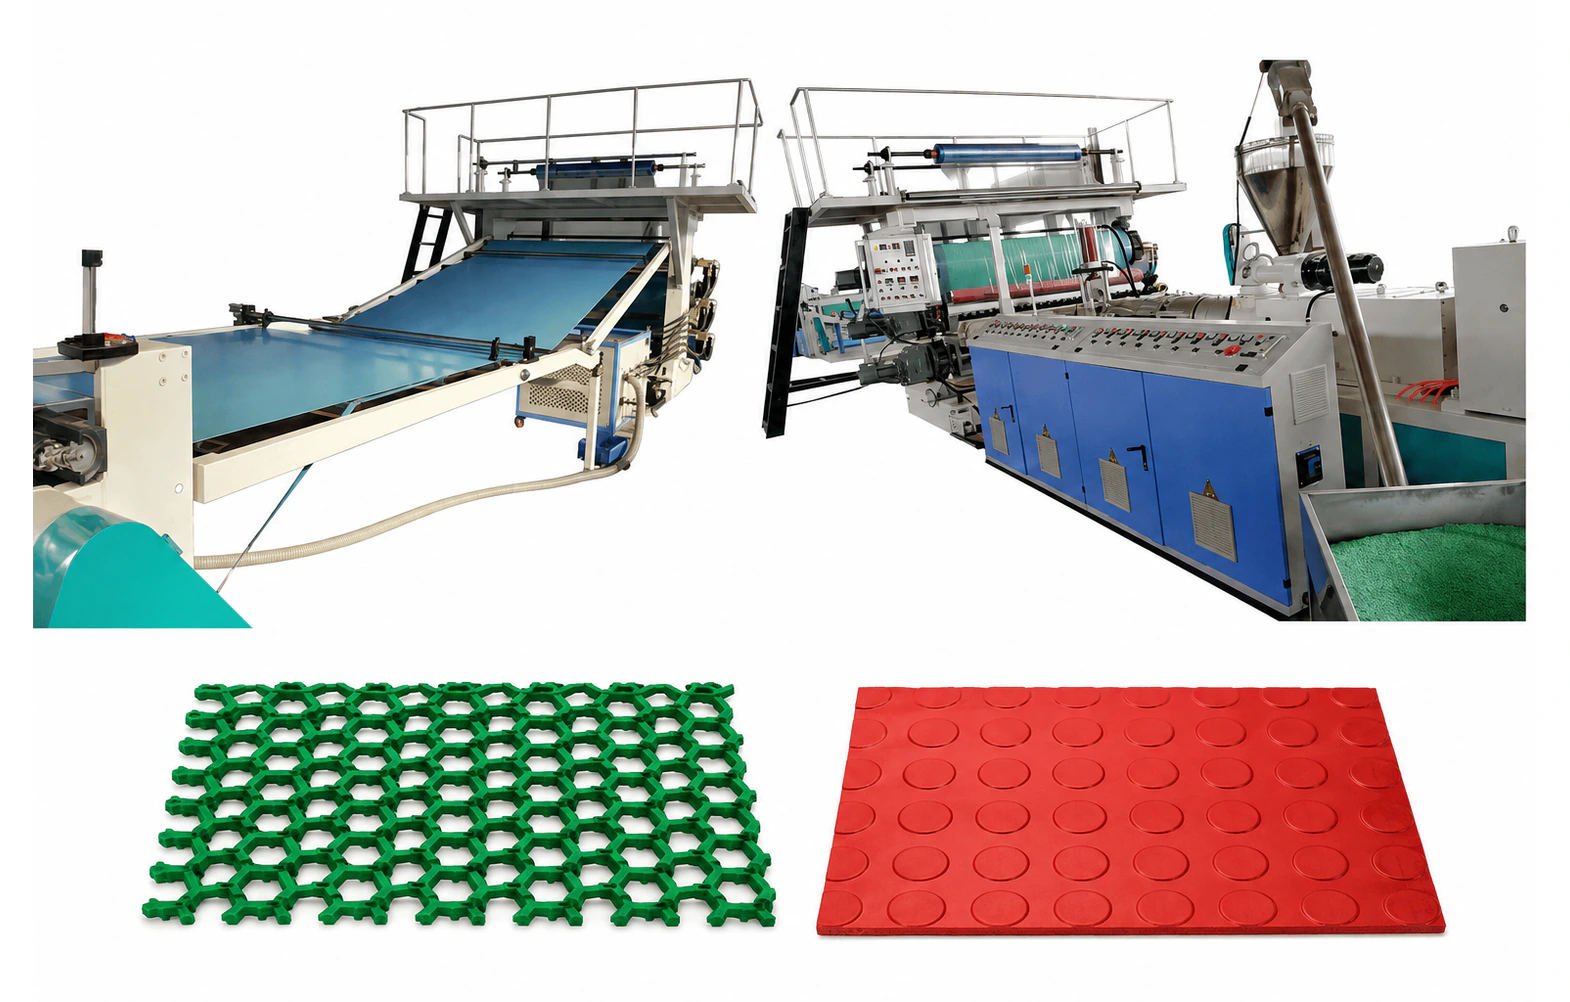
Экструзионная машина для производства противоскользящих цепей и монетных ковриков из ПВХ-каландра
Обзор оборудования
Экструзионная машина для производства противоскользящих цепей и монетных матов из ПВХ-каландра предназначена для производства гибких каландрированных рулонов напольных ковриков из ПВХ. Он создает твердые тисненые поверхности, такие как узоры в виде монет, ромбов, точек, полос или панелей, а также структуры с открытой цепочкой или полой сеткой. Это не катушка для автомобильного коврика; в двух семействах продуктов используется различное формовочное и последующее оборудование.
Полный маршрут каландрирования включает в себя автоматическую подачу, коническую двухшнековую экструзию, фильтрацию расплава, плоскую матрицу, формовку многовалковым каландром, охлаждение, обрезку кромок, вытягивание и намотку. Коврики с открытой цепью добавляют секцию с полыми разрезами онлайн. К коврикам с твердым тиснением можно добавить ковровую, флизелиновую или пленочную ламинацию в соответствии со спецификацией основы.
В опубликованных конфигурациях используются экструдеры SJZ-65/132, SJZ-80/156 или SJZ-92/188. Их номинальные диапазоны производительности охватывают 180–250 kg/h, 300–400 kg/h и 600–800 kg/h соответственно, с конечной рабочей шириной от 1200 до 2000 mm. Конечная производительность зависит от состава смеси, ширины, толщины, глубины рисунка и потребности в охлаждении.
Ключевые особенности
Специальный каландровый маршрут для матов из ПВХ с тиснением и открытой цепочкой.
Формовка с помощью плоской матрицы и нескольких валков для стабильной ширины и четкости поверхности.
Опциональная полая продольная резка онлайн для цепных структур с открытой решеткой
Дополнительное ламинирование ковровой, нетканой или пленочной основы.
Контролируемое охлаждение, обрезка кромок, вытягивание и натяжная намотка.
Производственный процесс
Маршрут процесса формируется вокруг готовой структуры мата, подложки, ширины и цели вывода.
Подготовка соединения
Смола ПВХ, пластификатор, стабилизатор, наполнитель, пигмент и эксплуатационные добавки смешиваются для достижения заданной гибкости, цвета и противоскользящих свойств.
Подача и двухшнековая экструзия
Приготовленное соединение дозируется в выбранный конический двухшнековый экструдер и пластифицируется при контролируемой температуре и крутящем моменте.
Фильтрация и распределение с помощью плоской матрицы
Гомогенный расплав проходит через фильтрацию и широкую плоскую фильеру для установления стабильного потока по всей рабочей ширине.
Каландр Формирование и тиснение
Многовалковое каландрирование контролирует толщину листа и воспроизводит выбранный рисунок монеты, ромба, точки, полоски, панели или цепочки.
Охлаждение, резка и ламинирование
Охлаждение фиксирует структуру; Цепные маты могут иметь полые щели, а сплошные маты могут иметь дополнительную подложку или слой пленки.
Обрезка, вытягивание и намотка
Края обрезаются, а готовый мат натягивается и наматывается под контролируемым натяжением для печати, резки или упаковки.
Технические характеристики
| Готовая продукция | Твердые тисненые маты для монет/ромбов/точек; маты с открытой цепью или полой решеткой |
|---|---|
| Главный экструдер | SJZ-65/132, SJZ-80/156 или SJZ-92/188 |
| Номинальная мощность | 180–250 / 300–400 / 600–800 kg/h по конфигурации |
| Готовая ширина | 1200–2000 mm |
| Основной моторный ряд | Примерно 37–110 kW в зависимости от размера экструдера |
| Дополнительные модули | Полая резка, ламинирование, печать, тиснение и намотка. |
Руководство по настройке
Выбрать по выходу
Выберите ширину экструдера и каландра из целевого значения kg/h, толщину мата, рецептуру и количество часов работы в год.
Определите поверхность
Подтвердите, является ли продукт сплошным тисненым матом или структурой с открытой цепью, поскольку последующий маршрут формования и резки различается.
Укажите поддержку
Ковровая, флизелиновая, пленочная или конструкция без подложки меняет необходимые секции ламинирования, нагрева и намотки.
Планирование последующей отделки
Сообщите диаметр рулона, формат края, требования к печати, резке и упаковке, чтобы линия выходила в правильном товарном формате.
Проверки качества
- Проверьте ширину и толщину готового полотна по всему полотну при стабильной производственной скорости.
- Проверьте глубину тиснения, раскрытие цепочки и консистенцию противоскользящей текстуры.
- Проверьте точность обрезки кромок, выравнивание полых прорезей и соединение подложки, где указано.
- Перед приемкой проверьте натяжение намотки, диаметр рулона и контроль телескопирования.
Типичные применения
Часто задаваемые вопросы
Нет. Маты со спиральной петлей требуют специального оборудования для экструзии, нагрева, формования и подложки. Для этой конфигурации используйте отдельную страницу «Машина для производства рулонных петель из ПВХ для автомобилей и дверных ковриков».
Выбор зависит от требуемой производительности и рабочей ширины. Опубликованные диапазоны варьируются от SJZ-65/132 при 180–250 kg/h до SJZ-92/188 при 600–800 kg/h.
Да, в семействе каландровых матов. Открытая структура требует соответствующего шаблона/формовочного устройства и конфигурации с полой прорезью в режиме онлайн.
Да. Ламинирование ковров, нетканых материалов или пленки можно настроить для твердых изделий после подтверждения метода склеивания и окончательной спецификации рулона.
Сопутствующие товары
Похожие технические статьи
Спланируйте свою линейку подставок для календарей
Отправьте целевой рисунок мата, рабочую ширину, толщину, производительность, основу, диаметр рулона и местное напряжение. Мы настроим правильные секции каландра, охлаждения, отделки и намотки.
Связаться с нами