
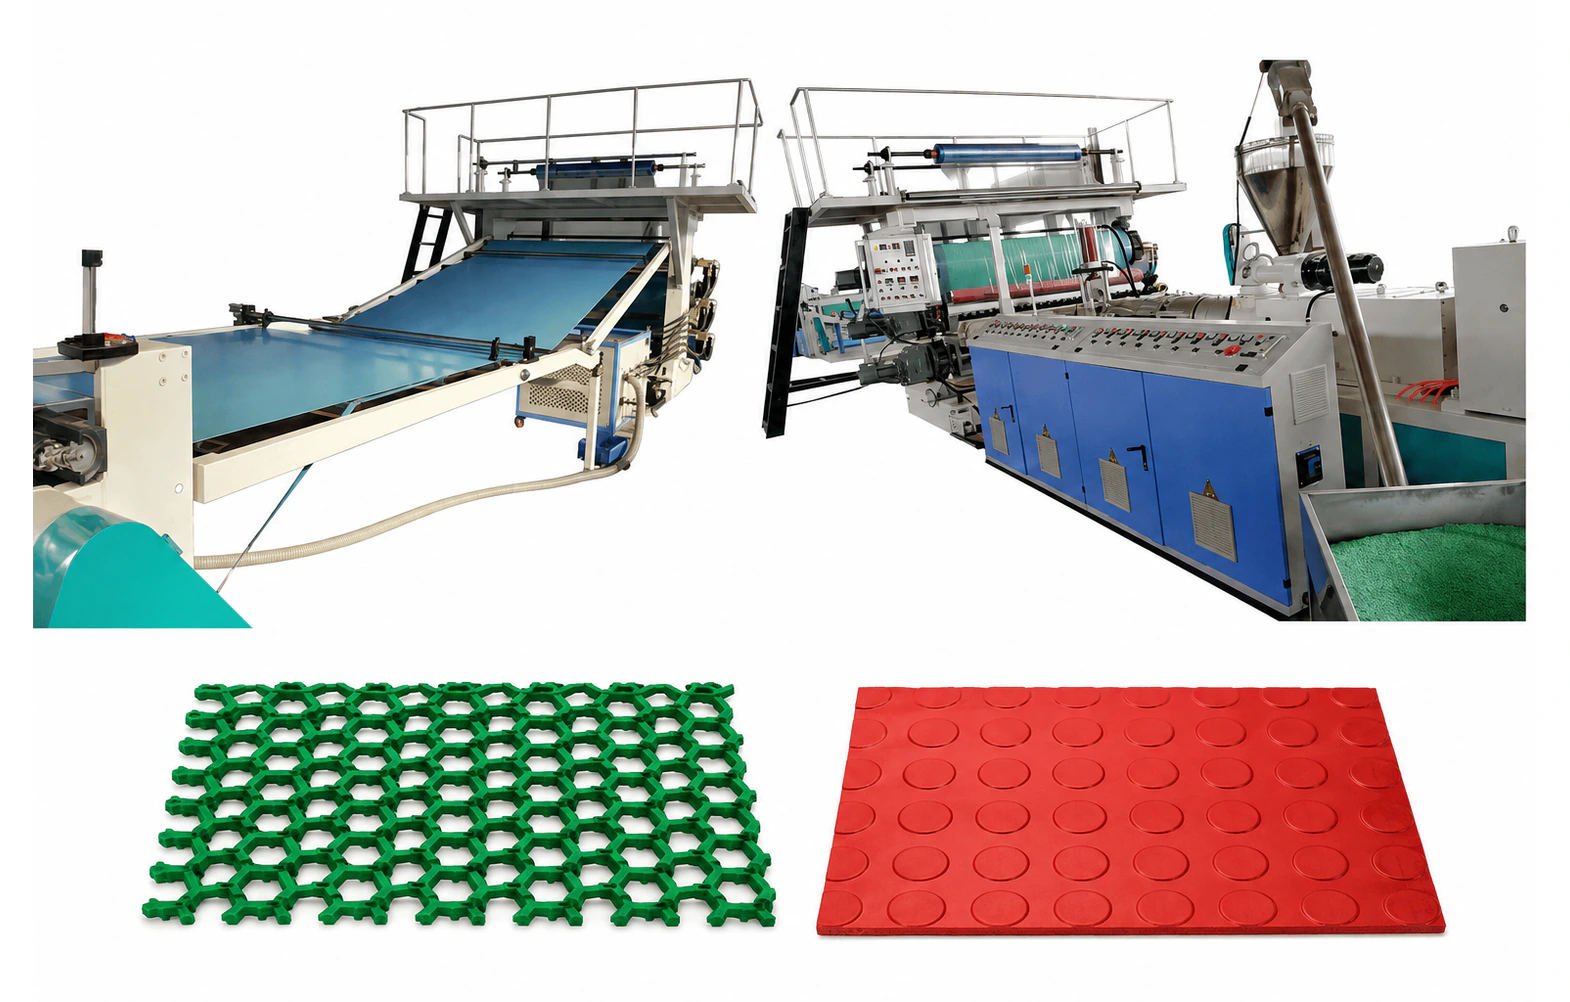
Zincir ve Para Desenli Kaymaz PVC Paspas Ekstrüzyon ve Kalenderleme Hattı
Makineye genel bakış
PVC kaymaz zincir ve para desenli paspas ekstrüzyon hattı, kalenderlenmiş esnek PVC zemin paspası rulolarına özeldir. Para, baklava, nokta, şerit veya kare desenli dolu kabartmalı yüzeyler ile açık zincir veya boşluklu ızgara yapıları üretir. Bu hat kıvırcık araç paspası hattı değildir; iki ürün ailesi farklı şekillendirme ve hat sonu ekipmanları kullanır.
Eksiksiz bir kalender rotası, otomatik beslemeyi, konik çift vidalı ekstrüzyonu, eriyik filtrelemeyi, düz kalıbı, çok silindirli kalender oluşturmayı, soğutmayı, kenar düzeltmeyi, çekmeyi ve sarmayı birleştirir. Açık zincir paspaslar çevrimiçi içi boş dilme bölümü ekler. Katı kabartmalı paspaslara, arkalık spesifikasyonuna göre halı, dokumasız veya film laminasyonu eklenebilir.
Yayınlanmış konfigürasyonlar kullanımı SJZ-65/132, SJZ-80/156Ya da SJZ-92/188 Fabrikalar. Onların nominal çıktı grupları kapağı 180–250 kg/h, 300–400 kg/hVe 600–800 kg/h sırasıyla, çalışma genişliklerinden bitmiş ile 1200 To to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to 2000 mm. Nihai kapasite, bileşik formülasyona, genişliğine, kalınlığına ve soğutma talebine bağlıdır.
Temel Özellikler
Katı kabartmalı ve açık zincirli PVC paspaslar için özel kalender rotası
Sabit genişlik ve yüzey tanımı için düz kalıp ve çoklu rulo şekillendirme
Açık-grid zincir yapıları için online boş boşluk
Seçmeli halı, yok edilmemiş veya film laminatını geri çevir
Kontrollü soğutma, kenar düzeltme, çekme ve gerdirme sarma
Üretim Süreci
Süreç rotası, bitmiş mat yapısı, gerileme, genişlik ve çıkış hedefi etrafında yapılandırılır.
Bileşik Hazırlama
PVC reçine, plastikleştirici, stabil, dolgu, pigment ve performans katkıları belirtilen esneklik, renk ve anti-slip hedefi için karıştırılır.
Besleme ve Çift Vidalı Ekstrüzyon
Hazırlanan bileşik seçilmiş konical ikiz-screw eksper ve kontrollü sıcaklık ve tork altında plastikleşmiştir.
Filtrasyon ve Düz Kalıp Dağıtımı
homojen erijit filtrasyondan geçer ve tam çalışma genişliği boyunca istikrarlı bir akış kurmak için geniş bir düz bir sprey ile geçer.
Takvim Şekillendirme ve Kabartma
Çok silindirli kalenderleme, levha kalınlığını kontrol eder ve seçilen para, baklava, nokta, şerit, kare veya zincir desenini oluşturur.
Soğutma, Dilme ve Laminasyon
Soğutma yapıyı düzeltir; zincir paspaslar içi boş yarıklı olabilirken katı paspaslar isteğe bağlı bir destek veya film tabakası alabilir.
Kazım, puller ve Rüzgar
Kenarlar kesilir ve bitmiş mat baskı, kesme veya paketleme için kontrollü gerilim altında çekilir ve sarılır.
Teknik Özellikler
| Bitmiş Ürünler | Solid embossed para /diamond/dot mats; açık zincir veya boş-grid mats |
|---|---|
| Ana Ekstruder | SJZ-65/132, SJZ-80/156 veya SJZ-92/188 |
| PCB Çıktısı | 180–250 / 300–400 / 600–800 kg/h yapılandırmaya göre |
| Bitmiş Genişlik | 1200–2000 mm |
| Ana Motor Serisi | Ekstruder boyutuna göre yaklaşık 37–110 kW |
| Seçmeli Modüller | İçi boş dilme, laminasyon, baskı, kabartma ve sarma konfigürasyonu |
Yapılandırma Kılavuzu
Çıktıya Göre Seç
Hedef kg/h, mat kalınlığı, formülasyon ve yıllık çalışma saatlerinden gelen eksper ve calender genişlik seçin.
Yüzeyi Tanımlayın
Aşağı yöndeki şekillendirme ve dilimleme rotası farklı olduğundan ürünün katı kabartmalı bir keçe mi yoksa açık zincirli bir yapı mı olduğunu doğrulayın.
Backing the Backing
Halı, dokumasız, film veya arkalıksız yapı, gerekli laminasyon, ısıtma ve sarma bölümlerini değiştirir.
Plan Downstream
Share roll çapında, kenar formatı, baskı, kesme ve paketleme gereksinimleri böylece doğru satışta üretim hattı çıkışları.
Kalite Kontrolleri
- Sabit üretim hızında bitmiş genişliği ve kalınlığı tüm web boyunca kontrol edin.
- Kabartma derinliğini, zincir açıklığını ve kaymayı önleyici doku tutarlılığını kontrol edin.
- kenar-trim doğruluk, boş-slitting hizasını ve belirtilen tahvili geri verin.
- Kabul etmeden önce sarma gerginliğini, rulo çapını ve teleskop kontrolünü onaylayın.
Tipik Uygulamaları Tipik Uygulamaları
Sıkça Sorulan Sorular
Hayır. Kıvırcık paspaslar özel halka ekstrüzyonu, ısıtma, şekillendirme ve taban kaplama ekipmanı gerektirir. Bu konfigürasyon için ayrı PVC kıvırcık araç ve kapı paspası ekstrüzyon hattı sayfasını kullanın.
Seçme gerekli çıktıya ve çalışma genişliğine bağlıdır. Yayınlanmış aralıklardan ilerleme SJZ-65/132 at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at 180–250 kg/h To to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to SJZ-92/188 at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at 600–800 kg/h.
Evet, calender-mat ailesi içinde. Açık yapı, eşleşen desen/bilgi düzenlemesi ve online boş tutma yapılandırmasını gerektirir.
Evet. Halı, yok olmayan veya film laminatı, bağ yöntemi ve son roll spesifikasyonu onaylandığında sağlam ürünler için yapılandırılabilir.
İlgili Ürünler
İlgili Teknik Makaleler
Calender Mat üretim hattınızı planlayın
Hedef mat modelini gönderin, çalışma genişliği, kalınlığı, çıktıyı, yuvarlanmayı ve yerel gerilimi gönderin. Doğru calender, soğutma, bitirme ve rüzgar bölümleri yapılandıracağız.
Bize Ulaşın