
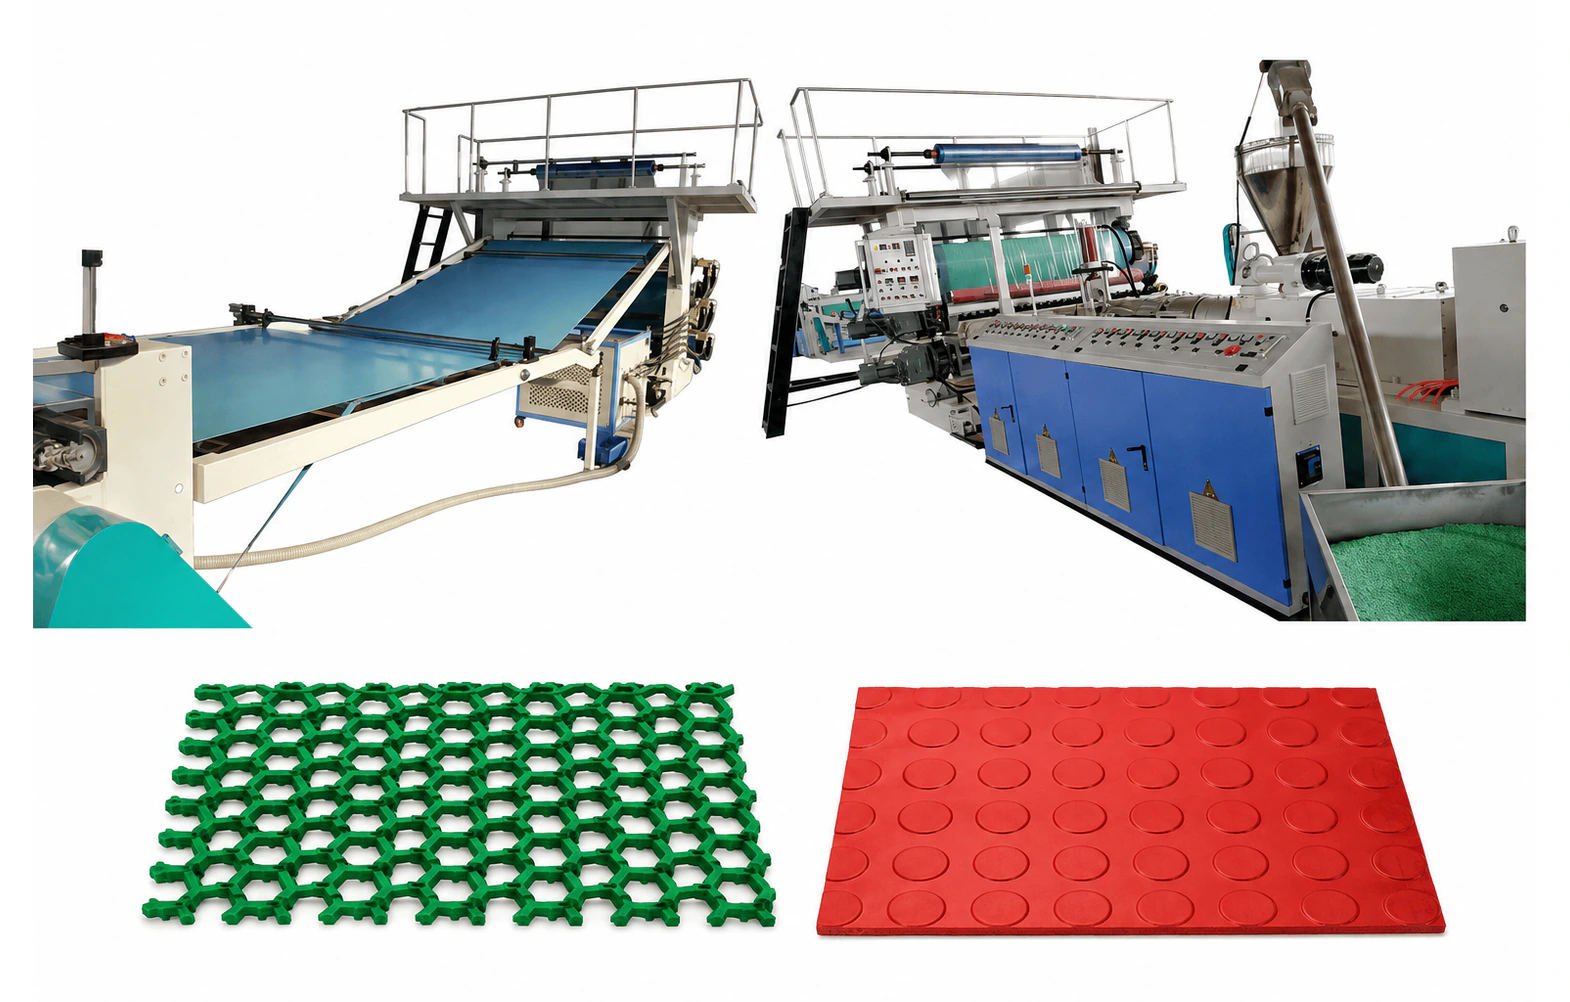
Máquina extrusora de esteras de monedas y cadenas antideslizantes de calendario de PVC
Descripción del equipo
La máquina extrusora de tapetes de monedas y cadenas antideslizantes con calandria de PVC está dedicada a rollos de tapetes de PVC calandrados flexibles. Produce superficies sólidas en relieve como patrones de monedas, diamantes, puntos, tiras o paneles y estructuras de cadenas abiertas o rejillas huecas. No es la línea de tapetes para automóvil con bucle en espiral; Las dos familias de productos utilizan diferentes equipos de conformado y posterior.
Una ruta de calandrado completa combina alimentación automática, extrusión cónica de doble tornillo, filtración de material fundido, matriz plana, formación de calandria de rodillos múltiples, enfriamiento, recorte de bordes, transporte y bobinado. Las esteras de cadena abiertas añaden una sección de corte hueco en línea. A los tapetes sólidos en relieve se les puede agregar laminación de alfombra, no tejido o película de acuerdo con las especificaciones del respaldo.
Las configuraciones publicadas utilizan extrusoras SJZ-65/132, SJZ-80/156 o SJZ-92/188. Sus bandas de producción nominal cubren 180–250 kg/h, 300–400 kg/h y 600–800 kg/h respectivamente, con anchos de trabajo terminados de 1200 a 2000 mm. La capacidad final depende de la formulación del compuesto, el ancho, el espesor, la profundidad del patrón y la demanda de enfriamiento.
Características clave
Ruta de calandria dedicada para tapetes de PVC sólidos con relieve y de cadena abierta
Conformado con matriz plana y con múltiples rodillos para lograr un ancho y una definición de superficie estables
Corte hueco en línea opcional para estructuras de cadena de rejilla abierta
Laminación opcional de respaldo de alfombra, no tejido o película
Enfriamiento controlado, corte de bordes, arrastre y bobinado por tensión
Proceso de producción
La ruta del proceso se configura alrededor de la estructura del tapete terminado, el respaldo, el ancho y el objetivo de salida.
Preparación compuesta
Se mezclan resina de PVC, plastificante, estabilizador, relleno, pigmento y aditivos de rendimiento para lograr la flexibilidad, el color y el objetivo antideslizante especificados.
Alimentación y extrusión de doble tornillo
La masa preparada se dosifica en la extrusora cónica de doble husillo seleccionada y se plastifica bajo temperatura y par controlados.
Filtración y distribución de matriz plana
La masa fundida homogénea pasa a través de filtración y una matriz plana ancha para establecer un flujo estable en todo el ancho de trabajo.
Conformación y estampado de calandras
El calandrado de rodillos múltiples controla el espesor de la hoja y reproduce el patrón de moneda, diamante, punto, tira, panel o cadena seleccionado.
Enfriamiento, corte y laminación
El enfriamiento repara la estructura; Las esteras de cadena pueden tener ranuras huecas, mientras que las esteras sólidas pueden recibir un respaldo o una capa de película opcional.
Recorte, transporte y bobinado
Se recortan los bordes y el tapete terminado se tira y se enrolla bajo tensión controlada para imprimir, cortar o empaquetar.
Especificaciones técnicas
| Productos terminados | Tapetes sólidos con relieve para monedas, diamantes y puntos; esteras de cadena abierta o de rejilla hueca |
|---|---|
| Extrusora principal | SJZ-65/132, SJZ-80/156 o SJZ-92/188 |
| Salida nominal | 180–250 / 300–400 / 600–800 kg/h por configuración |
| Ancho terminado | 1200–2000 mm |
| Gama del motor principal | Aproximadamente 37–110 kW por tamaño de extrusora |
| Módulos opcionales | Configuración de corte hueco, laminación, impresión, estampado y bobinado |
Guía de configuración
Elegir por salida
Seleccione el ancho de la extrusora y la calandria según el objetivo kg/h, el espesor del tapete, la formulación y las horas de funcionamiento anuales.
Definir la superficie
Confirme si el producto es una estera sólida en relieve o una estructura de cadena abierta porque la ruta de formación y corte posterior es diferente.
Especificar el respaldo
La construcción con alfombras, no tejidos, películas o sin respaldo cambia las secciones requeridas de laminación, calentamiento y bobinado.
Planificar el acabado posterior
Comparta los requisitos de diámetro del rollo, formato de borde, impresión, corte y empaque para que la línea salga en el formato vendible correcto.
Controles de calidad
- Verifique el ancho y el espesor del acabado en toda la banda a una velocidad de producción estable.
- Inspeccione la profundidad del estampado, la apertura de la cadena y la consistencia de la textura antideslizante.
- Verifique la precisión del corte de bordes, la alineación del corte hueco y la unión del respaldo donde se especifique.
- Confirme la tensión del devanado, el diámetro del rollo y el control telescópico antes de la aceptación.
Aplicaciones típicas
Preguntas frecuentes
No. Los tapetes de bucle en espiral requieren equipos exclusivos de extrusión, calentamiento, conformado y respaldo de bucle. Utilice la página separada de la máquina extrusora de tapetes para puertas y automóviles con bucle en espiral de PVC para esa configuración.
La selección depende de la potencia requerida y del ancho de trabajo. El progreso de los rangos publicados va desde SJZ-65/132 en 180–250 kg/h hasta SJZ-92/188 en 600–800 kg/h.
Sí, dentro de la familia de calandras. La estructura abierta requiere un patrón/disposición de formación coincidente y una configuración de corte hueco en línea.
Sí. La laminación de alfombras, no tejidos o películas se puede configurar para productos sólidos cuando se confirma el método de unión y la especificación final del rollo.
Productos relacionados
Artículos técnicos relacionados
Planifique su línea de tapetes de calendario
Envíe el patrón del tapete objetivo, el ancho de trabajo, el grosor, la salida, el respaldo, el diámetro del rollo y el voltaje local. Configuraremos las secciones correctas de calandrado, enfriamiento, acabado y bobinado.
Contáctenos