
Eficiencia energética de la línea de extrusión: cómo reducir kWh por kilogramo
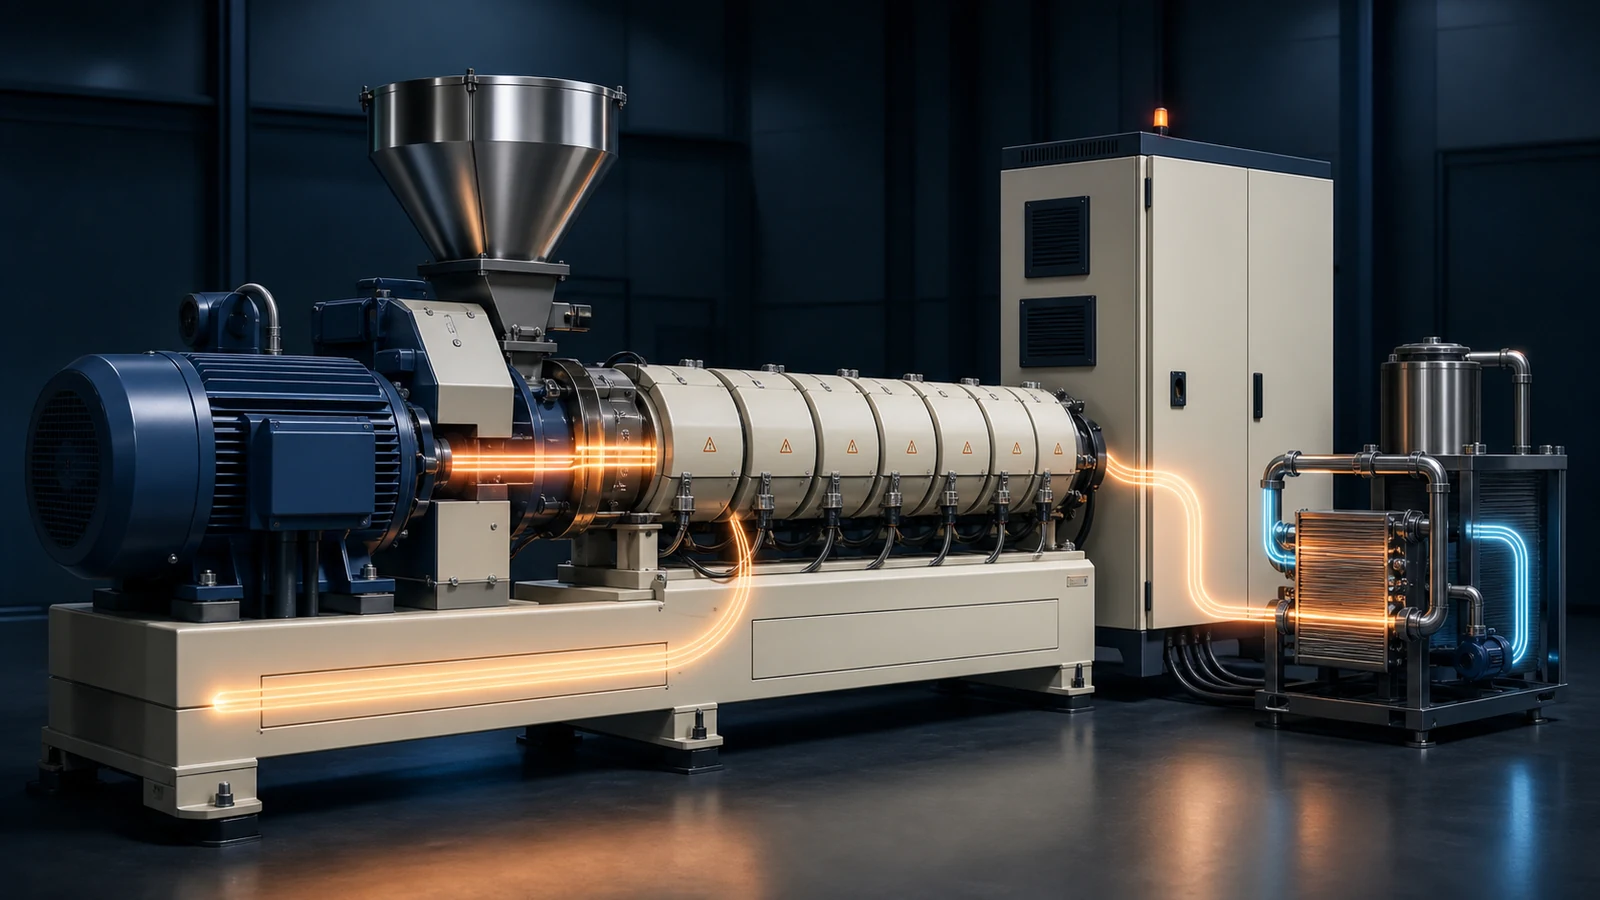
La energía es el segundo mayor coste operativo en la extrusión de PVC después de las materias primas. un tipico Línea de extrusión de perfiles de PVC (SJZ 65/132, 250–400 kg/h) consume 120–180 kW de energía eléctrica, aproximadamente US$0.04–0.07 por kilogramo a tarifas de electricidad industrial. Durante un año de producción continua, los costos de energía oscilan entre US$60,000 y US$120,000 por línea. Reducir el consumo de energía incluso en 15% ahorra US$9,000–18,000 anualmente por línea.
Esta guía cubre estrategias prácticas y viables para mejorar la eficiencia energética de sus líneas de extrusión de PVC y WPC, desde ganancias rápidas con recuperación inmediata hasta inversiones de capital a más largo plazo.
1. Adónde va la energía: Auditoría energética de la línea de extrusión
| Consumidor de energía | % del consumo total de la línea | Potencia típica (kW) | Potencial de mejora de la eficiencia |
|---|---|---|---|
| Motor extrusor principal | 40–55% | 37–75 kW | 10–20% (optimización VFD, diseño de tornillo) |
| Calentadores de barril y matriz | 15–25% | 20–40 kW | 15–30% (aislamiento, recuperación de calor) |
| bomba de vacío | 5–8% | 5.5–11 kW | 20–40% (VSD, optimización de vacío) |
| Sistema de refrigeración (enfriadora + bombas) | 8–12% | 10–20 kW | 15–25% (optimización de temperatura, enfriamiento gratuito) |
| Manipulación de materiales (mezcladora, transportadora, secadora) | 5–10% | 8–15 kW | 10–15% (programación, utilización de alimentación en caliente) |
| Extractor / arrastre | 3–5% | 3–5.5 kW | 5–10% |
| Auxiliares (iluminación, aire comprimido, etc.) | 5–10% | 5–15 kW | 10–20% |
El accionamiento principal de la extrusora y el sistema de calefacción representan 55–80% del consumo total de energía. Aquí es donde se encuentran las mayores oportunidades de ahorro.
2. Ganancias rápidas (recuperación <3 meses)
Aislamiento de barril y matriz 2.1
Las bandas calentadoras de cilindro y troquel sin aislamiento irradian 15–25% de su producción de calor directamente al aire de la fábrica. Instalación de mantas aislantes removibles de fibra cerámica o lana mineral en el cañón y matriz:
- Reduce el ciclo de trabajo del calentador en 20–35% (el aislamiento retiene el calor entre los ciclos de encendido del calentador)
- Reduce el consumo de energía del calentador de barril en 15–25%
- También mejora la seguridad del operador y reduce la carga de aire acondicionado de fábrica.
- Costo del material: US$500–1,500 por extrusora; instalación: 1 día
- Recuperación de la inversión: 1–3 meses a US$0.10/kWh
El aislamiento del barril es la inversión en eficiencia energética con mayor retorno de la inversión en extrusión. Si no hace nada más, aísle sus barriles. Una extrusora 65/132 con 4 zonas de cilindro + adaptador + matriz tiene aproximadamente 3–4 m2 de superficie expuesta caliente a 160–180°C, irradiando 2–3 kW continuamente hacia la fábrica. El aislamiento recupera la mayor parte.
2.2 Optimizar la temperatura del agua de refrigeración
Muchas fábricas utilizan enfriadores a 5–10°C "sólo para estar seguros", pero los perfiles de PVC no necesitan agua helada. El agua de refrigeración a 15–20°C proporciona una eliminación de calor adecuada para la mayoría de las extrusiones de perfiles y, al mismo tiempo, ahorra una cantidad significativa de energía en la refrigeración:
- Cada aumento de 5°C en el punto de ajuste del agua enfriada reduce el consumo de energía del enfriador en 12–18%
- El aumento de 7°C a 18°C reduce la energía del enfriador en aproximadamente 25–35%
- Para tanques de calibración/enfriamiento, agua a 20–25°C es adecuada para la mayoría de los perfiles; Sólo la etapa final del calibrador se beneficia del agua más fría.
2.3 Reparar fugas de aire comprimido
El aire comprimido es el servicio público más caro en una fábrica (cuesta 8–10x la electricidad que alimenta el compresor, debido a ineficiencias). Una sola fuga de aire comprimido de 3 mm cuesta US$1,000–2,000 al año. Camine por la línea una vez por trimestre con un detector de fugas ultrasónico y repare cada fuga.
3. Inversiones a Mediano Plazo (Meses de Payback 3–12)
3.1 Variador de velocidad (VSD) en bomba de vacío
La mayoría de las bombas de vacío de calibración funcionan a máxima velocidad con una válvula de purga que controla el nivel de vacío, lo que desperdicia energía. Instalación de un VSD con retroalimentación de transductor de vacío:
- La bomba funciona sólo a la velocidad necesaria para mantener el punto de ajuste de vacío.
- Ahorro de energía: 25–45% en potencia de bomba de vacío
- Para una bomba de vacío de 11 kW que funciona 6,000 horas/año a US$0.10/kWh, ahorro anual = US$1,650–2,970
- Costo de VSD: US$2,000–4,000 (recuperación 12–18 meses)
- Bonificación: funcionamiento más silencioso, mayor vida útil del sello de la bomba
3.2 Recuperación de calor del enfriador de aceite hidráulico
El sistema de control de temperatura del núcleo del tornillo utiliza aceite a 90–120°C que debe enfriarse. En lugar de rechazar este calor a una torre de enfriamiento, recupérelo:
- Precalentar la mezcla seca de PVC que ingresa a la tolva (reduciendo la demanda de energía de la Zona del barril 1)
- Precalentar el agua caliente del edificio o la calefacción de espacios (en climas fríos)
- Calentar el agua del tanque de calibración (reduciendo la carga del enfriador)
- Potencial de recuperación de energía: 5–10 kW por extrusora
- Costo del intercambiador de calor: US$3,000–8,000 (recuperación 6–12 meses)
3.3 Mezcla seca de alimentación caliente (use calor residual del mezclador)
La mezcla seca de PVC sale del mezclador caliente a 110–130°C y se enfría en un mezclador de enfriamiento a 40–50°C antes del almacenamiento. En lugar de enfriar y luego recalentar en el extrusor, alimente la mezcla seca tibia (50–60°C) directamente a la tolva del extrusor:
- Cada aumento de 10°C en la temperatura de alimentación reduce la demanda del calentador de la Zona 1 en aproximadamente 5–8%
- Alimentar a 50°C en lugar de 25°C ahorra 10–15% en energía de calefacción de la Zona 1
- Requiere tolva aislada y silo de almacenamiento con temperatura controlada
4. Cambios estratégicos a largo plazo (años de recuperación 1–3)
Actualización de motor de alta eficiencia 4.1 + VFD
Las extrusoras más antiguas (>10 años) suelen utilizar motores de eficiencia IE1 o IE2. Actualización a un motor IE4 (eficiencia súper premium) con un VFD moderno:
| Clasificación del motor | IE2 Eficiencia | IE4 Eficiencia | Ahorro Anual (6,000h @ US$0.10/kWh) |
|---|---|---|---|
| 37 kW (SJZ 65/132) | 92.5% | 94.8% | US$480/año |
| 55 kW (SJZ 80/156) | 93.0% | 95.2% | US$736/año |
| 75 kW (SJZ 92/188) | 93.6% | 95.6% | US$900/año |
La eficiencia del motor por sí sola tiene una rentabilidad modesta. Los ahorros reales provienen del VFD, que permite:
- Funcionando a las RPM óptimas para cada producto (evitando motor sobredimensionado con carga parcial)
- Capacidad de arranque suave (elimina el aumento de corriente de entrada)
- Corrección del factor de potencia (mejora la eficiencia eléctrica general)
Recuperación de la inversión de la actualización combinada de motor + VFD: 1–3 años para motores superiores a 37 kW.
Diseño de tornillo 4.2 para eficiencia energética
El diseño del tornillo determina directamente cuánta energía mecánica se convierte en calentamiento de la masa fundida (deseable) frente a la que se desperdicia en forma de cizallamiento excesivo (indeseable). Un diseño de tornillo energéticamente eficiente:
- Optimiza la relación de compresión para la formulación específica (menor compresión = menos calentamiento por cizallamiento = menor carga del motor, pero debe garantizar una gelificación adecuada)
- Utiliza tramos de barrera para separar los sólidos fundidos de los no fundidos, lo que mejora la eficiencia de la transferencia de calor.
- Reduce el consumo de energía en 8–15% en comparación con un tornillo estándar de uso general con la misma potencia
- Inversión: US$8,000–15,000 para un juego de tornillos diseñado a medida; recuperación de la inversión 12–24 meses
El diseño de tornillos es una compensación entre eficiencia energética y flexibilidad de procesamiento. Un tornillo con energía optimizada para una gama limitada de formulaciones puede ahorrar 15% en energía, pero puede tener dificultades si se cambia con frecuencia entre compuestos muy diferentes. Haga coincidir el tornillo con su producto/formulación principal. Si ejecuta 80% paneles de pared y 20% perfiles varios, optimice para paneles de pared.
5. Programación de producción para la eficiencia energética
5.1 Minimizar inicios
Con un consumo medido de los calentadores de 15–30 kWh durante un arranque en frío y una tarifa de US$0.10/kWh, el coste eléctrico de los calentadores es de US$1.50–3.00 por arranque. Calcule por separado la electricidad de motores y equipos auxiliares, la mano de obra, los residuos del arranque y la producción perdida según las mediciones y los costes reales. La duración del arranque y los residuos dependen de la línea y la formulación; utilice los registros de producción para planificar campañas más largas.
Productos de secuencia 5.2 por temperatura de procesamiento
Cuando deban ejecutarse varios productos en la misma línea, secuenciarlos en orden decreciente de temperatura de procesamiento. Esto minimiza el desperdicio de energía al calentar y enfriar el sistema entre cambios de producto:
- Comience con el producto de mayor temperatura (p. ej., compuesto relleno a 175–180°C)
- Transición a productos de temperatura progresivamente más baja
- Esto evita el coste energético de calentar, enfriar y volver a calentar.
- Ahorro energético: 5–10% en días con cambios de producto
5.3 Calefacción de Zona en Standby
Durante las pausas de producción (cambios de turno, almuerzo, mantenimiento menor), no mantenga el extrusor a temperatura máxima de producción. Implementar un "modo de espera":
- Reducir todas las temperaturas del cilindro y del troquel en 20–30°C (a 130–140°C)
- Detener la rotación del tornillo (si no hay material en el cilindro)
- La recuperación a la temperatura de producción tarda 10–15 minutos frente a 30–60 minutos desde el frío
- Para un descanso de 2 horas, el ahorro de energía es de 15–25 kWh (US$1.50–2.50 por descanso)
6. Medición y seguimiento de la eficiencia energética
No se puede gestionar lo que no se mide. Instale un medidor de energía en cada línea de extrusión y realice un seguimiento del KPI: kWh por kilogramo de producto terminado.
| Tipo de producto | Típico kWh/kg (línea bien optimizada) | Pobre kWh/kg (indica ineficiencia) |
|---|---|---|
| Perfiles rígidos de PVC (estándar) | 0.30–0.40 kWh/kg | >0.50 kWh/kg |
| Perfiles rígidos de PVC (espumados) | 0.35–0.45 kWh/kg | >0.55 kWh/kg |
| Tablero de espuma de PVC (Celuka) | 0.35–0.50 kWh/kg | >0.60 kWh/kg |
| Hoja central para pisos SPC | 0.25–0.35 kWh/kg | >0.45 kWh/kg |
| Tarimas de WPC (a base de PE) | 0.40–0.55 kWh/kg | >0.65 kWh/kg |
| WPC (a base de PVC, espumado) | 0.45–0.60 kWh/kg | >0.70 kWh/kg |
Realice un seguimiento de esta métrica semanalmente. Un aumento sostenido de kWh/kg sin un aumento correspondiente en la producción significa que algo ha cambiado: desgaste del tornillo/barril, falla de la banda calentadora o un problema de proceso que debe investigarse.
Para las líneas de pisos SPC, tenga en cuenta que kWh/kg es inusualmente bajo (0.25–0.35) debido a la carga extrema de relleno. La producción en kg/h es muy alta (CaCO3 es denso) en relación con el tamaño de la extrusora, lo que mejora la métrica kWh/kg. No compare SPC kWh/kg directamente con perfiles de PVC sin relleno.
7. Resumen total de ahorros potenciales
| Medida | Ahorro de energía | Inversión | venganza | Ahorro Anual (1 línea, 6,000h, US$0.10/kWh) |
|---|---|---|---|---|
| Aislamiento de barril/matriz | 5–10% | ~US$1,000 | 1–3 meses | US$4,500–9,000 |
| Optimización de la temperatura del agua de refrigeración | 3–5% | US$0 (cambio de control) | Inmediato | US$2,700–4,500 |
| VSD en bomba de vacío | 3–5% | US$3,000 | 12–18 meses | US$2,700–4,500 |
| Recuperación de calor | 2–4% | US$5,000 | 6–12 meses | US$1,800–3,600 |
| Mezcla seca de alimentación caliente | 2–3% | US$2,000 | 3–6 meses | US$1,800–2,700 |
| Programación de producción | 2–5% | US$0 (cambio de proceso) | Inmediato | US$1,800–4,500 |
| Tornillo de energía optimizada | 8–15% | US$12,000 | 12–24 meses | US$7,200–13,500 |
| Ahorro potencial total | 15–30% | US$0–23,000 | — | US$12,000–42,000/año/línea |
¿Quiere una auditoría energética para su línea de extrusión?
Nuestros ingenieros de procesos pueden realizar una evaluación energética in situ y proporcionar un plan de mejora de la eficiencia personalizado con un retorno de la inversión cuantificado.
Solicitar Auditoría EnergéticaArtículos relacionados
- Guía de extrusión de control de temperatura de PVC
- Guía de mantenimiento de tornillos y cilindros
- Extrusora de doble husillo cónica o paralela
- Guía de procesamiento de reciclaje y triturado de PVC
Conclusión
La eficiencia energética en la extrusión de PVC es un viaje, no un destino. Comience con medidas de bajo costo y sin costo: aísle sus barriles, optimice sus sistemas de vacío y agua de refrigeración y mejore la programación de producción. Estos por sí solos pueden ofrecer una reducción de 10–15% en kWh/kg con una recuperación medida en semanas o meses. Luego, aborde las inversiones a medio plazo (VSD, recuperación de calor) y, cuando llegue el momento de sustituir los tornillos, especifique un diseño con optimización energética. Realice un seguimiento de kWh/kg semanalmente para cada línea y haga de la eficiencia energética un KPI visible en la planta de producción. Una fábrica con 5 líneas de extrusión que reducen el consumo de energía en 20% ahorra US$60,000–150,000 al año; es decir, ganancias que repercuten directamente en el resultado final.