
Eficiência energética da linha de extrusão: como reduzir kWh por quilograma
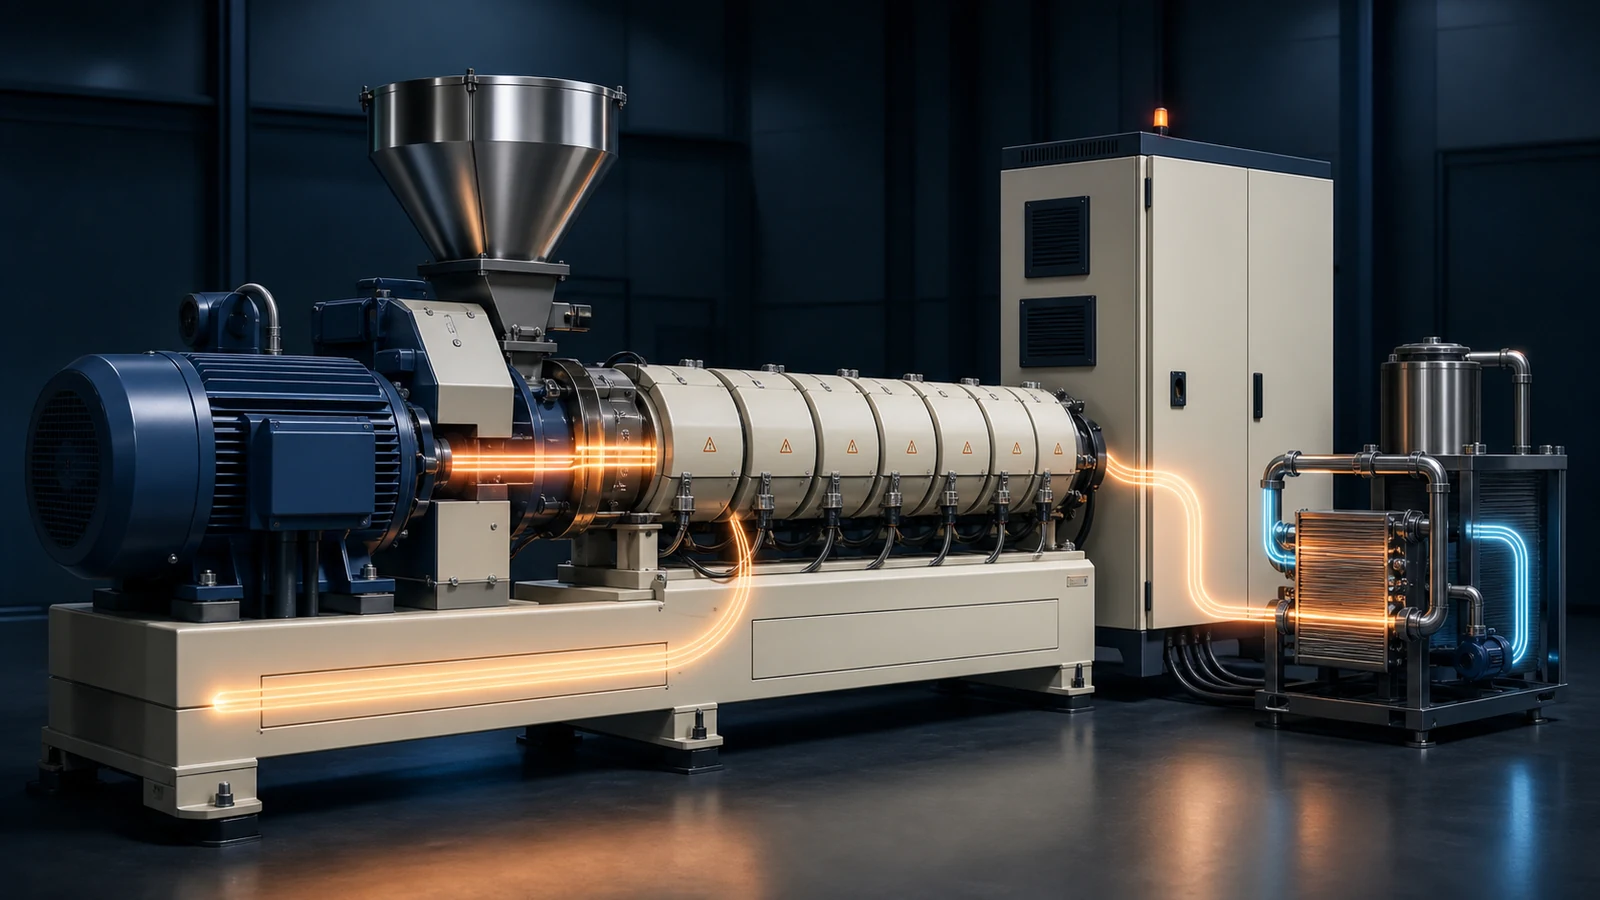
A energia é o segundo maior custo operacional na extrusão de PVC, depois das matérias-primas. Um típico Linha de extrusão de perfil de PVC (SJZ 65/132, 250–400 kg/h) consome 120–180 kW de energia elétrica - aproximadamente US$0.04–0.07 por quilograma em taxas de eletricidade industrial. Ao longo de um ano de produção contínua, os custos de energia variam de US$60,000 a US$120,000 por linha. A redução uniforme do consumo de energia em 15% economiza US$9,000–18,000 anualmente por linha.
Este guia aborda estratégias práticas e viáveis para melhorar a eficiência energética de suas linhas de extrusão de PVC e WPC — desde ganhos rápidos com retorno imediato até investimentos de capital de longo prazo.
1. Para onde vai a energia: auditoria energética da linha de extrusão
| Consumidor de Energia | % do consumo total da linha | Potência Típica (kW) | Potencial de melhoria de eficiência |
|---|---|---|---|
| Motor principal da extrusora | 40–55% | 37–75 kW | 10–20% (otimização de VFD, projeto de parafuso) |
| Aquecedores de barril e matriz | 15–25% | 20–40 kW | 15–30% (isolamento, recuperação de calor) |
| Bomba de vácuo | 5–8% | 5.5–11 kW | 20–40% (VSD, otimização de vácuo) |
| Sistema de refrigeração (chiller + bombas) | 8–12% | 10–20 kW | 15–25% (otimização de temperatura, resfriamento gratuito) |
| Manuseio de materiais (misturador, transportador, secador) | 5–10% | 8–15 kW | 10–15% (programação, utilização de alimentação quente) |
| Extrator / transporte | 3–5% | 3–5.5 kW | 5–10% |
| Auxiliares (iluminação, ar comprimido, etc.) | 5–10% | 5–15 kW | 10–20% |
O acionamento principal da extrusora e o sistema de aquecimento são responsáveis por 55–80% do consumo total de energia. É aqui que residem as maiores oportunidades de poupança.
2. Ganhos rápidos (retorno <3 meses)
2.1 Isolamento de barril e matriz
As faixas não isoladas do aquecedor do cilindro e da matriz irradiam 15–25% de sua produção de calor diretamente no ar da fábrica. Instalação de mantas isolantes removíveis de fibra cerâmica ou lã mineral no cano e na matriz:
- Reduz o ciclo de trabalho do aquecedor em 20–35% (o isolamento retém o calor entre os ciclos de aquecimento ligado)
- Reduz o consumo de energia do aquecedor de barril em 15–25%
- Também melhora a segurança do operador e reduz a carga de ar condicionado de fábrica
- Custo do material: US$500–1,500 por extrusora; instalação: 1 dia
- Retorno: 1–3 meses em US$0.10/kWh
O isolamento do barril é o investimento em eficiência energética com maior ROI em extrusão. Se você não fizer mais nada, isole seus barris. Uma extrusora 65/132 com 4 zonas de barril + adaptador + matriz tem aproximadamente 3–4 m2 de área de superfície exposta a quente a 160–180°C, irradiando 2–3 kW continuamente para dentro da fábrica. O isolamento recupera a maior parte disso.
2.2 Otimize a temperatura da água de resfriamento
Muitas fábricas operam resfriadores a 5–10°C "só por segurança", mas os perfis de PVC não precisam de água gelada. A água de resfriamento a 15–20°C fornece remoção de calor adequada para a maioria das extrusões de perfis, ao mesmo tempo em que economiza energia significativa do chiller:
- Cada aumento de 5°C no ponto de ajuste da água gelada reduz o consumo de energia do chiller em 12–18%
- Aumentar de 7°C para 18°C reduz a energia do chiller em aproximadamente 25–35%
- Para tanques de calibração/resfriamento, água 20–25°C é adequada para a maioria dos perfis; apenas o estágio final do calibrador se beneficia de água mais fria
2.3 Consertar vazamentos de ar comprimido
O ar comprimido é o utilitário mais caro em uma fábrica (custando 8–10x a eletricidade que alimenta o compressor, devido a ineficiências). Um único vazamento de ar comprimido de 3 mm custa US$1,000–2,000 por ano. Percorra a linha uma vez por trimestre com um detector de vazamento ultrassônico e conserte cada vazamento.
3. Investimentos de médio prazo (retorno 3–12 meses)
3.1 Acionamento de velocidade variável (VSD) na bomba de vácuo
A maioria das bombas de vácuo de calibração funciona em velocidade máxima com uma válvula de purga que controla o nível de vácuo – desperdiçando energia. Instalando um VSD com feedback do transdutor de vácuo:
- A bomba funciona apenas na velocidade necessária para manter o ponto de ajuste do vácuo
- Economia de energia: 25–45% na potência da bomba de vácuo
- Para uma bomba de vácuo 11 kW funcionando 6,000 horas/ano a US$0.10/kWh, economia anual = US$1,650–2,970
- Custo VSD: US$2,000–4,000 (retorno 12–18 meses)
- Bônus: operação mais silenciosa, maior vida útil da vedação da bomba
3.2 Recuperação de calor do resfriador de óleo hidráulico
O sistema de controle de temperatura do núcleo do parafuso utiliza óleo a 90–120°C que deve ser resfriado. Em vez de rejeitar esse calor para uma torre de resfriamento, recupere-o:
- Pré-aqueça a mistura seca de PVC que entra na tremonha (reduzindo a demanda de energia da Zona do barril 1)
- Pré-aquecer água quente do edifício ou aquecimento ambiente (em climas frios)
- Aqueça a água do tanque de calibração (reduzindo a carga do resfriador)
- Potencial de recuperação de energia: 5–10 kW por extrusora
- Custo do trocador de calor: US$3,000–8,000 (retorno 6–12 meses)
3.3 Mistura seca de alimentação quente (use calor residual do misturador)
A mistura seca de PVC sai do misturador quente a 110–130°C e é resfriada em um misturador de resfriamento a 40–50°C antes do armazenamento. Em vez de resfriar e depois reaquecer na extrusora, alimente a mistura seca quente (50–60°C) diretamente no funil da extrusora:
- Cada aumento de 10°C na temperatura de alimentação reduz a demanda do aquecedor da Zona 1 em aproximadamente 5–8%
- A alimentação a 50°C em vez de 25°C economiza 10–15% na energia de aquecimento da Zona 1
- Requer funil isolado e silo de armazenamento com temperatura controlada
4. Mudanças estratégicas de longo prazo (retorno 1–3 anos)
4.1 Motor de alta eficiência + atualização VFD
Extrusoras mais antigas (>10 anos) normalmente usam motores de eficiência IE1 ou IE2. Atualizando para um motor IE4 (eficiência superpremium) com um VFD moderno:
| Classificação do motor | IE2 Eficiência | IE4 Eficiência | Economia Anual (6,000h @ US$0.10/kWh) |
|---|---|---|---|
| 37 kW (SJZ 65/132) | 92.5% | 94.8% | US$480/ano |
| 55 kW (SJZ 80/156) | 93.0% | 95.2% | US$736/ano |
| 75 kW (SJZ 92/188) | 93.6% | 95.6% | US$900/ano |
A eficiência do motor por si só tem um retorno modesto. A economia real vem do VFD, que permite:
- Funcionando nas RPM ideais para cada produto (evitando motor superdimensionado em carga parcial)
- Capacidade de partida suave (elimina pico de corrente de partida)
- Correção do fator de potência (melhora a eficiência elétrica geral)
Retorno combinado de atualização do motor + VFD: 1–3 anos para motores acima de 37 kW.
4.2 Projeto de parafuso para eficiência energética
O projeto do parafuso determina diretamente quanta energia mecânica é convertida em aquecimento do fundido (desejável) versus desperdiçada como cisalhamento excessivo (indesejável). Um design de parafuso com eficiência energética:
- Otimiza a taxa de compressão para a formulação específica (menor compressão = menos aquecimento de cisalhamento = menor carga do motor, mas deve garantir gelificação adequada)
- Usa barreiras para separar o fundido dos sólidos não fundidos, melhorando a eficiência da transferência de calor
- Reduz o consumo de energia em 8–15% em comparação com um parafuso padrão de uso geral com a mesma saída
- Investimento: US$8,000–15,000 para um conjunto de parafusos personalizado; retorno 12–24 meses
O design do parafuso é uma compensação entre eficiência energética e flexibilidade de processamento. Um parafuso com otimização de energia para uma gama restrita de formulações pode economizar 15% em energia, mas pode ter dificuldades se você alternar frequentemente entre compostos muito diferentes. Combine o parafuso com seu produto/formulação principal. Se você executar painéis de parede 80% e perfis diversos 20%, otimize para painéis de parede.
5. Programação de Produção para Eficiência Energética
5.1 Minimizar startups
Para um consumo medido dos aquecedores de 15–30 kWh na partida a frio e uma tarifa de US$0.10/kWh, o custo de eletricidade dos aquecedores é de US$1.50–3.00 por partida. Calcule separadamente a eletricidade dos motores e equipamentos auxiliares, a mão de obra, os refugos da partida e a produção perdida, usando medições e custos reais. O tempo de partida e os refugos dependem da linha e da formulação; use os registros de produção para planejar campanhas mais longas.
5.2 Sequenciar produtos por temperatura de processamento
Quando vários produtos devem ser executados na mesma linha, sequencie-os em ordem decrescente de temperatura de processamento. Isto minimiza o desperdício de energia no aquecimento e resfriamento do sistema entre as trocas de produto:
- Comece com o produto de temperatura mais alta (por exemplo, composto preenchido a 175–180°C)
- Transição para produtos com temperaturas progressivamente mais baixas
- Isto evita o custo de energia de aquecimento, resfriamento e aquecimento novamente
- Economia de energia: 5–10% em dias com troca de produtos
5.3 Aquecimento de zona em espera
Durante os intervalos de produção (mudanças de turno, almoço, pequenas manutenções), não mantenha a extrusora em temperatura máxima de produção. Implemente um "modo de espera":
- Reduza todas as temperaturas do cilindro e da matriz em 20–30°C (para 130–140°C)
- Pare a rotação do parafuso (se não houver material no cilindro)
- A recuperação da temperatura de produção leva 10–15 minutos versus 30–60 minutos do frio
- Para um intervalo de 2 horas, a economia de energia é de 15–25 kWh (US$1.50–2.50 por intervalo)
6. Medindo e rastreando a eficiência energética
Você não pode gerenciar o que não mede. Instale um medidor de energia em cada linha de extrusão e acompanhe o KPI: kWh por quilograma de produto acabado.
| Tipo de produto | Típico kWh/kg (linha bem otimizada) | Fraco kWh/kg (indica ineficiência) |
|---|---|---|
| Perfis de PVC rígido (padrão) | 0.30–0.40 kWh/kg | >0.50 kWh/kg |
| Perfis de PVC rígido (espuma) | 0.35–0.45 kWh/kg | >0.55 kWh/kg |
| Placa de espuma de PVC (Celuka) | 0.35–0.50 kWh/kg | >0.60 kWh/kg |
| Folha central do piso SPC | 0.25–0.35 kWh/kg | >0.45 kWh/kg |
| Deck WPC (baseado em PE) | 0.40–0.55 kWh/kg | >0.65 kWh/kg |
| WPC (à base de PVC, espumado) | 0.45–0.60 kWh/kg | >0.70 kWh/kg |
Acompanhe essa métrica semanalmente. Um aumento sustentado de kWh/kg sem um aumento correspondente na produção significa que algo mudou: desgaste do parafuso/barril, falha na banda do aquecedor ou um problema de processo que deve ser investigado.
Para linhas de piso SPC, observe que kWh/kg é incomumente baixo (0.25–0.35) devido à carga extrema de enchimento. A produção em kg/h é muito alta (CaCO3 é denso) em relação ao tamanho da extrusora, o que melhora a métrica kWh/kg. Não compare o SPC kWh/kg diretamente com perfis de PVC não preenchidos.
7. Resumo do potencial total de economia
| Medir | Economia de energia | Investimento | Retorno | Economia anual (linha 1, 6,000h, US$0.10/kWh) |
|---|---|---|---|---|
| Isolamento de barril/matriz | 5–10% | ~US$1,000 | 1–3 meses | US$4,500–9,000 |
| Otimização da temperatura da água de resfriamento | 3–5% | US$0 (mudança de controle) | Imediato | US$2,700–4,500 |
| VSD na bomba de vácuo | 3–5% | US$3,000 | 12–18 meses | US$2,700–4,500 |
| Recuperação de calor | 2–4% | US$5,000 | 6–12 meses | US$1,800–3,600 |
| Mistura seca de alimentação quente | 2–3% | US$2,000 | 3–6 meses | US$1,800–2,700 |
| Programação de produção | 2–5% | US$0 (mudança de processo) | Imediato | US$1,800–4,500 |
| Parafuso com otimização de energia | 8–15% | US$12,000 | 12–24 meses | US$7,200–13,500 |
| Poupança potencial total | 15–30% | US$0–23,000 | — | US$12,000–42,000/ano/linha |
Quer uma auditoria energética para sua linha de extrusão?
Nossos engenheiros de processo podem realizar uma avaliação energética no local e fornecer um plano personalizado de melhoria de eficiência com ROI quantificado.
Solicitar Auditoria EnergéticaArtigos relacionados
- Guia de extrusão de controle de temperatura de PVC
- Guia de manutenção de parafusos e cilindros
- Extrusora de parafuso duplo cônico vs paralelo
- Guia de reciclagem e processamento de reciclagem de PVC
Conclusão
A eficiência energética na extrusão de PVC é uma jornada, não um destino. Comece com medidas gratuitas e de baixo custo: isole seus barris, otimize seus sistemas de água de resfriamento e vácuo e melhore a programação da produção. Só estes podem proporcionar uma redução de 10–15% em kWh/kg com retorno medido em semanas ou meses. Em seguida, enfrente os investimentos de médio prazo (VSDs, recuperação de calor) e, quando chegar a hora de substituir os parafusos, especifique um design com otimização de energia. Acompanhe kWh/kg semanalmente para cada linha e torne a eficiência energética um KPI visível na área de produção. Uma fábrica com linhas de extrusão 5 que reduz o consumo de energia em 20% economiza US$60,000–150,000 anualmente – esse lucro cai direto para o resultado final.