
Guia de manutenção de parafuso e cilindro para extrusoras de PVC
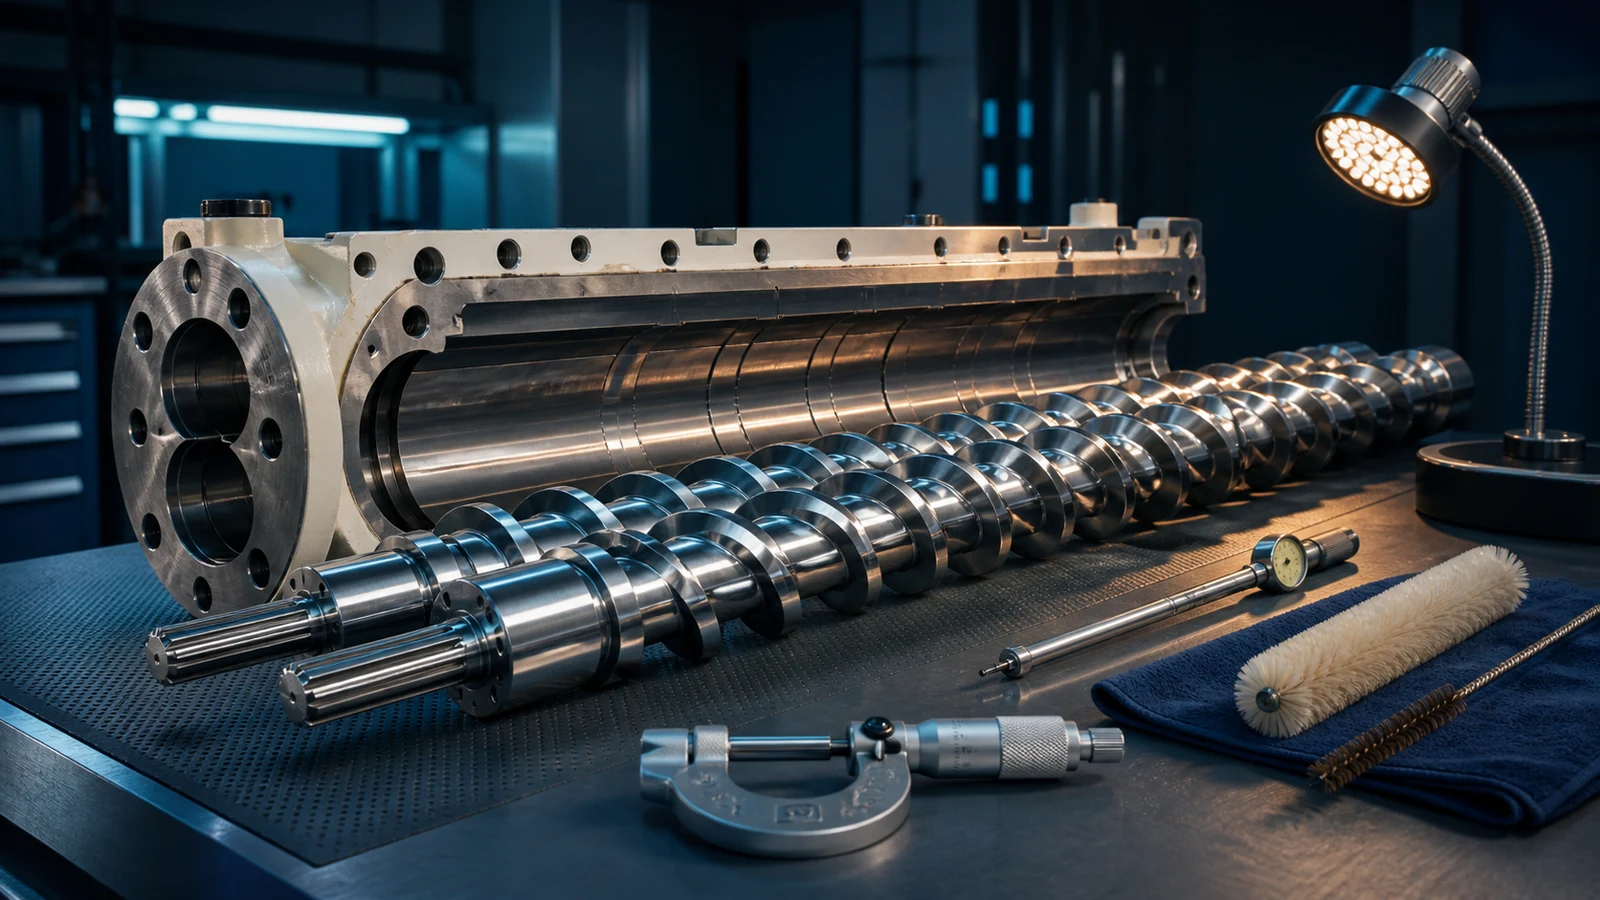
O parafuso e o cilindro são o coração de qualquer linha de extrusão – e um dos conjuntos mais caros para substituir. Um novo conjunto de cilindro de parafuso para uma extrusora cônica de parafuso duplo (SJZ 65/132) custa US$15,000–25,000. Com manutenção adequada, este conjunto deve durar 3–5 anos processando PVC rígido padrão e 5–8 anos com formulações suaves. Com manutenção deficiente, você o substituirá em 18 meses.
Este guia aborda mecanismos de desgaste, técnicas de medição, procedimentos de manutenção e a decisão crítica "reconstruir vs. substituir" para roscas e cilindros extrusores de PVC usados em perfil, folhae WPC produção.
1. Como os parafusos e os barris se desgastam: os três mecanismos
Mecanismo 1: Desgaste Abrasivo
Este é o mecanismo de desgaste dominante na extrusão de PVC. Partículas duras no composto - enchimento CaCO3, pigmento TiO2, impurezas de sílica em CaCO3 e partículas de madeira em WPC - atuam como ferramentas de corte microscópicas, erodindo as pontas dos parafusos e a parede do cilindro. A taxa de desgaste abrasivo é proporcional a:
- Conteúdo de enchimento (cada 10 phr CaCO3 acima de 20 phr aproximadamente dobra a taxa de desgaste)
- Tamanho das partículas de enchimento (partículas maiores = desgaste mais rápido)
- Dureza do enchimento (sílica em CaCO3 de baixo grau é particularmente prejudicial)
- Velocidade do parafuso (maior RPM = maior velocidade relativa = mais abrasão por unidade de tempo)
Mecanismo 2: Desgaste Corrosivo
O HCl liberado durante a degradação do PVC ataca as superfícies metálicas do parafuso e do cilindro. Mesmo com estabilização adequada, vestígios de HCl estão sempre presentes. O mau controle de temperatura ou erros de formulação que causam degradação mesmo leve aceleram drasticamente o ataque corrosivo. A corrosão aparece como corrosão por corrosão (pequenas crateras) em vez da aparência suave e polida do desgaste abrasivo.
Mecanismo 3: Desgaste Adesivo
Em altas temperaturas e pressões, o contato microscópico metal com metal entre as roscas do parafuso e a parede do cilindro pode causar escoriações - soldagem localizada e rasgo das superfícies metálicas. Isso é mais comum durante a partida, quando a lubrificação totalmente fundida ainda não foi estabelecida ou quando a rosca está seca.
A maioria das falhas de parafuso/cano é uma combinação dos três mecanismos. O desgaste abrasivo do CaCO3 cria micro-ranhuras; A corrosão por HCl ataca o metal recentemente exposto nessas ranhuras; e a superfície rugosa promove escoriações adesivas. É por isso que a vida útil do parafuso diminui de forma não linear à medida que o conteúdo de enchimento aumenta.
2. Medição de desgaste: como saber quando é a hora
Principais autorizações para medir
| Medição | Novo (Típico SJZ 65/132) | Limite de serviço | Substituir em |
|---|---|---|---|
| Folga radial da hélice ao cano do parafuso | 0.15–0.25 mm (por lado) | 0.40–0.50 mm | 0.55–0.65 mm |
| Folga entre malhas do parafuso (duplo) | 0.20–0.35 mm | 0.60–0.80 mm | >1.0 mm |
| Aumento do diâmetro do furo do cano | 0 (referência) | +0.30–0.40 mm | +0.50–0.70 mm |
Como Medir
- Método de calibrador de folga (em campo): Insira o calibrador de folga entre a ponta do parafuso e a parede do cilindro em múltiplas posições circunferenciais. Isto fornece folga radial diretamente. Faça isso nas posições 3–5 ao longo do comprimento do parafuso.
- Método de medição de furo (oficina): Meça o diâmetro interno do cano com um micrômetro interno ou medidor de furo em múltiplas posições axiais. Compare com a especificação original. Um aumento de 0.5 mm no diâmetro do furo indica desgaste significativo.
- Teste de saída (indireto): Meça a produção da extrusora (kg/h) a uma rotação de parafuso fixa e compare com o valor de referência quando nova. Uma redução de saída de 10–15% na mesma RPM indica desgaste significativo (aumento do refluxo entre a rosca e o cilindro).
- Assinatura de carga do motor (indireta): À medida que a folga aumenta, o parafuso “desliza” mais, a carga do motor diminui e a temperatura de fusão cai (menos trabalho de cisalhamento). Uma queda sustentada de 10% na amperagem do motor em RPM e formulação fixas indica desgaste.
Meça e registre as autorizações a cada 3 meses. A tendência é mais importante do que qualquer medição isolada. Um aumento repentino na taxa de desgaste (0.05 mm/mês versus o normal 0.01–0.02 mm/mês) indica um problema: material contaminado, variação de temperatura de processamento ou perda de camada nitretada.
3. Tecnologias de proteção de superfície
Nitretação (proteção padrão)
A maioria dos parafusos e cilindros de extrusora de PVC são nitretados a gás. O nitrogênio se difunde na superfície do aço a 500–550°C, formando uma caixa de nitreto de ferro duro (0.3–0.5 mm de profundidade, 900–1,100 de dureza HV). A nitretação proporciona boa resistência geral ao desgaste e à corrosão para formulações padrão de PVC com carga baixa a moderada (<30 phr CaCO3).
Vida útil com nitretação: 3–5 anos para perfis de PVC padrão; 1–2 anos para WPC ou SPC (alto teor de madeira/carga).
Barril Bimetálico (Proteção Premium)
Um barril bimetálico tem um revestimento de liga resistente ao desgaste fundido centrifugamente (normalmente à base de Fe-Cr-B ou Ni-Cr-B, 60–65 HRC) ligado metalurgicamente ao corpo do barril de aço. O revestimento tem 1.5–3.0 mm de espessura e proporciona uma vida útil 3–5x mais longa do que barris nitretados em aplicações abrasivas.
Obrigatório para: Extrusão de piso SPC (CaCO3 >200 phr), extrusão WPC (farinha de madeira) e qualquer linha executando >30 phr CaCO3 a >20 RPM continuamente.
Somador de custos: US$10,000–15,000 sobre o barril nitretado, mas estende a vida útil do barril de 1–2 anos para 4–7 anos em serviço abrasivo, proporcionando um forte ROI.
Cromagem Dura (Volas de Parafuso)
O revestimento de cromo duro (0.05–0.10 mm de espessura, 900–1,000 HV) nas pontas dos parafusos proporciona resistência adicional ao desgaste no ponto de contato mais solicitado. O cromagem é normalmente aplicado sobre um substrato nitretado. Para serviços altamente abrasivos, o revestimento duro de carboneto de tungstênio ou Stellite nas pontas das hélices pode prolongar a vida útil do parafuso em 2–3x.
4. Cronograma de Manutenção Preventiva
| Intervalo | Ação | Detalhes |
|---|---|---|
| Diariamente | Verificação visual da qualidade da ponta do parafuso/extrudado | Procure manchas pretas (material degradado devido a folgas desgastadas), oscilações ou queda na produção – todos sinais indiretos de desgaste |
| Semanalmente | Revisão de tendência de carga do motor | Trace a amperagem do motor em RPM e formulação fixas. Uma tendência descendente sustentada indica uma depuração crescente |
| Mensalmente | Teste de saída | Execute em RPM fixo por 15 min, pese a produção, calcule kg/h. Compare com o benchmark. Tendência recorde. |
| Trimestralmente | Medição de folga (calibre de folga) | Meça a folga radial nas posições 3–5. Registrar no log de manutenção. Calcule a taxa de desgaste em mm/mês. |
| Anualmente | Puxe o parafuso para inspeção | Remova o parafuso, limpe, inspecione quanto a corrosão, escoriações e padrões de desgaste. Meça o diâmetro externo do voo em múltiplas posições com micrômetro. Cano medidor de diâmetro. |
| A cada 2–3 anos (ou quando o limite de desgaste for atingido) | Reconstrua ou substitua o parafuso/barril | Com base em medições de folga. Planeje com antecedência – o prazo de entrega para um novo conjunto de cilindros de parafuso é de 4–8 semanas. |
5. Limpeza de parafusos: maneira certa versus maneira errada
Método de limpeza adequado: composto de purga
- No desligamento, pare a alimentação de PVC e gire a rosca a 10–15 RPM
- Alimente o composto de purga (acrílico fundido ou grau de purga de PVC comercial) na taxa de alimentação normal
- Quando o composto de purga sair da matriz de forma limpa (purga de 2–3 kg para SJZ 65/132), interrompa a alimentação
- Aperte o parafuso até que não saia mais material da matriz
- Reduza todas as temperaturas para 130–140°C, pare o parafuso, desligue os aquecedores
NÃO faça essas coisas
- NÃO use uma tocha de corte para queimar resíduos de PVC. O aquecimento localizado acima de 500°C destrói a caixa nitretada e deforma o parafuso. Esta é a causa mais comum de falha prematura do parafuso.
- NÃO use raspadores de aço, cinzéis ou escovas de aço em superfícies nitretadas. A caixa nitretada tem apenas 0.3–0.5 mm de profundidade. Arranhá-lo expõe o metal base macio que se desgastará rapidamente.
- NÃO jatear os parafusos com areia de sílica. Use apenas mídia plástica (acrílico, casca de noz) ou jateamento de soda. A areia de sílica corrói a camada nitretada.
- NÃO resfrie um parafuso quente rapidamente (têmpera com água). O choque térmico pode quebrar a caixa nitretada. Deixe o parafuso esfriar naturalmente ao ar abaixo de 50°C antes de qualquer limpeza úmida.
Armazenamento de parafusos
- Armazene os parafusos limpos verticalmente (pendurados) ou horizontalmente em blocos em V com suporte a cada 1.5 metros
- Cubra com óleo anti-ferrugem (não graxa - a graxa retém a umidade)
- Embrulhe em papel ou plástico VCI (Inibidor de Corrosão Volátil)
- Armazene em local seco (<50% UR), temperatura acima do ponto de orvalho
6. Reconstruir vs Substituir: A Matriz de Decisão
| Condição | Ação | Custo (SJZ 65/132) | Resultado |
|---|---|---|---|
| Autorização de voo <0.35 mm; sem corrosão; caixa nitretada intacta | Nenhuma ação necessária; continuar monitorando | US$0 | Bom por mais 1–2 anos |
| Autorização de voo 0.40–0.55 mm; caixa nitretada desgastada, mas metal base intacto; sem pontuação de barril | Parafuso de reconstrução (re-nitreto, re-cromo) | US$3,000–6,000 | Restaurado para ~90% de novo desempenho; 2–3 anos de vida adicional |
| Autorização de voo >0.55 mm; corrosão/corrosão visível; barril marcado | Reconstrua o parafuso E recoloque a luva ou substitua o cilindro | US$8,000–15,000 | Restaurado para ~85–90% de novo desempenho |
| Autorização de voo >0.65 mm; corrosão severa; aumento do furo do cano >0.5 mm; geometria do parafuso visivelmente erodida | Substitua o parafuso e o cilindro como um conjunto | US$15,000–25,000 | Restaurado para novo desempenho; 3–5 anos de vida (PVC padrão) |
Regra de decisão: Se o custo de reconstrução exceder 60% do custo de substituição, substitua. O 40% restante compra uma vida útil completa em vez de uma reconstrução com vida útil reduzida. Além disso, se o cilindro estiver marcado (ranhuras axiais visíveis pelo boroscópio), a substituição apenas do parafuso acelerará o desgaste do novo parafuso contra o cilindro danificado – sempre trate o parafuso e o cilindro como um sistema.
7. Fatores de formulação que afetam a vida útil do parafuso
| Fator de Formulação | Impacto na vida útil do parafuso/cano | Mitigação |
|---|---|---|
| CaCO3 >30 phr | Vida reduzida em 40–60% (para 1.5–2.5 anos) | Use barril bimetálico; revestimento duro em hélices de parafuso; CaCO3 mais fino (malha 1250) |
| WPC (farinha de madeira em PVC) | Vida reduzida em 50–70% (para 1–2 anos) | Barril bimetálico obrigatório; Parafusos 40Cr ou 42CrMo com nitretação Cr-Mo-V; use pó de madeira mais fino (malha <80) |
| SPC (CaCO3 >200 phr) | Vida reduzida em 70–80% (para 0.5–1.5 anos) | Corpo bimetálico premium + parafusos revestidos de carboneto de tungstênio obrigatórios; orçamento para substituição anual de parafusos |
| CaCO3 com alto teor de sílica (>2%) | Vida útil reduzida em 30–50% no mesmo carregamento | Especifique CaCO3 com baixo teor de sílica (<1%); pague um pequeno prêmio por enchimento limpo |
| PVC reciclado/recuperado | Variável; contaminação metálica (pregos, grampos) pode causar danos catastróficos | Instalar separadores magnéticos e detectores de metais no fluxo de alimentação de material reciclado |
Precisa de serviço de parafuso ou barril?
Fornecemos parafusos e cilindros OEM e de reposição para todas as principais marcas de extrusoras de rosca dupla, além de serviços internos de nitretação e cromagem.
Solicitar cotação de serviçoArtigos relacionados
- Extrusora de parafuso duplo cônico vs paralelo
- Guia de preenchimento de carbonato de cálcio em PVC
- Guia de solução de problemas de extrusão de PVC
- Otimização da eficiência energética da linha de extrusão
Conclusão
A manutenção de parafusos e cilindros não é glamorosa, mas determina diretamente a lucratividade da sua linha de extrusão. Um conjunto de cilindro de parafuso desgastado aumenta o consumo de energia (o motor trabalha mais contra uma folga maior), reduz a produção (aumenta o refluxo), degrada a qualidade do produto (mistura deficiente, temperatura de fusão mais baixa) e, eventualmente, causa falha catastrófica. Princípios básicos de manutenção: medir as folgas trimestralmente e acompanhar a tendência, usar o composto de purga correto em cada parada, nunca usar métodos de limpeza destrutivos e planejar a reconstrução/substituição antes que o limite de desgaste seja atingido – e não depois que a qualidade da produção já tiver sido comprometida.