
Guia de enchimento de carbonato de cálcio de PVC (CaCO3): tipos, dimensionamento e carregamento
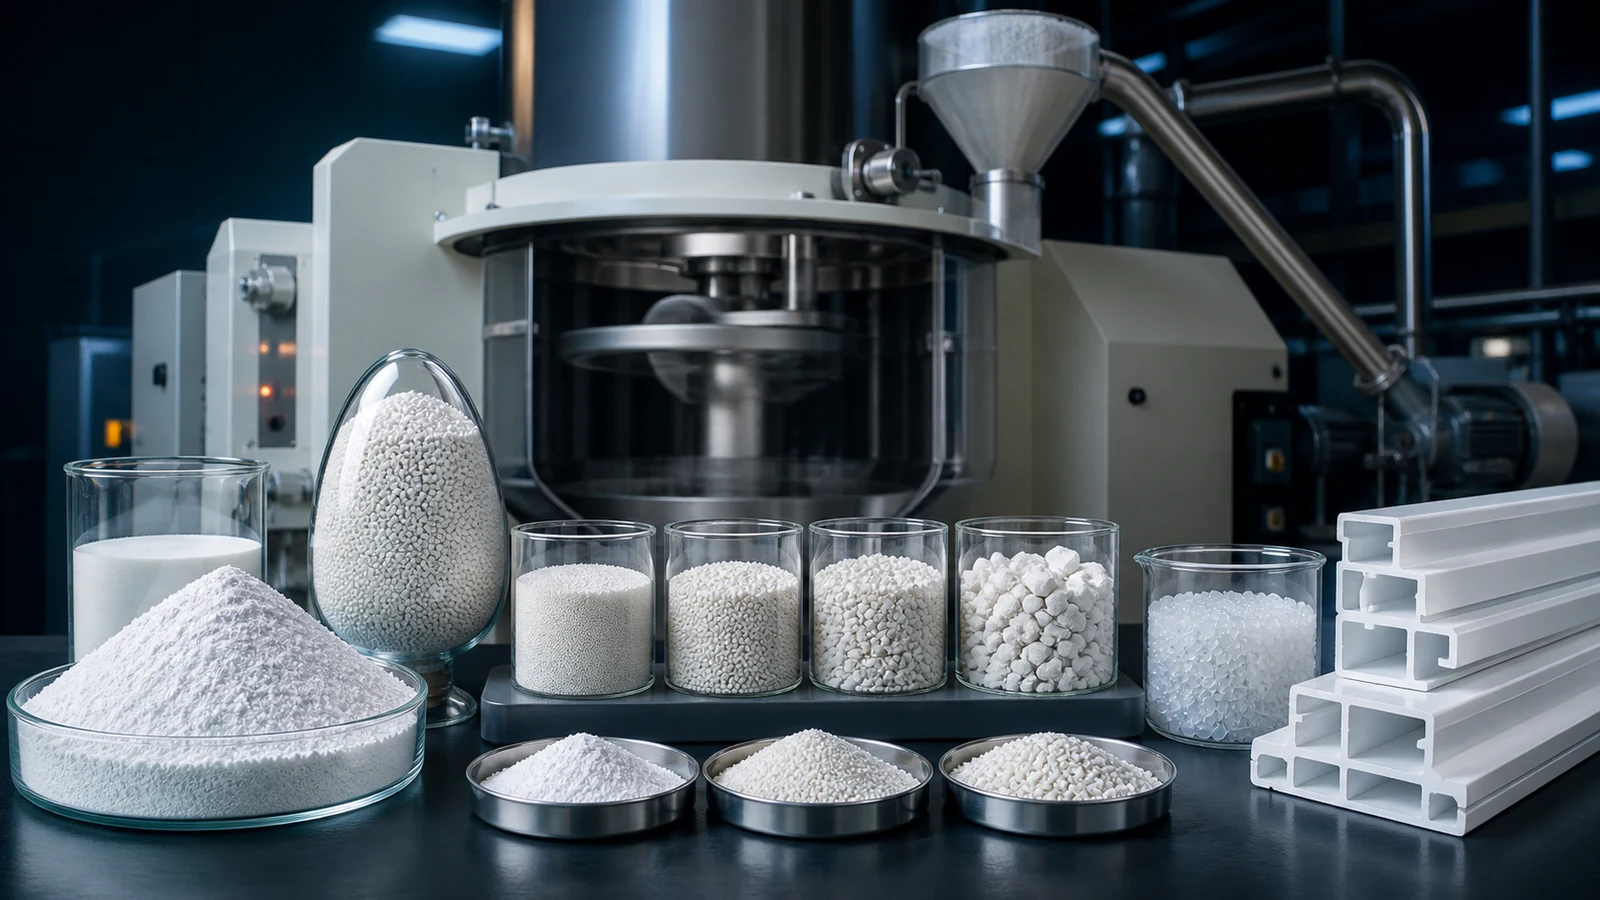
O carbonato de cálcio (CaCO3) é o enchimento mais utilizado na extrusão de PVC – e por boas razões. Custando aproximadamente 10–15% do custo da resina de PVC, substituir até 20 phr de resina por CaCO3 pode reduzir os custos de matéria-prima em 15–18%. Mas a carga não é apenas uma redução de custos: o CaCO3 correto, com tamanho de partícula e carga corretos, melhora a estabilidade dimensional, reduz o encolhimento e melhora a qualidade da superfície para produtos que vão desde Painéis de parede em PVC para placas de espuma.
Este guia cobre tudo o que você precisa saber para selecionar e otimizar a carga CaCO3 para seu processo de extrusão de PVC.
1. GCC vs PCC: dois tipos de carbonato de cálcio
Existem dois tipos fundamentalmente diferentes de CaCO3 usados em PVC:
| Propriedade | Carbonato de cálcio moído (GCC) | Carbonato de Cálcio Precipitado (PCC) |
|---|---|---|
| Produção | Calcário triturado e moído mecanicamente | Precipitado quimicamente da reação Ca(OH)2 + CO2 |
| Forma de partícula | Fragmentos irregulares e angulares | Morfologia controlada: escalenoédrico, romboédrico ou esférico |
| Tamanho de partícula (D50) | 2–50 μm (classes típicas de PVC: 5–15 μm) | 0.07–2 μm (ultrafino) |
| Área de superfície | Baixa (1–5 m²/g) | Alta (5–25 m²/g) |
| Absorção de óleo | 15–20 g/100g | 25–45 g/100g |
| Custo (relativo) | 1.0x (linha de base) | 2.5–4.0x |
| Uso típico em PVC | Perfis padrão, tubos, painéis | Perfis de alto brilho, formulações de alto impacto, espuma transparente/nucleada |
Quando usar o GCC
GCC é o enchimento robusto para 90%+ de aplicações de extrusão de PVC rígido. Na malha 800–1250 (10–18 μm), o GCC revestido com ácido esteárico fornece boa dispersão, propriedades mecânicas adequadas e a melhor relação custo-desempenho. Use o GCC para painéis de teto, rodapés, calha de cabose outros perfis não estruturais.
Quando usar PCC
O tamanho de partícula ultrafino e a morfologia controlada do PCC proporcionam resistência ao impacto superior em níveis de carga equivalentes. É usado quando o brilho da superfície, a alta brancura ou a resistência ao impacto com alta carga de carga são críticos. PCC nano-CaCO3 (40–80 nm) atua como agente de enchimento e nucleação em Placa de espuma de PVC formulações, promovendo uma estrutura celular mais fina e uniforme.
2. Tamanho de partícula: o parâmetro mais importante
O tamanho das partículas é medido em malha (abertura da tela) ou mícrons (μm). Veja como ele mapeia para o aplicativo:
| Malha | D50 (μm) aproximado | Aplicação | Qualidade de Superfície | Impacto na Força |
|---|---|---|---|---|
| 400 malha | 38 μm | Perfis decorativos de baixo custo, tubos de drenagem | Fosco, ligeiramente áspero | Redução significativa |
| 600–800 malha | 18–23 μm | Painéis de parede padrão, painéis de teto, caixilhos de portas | Semibrilhante | Redução moderada |
| 1000–1250 malha | 10–13 μm | Perfis de alto brilho, faixas de borda, perfis de janelas | Alto brilho | Redução mínima |
| 1500–2500 malha | 5–8 μm | Perfis de janela premium, formulações de alto impacto | Excelente brilho | Redução insignificante |
| Nano-CaCO3 (PCC) | 0.04–0.08 μm | Substituição do modificador de impacto, nucleador de espuma | Excelente | Pode melhorar o impacto |
Regra prática: cada aumento de malha de 200 na finura do CaCO3 adiciona aproximadamente 10–15% ao custo de enchimento, mas reduz a perda de resistência em ~20%. Para perfis decorativos internos, a malha 800 é suficiente. Para perfis estruturais ou externos, use malha 1250 ou mais fina.
3. CaCO revestido vs não revestido3
O revestimento de ácido esteárico (geralmente 0.8–1.2% em peso) transforma o CaCO3 de um simples extensor em um enchimento funcional:
- CaCO3 não revestido (não tratado): Alta energia superficial, hidrofílico, aglomera-se facilmente, fraca dispersão em PVC hidrofóbico. Resulta em distribuição desigual do enchimento, menor resistência ao impacto e manchas brancas na superfície.
- CaCO3 revestido (ativado): A monocamada de ácido esteárico reduz a energia superficial, tornando as partículas hidrofóbicas e compatíveis com o PVC. O CaCO3 revestido dispersa mais uniformemente, produz melhor brilho e pode ser carregado em níveis mais elevados (10–15% mais) antes que as propriedades mecânicas se deteriorem.
Teste de verificação: Coloque uma colher de pó de CaCO3 na água. O CaCO3 revestido (ativado) flutuará; CaCO3 não revestido irá afundar e se dispersar. Este teste simples detecta fornecedores que apresentam falhas no revestimento.
4. Níveis de carregamento de enchimento por tipo de produto
| Produto | CaCO3 recomendado (phr) | Tamanho da malha | Justificativa |
|---|---|---|---|
| Perfis de janela em PVC | 5–10 | 1250 malha | Deve manter o impacto e a resistência às intempéries; carregamento baixo preserva a eficácia do modificador CPE |
| Molduras de portas em PVC | 10–20 | 800–1250 malha | Demanda estrutural moderada; compromisso equilibrado de custo-resistência |
| Painéis de parede em PVC | 20–35 | 800 malha | Decorativo não estrutural; carga mais alta aceitável |
| Painéis de teto de PVC | 25–40 | 800 malha | Leve; carga mais alta reduz a curvatura sob o próprio peso |
| Rodapés/calhas em PVC | 30–50 | 600–800 malha | Orientado para custos; requisito estrutural mínimo |
| Placa de espuma de PVC (Celuka) | 5–15 | 1250 malha + 2–5 phr nano-CaCO3 | Baixo enchimento para espuma uniforme; nano atua como nucleador |
| Borda de PVC | 5–12 | 1250 malha | Requer flexibilidade e brilho; baixo enchimento essencial |
| Núcleo de piso SPC | 150–250 | 400–800 malha | Carga extremamente alta para rigidez e custo; SPC = Composto plástico de pedra |
O piso SPC é o caso extremo: a carga de CaCO3 atinge 60–75% por peso. Neste nível, o CaCO3 não é um enchimento – é o principal componente estrutural. A resina de PVC (25–35%) funciona como aglutinante, não como matriz.
5. Como o CaCO3 afeta o processamento de extrusão
Adicionar CaCO3 altera o comportamento do processamento de várias maneiras:
- Maior condutividade térmica: CaCO3 conduz calor ~5x melhor que o PVC. Em cargas acima de 20 phr, o calor é transferido mais rapidamente através do fundido, permitindo maior produção. No entanto, isto também aumenta a carga do motor porque o fundido preenchido é mais viscoso.
- Inchaço reduzido da matriz: CaCO3 reduz o componente elástico do fundido, diminuindo o inchamento da matriz em 20–40% no carregamento de 30 phr. Isso geralmente é benéfico – torna as dimensões mais previsíveis. Mas se você mudar de uma formulação com baixo teor de carga para uma formulação com alto teor de carga, a matriz de dimensionamento poderá precisar de ajuste.
- Aumento do desgaste do parafuso e do cilindro: CaCO3 é abrasivo. Em cargas acima de 30 phr, use barris bimetálicos e parafusos nitretados. A vida útil do parafuso pode cair de 3–5 anos para 1–2 anos em parafusos nitretados padrão com alta carga de enchimento.
- Temperatura de processamento: Um maior teor de carga afasta o calor do fundido mais rapidamente. Pode ser necessário aumentar a temperatura do barril em 3–5°C para manter a mesma temperatura de fusão.
6. Problemas e soluções comuns relacionados ao preenchimento
| Problema | Causa provável | Solução |
|---|---|---|
| Manchas/riscas brancas na superfície | Má dispersão; CaCO3 não revestido ou aglomerado | Mude para CaCO3 revestido; aumentar a finura da malha; adicione 0.3 ácido esteárico phr como auxiliar de dispersão |
| Perfil muito frágil (baixo impacto) | Carga de enchimento muito alta para aplicação | Reduzir CaCO3 em 5–10 phr; mude para uma malha mais fina; aumentar o nível do modificador de CPE/impacto |
| Morrer desgaste / pontuação dos lábios | Abrasivo de partículas grandes CaCO3; enchimento não revestido | Use CaCO3 revestido com malha 1250+; especifique enchimento com baixo teor de sílica |
| Rugosidade superficial/baixo brilho | Partículas grossas de enchimento projetando-se através da superfície | Aumente a malha para 1250+; reduzir o carregamento; verifique se a temperatura da matriz é adequada |
| Bolhas relacionadas à umidade | CaCO3 absorve umidade durante o armazenamento | Pré-secar o enchimento a 80–90°C por 2–3 horas antes da mistura a quente; armazenar em condições secas |
| Surging (saída irregular) | Variação da densidade aparente; ponte no funil | Misture diferentes lotes de CaCO3; usar alimentador vibratório; verificar a consistência da distribuição do tamanho das partículas |
7. Otimização de custos: encontrando o ponto ideal
O ponto ideal econômico para o carregamento de CaCO3 equilibra três fatores:
- Economia de custos de matéria-prima: Cada 10 phr de CaCO3 substituindo o PVC economiza ~8–12% no custo do composto.
- Pena de degradação de propriedade: Além de ~30 phr (para perfis padrão), a resistência ao impacto cai drasticamente. Você corre o risco de aumentar a rejeição do cliente e as reclamações de garantia.
- Custo de manutenção do equipamento: Acima de 30 phr, o desgaste acelerado do parafuso/cano aumenta US$2,000–5,000/ano em custos de manutenção em uma linha típica de parafuso duplo cônico 65/132.
Para a maioria dos perfis de PVC rígidos, a faixa ideal é 15–25 phr de 800–1250 GCC revestido com malha. Isso proporciona economias de custos significativas sem comprometer a qualidade ou os custos de manutenção.
Precisa de ajuda com sua formulação de enchimento de PVC?
Nossos engenheiros de formulação podem recomendar o teor e a carga ideais de CaCO3 para seu produto e mercado específico.
Obtenha conselhos sobre formulaçãoArtigos e produtos relacionados
- Guia de formulação de PVC para extrusão de perfis
- Seleção de estabilizador de PVC: Ca-Zn vs Organoestanho
- Otimização da eficiência energética da linha de extrusão
- Produtos: Máquina de painel de parede de PVC | Máquina de painel de teto de PVC
Conclusão
O carbonato de cálcio é muito mais do que um enchimento barato – é um ingrediente funcional que, quando devidamente selecionado (revestido, tamanho de partícula correto, carga ideal), melhora a qualidade do produto e reduz custos. A chave é combinar a classe CaCO3 com os requisitos do seu produto: grosso e de alta carga para perfis decorativos com custo reduzido; fino e de baixa carga para aplicações estruturais ou de alto brilho. Lembre-se de que a consistência da qualidade do CaCO3 do seu fornecedor é tão importante quanto a especificação – a variação na distribuição do tamanho das partículas ou na qualidade do revestimento de lote para lote aparecerá como variação em seu produto.