
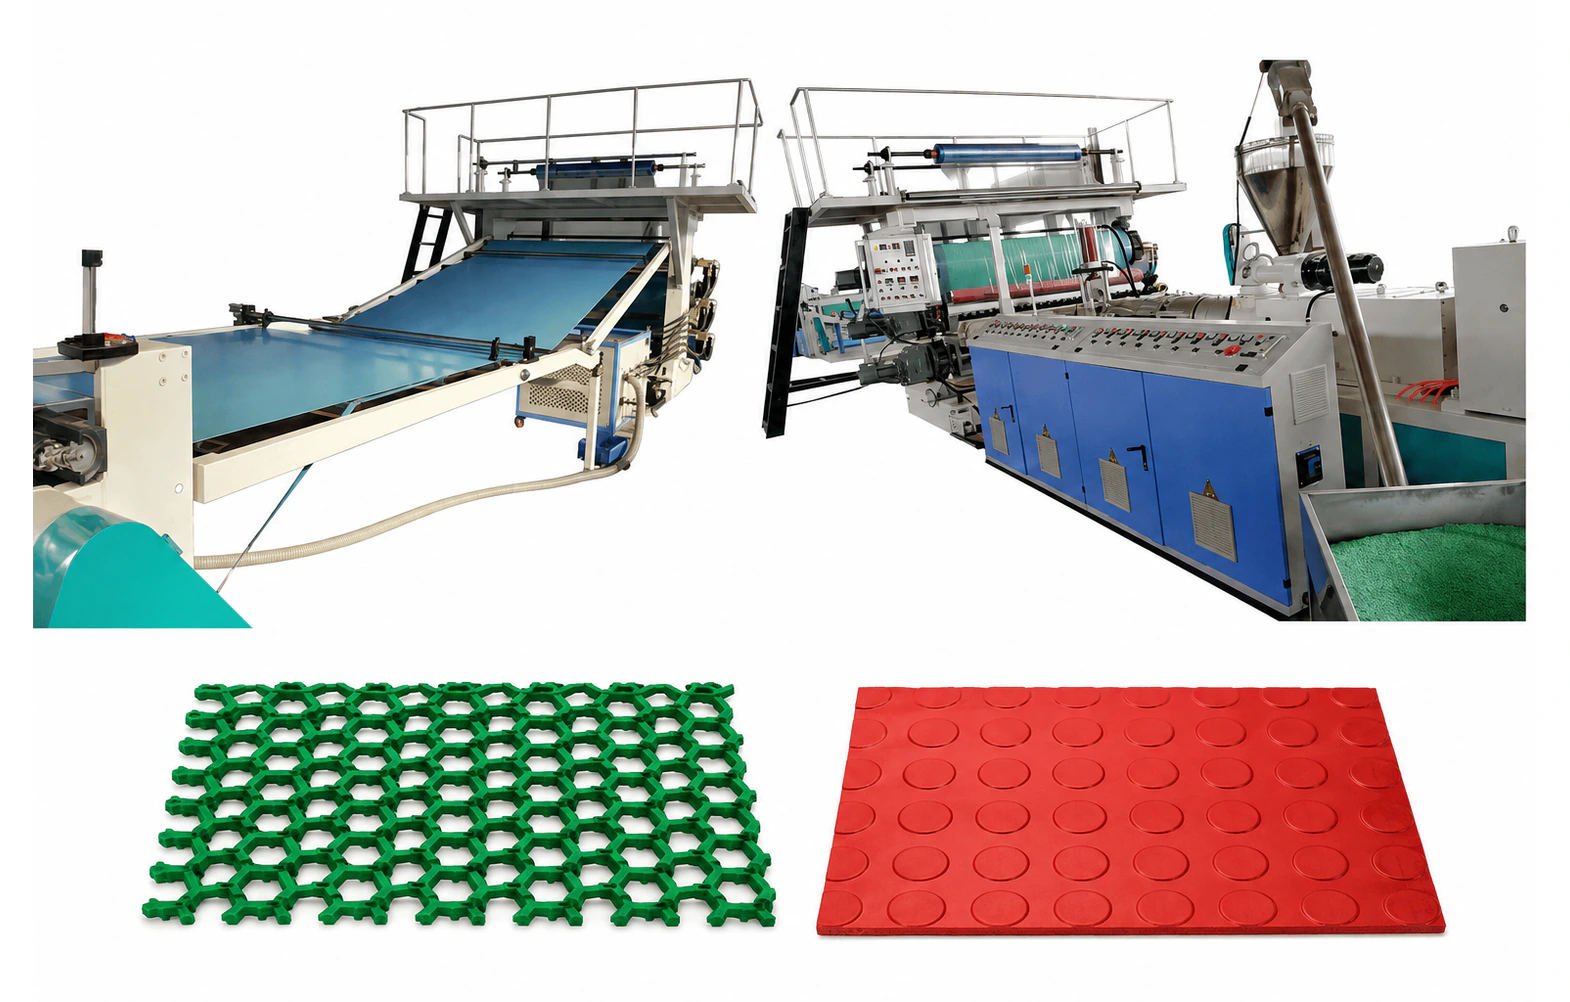
Máquina extrusora de corrente antiderrapante e esteira de moedas para calendário de PVC
Visão geral do equipamento
A máquina extrusora de tapete de moeda e corrente antiderrapante com calendário de PVC é dedicada a rolos flexíveis de tapete de PVC calandrado. Produz superfícies sólidas em relevo, como padrões de moedas, diamantes, pontos, tiras ou painéis e estruturas de corrente aberta ou grade oca. Não é a linha de tapetes automotivos coil-loop; as duas famílias de produtos utilizam equipamentos de conformação e downstream diferentes.
Uma rota completa de calandra combina alimentação automática, extrusão cônica de rosca dupla, filtração por fusão, matriz plana, formação de calandra de vários rolos, resfriamento, corte de borda, transporte e enrolamento. Os tapetes de corrente aberta adicionam uma seção de corte oco online. Tapetes sólidos em relevo podem adicionar laminação de carpete, não tecido ou filme de acordo com a especificação do suporte.
As configurações publicadas usam extrusoras SJZ-65/132, SJZ-80/156 ou SJZ-92/188. Suas faixas de saída nominais cobrem 180–250 kg/h, 300–400 kg/h e 600–800 kg/h respectivamente, com larguras de trabalho acabadas de 1200 a 2000 mm. A capacidade final depende da formulação do composto, largura, espessura, profundidade do padrão e demanda de resfriamento.
Principais recursos
Rota de calandragem dedicada para tapetes de PVC sólidos em relevo e de cadeia aberta
Formação de matriz plana e multi-rolos para largura estável e definição de superfície
Corte oco on-line opcional para estruturas de corrente de grade aberta
Laminação opcional de carpete, não tecido ou filme
Resfriamento controlado, corte de bordas, transporte e enrolamento de tensão
Processo de Produção
A rota do processo é configurada em torno da estrutura final da base, do suporte, da largura e do alvo de saída.
Preparação de Composto
Resina de PVC, plastificante, estabilizador, enchimento, pigmento e aditivos de desempenho são misturados para obter a flexibilidade, cor e objetivo antiderrapante especificados.
Alimentação e extrusão de parafuso duplo
O composto preparado é dosado na extrusora cônica de rosca dupla selecionada e plastificado sob temperatura e torque controlados.
Filtração e distribuição em matriz plana
O fundido homogêneo passa pela filtração e por uma matriz larga e plana para estabelecer um fluxo estável em toda a largura de trabalho.
Formação e gravação de calendário
A calandragem de vários rolos controla a espessura da folha e reproduz o padrão selecionado de moeda, diamante, ponto, faixa, painel ou corrente.
Resfriamento, corte e laminação
O resfriamento conserta a estrutura; as esteiras de corrente podem ter fenda oca, enquanto as esteiras sólidas podem receber um suporte opcional ou camada de filme.
Corte, transporte e enrolamento
As bordas são aparadas e a folha adesiva acabada é puxada e enrolada sob tensão controlada para impressão, corte ou embalagem.
Especificações Técnicas
| Produtos Acabados | Tapetes de moedas/diamantes/pontos em relevo sólido; corrente aberta ou esteiras de grade oca |
|---|---|
| Extrusora Principal | SJZ-65/132, SJZ-80/156 ou SJZ-92/188 |
| Saída Nominal | 180–250 / 300–400 / 600–800 kg/h por configuração |
| Largura finalizada | 1200–2000 mm |
| Gama principal do motor | Aproximadamente 37–110 kW por tamanho da extrusora |
| Módulos Opcionais | Configuração de corte oco, laminação, impressão, gravação em relevo e enrolamento |
Orientação de configuração
Escolha por saída
Selecione a largura da extrusora e da calandra a partir da meta kg/h, espessura da esteira, formulação e horas de operação anuais.
Defina a superfície
Confirme se o produto é uma esteira sólida em relevo ou uma estrutura de cadeia aberta porque a rota de formação e corte a jusante é diferente.
Especifique o apoio
A construção em carpete, não tecido, filme ou sem suporte altera as seções necessárias de laminação, aquecimento e enrolamento.
Planejar o acabamento posterior
Compartilhe o diâmetro do rolo, o formato da borda, os requisitos de impressão, corte e embalagem para que a linha saia no formato vendável correto.
Verificações de qualidade
- Verifique a largura e a espessura do acabamento em toda a folha em velocidade de produção estável.
- Inspecione a profundidade do relevo, a abertura da corrente e a consistência da textura antiderrapante.
- Verifique a precisão do corte da borda, o alinhamento do corte oco e a adesão do suporte quando especificado.
- Confirme a tensão do enrolamento, o diâmetro do rolo e o controle telescópico antes da aceitação.
Aplicações Típicas
Perguntas frequentes
Não. Os tapetes Coil-loop exigem equipamentos dedicados de extrusão, aquecimento, conformação e suporte de loop. Use a página separada da Máquina extrusora de tapete de porta e carro com laço de bobina de PVC para essa configuração.
A seleção depende da produção necessária e da largura de trabalho. Os intervalos publicados progridem de SJZ-65/132 em 180–250 kg/h a SJZ-92/188 em 600–800 kg/h.
Sim, dentro da família dos tapetes de calendário. A estrutura aberta requer o arranjo padrão/formação correspondente e a configuração de corte oco on-line.
Sim. A laminação de carpete, não tecido ou filme pode ser configurada para produtos sólidos quando o método de ligação e a especificação final do rolo são confirmados.
Produtos Relacionados
Artigos técnicos relacionados
Planeje sua linha de tapete de calendário
Envie o padrão do tapete alvo, largura de trabalho, espessura, saída, suporte, diâmetro do rolo e tensão local. Configuraremos as seções corretas de calandragem, resfriamento, acabamento e bobinagem.
Contate-nos