
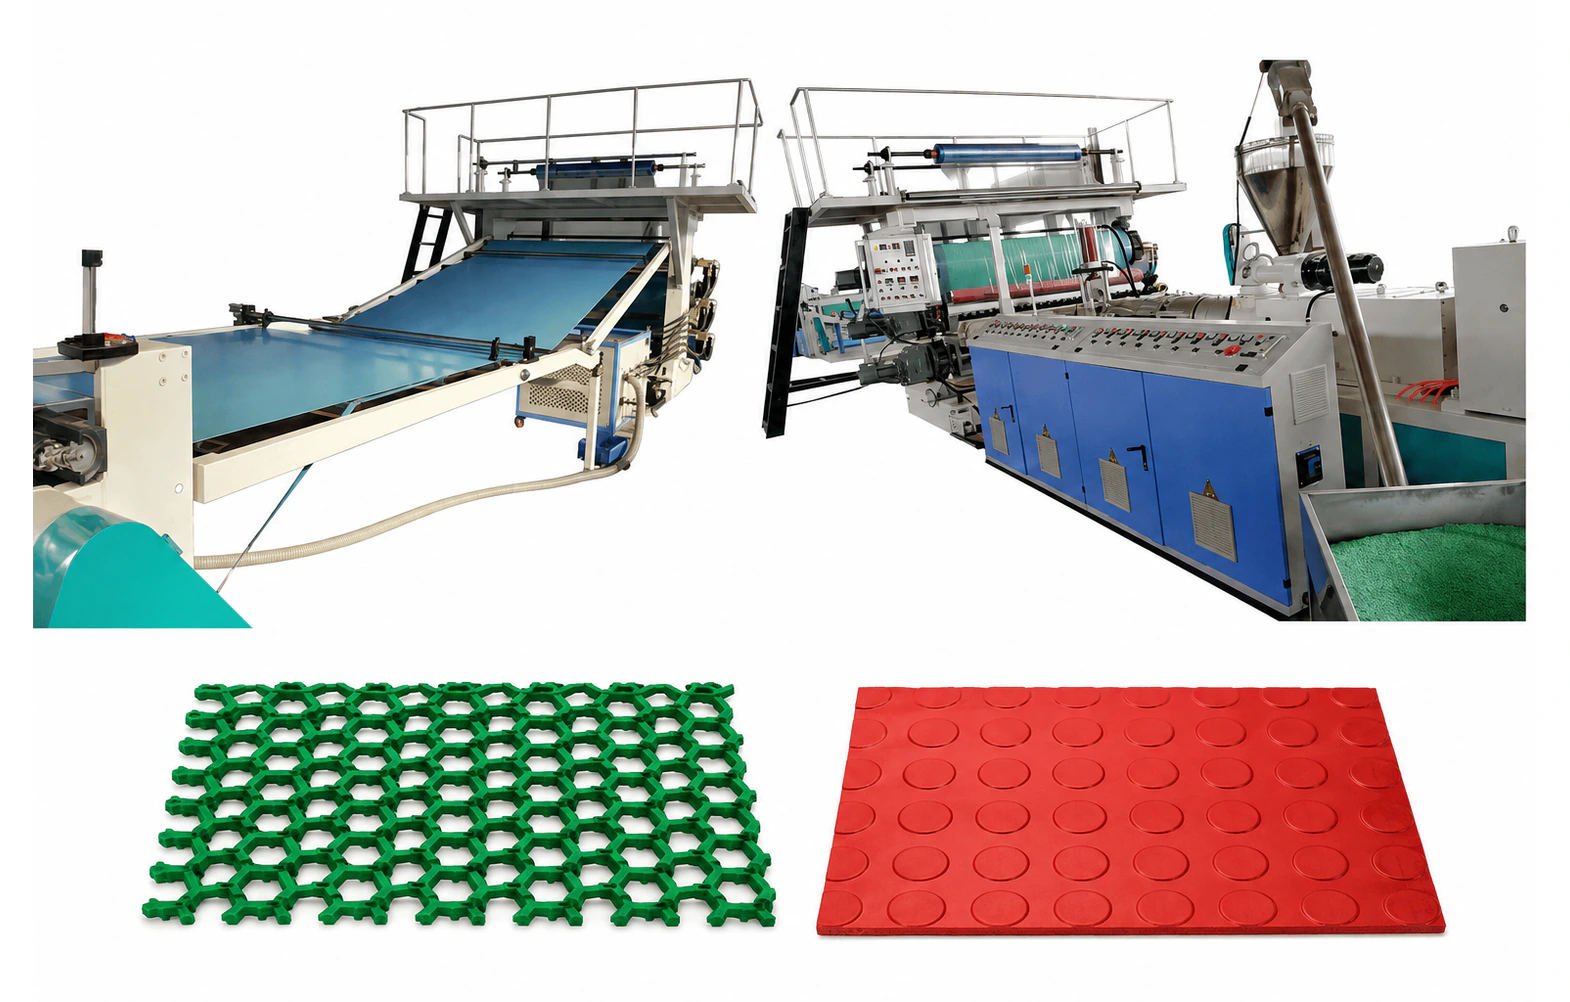
Ligne d’extrusion et de calandrage de tapis PVC antidérapants à motifs chaîne et pastilles
Présentation de l’équipement
La machine à extrusion de tapis antidérapant et de chaîne de calandre en PVC est dédiée aux rouleaux de tapis de sol en PVC souples. Il produit des surfaces en relief solides telles que des pièces, des diamants, des points, des bandes ou des motifs de vitres et des structures à chaîne ouverte ou à grille creuse. Il ne s'agit pas de la chaîne de production de tapis de voiture enroulés; les deux familles de produits utilisent différents équipements de formage et d'aval.
Une route de calandre complète combine l'alimentation automatique, l'extrusion bivis conique, la filtration fondue, un moule d'extrusion plat, le formage de calandre multi-roules, le refroidissement, le parage des bords, la traction et l'enroulement. Les tapis à chaîne ouverts ajoutent une section en ligne à fente creuse. Les tapis en relief solides peuvent ajouter du tapis, du non-tissés ou du laminage de film selon les spécifications du support.
Utilisation des configurations publiées SJZ-65/132, SJZ-80/156ou SJZ-92/188 les extrudeurs. Leurs bandes nominales de sortie couvrent 180–250 kg/h, 300–400 kg/het 600–800 kg/h respectivement, avec des largeurs de travail finies 1200 à 2000 mm. La capacité finale dépend de la formulation, de la largeur, de l'épaisseur, de la profondeur du motif et de la demande de refroidissement.
Caractéristiques principales
Voie calandre dédiée pour tapis en PVC à chaîne en relief et ouverte
Moulage par extrusion plane et formage à rouleaux multiples pour une largeur et une définition de surface stables
En option en ligne fente creuse pour les structures de chaîne à grille ouverte
Tapis, non tissés, ou laminage en support de film en option
Refroidissement contrôlé, parage des bords, traction et enroulement de tension
Processus de production
La route de processus est configurée autour de la structure finie du tapis, du support, de la largeur et de la cible de sortie.
Préparation du composé
La résine PVC, le plastifiant, le stabilisateur, le remplissage, le pigment et les additifs de performance sont mélangés pour la flexibilité, la couleur et la cible antidérapante spécifiée.
Alimentation & Extrusion à vis jumelées
Le composé préparé est mesuré dans l'extrudeuse à double vis conique sélectionnée et plastifié sous une température et un couple contrôlés.
Filtration & Moulage à extrusion plate Distribution
La fusion homogène passe par filtration et un large moule d'extrusion plat pour établir un débit stable sur toute la largeur de travail.
Formage par calandrage et gaufrage
Le calendage multi-roules contrôle l'épaisseur de la feuille et reproduit la pièce, le diamant, le point, la bande, la vitre ou la chaîne sélectionnée.
Refroidissement, fente et lamination
Refroidissement fixe la structure; les tapis de chaîne peuvent être à fente creuse, tandis que les tapis solides peuvent recevoir un support en option ou une couche de film.
Trimming, puller & Winding
Les bords sont parés et le tapis fini est tiré et enroulé sous tension contrôlée pour l'impression, la coupe ou l'emballage.
Spécifications techniques
| Produits finis | Mats en bois massif, en bois de monnaie, en diamant ou en point; tapis à chaîne ouverte ou à grille creuse |
|---|---|
| Extruder principal | SJZ-65/132, SJZ-80/156, ou SJZ-92/188 |
| Sortie nominale | 180–250 / 300–400 / 600–800 kg/h par configuration |
| Largeur finie | 1200–2000 mm |
| Gamme de moteurs principale | Environ 37–110 kW par taille d'extrusion |
| Modules optionnels | Montage, laminage, impression, embossage et enroulement creux |
Guide de configuration
Choisissez par sortie
Sélectionnez l'extrudeuse et la largeur du calibre à partir de la cible kg/h, l'épaisseur du tapis, la formulation et les heures de fonctionnement annuelles.
Définir la surface
Confirmer si le produit est un tapis en relief solide ou une structure en chaîne ouverte parce que la voie de formation et de fente en aval diffère.
Spécifiez le dossier
Le tapis, le non-tissés, le film ou la construction non adossée modifie les sections de laminage, de chauffage et d'enroulement requises.
Plan d'achèvement en aval
Partagez le diamètre du rouleau, le format de bord, l'impression, la coupe et les exigences d'emballage afin que la ligne de production sorte dans le format vendable correct.
Contrôles de qualité
- Vérifiez la largeur et l'épaisseur finies sur toute la toile à une vitesse de production stable.
- Inspecter la profondeur de relief, l'ouverture de la chaîne et la consistance de la texture antidérapante.
- Vérifier la précision des bords, l'alignement à fente creuse et la liaison d'appui, le cas échéant.
- Confirmer la tension d'enroulement, le diamètre du rouleau et le contrôle télescopage avant l'acceptation.
Applications typiques
Foire aux questions
C'est pas vrai. Les tapis en boucles de bobines nécessitent un équipement d'extrusion, de chauffage, de formage et de support dédié. Utilisez la page séparée PVC Coil Loop Car & Door Mat Extrusion Machine pour cette configuration.
La sélection dépend de la sortie et de la largeur de travail requises. Les écarts publiés vont de SJZ-65/132 à 180–250 kg/h à SJZ-92/188 à 600–800 kg/h.
Oui, au sein de la famille des calandres. La structure ouverte nécessite l'agencement de configuration et la configuration en ligne de fente creuse.
Oui. Le tapis, le non-tissés ou le laminage de film peuvent être configurés pour les produits solides lorsque la méthode de collage et la spécification finale du rouleau sont confirmées.
Produits connexes
Articles techniques connexes
Planifiez votre ligne de production Calender Mat
Envoyer le modèle de tapis cible, la largeur de travail, l'épaisseur, la sortie, le support, le diamètre du rouleau et la tension locale. Nous configurerons les sections de calandre, de refroidissement, de finition et d'enroulement.
Contactez-nous