
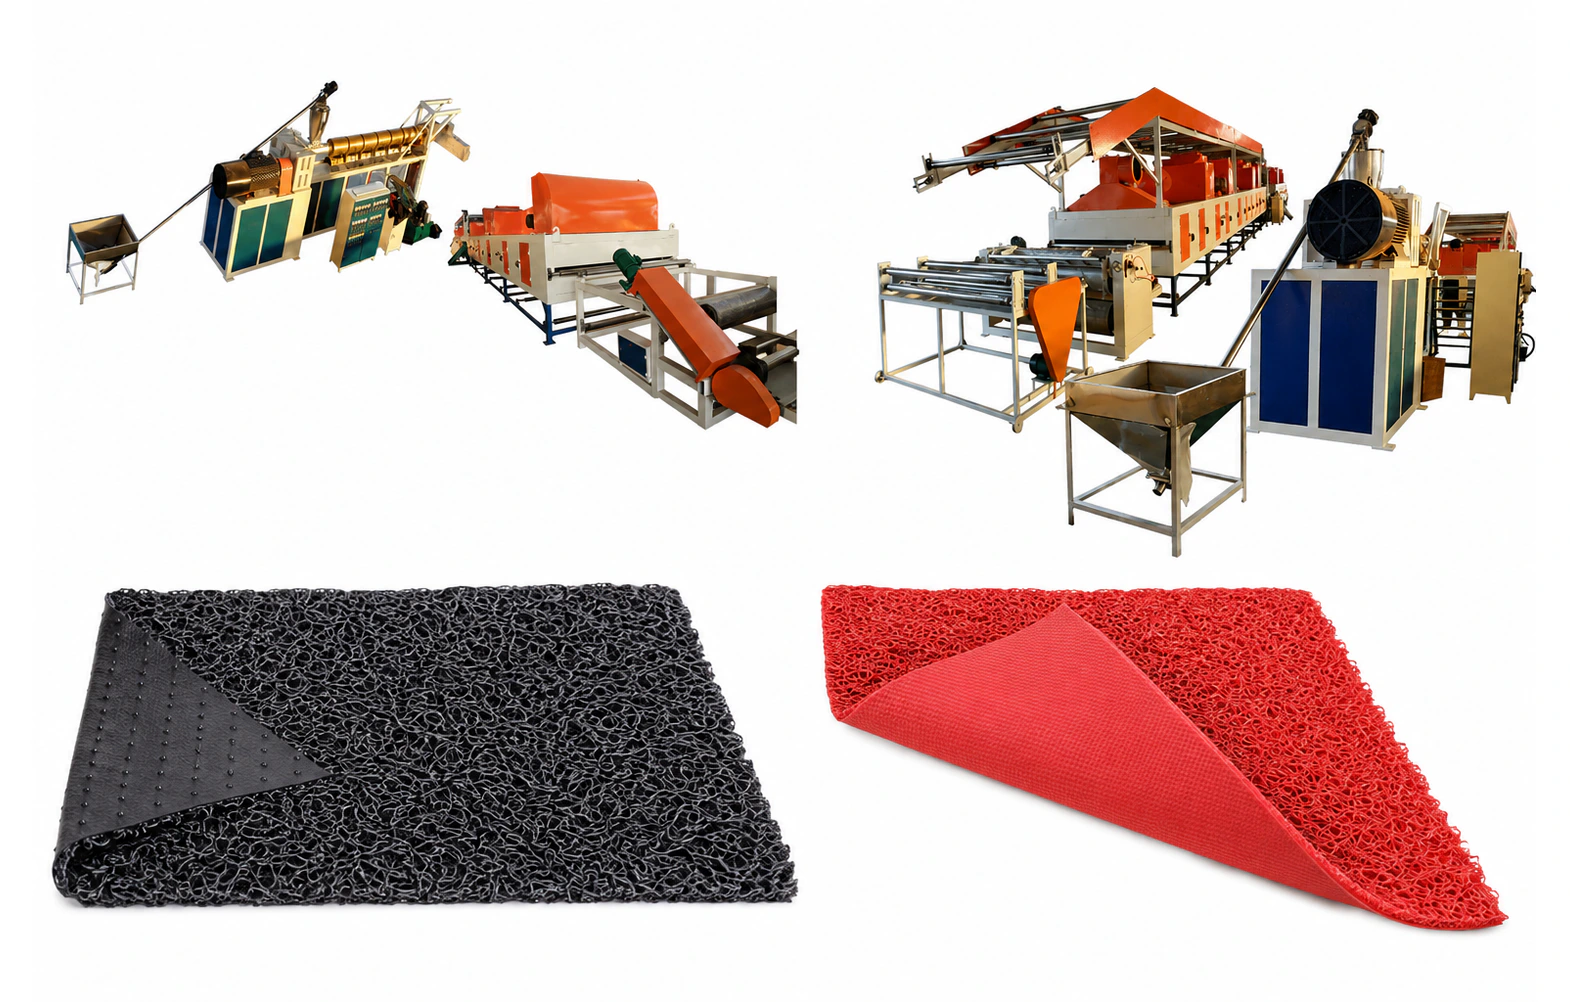
Ligne d’extrusion de tapis PVC à boucles pour voitures et entrées
Présentation de l’équipement
La machine Extrusion de tapis de voiture et de porte en bobine de PVC couvre deux produits étroitement liés en boucle enchevêtrée : les tapis automobiles en bobines et les tapis d'entrée en bobines avec support en mousse PVC. Les deux utilisent l'extrusion de boucles dédiées et le formage thermique, tandis que la route de support en aval est configurée séparément pour le produit fini requis.
Une configuration de tapis de voiture utilise un ou deux extrudeurs de couleur, un moule d'extrusion en boucle, chauffage contrôlé, une section de formage-eau, refroidissement, et soit empilage ou intégration de support en ligne. Les produits de l'automobile peuvent utiliser un support de type pic ou diamant et sont ensuite découpés dans des formes spécifiques au véhicule.
Pour les tapis d'entrée ou de porte à dos de mousse, la couche de boucle passe par les étapes de chauffage/four et est jointe à un support en PVC élargi par la voie de collage et de calibrage spécifiée avant le parage et l'enroulement. Cette page ne représente pas les produits à chaîne, à motif de pièce, en forme de S, de puzzle ou de plancher de tôle.
Les configurations typiques publiées sont conçues autour d'une largeur de travail de 1200 mm et la production jusqu'à environ 500 kg/h. La performance finale dépend de la hauteur de la boucle, de la densité, du nombre de couleurs, du poids de support, du travail au four et de la vitesse de la ligne de production.
Caractéristiques principales
Extrusion de boucles enchevêtrées et système de formation de boucles contrôlé
Configurations monocolores ou bicolores de boucles de bobines automobiles
Abattage séparé en mousse, four, calandre et collage pour tapis de porte
Construction de support à pic, diamant ou PVC expansé configurable
Empilement ou parage automatique et enroulement au format fini
Processus de production
La route de processus est configurée autour de la structure finie du tapis, du support, de la largeur et de la cible de sortie.
Préparation des composés et des couleurs
Les composés et pigments en PVC flexibles sont préparés pour l'élasticité de la boucle, la couleur, la résistance aux intempéries et la cible d'odeur.
Extrusion de boucle
Une ou deux extrudeuses à boucle alimentent le moule d'extrusion dédié pour former des filaments en PVC continus à une vitesse de fusion contrôlée.
Chauffage et formation de boucles
Le chauffage infrarouge et la section de formage-eau fixent la hauteur de boucle enchevêtrée, la densité, l'ouverture et la récupération de surface.
Refroidissement et stabilisation de la structure
Le refroidissement contrôlé stabilise la couche de boucle avant qu'elle ne pénètre dans la route de support choisie pour l'automobile ou le tapis d'entrée.
Soutien à l'intégration
Les tapis automobiles reçoivent le support de pointe ou de diamant spécifié; les tapis de porte reçoivent un support en mousse PVC par chauffage, collage et calandre.
Étalonnage, étirage ou enroulement
Le produit est empilé, bordé, coupé ou enroulé selon le format de rouleau de tapis de voiture ou d'entrée.
Spécifications techniques
| Produits finis | Tapis en bobines pour automobiles; tapis d'entrée/de porte en bobines à dos de mousse de PVC |
|---|---|
| Largeur de travail typique | Environ 1200 mm |
| Sortie nominale | Jusqu'à environ 500 kg/h, selon la configuration |
| Exemple de couleur unique | Une extrudeuse 120/30 boucle plus une extrudeuse 120/30 support |
| Exemple à deux couleurs | Deux extrudeuses 100/30 boucle plus une extrudeuse 120/30 support |
| Puissance installée | Environ 300 kW pour une ligne de production configurée complète |
Guide de configuration
Choisissez la Route des produits
Confirmez d'abord le tapis d'entrée auto ou le tapis à mousse; ils partagent l'extrusion de boucle mais utilisent différents modules de support et de finition.
Définir la géométrie de boucle
Fournissez la hauteur de la boucle, la densité, la couleur du filament, l'ouverture de la surface et des photographies d'échantillons afin que les paramètres de formage et de moule d'extrusion correspondent au produit.
Spécifiez le dossier
Le support en mousse de spike, diamant ou PVC élargi modifie le nombre d'extrudeuses, la charge du four, le collage, le refroidissement et l'enroulement.
Confirmer le format final
Les ébauches de véhicules, les feuilles empilées, les rouleaux de paillasson d'entrée et les tapis coupés nécessitent des dispositions différentes pour les garnitures, les empilements, les découpes ou les enroulements.
Contrôles de qualité
- Mesurer la hauteur des boucles, la densité, le poids par mètre carré, l'élasticité et la consistance des couleurs.
- Vérifiez la couche de boucle pour les zones nues, les bobines effondrées, la surchauffe ou un refroidissement inégal.
- Vérifier l'épaisseur du support, le motif d'épi ou de mousse, la résistance à l'épluchage et la consistance de la liaison pleine largeur.
- Confirmer les bords, l'alignement de la pile, la tension d'enroulement et les dimensions du rouleau fini.
Applications typiques
Foire aux questions
Ils partagent le principe d'extrusion et de formage de bobines en PVC. Les sections de support, four, collage et finition sont ensuite configurées séparément pour la production automobile ou de tapis d'entrée.
C'est pas vrai. Les tapis de chaîne et de pièce appartiennent à la famille de produits calendaires et utilisent la machine séparée PVC Calender Anti-dérapant Chaîne et tapis de pièce Extrusion.
Oui. Une configuration bicolore typique utilise deux extrudeurs 100/30 boucle avec un extrudeur 120/30 support; la sélection finale dépend de la sortie et du composé.
Fournissez la largeur, la hauteur et la densité des boucles, le nombre de couleurs, le type et l'épaisseur de support, la cible de sortie, la taille finale du rouleau ou du blanc, la tension et la disposition disponible en usine.
Produits connexes
Articles techniques connexes
Planifiez votre ligne de production de tapis de boucle
Envoyer un échantillon de mat fini ou des photos claires plus largeur, hauteur de boucle, densité, couleurs, structure de support, sortie et format final. Nous séparerons les modules d'extrusion, de formage, de support et de finition corrects.
Contactez-nous