
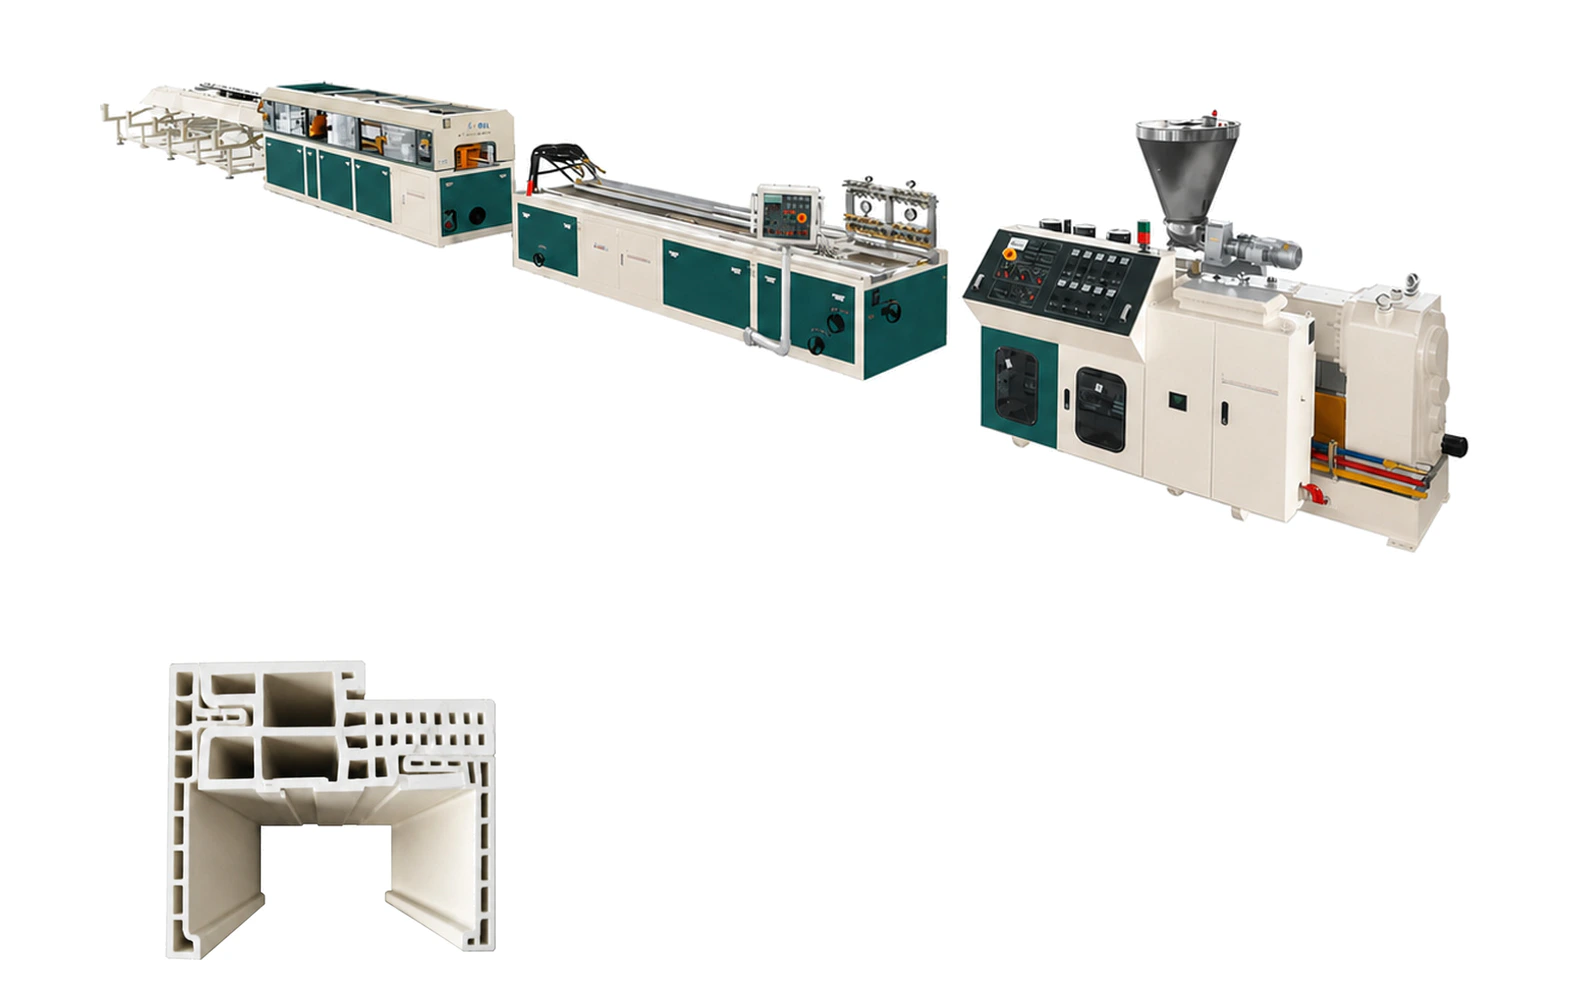
Ligne de fabrication de cadres de portes en PVC
Présentation de l’équipement
La ligne de production Extrusion de cadre de porte en PVC produit des profilés rigides en PVC multichambres jusqu'à 240mm de large. Ces profilés servent de cadres structuraux pour les portes intérieures et extérieures, exigeant une rigidité élevée, une résistance aux chocs et des dimensions précises pour une installation et un fonctionnement appropriés des portes.
Construite autour d'une extrudeuse à deux vis coniques SJSZ-80/156, cette ligne de production est dotée d'un moule à extrusion multicavité spécialement conçu pour les profilés d'armature de porte, d'une table d'étalonnage sous vide renforcée et d'un groupe de traction robuste capable de supporter le poids important du profil. Les vitesses de production de 3-5 m/min fournissent une sortie constante pour les opérations de fabrication de cadres de portes.
Les profilés d'armatures de portes présentent des défis uniques par rapport aux profilés de fenêtres — ils nécessitent une plus grande épaisseur de paroi (généralement 2.5-3.5mm), plus de chambres internes pour la rigidité, et comprennent souvent des caractéristiques intégrées telles que les poches de renforcement des charnières, les canaux de verrouillage et les rainures à rainure par temps. Notre conception de moule d'extrusion intègre ces caractéristiques complexes tout en maintenant un flux de matériaux uniforme.
La ligne de production prend en charge à la fois les cadres de portes en PVC monomatériaux et les conceptions co-extrudées où un noyau en PVC recyclé est combiné avec une peau en PVC vierge pour optimiser les coûts. Cette capacité de co-extrusion peut réduire les coûts des matières premières de 20-30% tout en maintenant la qualité de surface et les performances mécaniques.
Caractéristiques principales
Extrudeuse conique à bivis
Moulage à extrusion multicavité pour profilés de cadre de porte
Étalonnage sous vide renforcé
Unité de traction pour poids lourds
Système de découpe synchronisé
Processus de production
De la matière première au produit fini — chaque étape est conçue pour la qualité et l'efficacité.
Matériaux composés
Le composé PVC avec modificateur d'impact amélioré (CPE 10-12 parties) et charge de remplissage élevée (CaCO3 30-40 parties) est préparé pour une rigidité maximale et un rapport coût-efficacité.
Extrusion et plastification
Le composé est traité à 170-190°C dans l'extrudeuse à double vis conique. Les exigences plus élevées en matière de couple pour les formulations remplies sont traitées par la boîte de vitesses de grande puissance.
Moulage par extrusion multi-cavité
Le moule d'extrusion de précision crée la section transversale complexe du cadre de porte avec de multiples chambres internes, des poches de charnières et des rainures d'étanchéité. L'équilibrage du débit assure une extrusion uniforme.
Étalonnage et refroidissement
Le profilé passe par un étalon à vide renforcé conçu pour supporter le poids lourd du profilé. Le temps de refroidissement prolongé assure une solidification complète.
Co-extrusion (facultatif)
Une unité de co-extrusion peut appliquer une peau vierge en PVC sur un noyau recyclé, réduisant ainsi les coûts de matériaux tout en maintenant l'apparence de surface supérieure.
Tireur & Coupe
Un groupe de traction robuste tire le profilé dans la section de refroidissement. Une coupe synchronisée sert à couper les profils jusqu'à des longueurs standard de cadre de porte.
Spécifications techniques
| Modèle d'extrusion | SJSZ-80/156 |
|---|---|
| Largeur maximale du profil | 240mm |
| Structure de la cavité | Multichambre |
| Vitesse de production | 3-5 m/min |
| Puissance totale | ~85-120 kW |
| longueur de la chaîne de production | ~25m |
Pourquoi choisir Wings Plastic
Construction lourde
Cadre renforcé, boîte de vitesses surdimensionnée et tireuse robuste manipulent les exigences de poids et de couple des grands profilés de 240 mm avec un contenu de remplissage élevé.
Modèle de moule à extrusion multi-chambres
Le moule d'extrusion personnalisé crée 4-6 chambres internes pour une rigidité maximale tout en maintenant une épaisseur de paroi uniforme — critique pour la performance structurelle du cadre de porte.
Réduction des coûts de co-extrusion
Le système de co-extrusion en option permet d'utiliser du PVC recyclé pour le noyau et du PVC vierge pour la surface visible, réduisant ainsi les coûts de matériaux de 20-30% sans compromis de qualité.
Caractéristiques intégrées
Le moule d'extrusion permet d'installer des poches de renforcement des charnières intégrées, des canaux de verrouillage et des rainures de rainure par temps sec, ce qui réduit les exigences d'usinage post-extrusion.
Refroidissement prolongé
Une table d'étalonnage plus longue et des zones de refroidissement supplémentaires assurent une solidification complète des profils à parois épaisses, empêchant ainsi la déformation post-extrusion.
Assurance qualité
Chaque chaîne de production fait l'objet d'une vérification de qualité rigoureuse avant la livraison:
- La rectitude du profil est vérifiée sur 6m de longueur en utilisant l'alignement laser
- Épaisseur de la paroi de la chambre mesurée en plusieurs points pour assurer l'intégrité de la structure
- Dureté de surface testée par Shore D pour vérifier l'adéquation de la formulation
- Résistance au retrait de la vis testée dans les poches de charnière pour vérifier le renforcement
Applications typiques
Foire aux questions
Bien que l'extrudeuse puisse manipuler les deux, les moules d'extrusion de cadre de porte et les étalonneurs sont significativement plus grands. Nous vous recommandons de dédier la ligne de production aux cadres de porte pour une efficacité optimale, ou de planifier des changements de 4-6 heures.
L'utilisation d'un noyau en PVC recyclé avec une peau vierge permet généralement d'économiser 20-30% sur les coûts des matières premières. L'unité de co-extrusion est un add-on facultatif qui se paie dans les 6-12 mois suivant le volume de production.
Pour les cadres de porte, 30-40 pièces CaCO3 offre une bonne rigidité et un bon rapport coût-efficacité. Des charges plus élevées (jusqu'à 50 pièces) sont possibles, mais peuvent avoir une résistance aux chocs. Nous fournissons des conseils de formulation en fonction de vos besoins de marché cibles.
Oui, le moule d'extrusion est conçu pour accueillir le matériel de porte standard européen et américain — plaques de charnières, mécanismes de verrouillage, et le passage des intempéries. L'intégration matérielle personnalisée peut être conçue sur demande.
Produits connexes
Articles techniques connexes
Prêt à commencer ?
Contactez notre équipe pour une solution personnalisée de machine à cadre de porte en PVC adaptée à vos besoins de production.
Contactez-nous