
Conception des filières pour profilés et feuilles en PVC
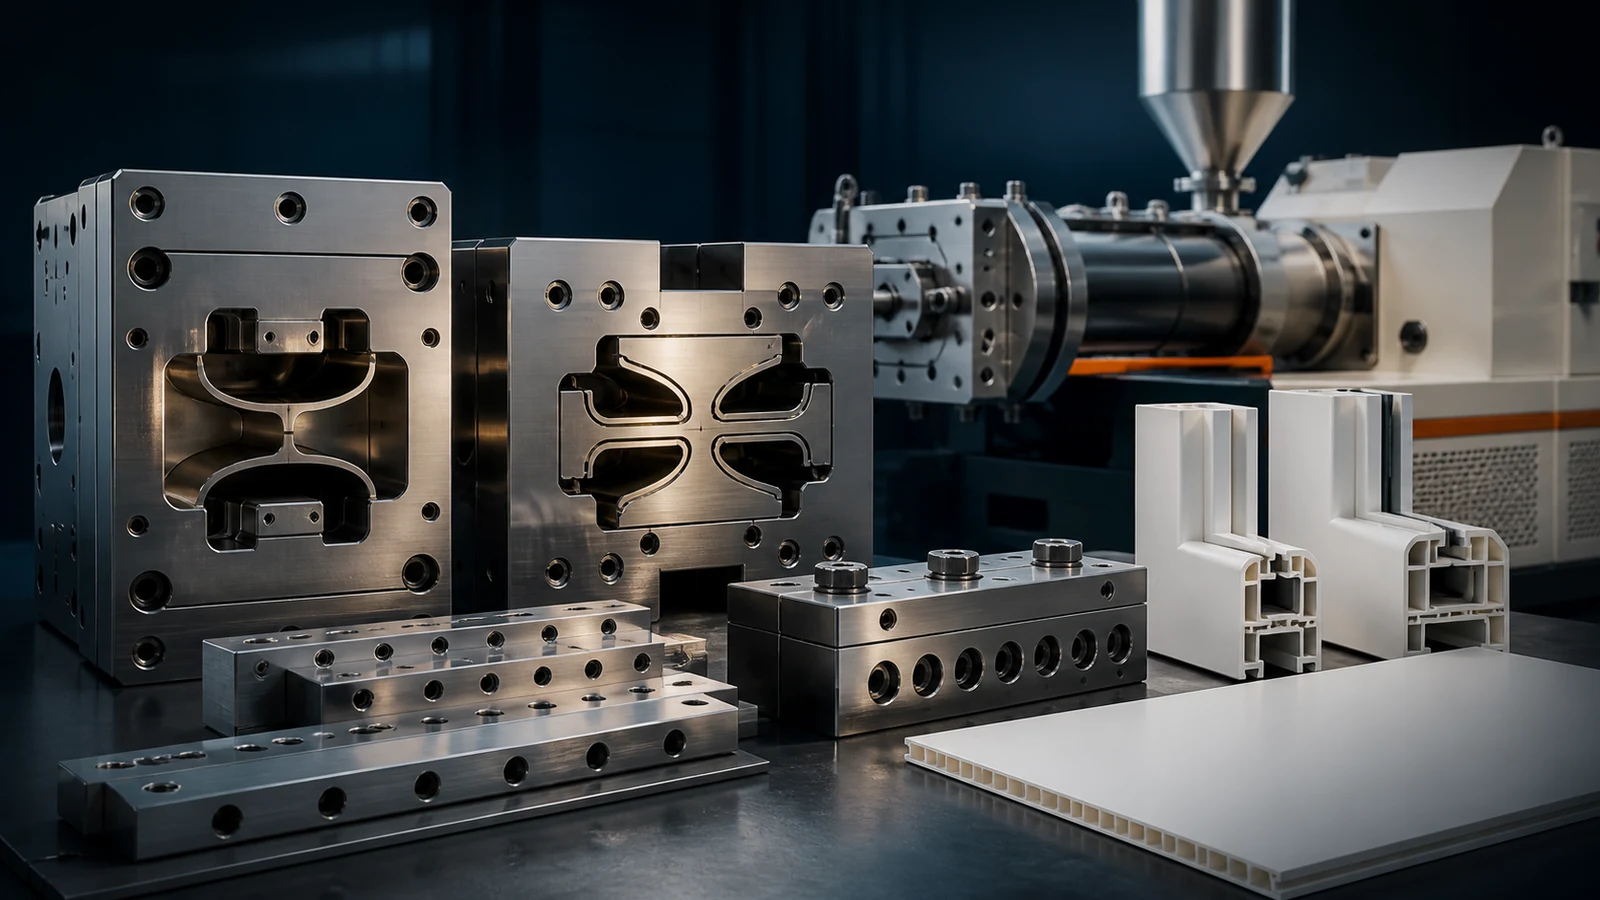
Le moule d'extrusion est le cœur de toute ligne de production de profil ou de feuille de PVC. Il transforme la fonte cylindrique de l'extrudeur en forme de coupe transversale souhaitée, contrôle la distribution de l'épaisseur de paroi et détermine la qualité de la surface. Un moule d'extrusion bien conçu peut signifier la différence entre une ligne de production rentable et un encombré de défauts, de temps d'arrêt et de ferraille.
Ce guide couvre les principes fondamentaux de la conception de moules d'extrusion en PVC — de la géométrie du canal de flux à l'étalonnage — avec des indications pratiques pour extrusion du profil et Extrusion de feuilles ou de panneaux les demandes.
1. moule d'extrusion Conception Fondements
Les moules d'extrusion en PVC doivent tenir compte des propriétés rhéologiques uniques de la fonte en PVC:
- Viscosité élevée de la fonte: PVC est l'un des plus visqueux thermoplastiques, nécessitant une construction robuste de moules d'extrusion
- Sensibilité au cisaillement : Un cisaillement excessif provoque une rupture de fusion et des défauts de surface
- Sensibilité thermique: Le PVC se dégrade à des températures élevées — le moule d'extrusion doit maintenir une distribution de température uniforme
- Gonflement du moule d'extrusion: La fonte du PVC se développe 10-30% à la sortie du moule d'extrusion, exigeant que l'ouverture du moule d'extrusion soit plus petite que les dimensions cibles
- Prélèvement : La fonte s'étend entre le moule d'extrusion et l'étalonnage, ce qui affecte les dimensions finales
2. Conception du canal de débit
Le canal d'écoulement à l'intérieur du moule d'extrusion guide la fonte de la sortie de l'extrusion circulaire à la section transversale de la cible. La conception doit assurer une vitesse de débit uniforme sur toute la section transversale.
Principes clés de conception
a) Transitions sans heurts
Toutes les transitions dans le canal d'écoulement doivent être progressives et simplifiées. Coins pointus ou changements soudains de la section transversale
- Zones de rétention où le PVC se dégrade
- Distribution inégale des flux
- Lignes d'écoulement visibles sur la surface du produit
b) Taux de compression
Le rapport de compression est le rapport entre la section transversale de l'entrée du moule d'extrusion et la surface du terrain du moule d'extrusion (sortie). Pour les profilés en PVC, le rapport de compression varie généralement de 2:1 à 5:1.
- Faible compression (2:1-3:1): Convient pour des profils simples et PVC doux
- Compression moyenne (3:1-4:1): Standard pour la plupart des profilés en PVC rigide
- Haute compression (4:1-5:1): Pour les profils complexes nécessitant une excellente résistance de la chaîne de production de soudure
Une compression plus élevée améliore l'homogénéité de fusion et la résistance de la chaîne de production de soudure, mais augmente la contre-pression sur l'extrudeuse.
c) Longueur des terres
La terre est la dernière section parallèle du moule d'extrusion où la fonte est façonnée à la section transversale de la cible. La longueur du sol affecte la stabilité dimensionnelle et la qualité de la surface.
Pour l'extrusion de PVC, le rapport longueur/épaisseur du sol (L/t) doit être:
- Profils : L/t = 15:1 à 30:1
- Feuilles: L/t = 30:1 à 50:1
- Sections minces: Terrains plus longs pour une meilleure répartition des flux
- Épaisseurs: Terrain plus court pour éviter une contre-pression excessive
La longueur du terrain doit être proportionnelle à l'épaisseur du mur. Une erreur courante est l'utilisation d'une longueur uniforme de terrain sur un profil avec des épaisseurs de paroi variables, ce qui provoque un écoulement inégal et des variations dimensionnelles.
d) Chaîne de distribution (Manifold)
Pour les moules d'extrusion en feuilles et en planches, un système de canal de distribution (manifold) assure une distribution uniforme de la fonte sur toute la largeur. La conception la plus courante est la collecteur de porte-manteau, qui utilise un canal en forme de larme qui se rétrécit du centre aux bords.
Principaux paramètres de conception du collecteur:
- Volume de la feuille: Doit diminuer d'un centre à l'autre pour compenser les différences de longueur de parcours
- Variation de la longueur des terres: Plus court au centre, plus long aux bords pour égaliser la résistance à l'écoulement
- Rayon du manchon: Généralement 10-20 mm au centre, en train de s'écrouler 3-5 mm aux bords
3. Moulage par extrusion de profilé Conception
Les moules à extrusion de profilés en PVC sont beaucoup plus complexes que les moules à extrusion de feuilles parce qu'ils doivent produire des formes transversales spécifiques — profils de fenêtres, Panneaux muraux, panneaux de plafond, profilés de protection des coins perforés, etc.
Structure de la plaque de moule d'extrusion
Un moule d'extrusion de profil typique consiste en:
- Plaque d ' adaptateur: Raccorde le moule d'extrusion à la bride de l'extrusion
- Section transitoire: Transforme la fonte circulaire en forme de profil rugueux
- Section préparatoire: Forme progressivement la fonte plus près du profil final
- terre de moisissure d'extrusion (section formante): Section parallèle finale qui définit les dimensions exactes
Compensation de l'épaisseur du mur
Lorsqu'un profil a des sections d'épaisseurs différentes, le débit doit être équilibré en ajustant:
- Longueur du terrain: Terrain plus long pour les sections minces, plus court pour les sections épaisses
- Prédistribution : Canal plus fondre vers les sections épaisses
- Limiteurs de débit: Résistance au débit localisée dans la section de transition
Conception de section creuse
Pour les profilés creux (comme les profilés de fenêtre), le moule d'extrusion doit comprendre des mandarins internes soutenus par des jambes d'araignée ou un système de distribution de mandarins en spirale :
- Moulage par extrusion d'araignées: Plus simple, moins cher, mais crée des lignes de soudure où les flux de fonte se rejoignent
- Moulage par extrusion de mandrins spiraux: Plus cher mais élimine les lignes de soudure et fournit une meilleure distribution du flux
- Moulage par extrusion du paquet de filtres: Utilise une plaque perforée pour soutenir le mandrin — bon pour les profils de complexité moyenne
Les lignes de soudure sont un défaut courant dans les profilés creux. Pour les minimiser :
- Assurer une compression suffisante après la section de l'araignée (rapport de compression > 3:1)
- Maintenir une température de fusion élevée au point d'arrivée
- Utiliser une longueur de terrain plus longue pour permettre aux lignes de soudure de guérir
4. Feuilles et planches pour extrusion Conception
Pour Feuille de PVC et extrusion, le moule d'extrusion est un moule d'extrusion T plat (ou le moule d'extrusion de queue de poisson) qui distribue la fonte sur toute la largeur.
Types de moules à extrusion en T
- Moulage par extrusion de contreplaqué: Le plus courant pour les feuilles de PVC. Fournit un débit uniforme sur les largeurs jusqu'à 2500 mm.
- Moulage par extrusion de queue de poisson: Conception plus simple, adaptée aux feuilles étroites (< 600 mm)
- Moulage par extrusion avec barre de choker: Comprend des barres de choker réglables pour le contrôle de la distribution du flux pendant le fonctionnement
Conception à lèvre flexible
Les moules modernes à extrusion en feuilles disposent d'une lèvre souple qui peut être ajustée pendant le fonctionnement à une répartition d'épaisseur fine sur toute la largeur. Bouchons de réglage (généralement espacés) 25-50 mm à l'écart) permettent aux opérateurs de compresser localement ou d'ouvrir l'écart de moule d'extrusion.
sertissage du moule d'extrusion
L'écart entre les moisissures d'extrusion devrait expliquer la houle et le retrait des moisissures d'extrusion :
- Épaisseur cible × (1 + houle de moule d'extrusion %) = écart approximatif entre les moisissures d'extrusion
- Pour le PVC: la houle de moule d'extrusion est typiquement 15-25%
- Exemple : pour un 3 mm feuille avec 20% houle → trou de moule d'extrusion - 3.6 mm
Besoin d'un moule d'extrusion personnalisé pour votre profil?
Nous concevons et fabriquons des moules d'extrusion personnalisés pour toute forme de profil en PVC ou WPC. Obtenez un moule d'extrusion conçu pour vos spécifications exactes du produit.
Demande de moule d'extrusion Conception5. Étalonnage sous vide
Après la fonte sort le moule d'extrusion, il doit être refroidi et façonné aux dimensions finales. L'étalonnage sous vide est la méthode principale pour les profils en PVC.
Comment fonctionne l'étalonnage sous vide
- La fonte chaude entre dans un étalon métallique (habituellement en laiton ou en aluminium) en forme de profil final.
- L'aspiration est appliquée par de petits trous dans les parois de l'étalonnage, tirant la fonte sur la surface de l'étalonnage.
- L'eau de refroidissement circulant à travers l'étalonnage refroidit rapidement et solidifie le PVC.
- Le vide maintient également le profil dans la forme correcte pendant qu'il refroidit.
Paramètres de conception de l'étalonnage
- Longueur d'étalonnage: 400-1000 mm par étape, souvent 2-3 étapes en série
- Niveau sous vide: 0.05-0.08 MPa (typique pour les profils en PVC)
- Température de l'eau de refroidissement: 15-25°C
- Diamètre du trou sous vide: 0.5-1.5 mm (plus petit pour les profilés à parois minces)
- Espacement des trous sous vide: 10-30 mm selon la complexité du profil
Feuilles et planches
L'extrusion de feuilles utilise un calendrier à trois rouleaux au lieu de l'étalonnage sous vide:
- Trois rouleaux en acier chromé disposés dans une pile
- La fonte passe entre les rouleaux, qui contrôlent l'épaisseur et la finition de surface
- Température du rouleau: 40-80°C (chauffeur de roulement pour la qualité de la surface)
- Pour panneaux de mousse: Calibrateur Celuka avec vide comme décrit dans notre Guide du procédé de mousse
6. sélection du matériau de moule d'extrusion
| Composante | Matériel recommandé | Traitement de surface |
|---|---|---|
| corps de moule d'extrusion | Acier inoxydable 40Cr ou 3Cr13 | Revêtement de chrome (0.03-0.05 mm) |
| Surfaces des canaux d'écoulement | 3Cr13 ou 9Cr18Mo | Vernis pour miroirs (Ra < 0.2 μm) |
| Calibrateur | Laiton (H62) ou alliage d'aluminium (6061) | Revêtement de chrome ou anodisation dure |
| Bandes chauffantes | Aluminium moulé avec isolation céramique | — |
Principales considérations matérielles:
- Résistance à la corrosion: PVC peut libérer HCl à haute température — l'acier inoxydable empêche la corrosion
- Finition de surface: Les canaux à flux polis par les miroirs réduisent les frottements et améliorent la qualité de la surface
- Conductivité thermique: Calibrateurs en laiton refroidis plus rapidement que l'acier, améliorant la vitesse de production
- Résistance à l'usure: Pour l'extrusion WPC, les surfaces de moule d'extrusion durcissent pour résister à l'abrasion de fibres de bois
7. Moule d'extrusion commune Défauts et solutions
| Défaut | Cause | Solution |
|---|---|---|
| Épaisseur inégale des parois | Mauvaise distribution du flux dans les moules à extrusion | Ajuster la longueur du terrain, ajouter les restrictions de débit |
| Lignes de soudure (profils de hollow) | Compression insuffisante après araignée | Augmenter le taux de compression, augmenter la température de fusion |
| Peau de requin / fracture de fonte | Pression excessive de cisaillement à la sortie du moule d'extrusion | Réduire la sortie, augmenter l'écart entre les moules d'extrusion, augmenter la température des moules d'extrusion |
| accumulation de moisissures d'extrusion (décollage) | Migration du lubrifiant vers la surface du moule à extrusion | Réglez régulièrement la balance lubrifiante, le moule d'extrusion propre |
| L'instabilité dimensionnelle | Température de fusion non constante | Vérifier les zones de chauffage, améliorer le contrôle de la température |
| Mauvaise finition de surface | Surface du moule d'extrusion ou basse température du moule d'extrusion | Terre de moisissures d'extrusion polonaise, augmenter la température de moisissures d'extrusion |
| Profil déformant | Refroidissement par épaisseur de paroi inégale | Refroidissement de l'étalonnage de balance, ajuster le débit des moules d'extrusion |
8. Meilleures pratiques d'entretien des moules d'extrusion
- Nettoyage: Nettoyer le moule d'extrusion immédiatement après avoir arrêté la production tandis que le PVC est encore doux. Ne jamais utiliser d'outils métalliques qui grattent la surface.
- Stockage : Appliquer l'huile anticorrosion et conserver dans un environnement sec et sans poussière.
- Inspection : Vérifiez l'usure, en particulier à la terre de moisissure d'extrusion, tous les 3-6 mois.
- Resurface : Re-polish et re-chrome le canal d'écoulement tous les 1-2 ans selon l'utilisation.
- Pièces de rechange: Conserver les bandes chauffantes de rechange, les thermocouples et les plaques d'étalonnage.
Produits connexes
Ce guide de conception de moules d'extrusion s'applique à toutes nos lignes d'extrusion, y compris :
- Machine de profil de fenêtre en PVC — Moulage à extrusion à profil creux complexe
- Machine de panneau de mousse Celuka — Moulage spécial à extrusion Celuka + étalonneur
- Ligne de fabrication de lames de terrasse WPC — Moulage par extrusion résistant à l'usure pour composés de fibres de bois
Conclusion
La conception de moules d'extrusion est à la fois une science et un art. Bien que la simulation de la dynamique des fluides (CFD) ait rendu le processus plus prévisible, des décennies d'expérience pratique jouent toujours un rôle crucial dans la production de moules d'extrusion qui fonctionnent bien en production. Les principes clés — transitions lisses, compression correcte, longueur équilibrée des terres et calibrage précis — demeurent le fondement de chaque moule d'extrusion PVC réussi.
Pour plus d'informations techniques, explorez nos articles sur Formule PVC et sélection de l'extrudeur. Si vous avez besoin d'un moule d'extrusion personnalisé conçu pour votre profil spécifique, contacter notre équipe d'ingénierie.