
Diseño de troqueles de PVC para perfiles y láminas.
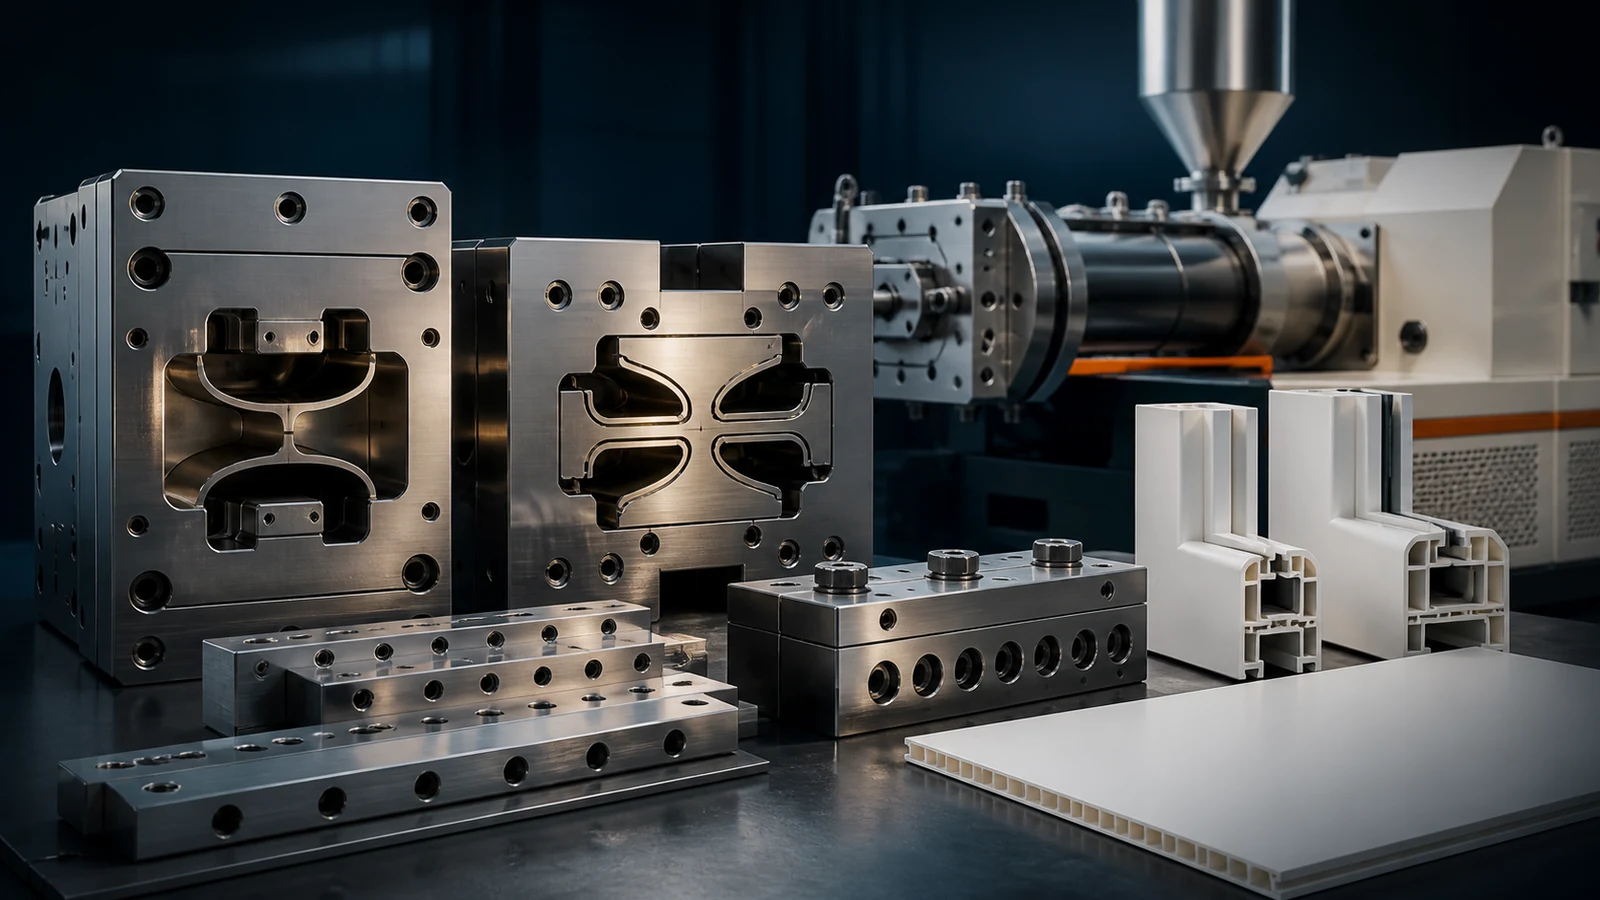
El troquel de extrusión es el corazón de cualquier línea de producción de láminas o perfiles de PVC. Transforma la masa fundida cilíndrica de la extrusora en la forma de sección transversal deseada, controla la distribución del espesor de la pared y determina la calidad de la superficie. Un troquel bien diseñado puede marcar la diferencia entre una línea de producción rentable y una plagada de defectos, tiempos de inactividad y desechos.
Esta guía cubre los principios fundamentales del diseño de matrices de PVC, desde la geometría del canal de flujo hasta la calibración, con ideas prácticas para extrusión de perfil y extrusión de láminas/tableros aplicaciones.
1. Fundamentos del diseño de troqueles
Las matrices de extrusión de PVC deben tener en cuenta las propiedades reológicas únicas del PVC fundido:
- Alta viscosidad en estado fundido: El PVC es uno de los termoplásticos más viscosos y requiere una construcción de matriz robusta.
- Sensibilidad al corte: El corte excesivo provoca fracturas en la masa fundida y defectos en la superficie.
- Sensibilidad térmica: El PVC se degrada a altas temperaturas: el troquel debe mantener una distribución uniforme de la temperatura
- Morir hincharse: El PVC fundido se expande 10-30% al salir del troquel, lo que requiere que la abertura del troquel sea más pequeña que las dimensiones objetivo.
- Reducción: La masa fundida se estira entre el troquel y el calibrador, afectando las dimensiones finales.
2. Diseño de canal de flujo
El canal de flujo dentro de la matriz guía la masa fundida desde la salida del extrusor circular hasta la sección transversal objetivo. El diseño debe garantizar una velocidad de flujo uniforme en toda la sección transversal.
Principios clave de diseño
a) Transiciones suaves
Todas las transiciones en el canal de flujo deben ser graduales y simplificadas. Las esquinas cerradas o los cambios repentinos en la sección transversal causan:
- Zonas de estancamiento donde el PVC se degrada
- Distribución de flujo desigual
- Líneas de flujo visibles en la superficie del producto.
b) Relación de compresión
La relación de compresión es la relación entre el área de la sección transversal en la entrada del dado y el área en la base (salida) del dado. Para los perfiles de PVC, la relación de compresión suele oscilar entre 2:1 a 5:1.
- Baja compresión (2:1-3:1): Adecuado para perfiles simples y PVC blando.
- Compresión media (3:1-4:1): Estándar para la mayoría de perfiles rígidos de PVC
- Alta compresión (4:1-5:1): Para perfiles complejos que requieren una excelente resistencia de la línea de soldadura
Una mayor compresión mejora la homogeneidad de la masa fundida y la resistencia de la línea de soldadura, pero aumenta la contrapresión en el extrusor.
c) Longitud del terreno
La tierra es la sección paralela final de la matriz donde se le da forma a la masa fundida hasta la sección transversal objetivo. La longitud del terreno afecta la estabilidad dimensional y la calidad de la superficie.
Para la extrusión de PVC, la relación longitud-espesor del terreno (L/t) debe ser:
- Perfiles: L/t = 15:1 a 30:1
- Hojas: L/t = 30:1 a 50:1
- Secciones delgadas: Terreno más largo para una mejor distribución del flujo
- Secciones gruesas: Terreno más corto para evitar una contrapresión excesiva
La longitud del terreno debe ser proporcional al espesor de la pared. Un error común es utilizar una longitud de terreno uniforme a lo largo de un perfil con diferentes espesores de pared; esto provoca un flujo desigual y una variación dimensional.
d) Canal de Distribución (Múltiple)
Para troqueles de láminas y tableros, un sistema de canal de distribución (colector) garantiza una distribución uniforme de la masa fundida a lo ancho. El diseño más común es el colector de perchas, que utiliza un canal en forma de lágrima que se estrecha desde el centro hacia los bordes.
Parámetros clave de diseño del colector:
- Volumen del colector: Debe disminuir desde el centro hasta el borde para compensar las diferencias en la longitud del recorrido del flujo.
- Variación de la longitud del terreno: Más corto en el centro, más largo en los bordes para igualar la resistencia al flujo
- Radio del colector: Normalmente 10-20 mm en el centro, disminuyendo a 3-5 mm en los bordes
3. Diseño de matriz de perfil
Los troqueles para perfiles de PVC son significativamente más complejos que los troqueles para láminas porque deben producir formas de sección transversal específicas: perfiles de ventanas, paneles de pared, paneles de techo, perfiles de esquina de yeso perforados, etc.
Estructura de placa de matriz
Un troquel de perfil típico consta de:
- Placa adaptadora: Conecta el troquel a la brida del extrusor.
- Sección de transición: Transforma la masa fundida circular en una forma de perfil rugoso.
- Sección de preformado: Gradualmente da forma a la masa fundida más cerca del perfil final.
- Tierra del troquel (sección de formación): Tramo paralelo final que fija las dimensiones exactas
Compensación del espesor de la pared
Cuando un perfil tiene secciones de diferentes espesores, se debe equilibrar el caudal ajustando:
- Longitud del terreno: Terreno más largo para secciones delgadas, más corto para secciones gruesas
- Predistribución: Canalizar más material fundido hacia secciones gruesas
- Restrictores de flujo: Resistencia al flujo localizada en la sección de transición.
Diseño de sección hueca
Para perfiles huecos (como perfiles de ventanas), el troquel debe incluir mandriles internos sostenidos por patas de araña o un sistema de distribución de mandril en espiral:
- Araña muere: Más simple, menos costoso, pero crea líneas de soldadura donde se vuelven a unir los flujos de fusión
- Troquel de mandril en espiral: Más caro pero elimina las líneas de soldadura y proporciona una mejor distribución del flujo.
- Troquel del paquete de filtro: Utiliza una placa perforada para soportar el mandril; bueno para perfiles de complejidad media
Las líneas de soldadura son un defecto común en los perfiles huecos. Para minimizarlos:
- Asegúrese de que haya suficiente compresión después de la sección de araña (relación de compresión > 3:1)
- Mantener una temperatura de fusión alta en el punto de reunión.
- Utilice una longitud de tierra más larga para permitir que las líneas de soldadura sanen
4. Diseño de matrices de láminas y tableros
Para Extrusión de láminas y tableros de PVC, el troquel es un troquel en T plano (o troquel de cola de pez) que distribuye la masa fundida en todo su ancho.
Tipos de matrices en T
- Troquel de percha: Más común para láminas de PVC. Proporciona un flujo uniforme en anchos de hasta 2500 mm.
- Muere cola de pescado: Diseño más sencillo, adecuado para láminas estrechas (< 600 mm)
- Matriz múltiple con barra estranguladora: Incluye barras de estrangulación ajustables para controlar la distribución del flujo durante la operación.
Diseño de labios flexibles
Las matrices de láminas modernas cuentan con un labio flexible que se puede ajustar durante la operación para ajustar la distribución del espesor a lo ancho. Los pernos de ajuste (generalmente espaciados 25-50 mm) permiten a los operadores comprimir o abrir localmente el espacio del troquel.
Ajuste del espacio del troquel
La brecha del dado debe tener en cuenta el hinchamiento y la reducción del dado:
- Espesor objetivo × (1 + % de hinchamiento del troquel) = separación aproximada del troquel
- Para PVC: el hinchamiento del troquel suele ser 15-25%
- Ejemplo: Para una hoja 3 mm con 20% hinchamiento → espacio entre matrices ≈ 3.6 mm
¿Necesita un troquel personalizado para su perfil?
Diseñamos y fabricamos matrices de extrusión personalizadas para cualquier forma de perfil de PVC o WPC. Obtenga un troquel diseñado para las especificaciones exactas de su producto.
Solicitar diseño de troquel5. Calibración de vacío
Una vez que la masa fundida sale del troquel, se debe enfriar y darle forma a las dimensiones finales. La calibración al vacío es el método principal para los perfiles de PVC.
Cómo funciona la calibración de vacío
- El termofusible ingresa a un calibrador de metal (generalmente latón o aluminio) conformado según las dimensiones finales del perfil.
- El vacío se aplica a través de pequeños orificios en las paredes del calibrador, empujando la masa fundida contra la superficie del calibrador.
- El agua de refrigeración que circula a través del calibrador enfría y solidifica rápidamente el PVC.
- El vacío también mantiene el perfil en la forma correcta mientras se enfría.
Parámetros de diseño de calibración
- Longitud de calibración: 400-1000 mm por etapa, a menudo etapas 2-3 en serie
- Nivel de vacío: 0.05-0.08 MPa (típico para perfiles de PVC)
- Temperatura del agua de refrigeración: 15-25°C
- Diámetro del orificio de vacío: 0.5-1.5 mm (más pequeño para perfiles de paredes delgadas)
- Distancia entre orificios de vacío: 10-30 mm dependiendo de la complejidad del perfil
Para Hojas y Tableros
La extrusión de láminas utiliza un calendario de tres rodillos en lugar de calibración al vacío:
- Tres rollos de acero cromado dispuestos en una pila
- La masa fundida pasa entre los rodillos, que controlan el espesor y el acabado de la superficie.
- Temperatura del rodillo: 40-80°C (el rodillo superior está más caliente para la calidad de la superficie)
- Para tableros de espuma: calibrador Celuka con vacío como se describe en nuestra guía del proceso de formación de espuma
6. Selección del material del troquel
| Componente | Material recomendado | Tratamiento superficial |
|---|---|---|
| morir cuerpo | 40Cr o 3Cr13 acero inoxidable | Cromado (0.03-0.05 mm) |
| Superficies del canal de flujo | 3Cr13 o 9Cr18Mo | Pulido espejo (Ra < 0.2 μm) |
| Calibrador | Latón (H62) o aleación de aluminio (6061) | Cromado o anodizado duro |
| Bandas calentadoras | Aluminio fundido con aislamiento cerámico. | — |
Consideraciones materiales clave:
- Resistencia a la corrosión: El PVC puede liberar HCl a altas temperaturas; el acero inoxidable previene la corrosión
- Acabado superficial: Los canales de flujo pulidos como espejo reducen la fricción y mejoran la calidad de la superficie.
- Conductividad térmica: Los calibradores de latón se enfrían más rápido que los de acero, lo que mejora la velocidad de producción
- Resistencia al desgaste: Para extrusión de WPC, endurezca las superficies del troquel para resistir la abrasión de la fibra de madera.
7. Defectos y soluciones comunes de las matrices
| defecto | causa | Solución |
|---|---|---|
| Espesor de pared desigual | Mala distribución del flujo en el troquel. | Ajustar la longitud del terreno, agregar restrictores de flujo |
| Líneas de soldadura (perfiles huecos) | Compresión insuficiente después de la araña. | Aumentar la relación de compresión, aumentar la temperatura de fusión |
| Piel de tiburón/fractura por fusión | Esfuerzo cortante excesivo en la salida del troquel | Reduzca la producción, aumente la separación del troquel, aumente la temperatura del troquel |
| Acumulación de matriz (placa-out) | Migración de lubricante a la superficie del troquel. | Ajuste el equilibrio del lubricante, limpie el troquel periódicamente |
| inestabilidad dimensional | Temperatura de fusión inconsistente | Verifique las zonas del calentador, mejore el control de la temperatura |
| Mal acabado superficial | Superficie de matriz rugosa o temperatura de matriz baja | Tierra de matrices polacas, aumentar la temperatura de las matrices |
| Deformación del perfil | Enfriamiento de espesor de pared desigual | Equilibre el enfriamiento del calibrador, ajuste el flujo del troquel |
8. Mejores prácticas de mantenimiento de troqueles
- Limpieza: Limpie el troquel inmediatamente después de detener la producción mientras el PVC aún esté blando. Nunca utilice herramientas metálicas que rayen la superficie.
- Almacenamiento: Aplique aceite anticorrosión y guárdelo en un ambiente seco y libre de polvo.
- Inspección: Verifique el desgaste, especialmente en la base de la matriz, cada 3-6 meses.
- Revestimiento: Vuelva a pulir y cromar el canal de flujo cada 1-2 años, según el uso.
- Piezas de repuesto: Mantenga bandas calentadoras, termopares y placas de calibración de repuesto.
Productos relacionados
Esta guía de diseño de matrices se aplica a todas nuestras líneas de extrusión, incluidas:
- Máquina de perfil de ventana de PVC — Matriz de perfil hueco complejo
- Máquina de tableros de espuma Celuka — Troquel Celuka especial + calibrador
- Máquina de terrazas de WPC — Matriz resistente al desgaste para compuestos de fibra de madera
Conclusión
El diseño de troqueles es a la vez una ciencia y un arte. Si bien la simulación de dinámica de fluidos computacional (CFD) ha hecho que el proceso sea más predecible, décadas de experiencia práctica aún desempeñan un papel crucial en la producción de matrices que funcionan bien en la producción. Los principios clave (transiciones suaves, compresión adecuada, longitud de superficie equilibrada y calibración precisa) siguen siendo la base de todo troquel de extrusión de PVC exitoso.
Para obtener más información técnica, explore nuestros artículos sobre formulación de PVC y selección de extrusora. Si necesita un troquel personalizado diseñado para su perfil específico, póngase en contacto con nuestro equipo de ingeniería.