
PVC Profil ve Levha Ekstrüzyon Kalıbı Tasarımı
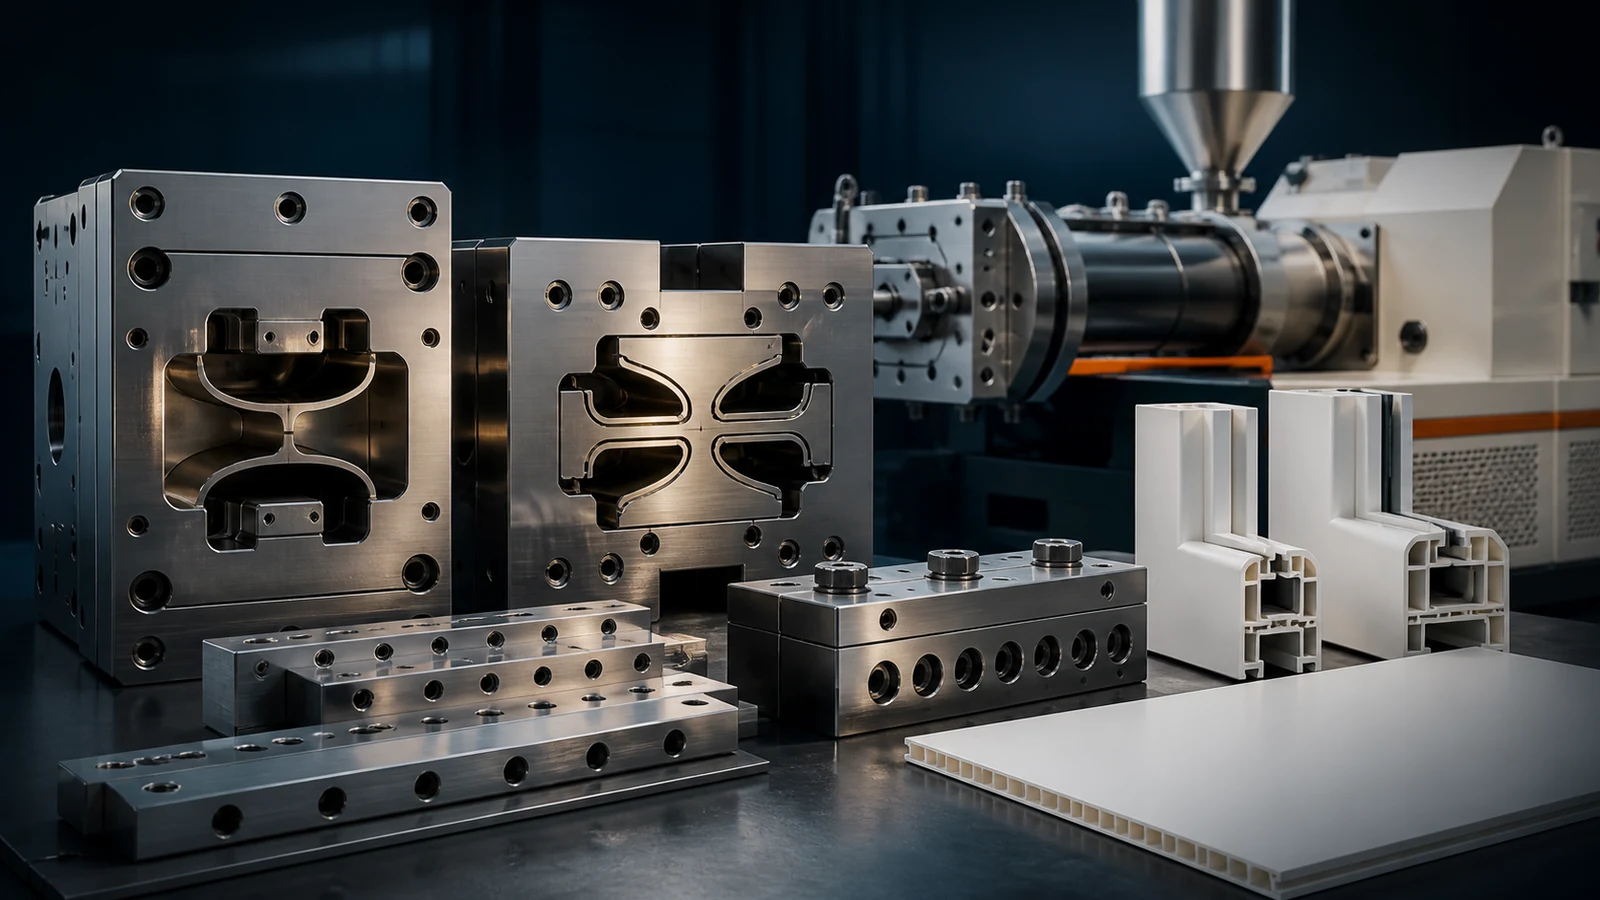
Ekstrüksiyon, herhangi bir PVC profil veya plaka üretim hattının kalbidir. Geometrik eridükten gelen kesit şekline, duvar kalınlığı dağıtımını kontrol eder ve yüzey kalitesini belirler. İyi tasarlanmış bir EPS kalıbı, kârlı bir üretim hattı ve bir tanesi kusurları, aşağı zaman ve kazılar tarafından rahatsız edilen farkı anlamına gelebilir.
Bu kılavuz, PVC Cut kalıbı tasarımının temel prensiplerini kapsar - akış kanal geometrisinden kalibrasyona - pratik anlayışlarla pratik anlayışlarla Profil ve Sayfa/board Cut Uygulamalar.
1. Kalıp Tasarımının Temelleri
PVC MAKETİK filamentleri, PVC eritemolojik özellikleri için hesaba katmalıdır:
- Yüksek erime viskozitesi: PVC, daha viskous termoplastiklerinden biridir, sağlam kaplama kalıp inşaatını gerektirir
- Shear hassasiyet: Aşırı kesme, eriyik kırılmasına ve yüzey kusurlarına neden olur
- Termal hassasiyet: Yüksek sıcaklıklarda PVC degradlar - İndüksiyon kalıbı düzgün sıcaklık dağıtımını sağlamalıdır
- Şişerek öl: PVC eri, MAKALE'den çıkmak için 10-30%'ı genişletiyor, hedef boyutlardan daha küçük olmak için EPS'nin açılmasını gerektiriyor.
- Düşüş: Kasırk kalıbı ve kalibre arasındaki erkanlar, son boyutları etkiler
2. Akış Kanalı Tasarımı
İntra kalıbının içindeki akış kanalı, hedef kesite dairesel ekstrer çıkışından eritir. Tasarım tüm kesit boyunca üniformalı akış hızı sağlamalıdır.
Temel Tasarım İlkeleri
a) Yumuşak geçişler
Akış kanalındaki tüm geçişler kademeli ve akıcı olmalıdır. Keskin köşeler veya kesitteki ani değişiklikler aşağıdakilere neden olur:
- PVC degradların bulunduğu Stagnation bölgeleri
- Noeven flow dağıtım
- Ürün yüzeyinde görünen akış çizgileri
b) Kombinasyon Oranı
Depresyon oranı, bölge için İntra kalıbının (exit) oranıdır. PVC profiller için, sıkıştırma oranı tipik olarak diziler 2:1 ila 5:1.
- Düşük sıkıştırma (2:1-3:1): Basit profiller ve yumuşak PVC için uygun
- Orta sıkıştırma (3:1-4:1): Çoğu sert PVC profil için standart
- Yüksek sıkıştırma (4:1-5:1): Mükemmel kaynak hattı mukavemeti gerektiren karmaşık profiller için
Daha yüksek sıkıştırma, eriyik homojenliğini ve kaynak hattı mukavemetini artırır ancak ekstrüder üzerindeki karşı basıncı artırır.
c) Toprak uzunluğu
Arazi, erimişin hedef kesite şekillendiği son paralel kısımdır. Arazi uzunluğu boyutsal stabilite ve yüzey kalitesi etkiler.
PVC ekstrüzyonu için arazi uzunluğu/kalınlık oranı (L/t) şöyle olmalıdır:
- Profiller: L/t = 15:1 ila 30:1
- Levhalar: L/t = 30:1 ila 50:1
- İnce bölümler: Daha iyi akış dağıtımı için daha uzun arazi
- Bölümler: Kısa toprak aşırı baskısını önlemek için
Arazi uzunluğu duvar kalınlığında orantılı olmalıdır. Ortak bir hata, farklı duvar kalınlıkları ile bir profil boyunca üniformalı arazi uzunluğu kullanıyor - bu eşitsiz akış ve boyutsal varyasyona neden oluyor.
d) Dağıtım Kanalı (Manifold)
Levha ve levha kalıpları için bir dağıtım kanalı (manifold) sistemi, genişlik boyunca eşit eriyik dağılımı sağlar. En yaygın tasarım, ceket-hangermerkezden kenarlara doğru daralan gözyaşı damlası şeklinde bir kanal kullanan.
Temel manifold tasarım parametreleri:
- Manifold hacmi: Akış yolu uzunluğu farklılıkları telafi etmek için merkezden uzak durmalı
- Arazi uzunluğu değişimi: Merkezdeki kısa, akış direnci eşitlemek için kenarlarda
- Manifold yarıçapı: Genellikle merkezde 10-20 mm, kenarlarda 3-5 mm'ye kadar kaset
3. Profil Kalıp Tasarımı
PVC profil yapıştırıcıları, belirli kesitsel şekilleri üretmeleri nedeniyle levhalar dışında önemli ölçüde daha karmaşıktır - pencere profilleri, Duvar panelleri, tavan panelleri, perforated köşe koruma profilleri, vb.
Kalıp Plakası Yapısı
Tipik bir profil kalıbı şunlardan oluşur:
- Adaptör plakası: Kalıbı ekstruder flanşına bağlar
- Geçiş bölümü: dairesel eritürü kaba bir profil şekline dönüştürür
- Ön bilgilendirme bölümü: Eriyiği yavaş yavaş son profile yaklaştıracak şekilde şekillendirir
- Kalıp alanı (bölüm oluşturma): Kesin boyutları belirleyen son paralel bölüm
Wall Kalınlık Açıklama
Bir profilin farklı kalınlık bölümleri olduğunda, akış ayarlandığında dengelenmelidir:
- Arazi uzunluğu: İnce kesitler için daha uzun alan, kalın kesitler için daha kısa alan
- Ön dağıtım: Kalın bölümlere doğru daha fazla eriyik kanalize edin
- Akış kısıtlayıcılar: Geçiş bölümünde lokalize akış direnci
İçi Boş Bölüm Tasarımı
İçi boş profiller için (pencere profilleri gibi), kalıp, örümcek ayakları veya spiral mandrel dağıtım sistemi tarafından desteklenen dahili mandrelleri içermelidir:
- Spider Capsule kalıbı: Basitr, daha az pahalı, ancak erir akışlarının yenidenjoinkt hatları yaratır.
- Spiral mandrel Cut kalıbı: Daha pahalıdır ancak kaynak hatlarını ortadan kaldırır ve daha iyi akış dağılımı sağlar
- Filtre paketi kalıbı: Mandrel'i desteklemek için perforated bir plaka kullanın - orta-komplexity profilleri için iyi
Weld hatları boş profillerde yaygın bir hatadır. Onları en aza indirmek için:
- Örümcek bölümünden sonra yeterli sıkıştırmayı sağlayın (sıkıştırma oranı > 3:1)
- Birleşme noktasında yüksek erime sıcaklığının korunması
- Weld hatlarının iyileşmesine izin vermek için daha uzun arazi uzunluğu kullanın
4. Sac ve Karton Kalıp Tasarımı
için PVC sayfa ve yönetimkalıp, eriyiği tüm genişlik boyunca dağıtan düz bir T kalıbıdır (veya balık kuyruğu kalıbıdır).
T-ex Attack
- Elbise askısı kalıbı: PVC levhalar için en yaygın olanı. 2500 mm'ye kadar genişliklerde eşit akış sağlar.
- Balık kuyruğu kalıbı: Basit tasarım, dar çarşaflar için uygun (< 600 mm)
- Gerdanlık çubuklu manifold kalıbı: Çalışma sırasında akış dağıtım kontrolü için ayarlanabilir gergi çubukları içerir
Esnek Dudak Tasarımı
Modern sac kalıplar, genişlik boyunca kalınlık dağılımına ince ayar yapmak için çalışma sırasında ayarlanabilen esnek bir dudağa sahiptir. Ayar cıvataları (tipik olarak 25-50 mm aralıklarla yerleştirilmiştir) operatörlerin kalıp boşluğunu yerel olarak sıkıştırmasına veya açmasına olanak tanır.
Kalıp Boşluğu Ayarı
Eklenen kalıp boşluğu, Stroks swell ve çizilmelidir:
- Hedef kalınlığı × (1 + Cut kalıbı swell%) = yaklaşık kalıp boşluğu
- PVC için: kalıp şişmesi tipik olarak 15-25%'dir
- Örnek: Bir 3 mm ile sayfa 20% şişme → kalıp boşluğu ≈ 3.6 mm
Profiliniz için özel bir yapıştırıcıya mı ihtiyacınız var?
Her PVC veya WPC profil şekli için özel ekstrüzyon kalıpları tasarlıyor ve üretiyoruz. Ürününüzün tam ölçü ve özelliklerine göre tasarlanmış bir kalıp edinin.
İstek Kataloğu5. Vakum Kalibrasyonu
Eriyik kalıptan çıktıktan sonra soğutulmalı ve son boyutlarına şekillendirilmelidir. Vakum kalibrasyonu PVC profiller için birincil yöntemdir.
Vakum Kalibrasyonu Nasıl Çalışır?
- Sıcak erime, son profil boyutlarına şekillendiren metal bir kalibreye girer.
- Vakum, kalibre duvarlarındaki küçük delikler aracılığıyla uygulanır, kalibre yüzeyine karşı eritir.
- Kalibratörde dolaşan soğutma suyu PVC'yi hızla soğutur ve katılaştırır.
- Vakum ayrıca, serinken doğru formda profili de tutar.
Kalibrasyon Tasarım Parametreleri
- Kalibrasyon uzunluğu: 400-1000 mm aşama başına, genellikle 2-3 aşamalar seri halinde
- Vakum seviyesi: 0.05-0.08 MPa (PVC profiller için tipik)
- Soğutma suyu sıcaklığı: 15-25°C
- Vakum delik çapı: 0.5-1.5 mm (ince cidarlı profiller için daha küçük)
- Vakum deliği: 10-30 mm profil karmaşıklığına bağlı olarak
Levhalar ve Levhalar için
Sayfa, vakum kalibrasyonu yerine üç kayıt takvimi kullanır:
- Üç krom kaplama çelik rulo bir yığında düzenlenmiştir
- Sömürücüler, hangi kontrol kalınlığı ve yüzey bitirmek
- Roll sıcaklık: 40-80°C ( yüzey kalitesi için sıcak yuvarlan)
- Köpük levhalar için: Bölümümüzde açıklandığı gibi vakumlu Celuka kalibratörü Köpükleme süreci kılavuzluk
6. Kalıp Malzemesi Seçimi
| Bileşen | Önerilen Materyal Önerilen Materyal | Yüzey Tedavisi |
|---|---|---|
| Vücut ölmek | 40Cr veya 3Cr13 paslanmaz çelik | Krom kaplama (0.03-0.05 mm) |
| Akış kanalı yüzeyleri | 3Cr13 veya 9Cr18Mo | Ayna cilası (Ra < 0.2 μm) |
| Kalibratör | Pirinç (H62) veya alüminyum alaşımı (6061) | Krom kaplama veya sert eloksal |
| Isıtıcı bantlar | Seramik izolasyonlu dökme alüminyum | — |
Temel maddi hususlar:
- Korozyon direnci: PVC yüksek sıcaklıklarda HCl serbest bırakabilir - paslanmaz çelik korozyon önler
- Yüzey bitirmek: Ayna cilalı akış kanalları sürtünmeyi azaltır ve yüzey kalitesini artırır
- Termal iletkenlik: Pirinç kalibratörleri çelikten daha hızlı soğuyarak üretim hızını artırır
- Giysi direnci: WPC ekstrüzyonu için kalıp yüzeylerini ahşap elyaf aşınmasına karşı dayanıklı olacak şekilde sertleştirin
7. Yaygın Kalıp Kusurları ve Çözümleri
| Kusur | Sebep | Çözüm Çözüm çözümü |
|---|---|---|
| Noeven duvar kalınlığı | Lowbed'deki Zavallı akış dağılımı | Arazi uzunluğunu ayarlayın, akış kısıtlayıcılar ekleyin |
| Weld hatları (hollow profilleri) | Örümcekten sonra yetersiz sıkıştırma | Sıkıştırma oranını artırın, erime sıcaklığını artırın |
| Köpekbalığı Cilt / Eritme | Kalıp çıkışında aşırı kayma gerilimi | Debiyi azaltın, kalıp aralığını genişletin ve kalıp sıcaklığını yükseltin |
| Kalıp oluşumu (plaka çıkışı) | Kalıp yüzeyine yağlayıcı geçişi | Yağlayıcı dengesini ayarlayın, kalıbı düzenli olarak temizleyin |
| Boyutsal kararsızlık | Tutarsız erime sıcaklığı | Isıtıcı bölgelerini kontrol edin, sıcaklık kontrolünü iyileştirin |
| Zavallı yüzey bitirmek | Kaba Kesme yüzeyi veya düşük frekanslı kalıbı cazip | Polonya Cut kalıbı arazi, artış, ısı ısı ısısını artırmak |
| Profil warping | Noeven duvar kalınlığı soğutma | Kalibratör soğutmasını dengeleyin, kalıp akışını ayarlayın |
8. Kalıp Bakımında En İyi Uygulamalar
- Temizlik: Üretimi durdurduktan hemen sonra PVC hala yumuşakken kalıbı temizleyin. Asla yüzeyi çizen metal aletler kullanmayın.
- Depolama: Korozyon önleyici yağ uygulayın ve kuru, tozsuz bir ortamda saklayın.
- Muayene: Her 3-6 ayda bir, özellikle kalıp bölgesinde aşınma olup olmadığını kontrol edin.
- Resurface: Re-polish ve her 1-2 yılda kullanıma bağlı olarak akış kanalı yeniden-krom.
- Yedek parçalar: Yedek ısıtıcı bantları, termokuplları ve kalibrasyon plakalarını saklayın.
İlgili Ürünler
Bu Cut kalıbı tasarım rehberi, dahil olmak üzere tüm sprey hatlarımız için geçerlidir:
- PVC Pencere Profil Makinesi - Kompleksi boş profil ©
- Celuka Köpük Levha Makinası - Special Celuka Capsule kalıbı + calibrator
- WPC Dış Mekân Deck Üretim Hattı - Ahşap fiber bileşikler için ısıya dayanıklı yapıştırıcı
Sonuç
Kalıp tasarımı hem bilim hem de sanattır. Hesaplamalı akışkanlar dinamiği (CFD) simülasyonu süreci daha öngörülebilir hale getirirken, onlarca yıllık pratik deneyim, üretimde iyi performans gösteren kalıpların üretiminde hala önemli bir rol oynuyor. Temel ilkeler - yumuşak geçişler, uygun sıkıştırma, dengeli alan uzunluğu ve hassas kalibrasyon - her başarılı PVC ekstrüzyon kalıbının temeli olmaya devam etmektedir.
Daha fazla teknik bilgi için aşağıdaki makalelerimizi inceleyin: PVC formülasyon ve der seçimi. Özel profilinize göre tasarlanmış özel bir kalıba ihtiyacınız varsa, Mühendislik ekibimizle iletişim.