
Конструкция матрицы из ПВХ для профилей и листов
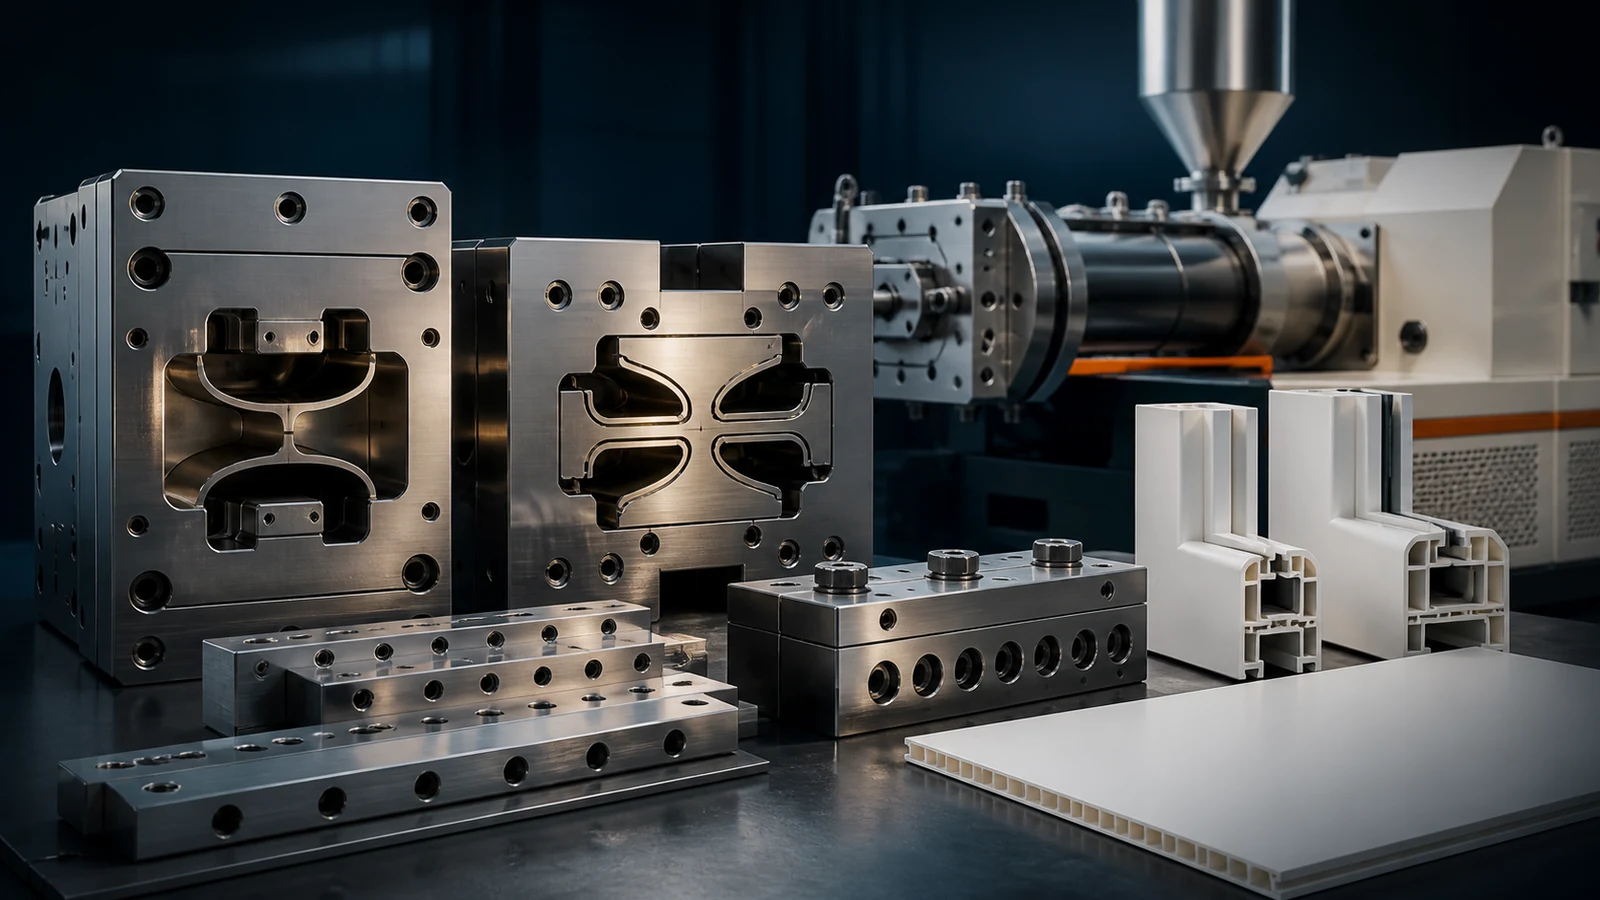
Экструзионная головка является сердцем любой линии по производству профилей или листов ПВХ. Он преобразует цилиндрический расплав из экструдера в желаемую форму поперечного сечения, контролирует распределение толщины стенок и определяет качество поверхности. Хорошо спроектированная матрица может означать разницу между прибыльной производственной линией и производственной линией, страдающей от дефектов, простоев и брака.
В этом руководстве рассматриваются фундаментальные принципы проектирования матриц из ПВХ — от геометрии проточных каналов до калибровки — с практическими рекомендациями по их использованию. экструзия профиля и экструзия листов/досок приложения.
1. Основы проектирования штампов
Экструзионные матрицы ПВХ должны учитывать уникальные реологические свойства расплава ПВХ:
- Высокая вязкость расплава: ПВХ — один из наиболее вязких термопластов, требующий прочной конструкции матрицы.
- Чувствительность к сдвигу: Чрезмерный сдвиг вызывает разрушение расплава и дефекты поверхности.
- Термическая чувствительность: ПВХ разлагается при высоких температурах — матрица должна поддерживать равномерное распределение температуры.
- Die зыбь: Расплав ПВХ расширяется на 10-30% при выходе из матрицы, поэтому отверстие матрицы должно быть меньше целевых размеров.
- Просадка: Расплав растягивается между матрицей и калибратором, влияя на конечные размеры.
2. Конструкция канала потока
Канал потока внутри головки направляет расплав от выхода круглого экструдера к целевому поперечному сечению. Конструкция должна обеспечивать равномерную скорость потока по всему сечению.
Ключевые принципы проектирования
а) Плавные переходы
Все переходы в русле потока должны быть постепенными и обтекаемыми. Острые углы или резкие изменения поперечного сечения вызывают:
- Зоны застоя, где разрушается ПВХ
- Неравномерное распределение потока
- Линии потока видны на поверхности продукта
б) Степень сжатия
Степень сжатия представляет собой отношение площади поперечного сечения на входе в матрицу к площади на выходе из матрицы. Для профилей ПВХ степень сжатия обычно составляет от От 2:1 до 5:1.
- Низкое сжатие (2:1-3:1): Подходит для простых профилей и мягкого ПВХ.
- Средняя степень сжатия (3:1-4:1): Стандарт для большинства жестких профилей ПВХ.
- Высокая степень сжатия (4:1-5:1): Для сложных профилей, требующих превосходной прочности линии сварного шва.
Более высокое сжатие улучшает однородность расплава и прочность линии сварки, но увеличивает противодавление на экструдере.
в) Длина суши
Земля — это последняя параллельная секция головки, где расплаву придается форма заданного поперечного сечения. Длина земельного участка влияет на стабильность размеров и качество поверхности.
Для экструзии ПВХ соотношение длины и толщины участка (L/t) должно составлять:
- Профили: L/t = от 15:1 до 30:1
- Листы: L/t = от 30:1 до 50:1
- Тонкие срезы: Более длинная земля для лучшего распределения потока
- Толстые секции: Более короткая площадка для предотвращения чрезмерного противодавления
Длина площадки должна быть пропорциональна толщине стены. Распространенной ошибкой является использование одинаковой длины участка по профилю с различной толщиной стенок — это приводит к неравномерному потоку и изменению размеров.
г) Канал распределения (коллектор)
Для штампов для листов и картона система распределительных каналов (коллекторов) обеспечивает равномерное распределение расплава по ширине. Наиболее распространенной конструкцией является коллектор для вешалок, в котором используется канал каплевидной формы, сужающийся от центра к краям.
Ключевые параметры конструкции манифольда:
- Объем коллектора: Должно уменьшаться от центра к краю, чтобы компенсировать разницу в длине пути потока.
- Изменение длины земли: Короче в центре, длиннее по краям для выравнивания сопротивления потоку.
- Радиус коллектора: Обычно 10-20 mm в центре, сужается до 3-5 mm по краям.
3. Дизайн штампа профиля
Штампы для профилей ПВХ значительно сложнее штампов для листов, поскольку они должны производить определенные формы поперечного сечения — оконные профили, стеновые панели, потолочные панели, перфорированные гипсовые угловые профилии т. д.
Структура матрицы
Типичная профильная матрица состоит из:
- Переходная пластина: Соединяет матрицу с фланцем экструдера.
- Переходный раздел: Преобразует круглую расплавленную массу в грубую форму профиля.
- Секция предварительного формования: Постепенно формирует расплав, приближая его к окончательному профилю.
- Штамповая земля (формующая секция): Последняя параллельная секция, определяющая точные размеры.
Компенсация толщины стенки
Если профиль имеет участки разной толщины, поток необходимо сбалансировать, регулируя:
- Длина земли: Более длинная площадка для тонких срезов, более короткая для толстых срезов.
- Предварительное распространение: Направьте больше расплава к толстым секциям
- Ограничители потока: Локализованное сопротивление потоку в переходном участке
Конструкция полого сечения
Для полых профилей (например, оконных профилей) штамп должен включать внутренние оправки, поддерживаемые крестовинами, или спиральную систему распределения оправок:
- Паук умирает: Проще, дешевле, но создаются линии сварки, где соединяются потоки расплава.
- Спиральная оправка умирает: Более дорогой, но исключает линии сварки и обеспечивает лучшее распределение потока.
- Фильтрующий пакет: Для поддержки оправки используется перфорированная пластина — подходит для профилей средней сложности.
Линии сварных швов являются частым дефектом полых профилей. Чтобы свести их к минимуму:
- Обеспечьте достаточное сжатие после крестовины (коэффициент сжатия > 3:1).
- Поддержание высокой температуры плавления в точке соединения.
- Используйте большую длину шва, чтобы позволить линиям сварки зажить.
4. Проектирование штампов из листов и досок
Для Экструзия листов и плит ПВХматрица представляет собой плоскую Т-образную матрицу (или матрицу типа «рыбий хвост»), которая распределяет расплав по всей ширине.
Типы Т-образных штампов
- Вешалка для одежды умирает: Наиболее распространен для листов ПВХ. Обеспечивает равномерный поток по ширине до 2500 mm.
- Рыбий хвост умирает: Упрощенная конструкция, подходит для узких листов (< 600 mm)
- Коллекторная матрица с кольцеобразной планкой: Включает регулируемые зажимные штанги для контроля распределения потока во время работы.
Гибкий дизайн губ
Современные штампы для листов имеют гибкую кромку, которую можно регулировать во время работы для точного распределения толщины по ширине. Регулировочные болты (обычно расположенные на расстоянии 25-50 mm друг от друга) позволяют операторам локально сжимать или открывать зазор матрицы.
Настройка зазора матрицы
Зазор матрицы должен учитывать увеличение и просадку матрицы:
- Толщина цели × (1 + разбухание матрицы %) = приблизительный зазор матрицы
- Для ПВХ: разбухание матрицы обычно составляет 15-25%.
- Пример: для листа 3 mm с 20% выступом → зазором матрицы ≈ 3.6 mm
Нужен индивидуальный штамп для вашего профиля?
Мы разрабатываем и производим экструзионные матрицы по индивидуальному заказу для профилей ПВХ или ДПК любой формы. Получите матрицу, разработанную в точном соответствии со спецификациями вашего продукта.
Запросить проектирование штампа5. Калибровка вакуума
После выхода расплава из фильеры его необходимо охладить и придать ему окончательные размеры. Вакуумная калибровка является основным методом для профилей ПВХ.
Как работает вакуумная калибровка
- Расплав поступает в металлический калибратор (обычно из латуни или алюминия), которому придают окончательные размеры профиля.
- Вакуум подается через небольшие отверстия в стенках калибратора, притягивая расплав к поверхности калибратора.
- Охлаждающая вода, циркулирующая через калибратор, быстро охлаждает и затвердевает ПВХ.
- Вакуум также удерживает профиль в правильной форме во время его остывания.
Параметры расчета калибровки
- Калибровочная длина: 400-1000 mm на ступень, часто ступени 2-3 последовательно
- Уровень вакуума: 0.05-0.08 MPa (типично для профилей ПВХ)
- Температура охлаждающей воды: 15-25°C
- Диаметр вакуумного отверстия: 0.5-1.5 mm (меньший размер для тонкостенных профилей)
- Расстояние между вакуумными отверстиями: 10-30 mm в зависимости от сложности профиля
Для листов и досок
При экструзии листов вместо вакуумной калибровки используется трехвалковый календарь:
- Три рулона из хромированной стали, сложенные стопкой.
- Расплав проходит между валками, которые контролируют толщину и качество поверхности.
- Температура валка: 40-80°C (верхний валок более горячий для качества поверхности)
- Для пенопластовых плит: калибратор Celuka с вакуумом, как описано в нашей руководство по процессу вспенивания
6. Выбор материала штампа
| Компонент | Рекомендуемый материал | Обработка поверхности |
|---|---|---|
| Тело штампа | 40Cr или 3Cr13 нержавеющая сталь | Хромирование (0.03-0.05 mm) |
| Поверхности каналов потока | 3Cr13 или 9Cr18Mo | Зеркальная полировка (Ra < 0.2 мкм) |
| Калибратор | Латунь (H62) или алюминиевый сплав (6061) | Хромирование или твердое анодирование. |
| Нагревательные ленты | Литой алюминий с керамической изоляцией | — |
Ключевые существенные соображения:
- Коррозионная стойкость: ПВХ может выделять HCl при высоких температурах — нержавеющая сталь предотвращает коррозию
- Поверхностная обработка: Зеркально отполированные каналы потока уменьшают трение и улучшают качество поверхности.
- Теплопроводность: Латунные калибраторы охлаждаются быстрее, чем стальные, что повышает скорость производства.
- Износостойкость: При экструзии ДПК необходимо укрепить поверхности матрицы, чтобы они устойчивы к истиранию древесного волокна.
7. Распространенные дефекты штампов и их решения
| Дефект | Причина | Решение |
|---|---|---|
| Неравномерная толщина стенок | Плохое распределение потока в матрице | Отрегулируйте длину участка, добавьте ограничители потока. |
| Линии сварки (полые профили) | Недостаточное сжатие после паука | Увеличить степень сжатия, повысить температуру плавления. |
| Кожа акулы / перелом расплава | Чрезмерное напряжение сдвига на выходе из матрицы | Уменьшите производительность, увеличьте зазор матрицы, увеличьте температуру матрицы. |
| Наращивание штампа (выход пластины) | Миграция смазки на поверхность штампа | Отрегулируйте баланс смазки, регулярно очищайте матрицу. |
| Нестабильность размеров | Непостоянная температура плавления | Проверьте зоны обогрева, улучшите контроль температуры |
| Плохое качество поверхности | Грубая поверхность матрицы или низкая температура матрицы | Польский штамп, увеличьте температуру штампа |
| Деформация профиля | Неравномерное охлаждение стенок | Сбалансируйте охлаждение калибратора, отрегулируйте расход матрицы. |
8. Лучшие практики обслуживания штампов
- Очистка: Очистите матрицу сразу после остановки производства, пока ПВХ еще мягкий. Никогда не используйте металлические инструменты, которые царапают поверхность.
- Хранение: Нанесите антикоррозионное масло и храните в сухом, защищенном от пыли месте.
- Осмотр: Проверяйте износ, особенно в зоне штампа, каждые 3-6 месяцев.
- Обновление поверхности: Каждый раз повторно полируйте и хромируйте канал потока. 1-2 лет в зависимости от использования.
- Запасные части: Сохраните запасные ленты нагревателей, термопары и калибровочные пластины.
Сопутствующие товары
Данное руководство по проектированию головок применимо ко всем нашим экструзионным линиям, включая:
- Машина для изготовления оконных профилей из ПВХ — Сложная матрица с полым профилем
- Машина для производства пенопласта Celuka — Специальная матрица Celuka + калибратор
- Декинговая машина ДПК — Износостойкая матрица для древесноволокнистых смесей
Заключение
Проектирование штампов – это одновременно наука и искусство. Хотя моделирование вычислительной гидродинамики (CFD) сделало процесс более предсказуемым, десятилетия практического опыта по-прежнему играют решающую роль в производстве штампов, которые хорошо работают в производстве. Ключевые принципы — плавные переходы, правильное сжатие, сбалансированная длина площадки и точная калибровка — остаются основой каждой успешной экструзионной головки ПВХ.
Дополнительные технические сведения можно найти в наших статьях на Состав ПВХ и выбор экструдера. Если вам нужен специальный штамп, разработанный для вашего конкретного профиля, свяжитесь с нашей командой инженеров.