
Конический или параллельный двухшнековый экструдер: какой выбрать?
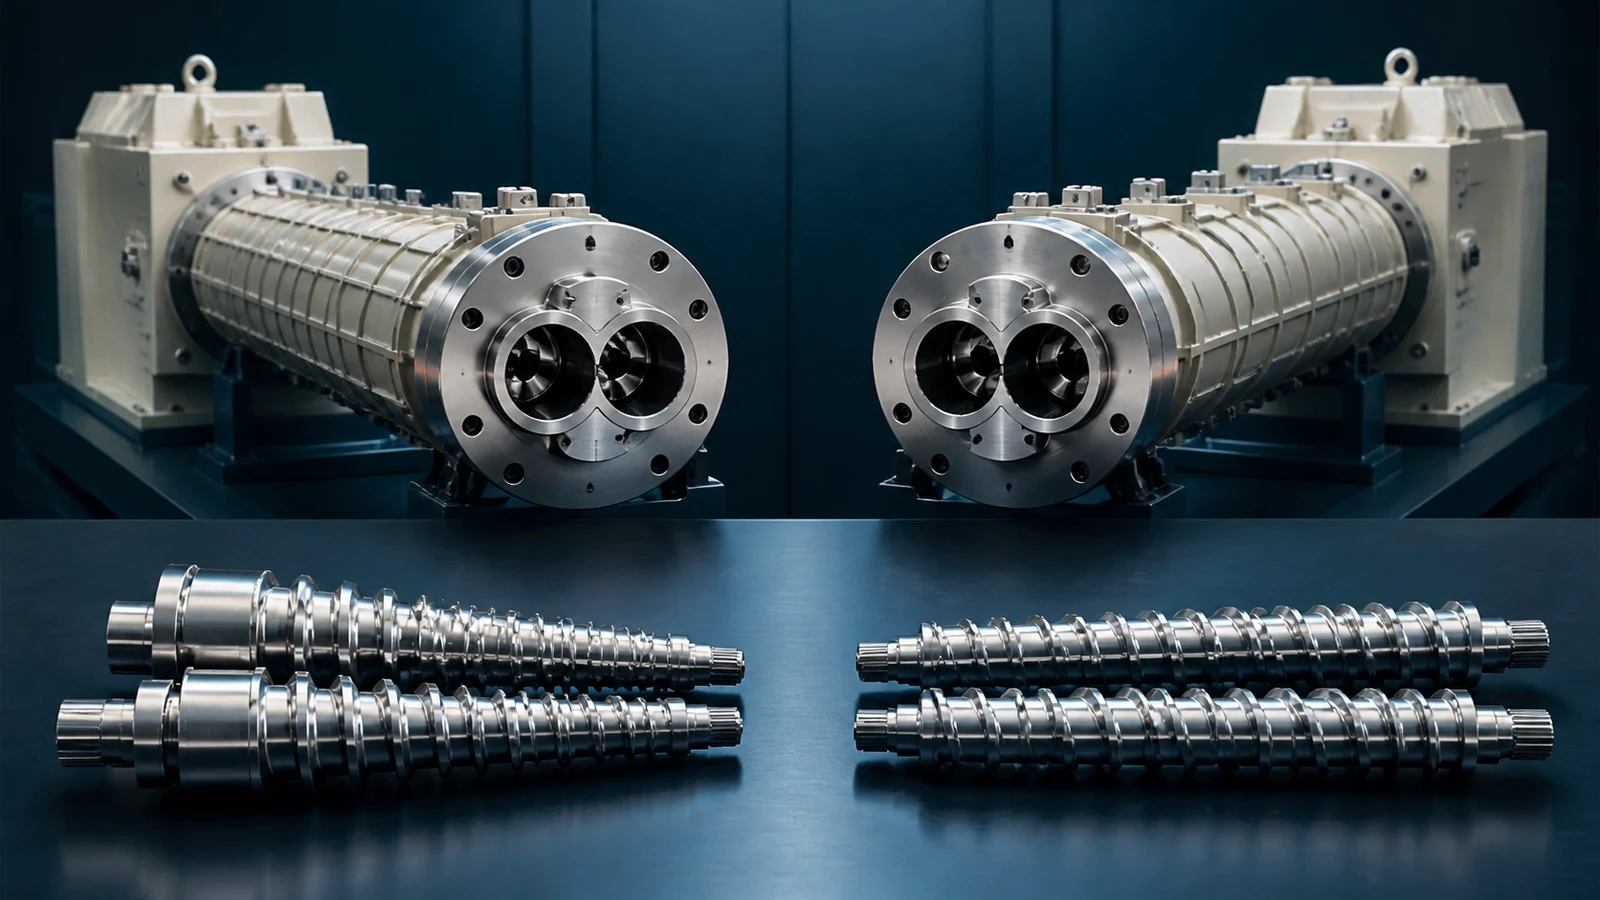
При настройке Линия экструзии профилей ПВХ или Производственная линия ДПКОдним из наиболее важных решений по выбору оборудования является выбор между коническим двухшнековым экструдером и параллельным двухшнековым экструдером. Оба широко используются при переработке ПВХ, но имеют явные преимущества и подходят для различных применений.
1. Основные различия в конструкции
Конический двухшнековый экструдер
В коническом двухшнековом экструдере диаметр шнека постепенно уменьшается от секции подачи к концу головки. Секция подачи имеет больший диаметр (например, 80мм), который сужается до меньшего диаметра на разгрузочном конце (например, 156мм относится к соотношению длины шнека к диаметру, а не к выходному диаметру). Эта конструкция обеспечивает:
- Большая зона подачи для лучшего поступления порошка
- Естественное сжатие по мере продвижения материала вперед
- Уменьшенная длина винта (меньшее соотношение L/D, обычно от 14:1 до 18:1)
- Более низкие общие требования к крутящему моменту
Параллельный двухшнековый экструдер
В параллельном двухшнековом экструдере диаметр шнека остается постоянным по всему цилиндру. Винты параллельны от подачи до матрицы. Эта конструкция предлагает:
- Равномерный сдвиг по всей длине винта
- Более длинная зона обработки (более высокое соотношение L/D, обычно от 20:1 до 32:1)
- Больше гибкости в конфигурации винтов
- Более высокий крутящий момент и выходная мощность
2. Сравнение обработки ПВХ
| Параметр | Конический двухвинтовой | Параллельный двухвинтовой |
|---|---|---|
| Соотношение L/D | 14:1 - 18:1 | 20:1 - 32:1 |
| Лучшее для | ПВХ порошок (сухая смесь) | Порошок ПВХ + ДПК + наполненные компаунды |
| Выходной диапазон | 50-500 kg/h | 100-1000+ kg/h |
| Энергоэффективность | Отлично (естественное сжатие) | Хорошо (но более высокая мощность двигателя) |
| Скорость винта | Низкий (15-40 rpm) | Средний (20-60 rpm) |
| Стоимость | Нижний | Высшее |
| Техническое обслуживание | Проще | Более сложный |
3. Когда следует выбирать конический двухшнековый винт
Конические двухшнековые экструдеры являются «рабочей лошадкой» в производстве профилей ПВХ. Выбирайте конический экструдер, если:
- Вы перерабатываете сухую смесь ПВХ (порошок) напрямую — нет необходимости в предварительном гранулировании.
- Ваши продукты жесткие профили из ПВХ, потолочные панели, кабельный короби т. д.
- Вам нужно лучшее соотношение цены и качества
- Ваши требования к производительности умеренные (50-500 kg/h)
- Вы перерабатываете материалы на основе ПВХ изделия из ДПК (ПВХ + древесный порошок)
Для производства профилей из жесткого ПВХ размером 80% оптимальным выбором является конический двухшнековый экструдер (SJSZ-65/132 или SJSZ-80/156). Он экономичный, надежный и специально создан для обработки порошка ПВХ.
4. Когда следует выбирать параллельный двухвинтовой вариант
Параллельные двухшнековые экструдеры превосходно справляются с более требовательными задачами. Выбирайте параллельный экструдер, если:
- Вы обрабатываете на основе PE/PP Террасная доска из ДПК или ДПК ограждения
- Вам нужна высокая производительность (500+ kg/h)
- Вы перерабатываете сильнонаполненные компаунды или переработанные материалы.
- Вам нужно больше вентиляционных зон для удаления влаги (критично для ДПК)
- Вам нужна большая гибкость конфигурации винтов для различных продуктов
5. Обработка WPC: особый случай
Для изделий из ДПК выбор зависит от полимерной матрицы:
- ДПК на основе ПВХ (двери, стеновые панели, пенопласт): используйте конический двухвинтовой винт. ПВХ хорошо обрабатывается при более низких температурах, а коническая конструкция эффективно справляется со смесью порошка ПВХ и древесного порошка.
- ДПК на основе ПЭ/ПП (настил, ограждение, облицовка): используйте параллельные двухшнековые крепления. ПЭ/ПП требует более высоких температур обработки, лучшего отвода влаги от древесного порошка, а более длинное соотношение L/D обеспечивает лучшее смешивание и дегазацию.
Не уверены, какой экструдер вам нужен?
Наши инженеры помогут вам выбрать правильный экструдер в зависимости от вашего продукта, рецептуры и требований к производительности.
Получите экспертную консультацию6. Соображения стоимости
Конические двухшнековые экструдеры обычно 20-30% дешевле, чем параллельные двухшнековые экструдеры аналогичной производительности. Они также потребляют меньше энергии на килограмм продукции благодаря естественному эффекту сжатия конической конструкции.
Однако параллельные двухшнековые экструдеры обеспечивают более длительный срок службы цилиндра и могут обрабатывать более широкий спектр материалов, что может оправдать более высокие первоначальные инвестиции, если вы планируете производить разнообразную продукцию.
Резюме
Для большинства применений экструзии ПВХ — профилей, листов, плит и ДПК на основе ПВХ — рекомендуемым выбором является конический двухшнековый экструдер. Он специально создан для обработки порошка ПВХ, экономически эффективен и доказал свою надежность на тысячах установок.
Для продуктов ДПК на основе ПЭ/ПП или для высокопроизводительных применений, требующих интенсивной вентиляции и смешивания, параллельный двухшнековый экструдер является лучшим вариантом, несмотря на его более высокую стоимость.
Остались вопросы? Ознакомьтесь с нашими соответствующими статьями на Состав ПВХ и контроль температуры, или свяжитесь с нашей командой для индивидуальных рекомендаций.