
Руководство по рецептуре ПВХ для экструзии профилей
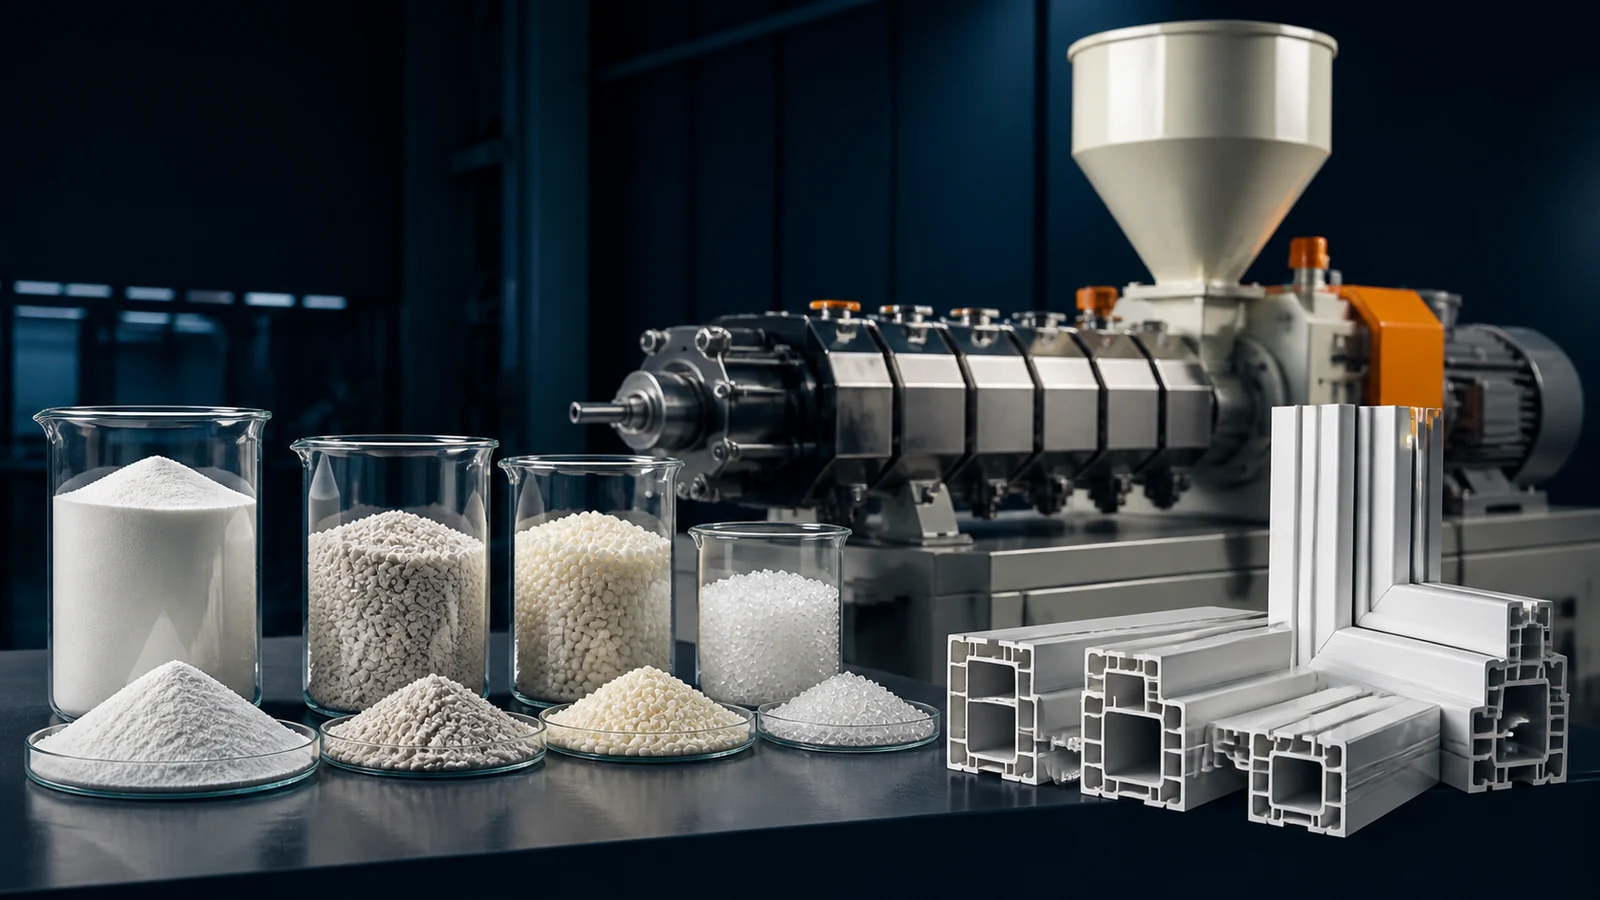
Создание правильной рецептуры ПВХ является наиболее важным фактором в производстве высококачественных жестких профилей. Независимо от того, занимаетесь ли вы производством Стеновые панели ПВХ, оконные профили, или потолочные панели, рецептура определяет качество поверхности, механическую прочность, стабильность размеров и эффективность производства.
В этом руководстве описываются все компоненты рецептуры жесткого ПВХ-профиля — от выбора смолы до технологических добавок — с практическими рекомендациями, основанными на реальных проектах экструзии.
1. Выбор ПВХ-смолы: значение K имеет значение
Смола ПВХ является основой вашей рецептуры. Наиболее важным параметром является значение K (или значение K по Фикенчеру), которое указывает молекулярную массу смолы:
- K-значение 57-60 (низкомолекулярная масса): Самый простой в обработке, хорош для тонкостенных профилей и высокоскоростной экструзии. Меньшая механическая прочность.
- K-значение 66-68 (средняя молекулярная масса): Лучшее место для большинства жестких профилей ПВХ. Хороший баланс технологичности и механических свойств. Чаще всего используется для оконных профилей, стеновых и потолочных панелей.
- K-значение 70-72 (высокомолекулярный вес): Превосходная механическая прочность и ударопрочность. Сложнее обрабатывать, требует более высоких температур и крутящего момента. Используется для напорных труб и высокопрочных конструкций.
Для экструзии большинства жестких профилей ПВХ мы рекомендуем смолу типа SG-5 (значение K 66-68). Это обеспечивает наилучший баланс технологичности и качества конечного продукта.
phr означает массовые части на 100 массовых частей смолы, а не количество в час.
2. Стабилизирующие системы
Термостабилизаторы предотвращают деградацию ПВХ во время обработки. Сегодня используются три основные системы:
Кальций-цинковые (Ca-Zn) стабилизаторы
Стабилизаторы Ca-Zn, наиболее экологически безопасный вариант, становятся все более предпочтительными на экспортных рынках (особенно в ЕС и Северной Америке). Они обеспечивают достаточную термическую стабильность для большинства профильных применений и соответствуют нормам REACH и RoHS.
Типичная дозировка: 3-5 phr (массовых частей на сто массовых частей смолы)
Оловоорганические стабилизаторы
Обладая превосходной термической стабильностью и прозрачностью, оловоорганические стабилизаторы идеально подходят для прозрачных применений и высокотемпературной обработки. Однако они дороже и сталкиваются с нормативными ограничениями на некоторых рынках.
Типичная дозировка: 1-2 phr
Стабилизаторы на основе свинца
Все еще используется на некоторых рынках из-за низкой стоимости и превосходной долгосрочной стабильности, но его производство постепенно прекращается во всем мире из-за проблем с токсичностью. Мы рекомендуем переход на системы Ca-Zn для всех новых рецептур.
3. Система смазки: внутренняя или внешняя
Смазочные материалы, пожалуй, самый непонятый компонент рецептур ПВХ. Они делятся на две категории:
- Внутренние смазки (например, жирные спирты, сложные эфиры воска) уменьшают вязкость расплава и улучшают текучесть. Они совместимы с ПВХ и работают внутри расплава.
- Внешние смазочные материалы (например, парафин, полиэтиленовый воск) уменьшают трение между расплавом ПВХ и металлическими поверхностями (цилиндром, матрицей). Они имеют низкую совместимость с ПВХ и мигрируют на поверхность.
Баланс между внутренней и внешней смазкой имеет решающее значение:
- Слишком много внешней смазки → налеты на поверхности штампа, плохое качество поверхности, медленное гелеобразование.
- Слишком мало внешней смазки → высокая нагрузка на двигатель, прилипание к металлическим поверхностям, деградация
- Слишком много внутренней смазки → снижается температура Вика, снижается механическая прочность.
Типичная формулировка: 0.5-1.5 phr внутренней смазки + 0.3-0.8 phr внешней смазки
4. Наполнители: карбонат кальция (CaCO3).
Карбонат кальция является наиболее часто используемым наполнителем в профилях ПВХ и служит нескольким целям:
- Снижение затрат (CaCO3 значительно дешевле, чем смола ПВХ)
- Улучшенная стабильность размеров и жесткость
- Лучшее качество поверхности и возможность печати
- Уменьшенная усадка
Ключевые соображения при выборе CaCO3:
- Размер частиц: Сетка 400-800 (15-35 мкм) для стандартных профилей; Сетка 1250 (10 мкм) для глянцевых поверхностей
- Покрытие: Покрытый стеариновой кислотой (активный) CaCO3 лучше диспергируется и имеет меньше влаги.
- Уровень загрузки: 10-30 phr для несущих профилей; 30-50 phr для декоративных профилей
Нагрузка CaCO3 выше 50 phr значительно снижает ударную вязкость и делает профиль хрупким. Для высококачественных профилей оставьте его ниже 30 phr фразы.
5. Технологические добавки и модификаторы воздействия
ACR (вспомогательное средство для обработки акрила)
Технологические добавки ACR способствуют плавлению/гелеобразованию ПВХ, улучшают прочность и растяжимость расплава, а также обеспечивают плавную экструзию. Они необходимы для высокоскоростной экструзии профиля.
Типичная дозировка: 1-3 phr
CPE (Хлорированный полиэтилен)
CPE является основным модификатором ударной вязкости для профилей из жесткого ПВХ, особенно для наружного применения, например, для оконных профилей. Это значительно повышает ударопрочность при низких температурах.
Типичная дозировка: 8-12 phr для оконных профилей; 4-6 phr для внутренних профилей
6. Диоксид титана (TiO2)
TiO2 служит одновременно белым пигментом и УФ-стабилизатором. Для наружных профилей он обеспечивает необходимую защиту от ультрафиолета:
- Внутренние профили: 2-4 phr (в основном для белизны)
- Наружные профили: 4-8 phr (для защиты от ультрафиолета и белизны)
Используйте TiO рутилового класса2 для лучшей устойчивости к атмосферным воздействиям. Сорт Анатаз дешевле, но на открытом воздухе желтеет быстрее.
Пример рецептуры: Стеновая панель из ПВХ
Вот примерная формула стандартной стеновой панели из ПВХ (внутреннее применение):
| Компонент | Дозировка (phr) | Функция |
|---|---|---|
| ПВХ-смола (SG-5, K-67) | 100 | Базовый полимер |
| Са-цинковый стабилизатор | 3.5 | Термическая стабильность |
| Помощь в обработке ACR | 2.0 | Продвижение фьюжн |
| Модификатор воздействия CPE | 6.0 | Ударопрочность |
| Внутренняя смазка (OPE) | 0.8 | Течение расплава |
| Внешняя смазка (полиэтиленовый воск) | 0.5 | Релиз и поток |
| CaCO3 (800 сетка, с покрытием) | 25 | Наполнитель/снижение стоимости |
| TiO2 (Рутил) | 3.0 | Белый пигмент |
| Стеариновая кислота | 0.3 | Диспергирующая добавка |
Нужна помощь с рецептурой ПВХ?
Наша команда инженеров может помочь вам оптимизировать рецептуры для вашего конкретного продукта и требований рынка.
Свяжитесь с нашими инженерамиСопутствующие товары
Настоящее руководство по формулированию применимо к следующим Экструзионное оборудование для профилей ПВХ:
- Экструзионная линия для производства стеновых панелей из ПВХ
- Машина для изготовления потолочных панелей из ПВХ
- Экструзионная линия для производства оконных профилей ПВХ
- Машина для дверных рам из ПВХ
Заключение
Хорошо сбалансированная рецептура ПВХ является ключом к эффективному производству высококачественных жестких профилей. Начните с проверенной рецептуры, подобной приведенной выше, а затем корректируйте ее в соответствии с вашими конкретными требованиями, наличием сырья и рыночными условиями. Помните, что оптимизация рецептуры — это итеративный процесс: небольшие изменения могут оказать существенное влияние на процесс обработки и качество конечного продукта.
Для получения дополнительной технической информации ознакомьтесь с нашими соответствующими статьями на выбор экструдера и дизайн штампа.