
Guía de formulación de PVC para extrusión de perfiles
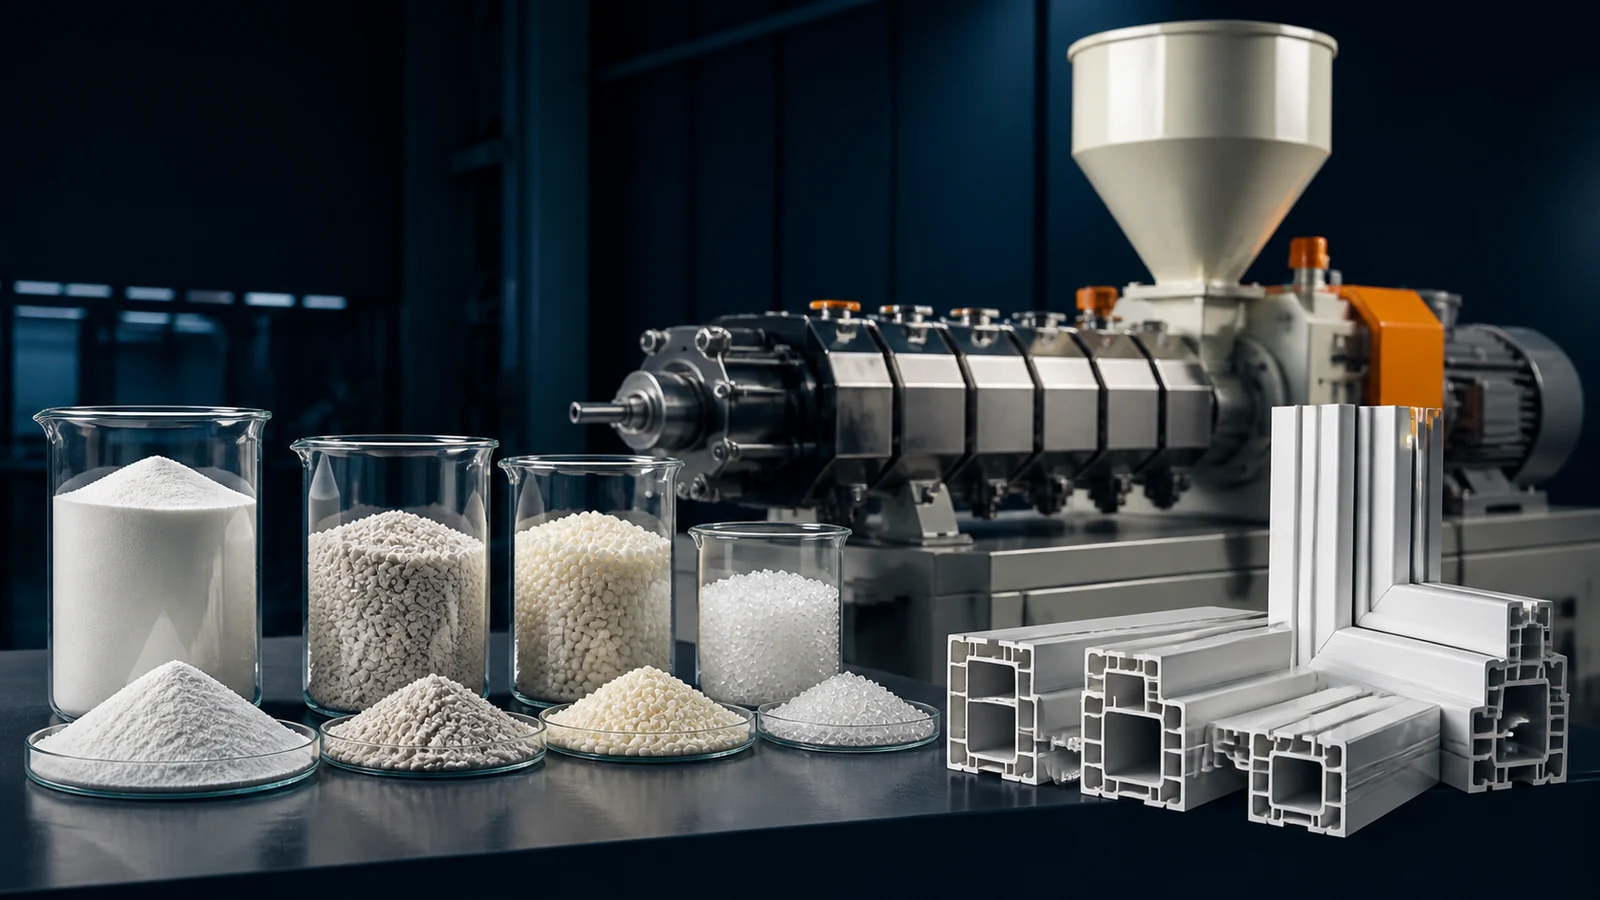
Crear la formulación de PVC adecuada es el factor más importante a la hora de producir perfiles rígidos de alta calidad. Ya sea que estés fabricando paneles de pared de PVC, perfiles de ventana, o paneles de techo, la formulación determina el acabado superficial, la resistencia mecánica, la estabilidad dimensional y la eficiencia de producción.
Esta guía cubre todos los componentes de una formulación de perfil de PVC rígido, desde la selección de resina hasta los auxiliares de procesamiento, con recomendaciones prácticas basadas en proyectos de extrusión reales.
1. Selección de resina de PVC: el valor K importa
La resina de PVC es la base de su formulación. El parámetro más crítico es el valor K (o valor K de Fikentscher), que indica el peso molecular de la resina:
- Valor K 57-60 (bajo peso molecular): Más fácil de procesar, bueno para perfiles de paredes delgadas y extrusión de alta velocidad. Menor resistencia mecánica.
- Valor K 66-68 (peso molecular medio): El punto ideal para la mayoría de los perfiles rígidos de PVC. Buen equilibrio entre procesabilidad y propiedades mecánicas. Se utiliza más comúnmente para perfiles de ventanas, paneles de pared y paneles de techo.
- Valor K 70-72 (alto peso molecular): Resistencia mecánica superior y resistencia al impacto. Más difícil de procesar, requiere temperaturas y torque más altos. Se utiliza para tuberías de presión y aplicaciones de alta resistencia.
Para la mayoría de las extrusiones de perfiles de PVC rígidos, recomendamos resina tipo SG-5 (valor K 66-68). Proporciona el mejor equilibrio entre procesabilidad y calidad del producto final.
phr significa partes en masa por 100 partes en masa de resina, no una cantidad por hora.
2. Sistemas estabilizadores
Los estabilizadores térmicos previenen la degradación del PVC durante el procesamiento. Los tres sistemas principales utilizados hoy en día son:
Estabilizadores de calcio-zinc (Ca-Zn)
Los estabilizadores Ca-Zn, la opción más respetuosa con el medio ambiente, son cada vez más preferidos en los mercados de exportación (especialmente la UE y América del Norte). Proporcionan una estabilidad térmica adecuada para la mayoría de aplicaciones de perfiles y cumplen con las normas REACH y RoHS.
Dosis típica: 3-5 phr (partes por cien de resina)
Estabilizadores de organoestaño
Al ofrecer una excelente estabilidad térmica y transparencia, los estabilizadores de organoestaño son ideales para aplicaciones transparentes y procesamiento a alta temperatura. Sin embargo, son más caros y enfrentan restricciones regulatorias en algunos mercados.
Dosis típica: 1-2 phr
Estabilizadores a base de plomo
Todavía se utiliza en algunos mercados debido a su bajo costo y excelente estabilidad a largo plazo, pero se está eliminando gradualmente a nivel mundial debido a preocupaciones de toxicidad. Recomendamos la transición a sistemas Ca-Zn para todas las formulaciones nuevas.
3. Sistema de lubricación: interno versus externo
Los lubricantes son quizás el componente menos comprendido de las formulaciones de PVC. Se dividen en dos categorías:
- Lubricantes internos (por ejemplo, alcoholes grasos, ceras de éster) reducen la viscosidad de la masa fundida y mejoran el flujo. Son compatibles con PVC y funcionan en el interior de la masa fundida.
- Lubricantes externos (p. ej., cera de parafina, cera de PE) reducen la fricción entre la masa fundida de PVC y las superficies metálicas (barril, troquel). Tienen baja compatibilidad con el PVC y migran a la superficie.
El equilibrio entre la lubricación interna y externa es fundamental:
- Demasiado lubricante externo → placa en las superficies de la matriz, acabado superficial deficiente, gelificación lenta
- Demasiado poco lubricante externo → carga elevada del motor, adherencia a superficies metálicas, degradación
- Demasiado lubricante interno → temperatura Vicat reducida, menor resistencia mecánica
Formulación típica: Lubricante 0.5-1.5 phr interno + 0.3-0.8 phr externo
4. Rellenos: Carbonato de calcio (CaCO3)
El carbonato de calcio es el relleno más utilizado en los perfiles de PVC y tiene múltiples finalidades:
- Reducción de costes (CaCO3 es significativamente más barato que la resina de PVC)
- Estabilidad dimensional y rigidez mejoradas.
- Mejor acabado superficial e imprimibilidad
- Contracción reducida
Consideraciones clave al seleccionar CaCO3:
- Tamaño de partícula: Malla 400-800 (15-35 μm) para perfiles estándar; Malla 1250 (10 μm) para superficies de alto brillo
- Recubrimiento: CaCO3 recubierto de ácido esteárico (activo) se dispersa mejor y tiene menos humedad
- Nivel de carga: 10-30 phr para perfiles estructurales; 30-50 phr para perfiles decorativos
Cargar CaCO3 más allá de 50 phr reduce significativamente la resistencia al impacto y hace que el perfil se vuelva quebradizo. Para perfiles de alta calidad, manténgalo por debajo de 30 phr.
5. Auxiliares de procesamiento y modificadores de impacto
ACR (ayuda para el procesamiento de acrílico)
Los auxiliares de procesamiento ACR promueven la fusión/gelación del PVC, mejoran la resistencia al fundido y la extensibilidad y garantizan una extrusión suave. Son esenciales para la extrusión de perfiles de alta velocidad.
Dosis típica: 1-3 phr
CPE (Polietileno clorado)
CPE es el principal modificador de impacto para perfiles de PVC rígido, especialmente para aplicaciones en exteriores como perfiles de ventanas. Mejora drásticamente la resistencia al impacto a baja temperatura.
Dosis típica: 8-12 phr para perfiles de ventanas; 4-6 phr para perfiles de interior
6. Dióxido de titanio (TiO2)
TiO2 sirve como pigmento blanco y estabilizador UV. Para perfiles de exterior, proporciona una protección UV esencial:
- Perfiles interiores: 2-4 phr (principalmente para blancura)
- Perfiles exteriores: 4-8 phr (para protección UV y blancura)
Utilice TiO2 de grado rutilo para obtener la mejor resistencia a la intemperie. El grado anatasa es más barato pero amarillea más rápido al aire libre.
Formulación de muestra: Panel de pared de PVC
Aquí hay una formulación de referencia para un panel de pared de PVC estándar (aplicación en interiores):
| Componente | Dosis (phr) | Función |
|---|---|---|
| Resina de PVC (SG-5, K-67) | 100 | polímero base |
| Estabilizador Ca-Zn | 3.5 | Estabilidad térmica |
| Ayuda de procesamiento ACR | 2.0 | Promoción de fusión |
| Modificador de impacto CPE | 6.0 | Resistencia al impacto |
| Lubricante Interno (OPE) | 0.8 | flujo de fusión |
| Lubricante externo (cera de PE) | 0.5 | Liberación y flujo |
| CaCO3 (800 malla, recubierta) | 25 | Relleno/reducción de costes |
| TiO2 (Rutilo) | 3.0 | pigmento blanco |
| Ácido esteárico | 0.3 | Ayuda dispersante |
¿Necesita ayuda con su formulación de PVC?
Nuestro equipo de ingeniería puede ayudarlo a optimizar las formulaciones para sus productos específicos y los requisitos del mercado.
Póngase en contacto con nuestros ingenierosProductos relacionados
Esta guía de formulación se aplica a los siguientes Máquinas extrusoras de perfiles de PVC.:
- Línea de extrusión de paneles de pared de PVC
- Máquina de paneles de techo de PVC
- Línea de extrusión de perfiles de ventanas de PVC
- Máquina de marco de puerta de PVC
Conclusión
Una formulación de PVC bien equilibrada es la clave para producir perfiles rígidos de alta calidad de manera eficiente. Comience con una formulación probada como la anterior y luego ajústela según sus requisitos específicos, la disponibilidad de materia prima y las condiciones del mercado. Recuerde que la optimización de la formulación es un proceso iterativo: pequeños cambios pueden tener efectos significativos en el comportamiento del procesamiento y la calidad del producto final.
Para obtener más información técnica, consulte nuestros artículos relacionados sobre selección de extrusora y diseño de troquel.