
Profil Ekstrüzyonu İçin PVC Formülasyon Kılavuzu
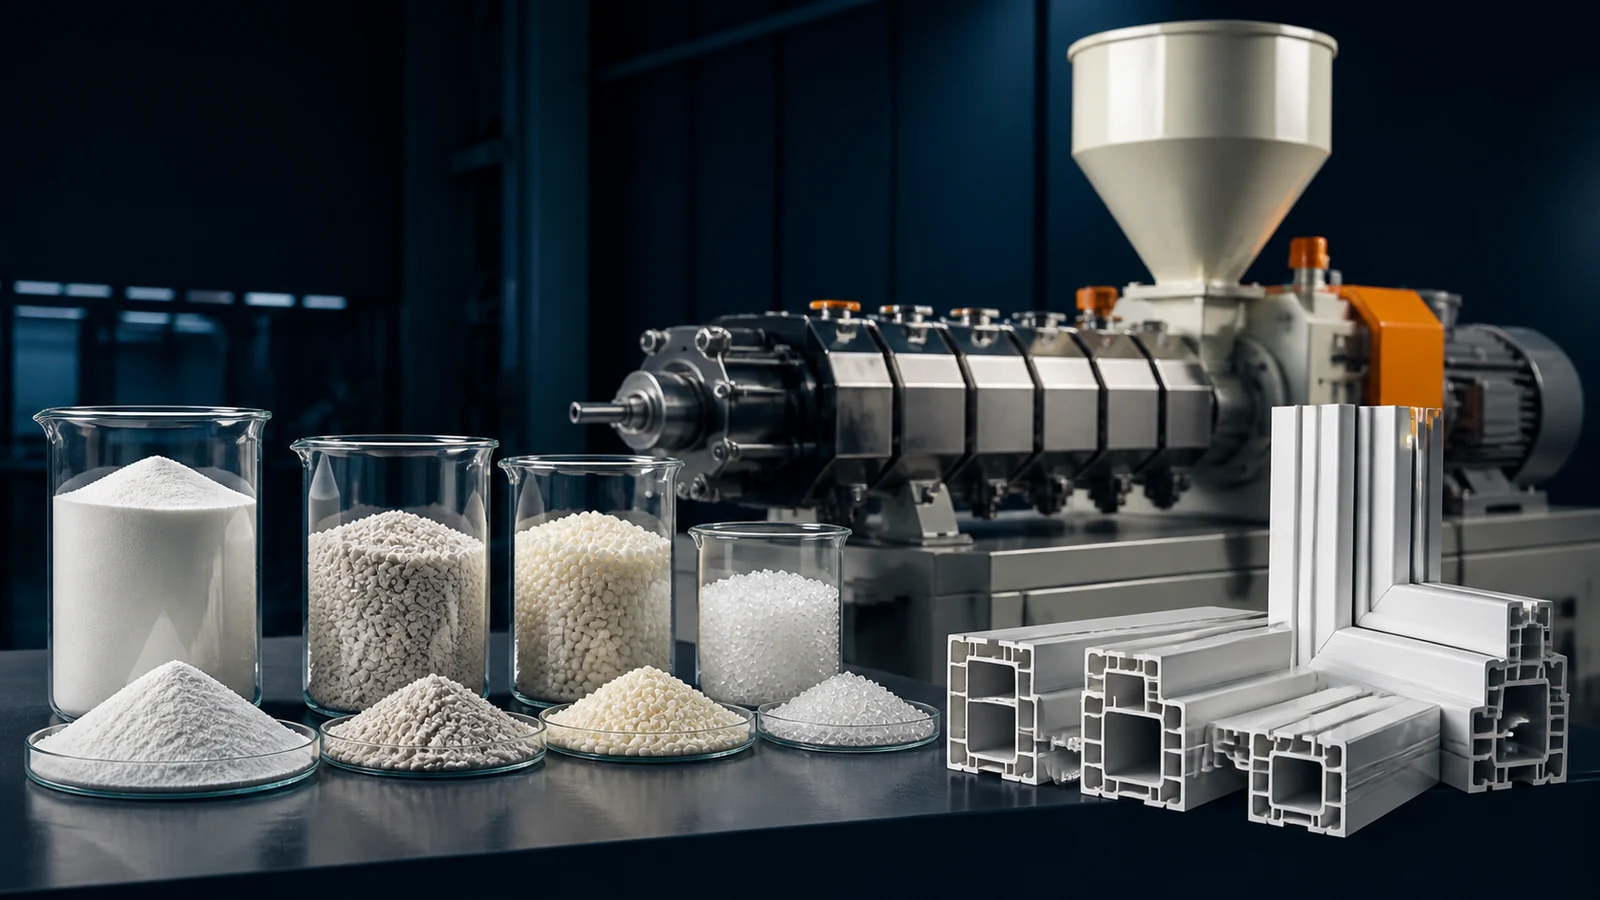
Doğru PVC formülasyonunu oluşturmak, yüksek kaliteli sert profiller üretmenin en önemli faktörüdür. İster üretim yapıyor olun PVC duvar panelleri, pencere profilleriveya tavan panelleriformülasyon yüzey kalitesini, mekanik mukavemeti, boyutsal stabiliteyi ve üretim verimliliğini belirler.
Bu kılavuz, katı bir PVC profil formülasyonunun her bileşenini kapsar - reçine seçiminden yardım işlemeye kadar - gerçek kaplama projelerinde kullanılan pratik önerilerle.
1. PVC Reçine Seçimi: K-Değeri Önemlidir
PVC reçine, formülasyonunuzun temelidir. En kritik parametre K değerli (veya Fikentscher K-değer), ki bu, reçinenin moleküler ağırlığını gösterir:
- K-Değeri 57-60 (düşük moleküler ağırlık): İşlenmesi en kolay olanıdır, ince duvarlı profiller ve yüksek hızlı ekstrüzyon için iyidir. Daha düşük mekanik mukavemet.
- K-Değeri 66-68 (orta moleküler ağırlık): En sert PVC profilleri için tatlı nokta. Süreçability ve mekanik özellikleri iyi dengesi. Çoğu genellikle pencere profilleri, duvar panelleri ve tavan panelleri için kullanılır.
- K-Değeri 70-72 (yüksek moleküler ağırlık): Üstün mekanik güç ve direniş. Süreç için sert, daha yüksek sıcaklıklar ve tork gerektirir. Basınç boruları ve yüksek güç uygulamaları için kullanılır.
Çoğu sert PVC profil ekstrüzyonu için SG-5 tipi reçineyi (K değeri 66-68) öneriyoruz. İşlenebilirlik ve nihai ürün kalitesi arasında en iyi dengeyi sağlar.
phr, saatteki miktarı değil, reçinenin kütlece 100 kısmı başına katkının kütlece kısmını ifade eder.
2. Stabilizatör Sistemleri
Termal stabilizatörler, işleme sırasında PVC bozulmayı önler. Bugün kullanılan üç ana sistem şunlardır:
Kalsiyum-Çinko (Ca-Zn) Stabilizatörleri
En çevre dostu seçenek, Ca-Zn stabilizers ihracat pazarları (özellikle AB ve Kuzey Amerika) için giderek tercih edilir. Çoğu profil uygulamaları için yeterli termal istikrar sağlar ve REACH ve BTC düzenlemelerine uygundur.
Tipik dozaj: 3-5 phr (yüz reçine başına parça)
Organokalay stabilizatörler
Mükemmel termal stabilite ve şeffaflık sunan organotin stabilizatörler şeffaf uygulamalar ve yüksek sıcaklık işleme için idealdir. Ancak, bazı pazarlarda daha pahalı ve yasal kısıtlamalarla karşı karşıyalar.
Tipik dozaj: 1-2 phr
Kurşun Bazlı Stabilizatörler
Yine de düşük maliyet ve mükemmel uzun vadeli istikrar nedeniyle bazı pazarlarda kullanılır, ancak toksisite kaygıları nedeniyle küresel olarak ortadan kaybolur. Tüm yeni formülasyonlar için Ca-Zn sistemlerine geçiş öneriyoruz.
3. Yağlama Sistemi: Dahili ve Harici
Yağlayıcılar belki de PVC formülasyonlarının en yanlış anlaşılan bileşenidir. İki kategoriye ayrılırlar:
- Dahili yağlayıcılar (örneğin yağlı alkoller, ester mumları) eriyik viskozitesini azaltır ve akışı iyileştirir. PVC ile uyumludurlar ve eriyik içerisinde çalışırlar.
- Harici yağlayıcılar (örn. parafin mumu, PE mumu) PVC eriyiği ile metal yüzeyler (varil, kalıp) arasındaki sürtünmeyi azaltır. PVC ile uyumu düşüktür ve yüzeye göç ederler.
İç ve dış yağ arasındaki denge kritiktir:
- Çok fazla dış yağlayıcısı → Levha-toplama yüzeyler, zayıf yüzey bitirmek, yavaş jelasyon
- Çok az dışlayıcı → yüksek motor yükü, metal yüzeylere yapışma, bozulma
- Çok fazla iç yağlayıcı → Vicat ısısını azaltın, daha düşük mekanik güç
Tipik formülasyon: 0.5-1.5 phr dahili + 0.3-0.8 phr harici yağlayıcı
4. Dolgu Maddeleri: Kalsiyum Karbonat (CaCO3)
Kalsiyum karbonat, PVC profillerde en yaygın kullanılan dolgu maddesidir ve birçok amaca hizmet eder:
- Maliyet düşüşü (CaCO3, PVC reçinesinden önemli ölçüde daha ucuzdur)
- Geliştirilmiş boyutsal kararlılık ve sertlik
- Daha iyi yüzey kalitesi ve basılabilirlik
- Azaltılmış
CaCO3 seçerken dikkate alınması gereken önemli noktalar:
- Parçacık büyüklüğü: 400-800 mesh (15-35 μm) standart profiller için; 1250 mesh (10 μm) parlak yüzeyler için
- Kaplama: Stearic asit-koated (aktif) CaCO3 daha iyi dağılır ve daha az nemse sahiptir
- Yükleme seviyesi: 10-30 yapısal profiller için phr; 30-50 dekoratif profiller için phr
CaCO3 50 phr'nin ötesinde yükleme, darbe mukavemetini önemli ölçüde azaltır ve profili kırılgan hale getirir. Yüksek kaliteli profiller için bunu 30 phr altında tutun.
5. İşleme Yardımcıları ve Etki Değiştiriciler
ACR (Akrilik İşleme Yardımı)
ACR işleme yardımcıları, PVC füzyonunu/jelleşmesini destekler, erime mukavemetini ve uzayabilirliğini geliştirir ve düzgün ekstrüzyona olanak sağlar. Yüksek hızlı profil ekstrüzyonu için gereklidirler.
Tipik dozaj: 1-3 phr
CPE (Klorlu Polietilen)
CPE, özellikle pencere profilleri gibi dış mekan uygulamaları için sert PVC profiller için birincil darbe değiştiricidir. Düşük sıcaklıktaki darbe direncini önemli ölçüde artırır.
Tipik dozaj: 8-12 pencere profilleri için phr; 4-6 iç mekan profilleri için phr
6. Titanyum Dioksit (TiO2)
TiO2 hem beyaz bir pigment hem de UV stabilizatörü olarak hizmet eder. Açık profiller için, temel UV koruması sağlar:
- İç mekan profilleri: 2-4 phr (esas olarak beyazlık için)
- Açık profiller: 4-8 phr (UV koruması ve beyazlık için)
En iyi hava kabiliyeti için rutile-grad TiO2 kullanın. Anatase-grad daha ucuz ama sarılar daha hızlı havalar.
Örnek Formülasyon: PVC Duvar Panel
Standart bir PVC duvar paneli (iç mekan uygulaması) için referans formülasyonu burada verilmiştir:
| Bileşen | Dozaj (phr) | İşlev |
|---|---|---|
| PVC Giyim (SG-5, K-67) | 100 | Baz polimer |
| Ca-Zn Stabilizatörü | 3.5 | Termal stabilite |
| ACR İşleme Yardımı | 2.0 | Füzyon promosyonu |
| CPE Etki Değiştirici | 6.0 | Darbe dayanımı |
| Dahili Yağlayıcı (OPE) | 0.8 | Eriyik akışı |
| Dış Yağlayıcı (PE Balmumu) | 0.5 | Yayın ve akış |
| CaCO3 (800 ağ, kaplamalı) | 25 | Dolgu / maliyet azaltma |
| TiO2 (Rutile) | 3.0 | Beyaz pigment |
| Stearic Asit | 0.3 | Dağıtıcı yardım |
PVC Formülasyonunuzla Yardım Mı?
Mühendislik ekibimiz, belirli ürün ve piyasa gereksinimleriniz için formülasyonları optimize etmenize yardımcı olabilir.
Mühendislerimizle İletişime Geçinİlgili Ürünler
Bu formülasyon rehberi aşağıdakilere uygulanır PVC profil Cut makineleri:
- PVC Duvar Paneli Ekstrüzyon Hattı
- PVC Tavan Paneli Üretim Hattı
- PVC Pencere Profili Ekstrüzyon Hattı
- PVC Kapı Kasası Üretim Hattı
Sonuç
İyi dengelenmiş bir PVC formülasyonu, yüksek kaliteli sert profilleri verimli bir şekilde üretmenin anahtarıdır. Yukarıdaki gibi kanıtlanmış bir formülasyonla başlayın, ardından özel gereksinimlerinize, ham madde mevcudiyetine ve pazar koşullarına göre ayarlayın. Formülasyon optimizasyonunun yinelenen bir süreç olduğunu unutmayın; küçük değişikliklerin işleme davranışı ve nihai ürün kalitesi üzerinde önemli etkileri olabilir.
Daha fazla teknik bilgi için ilgili makalelerimize göz atın: der seçimi ve Eklenen kalıp tasarımı.