
Guia de formulação de PVC para extrusão de perfis
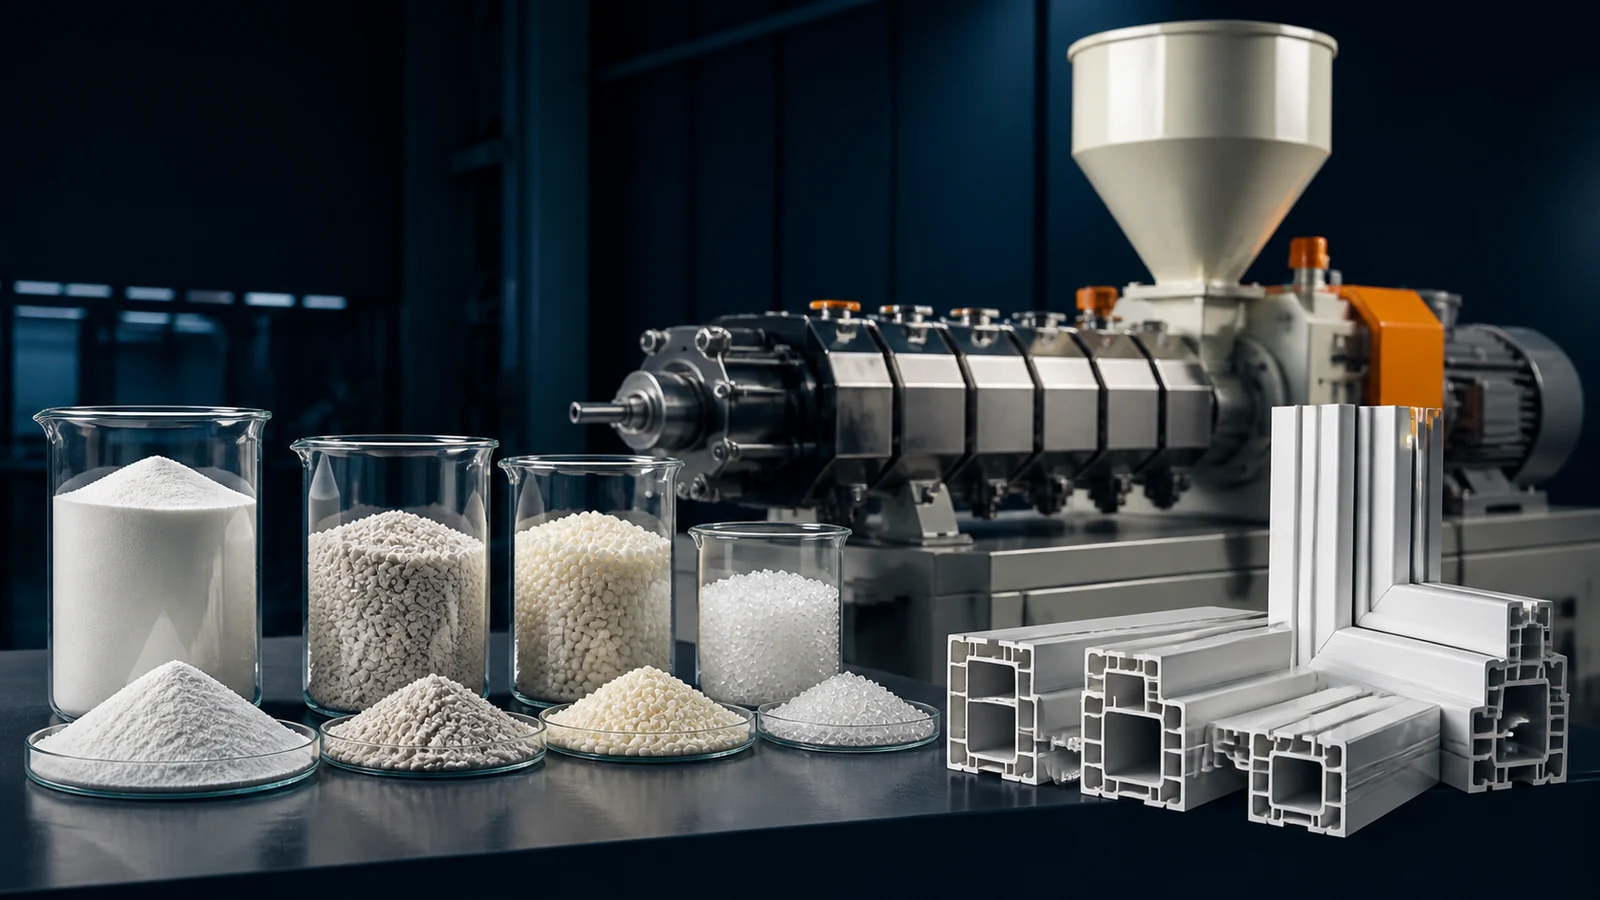
Criar a formulação correta de PVC é o fator mais importante na produção de perfis rígidos de alta qualidade. Esteja você fabricando Painéis de parede em PVC, perfis de janela, ou painéis de teto, a formulação determina o acabamento superficial, a resistência mecânica, a estabilidade dimensional e a eficiência de produção.
Este guia cobre todos os componentes de uma formulação de perfil de PVC rígido — desde a seleção da resina até os auxiliares de processamento — com recomendações práticas baseadas em projetos reais de extrusão.
1. Seleção de resina de PVC: o valor K é importante
A resina de PVC é a base da sua formulação. O parâmetro mais crítico é o valor K (ou valor Fikentscher K), que indica o peso molecular da resina:
- Valor K 57-60 (baixo peso molecular): Mais fácil de processar, ideal para perfis de paredes finas e extrusão em alta velocidade. Menor resistência mecânica.
- Valor K 66-68 (peso molecular médio): O ponto ideal para a maioria dos perfis de PVC rígidos. Bom equilíbrio entre processabilidade e propriedades mecânicas. Mais comumente usado para perfis de janelas, painéis de parede e painéis de teto.
- Valor K 70-72 (alto peso molecular): Resistência mecânica superior e resistência ao impacto. Mais difícil de processar, requer temperaturas e torque mais elevados. Usado para tubos de pressão e aplicações de alta resistência.
Para a extrusão de perfis de PVC mais rígidos, recomendamos resina do tipo SG-5 (valor K 66-68). Proporciona o melhor equilíbrio entre processabilidade e qualidade do produto final.
phr significa partes em massa por 100 partes em massa de resina, não uma quantidade por hora.
2. Sistemas Estabilizadores
Os estabilizadores térmicos evitam a degradação do PVC durante o processamento. Os três principais sistemas usados hoje são:
Estabilizadores Cálcio-Zinco (Ca-Zn)
Sendo a opção mais ecológica, os estabilizadores Ca-Zn são cada vez mais preferidos para os mercados de exportação (especialmente da UE e da América do Norte). Eles fornecem estabilidade térmica adequada para a maioria das aplicações de perfis e atendem aos regulamentos REACH e RoHS.
Dosagem típica: 3-5 phr (partes por cem resina)
Estabilizadores Organoestânicos
Oferecendo excelente estabilidade térmica e transparência, os estabilizadores organoestânicos são ideais para aplicações transparentes e processamento em alta temperatura. No entanto, são mais caros e enfrentam restrições regulamentares em alguns mercados.
Dosagem típica: 1-2 phr
Estabilizadores baseados em chumbo
Ainda utilizado em alguns mercados devido ao baixo custo e excelente estabilidade a longo prazo, mas sendo gradualmente eliminado em todo o mundo devido a preocupações com a toxicidade. Recomendamos a transição para sistemas Ca-Zn para todas as novas formulações.
3. Sistema Lubrificante: Interno vs Externo
Os lubrificantes são talvez o componente mais incompreendido das formulações de PVC. Eles se enquadram em duas categorias:
- Lubrificantes internos (por exemplo, álcoois graxos, ceras de éster) reduzem a viscosidade do fundido e melhoram o fluxo. São compatíveis com PVC e atuam dentro do fundido.
- Lubrificantes externos (por exemplo, cera de parafina, cera PE) reduzem o atrito entre o fundido de PVC e as superfícies metálicas (barril, matriz). Possuem baixa compatibilidade com o PVC e migram para a superfície.
O equilíbrio entre a lubrificação interna e externa é crítico:
- Excesso de lubrificante externo → placas nas superfícies da matriz, mau acabamento superficial, gelificação lenta
- Pouco lubrificante externo → alta carga do motor, aderência em superfícies metálicas, degradação
- Muito lubrificante interno → temperatura Vicat reduzida, menor resistência mecânica
Formulação típica: 0.5-1.5 phr interno + 0.3-0.8 phr lubrificante externo
4. Enchimentos: Carbonato de Cálcio (CaCO3)
O carbonato de cálcio é o enchimento mais utilizado em perfis de PVC, atendendo a múltiplas finalidades:
- Redução de custos (CaCO3 é significativamente mais barato que a resina de PVC)
- Melhor estabilidade dimensional e rigidez
- Melhor acabamento superficial e capacidade de impressão
- Encolhimento reduzido
Principais considerações ao selecionar CaCO3:
- Tamanho de partícula: malha 400-800 (15-35 μm) para perfis padrão; Malha 1250 (10 μm) para superfícies de alto brilho
- Revestimento: CaCO3 revestido com ácido esteárico (ativo) dispersa melhor e tem menos umidade
- Nível de carregamento: 10-30 phr para perfis estruturais; 30-50 phr para perfis decorativos
Carregar CaCO3 além de 50 phr reduz significativamente a resistência ao impacto e torna o perfil quebradiço. Para perfis de alta qualidade, mantenha-o abaixo de 30 fr.
5. Auxiliares de processamento e modificadores de impacto
ACR (Ajudante de Processamento Acrílico)
Os auxiliares de processamento ACR promovem a fusão/gelificação do PVC, melhoram a resistência e a extensibilidade do fundido e garantem uma extrusão suave. Eles são essenciais para extrusão de perfis em alta velocidade.
Dosagem típica: 1-3 phr
CPE (polietileno clorado)
CPE é o principal modificador de impacto para perfis rígidos de PVC, especialmente para aplicações externas, como perfis de janelas. Melhora drasticamente a resistência ao impacto em baixas temperaturas.
Dosagem típica: 8-12 phr para perfis de janela; 4-6 phr para perfis internos
6. Dióxido de titânio (TiO2)
TiO2 serve tanto como pigmento branco quanto como estabilizador de UV. Para perfis exteriores, proporciona proteção UV essencial:
- Perfis internos: 2-4 phr (principalmente para brancura)
- Perfis externos: 4-8 phr (para proteção UV e brancura)
Use TiO2 de grau rutilo para melhor resistência às intempéries. O grau Anatase é mais barato, mas amarela mais rápido em exteriores.
Formulação de Amostra: Painel de Parede de PVC
Aqui está uma formulação de referência para um painel de parede de PVC padrão (aplicação interna):
| Componente | Dosagem (fr) | Função |
|---|---|---|
| Resina de PVC (SG-5, K-67) | 100 | Polímero base |
| Estabilizador Ca-Zn | 3.5 | Estabilidade térmica |
| Auxílio ao Processamento ACR | 2.0 | Promoção de fusão |
| Modificador de impacto CPE | 6.0 | Resistência ao impacto |
| Lubrificante Interno (OPE) | 0.8 | Fluxo de fusão |
| Lubrificante Externo (Cera PE) | 0.5 | Liberação e fluxo |
| CaCO3 (800 malha, revestida) | 25 | Enchimento/redução de custos |
| TiO2 (Rutilo) | 3.0 | Pigmento branco |
| Ácido Esteárico | 0.3 | Ajuda de dispersão |
Precisa de ajuda com sua formulação de PVC?
Nossa equipe de engenharia pode ajudá-lo a otimizar formulações para seu produto específico e requisitos de mercado.
Entre em contato com nossos engenheirosProdutos Relacionados
Este guia de formulação se aplica aos seguintes Máquinas extrusoras de perfis de PVC:
- Linha de extrusão de painel de parede de PVC
- Máquina de painel de teto de PVC
- Linha de extrusão de perfil de janela de PVC
- Máquina de moldura de porta de PVC
Conclusão
Uma formulação de PVC bem balanceada é a chave para a produção eficiente de perfis rígidos de alta qualidade. Comece com uma formulação comprovada como a acima e depois ajuste com base em seus requisitos específicos, disponibilidade de matéria-prima e condições de mercado. Lembre-se de que a otimização da formulação é um processo iterativo – pequenas mudanças podem ter efeitos significativos no comportamento do processamento e na qualidade do produto final.
Para obter mais informações técnicas, confira nossos artigos relacionados em seleção de extrusora e desenho de matriz.