
Design de matriz de PVC para perfis e chapas
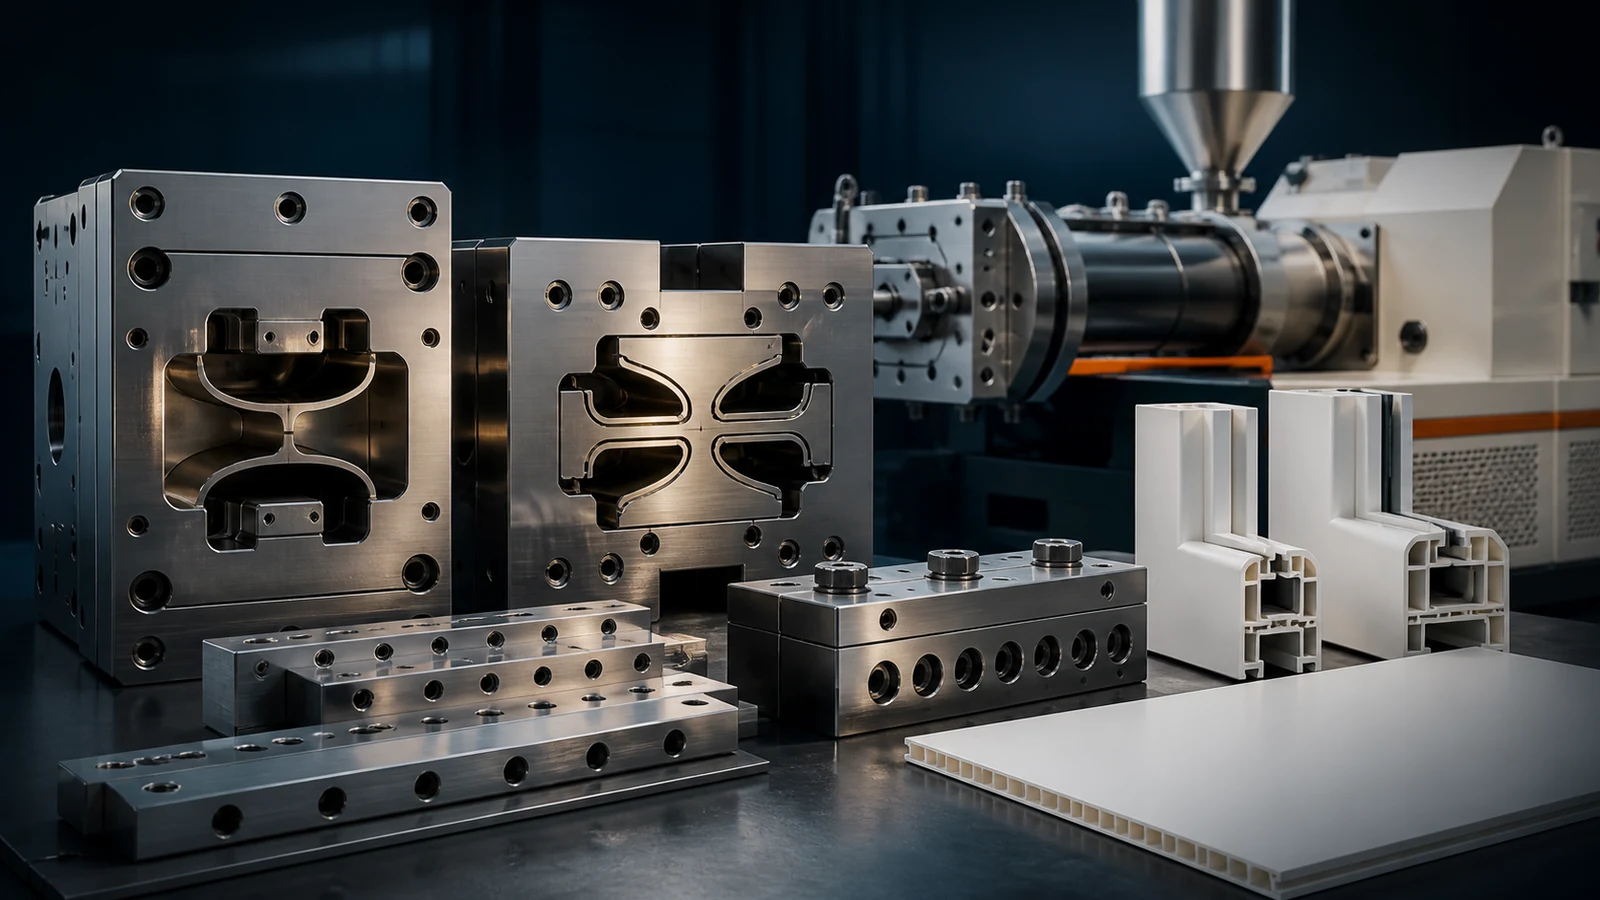
A matriz de extrusão é o coração de qualquer linha de produção de perfis ou chapas de PVC. Ele transforma o fundido cilíndrico da extrusora no formato de seção transversal desejado, controla a distribuição da espessura da parede e determina a qualidade da superfície. Uma matriz bem projetada pode significar a diferença entre uma linha de produção lucrativa e uma linha de produção atormentada por defeitos, tempo de inatividade e sucata.
Este guia aborda os princípios fundamentais do projeto de matrizes de PVC — desde a geometria do canal de fluxo até a calibração — com insights práticos para extrusão de perfil e extrusão de chapa/cartão aplicações.
1. Fundamentos do Design de Matrizes
As matrizes de extrusão de PVC devem levar em conta as propriedades reológicas únicas do fundido de PVC:
- Alta viscosidade de fusão: O PVC é um dos termoplásticos mais viscosos, exigindo uma construção robusta da matriz
- Sensibilidade ao cisalhamento: Cisalhamento excessivo causa fratura por fusão e defeitos superficiais
- Sensibilidade térmica: O PVC degrada-se a altas temperaturas – a matriz deve manter uma distribuição uniforme da temperatura
- Morra inchar: O fundido de PVC se expande 10-30% ao sair da matriz, exigindo que a abertura da matriz seja menor que as dimensões alvo
- Rebaixamento: O fundido se estende entre a matriz e o calibrador, afetando as dimensões finais
2. Projeto de Canal de Fluxo
O canal de fluxo dentro da matriz guia o fundido da saída da extrusora circular até a seção transversal alvo. O projeto deve garantir velocidade de fluxo uniforme em toda a seção transversal.
Princípios-chave de design
a) Transições Suaves
Todas as transições no canal de fluxo devem ser graduais e simplificadas. Cantos agudos ou mudanças repentinas na seção transversal causam:
- Zonas de estagnação onde o PVC se degrada
- Distribuição de fluxo desigual
- Linhas de fluxo visíveis na superfície do produto
b) Taxa de compressão
A taxa de compressão é a razão entre a área da seção transversal na entrada da matriz e a área na região da matriz (saída). Para perfis de PVC, a taxa de compressão normalmente varia de 2:1 a 5:1.
- Baixa compressão (2:1-3:1): Adequado para perfis simples e PVC macio
- Compressão média (3:1-4:1): Padrão para a maioria dos perfis de PVC rígido
- Alta compressão (4:1-5:1): Para perfis complexos que exigem excelente resistência da linha de solda
Uma compressão mais alta melhora a homogeneidade do fundido e a resistência da linha de solda, mas aumenta a contrapressão na extrusora.
c) Comprimento do Terreno
A terra é a seção paralela final da matriz onde o fundido é moldado na seção transversal alvo. O comprimento do terreno afeta a estabilidade dimensional e a qualidade da superfície.
Para extrusão de PVC, a relação comprimento/espessura do terreno (L/t) deve ser:
- Perfis: L/t = 15:1 a 30:1
- Planilhas: L/t = 30:1 a 50:1
- Seções finas: Terreno mais longo para melhor distribuição do fluxo
- Seções grossas: Terreno mais curto para evitar contrapressão excessiva
O comprimento do terreno deve ser proporcional à espessura da parede. Um erro comum é usar comprimento de terreno uniforme em um perfil com espessuras de parede variadas — isso causa fluxo desigual e variação dimensional.
d) Canal de Distribuição (Manifold)
Para matrizes de chapas e cartões, um sistema de canal de distribuição (manifold) garante uma distribuição uniforme do fundido em toda a largura. O desenho mais comum é o coletor de cabide, que utiliza um canal em forma de lágrima que se estreita do centro para as bordas.
Principais parâmetros de projeto do coletor:
- Volume múltiplo: Deve diminuir do centro para a borda para compensar as diferenças no comprimento do caminho do fluxo
- Variação do comprimento do terreno: Mais curto no centro, mais longo nas bordas para equalizar a resistência ao fluxo
- Raio múltiplo: Normalmente 10-20 mm no centro, diminuindo para 3-5 mm nas bordas
3. Design de matriz de perfil
As matrizes de perfil de PVC são significativamente mais complexas do que as matrizes de chapa porque devem produzir formatos transversais específicos – perfis de janela, painéis de parede, painéis de teto, perfis de canto de gesso perfurados, etc.
Estrutura da placa de matriz
Uma matriz de perfil típica consiste em:
- Placa adaptadora: Conecta a matriz ao flange da extrusora
- Seção de transição: Transforma o fundido circular em um formato de perfil áspero
- Seção de pré-formação: Gradualmente molda o fundido mais próximo do perfil final
- Morrer terra (seção de formação): Seção paralela final que define as dimensões exatas
Compensação de espessura de parede
Quando um perfil possui seções de diferentes espessuras, o fluxo deve ser equilibrado ajustando:
- Comprimento do terreno: Terreno mais longo para seções finas, mais curto para seções grossas
- Pré-distribuição: Canalize mais fusão em direção a seções espessas
- Restritores de fluxo: Resistência de fluxo localizada na seção de transição
Projeto de seção oca
Para perfis ocos (como perfis de janela), a matriz deve incluir mandris internos suportados por pernas de aranha ou um sistema de distribuição de mandril em espiral:
- Morte de aranha: Mais simples, mais barato, mas cria linhas de solda onde os fluxos de fusão se unem
- Matriz de mandril espiral: Mais caro, mas elimina linhas de solda e proporciona melhor distribuição de fluxo
- Matriz do pacote de filtro: Utiliza uma placa perfurada para apoiar o mandril — bom para perfis de média complexidade
As linhas de solda são um defeito comum em perfis ocos. Para minimizá-los:
- Garanta compressão suficiente após a seção da aranha (taxa de compressão > 3:1)
- Manter alta temperatura de fusão no ponto de reunião
- Use um comprimento de terreno maior para permitir a cura das linhas de solda
4. Design de moldes de chapa e cartão
Para Extrusão de chapas e placas de PVC, a matriz é uma matriz T plana (ou matriz rabo de peixe) que distribui o fundido por toda a largura.
Tipos de matriz T
- Matriz de cabide: Mais comum para folhas de PVC. Fornece fluxo uniforme em larguras de até 2500 mm.
- Morrer rabo de peixe: Design mais simples, adequado para chapas estreitas (< 600 mm)
- Matriz múltipla com barra gargantilha: Inclui barras de estrangulamento ajustáveis para controle de distribuição de fluxo durante a operação
Design de lábios flexíveis
As matrizes de chapa modernas apresentam uma borda flexível que pode ser ajustada durante a operação para ajustar a distribuição da espessura em toda a largura. Os parafusos de ajuste (normalmente espaçados de 25-50 mm) permitem que os operadores comprimam ou abram localmente a folga da matriz.
Configuração da lacuna da matriz
A lacuna da matriz deve levar em conta o aumento e o rebaixamento da matriz:
- Espessura alvo × (1 + aumento da matriz%) = folga aproximada da matriz
- Para PVC: o inchaço da matriz é normalmente 15-25%
- Exemplo: Para uma folha 3 mm com 20% inchamento → folga da matriz ≈ 3.6 mm
Precisa de um dado personalizado para o seu perfil?
Projetamos e fabricamos matrizes de extrusão personalizadas para qualquer formato de perfil de PVC ou WPC. Obtenha uma matriz projetada para as especificações exatas do seu produto.
Solicitar design de matriz5. Calibração de Vácuo
Depois que o fundido sai da matriz, ele deve ser resfriado e moldado nas dimensões finais. A calibração a vácuo é o método principal para perfis de PVC.
Como funciona a calibração de vácuo
- O hot melt entra em um calibrador de metal (geralmente latão ou alumínio) moldado nas dimensões finais do perfil.
- O vácuo é aplicado através de pequenos furos nas paredes do calibrador, puxando o fundido contra a superfície do calibrador.
- A água de resfriamento que circula pelo calibrador esfria e solidifica rapidamente o PVC.
- O vácuo também mantém o perfil no formato correto enquanto ele esfria.
Parâmetros de projeto de calibração
- Comprimento de calibração: 400-1000 mm por estágio, geralmente 2-3 estágios em série
- Nível de vácuo: 0.05-0.08 MPa (típico para perfis de PVC)
- Temperatura da água de resfriamento: 15-25°C
- Diâmetro do furo de vácuo: 0.5-1.5 mm (menor para perfis de paredes finas)
- Espaçamento entre furos de vácuo: 10-30 mm dependendo da complexidade do perfil
Para folhas e quadros
A extrusão de folhas usa um calendário de três rolos em vez de calibração a vácuo:
- Três rolos de aço cromados dispostos em pilha
- O fundido passa entre os rolos, que controlam a espessura e o acabamento superficial
- Temperatura do rolo: 40-80°C (rolo superior mais quente para qualidade da superfície)
- Para placas de espuma: calibrador Celuka com vácuo conforme descrito em nosso guia de processo de espumação
6. Seleção de material de matriz
| Componente | Material Recomendado | Tratamento de superfície |
|---|---|---|
| Morrer corpo | 40Cr ou 3Cr13 aço inoxidável | Cromagem (0.03-0.05 mm) |
| Superfícies do canal de fluxo | 3Cr13 ou 9Cr18Mo | Polimento de espelho (Ra < 0.2 μm) |
| Calibrador | Latão (H62) ou liga de alumínio (6061) | Cromagem ou anodização dura |
| Bandas de aquecimento | Alumínio fundido com isolamento cerâmico | — |
Principais considerações materiais:
- Resistência à corrosão: O PVC pode liberar HCl em altas temperaturas – o aço inoxidável evita a corrosão
- Acabamento de superfície: Canais de fluxo polidos espelhados reduzem o atrito e melhoram a qualidade da superfície
- Condutividade térmica: Os calibradores de latão esfriam mais rápido que o aço, melhorando a velocidade de produção
- Resistência ao desgaste: Para extrusão WPC, endureça as superfícies da matriz para resistir à abrasão das fibras de madeira
7. Defeitos e soluções comuns em matrizes
| Defeito | Causa | Solução |
|---|---|---|
| Espessura de parede irregular | Má distribuição de fluxo na matriz | Ajustar o comprimento do terreno, adicionar restritores de fluxo |
| Linhas de solda (perfis ocos) | Compressão insuficiente após aranha | Aumentar a taxa de compressão, aumentar a temperatura de fusão |
| Pele de tubarão/fratura por derretimento | Tensão de cisalhamento excessiva na saída da matriz | Reduza a produção, aumente a folga da matriz, aumente a temperatura da matriz |
| Acúmulo da matriz (placa externa) | Migração de lubrificante para a superfície da matriz | Ajuste o equilíbrio do lubrificante, limpe a matriz regularmente |
| Instabilidade dimensional | Temperatura de fusão inconsistente | Verifique as zonas de aquecimento, melhore o controle de temperatura |
| Mau acabamento superficial | Superfície áspera da matriz ou baixa temperatura da matriz | Polir a terra da matriz, aumentar a temperatura da matriz |
| Deformação de perfil | Resfriamento com espessura de parede irregular | Equilibre o resfriamento do calibrador, ajuste o fluxo da matriz |
8. Melhores práticas de manutenção de matrizes
- Limpeza: Limpe a matriz imediatamente após interromper a produção enquanto o PVC ainda estiver macio. Nunca utilize ferramentas metálicas que risquem a superfície.
- Armazenamento: Aplique óleo anticorrosivo e armazene em ambiente seco e livre de poeira.
- Inspeção: Verifique quanto a desgaste, especialmente na área da matriz, a cada 3-6 meses.
- Recapeamento: Polir e cromar novamente o canal de fluxo a cada 1-2 anos, dependendo do uso.
- Peças de reposição: Mantenha faixas de aquecimento, termopares e placas de calibração sobressalentes.
Produtos Relacionados
Este guia de design de matrizes se aplica a todas as nossas linhas de extrusão, incluindo:
- Máquina de perfil de janela de PVC — Matriz de perfil oco complexo
- Máquina de placa de espuma Celuka — Matriz Celuka especial + calibrador
- Máquina de deck WPC — Matriz resistente ao desgaste para compostos de fibra de madeira
Conclusão
O design de matrizes é uma ciência e uma arte. Embora a simulação de dinâmica de fluidos computacional (CFD) tenha tornado o processo mais previsível, décadas de experiência prática ainda desempenham um papel crucial na produção de matrizes com bom desempenho na produção. Os princípios fundamentais – transições suaves, compressão adequada, comprimento de terreno equilibrado e calibração precisa – continuam sendo a base de toda matriz de extrusão de PVC bem-sucedida.
Para obter mais informações técnicas, explore nossos artigos sobre Formulação de PVC e seleção de extrusora. Se você precisar de uma matriz personalizada projetada para seu perfil específico, entre em contato com nossa equipe de engenharia.