
Processo de formação de espuma de PVC: Celuka vs Espuma Livre
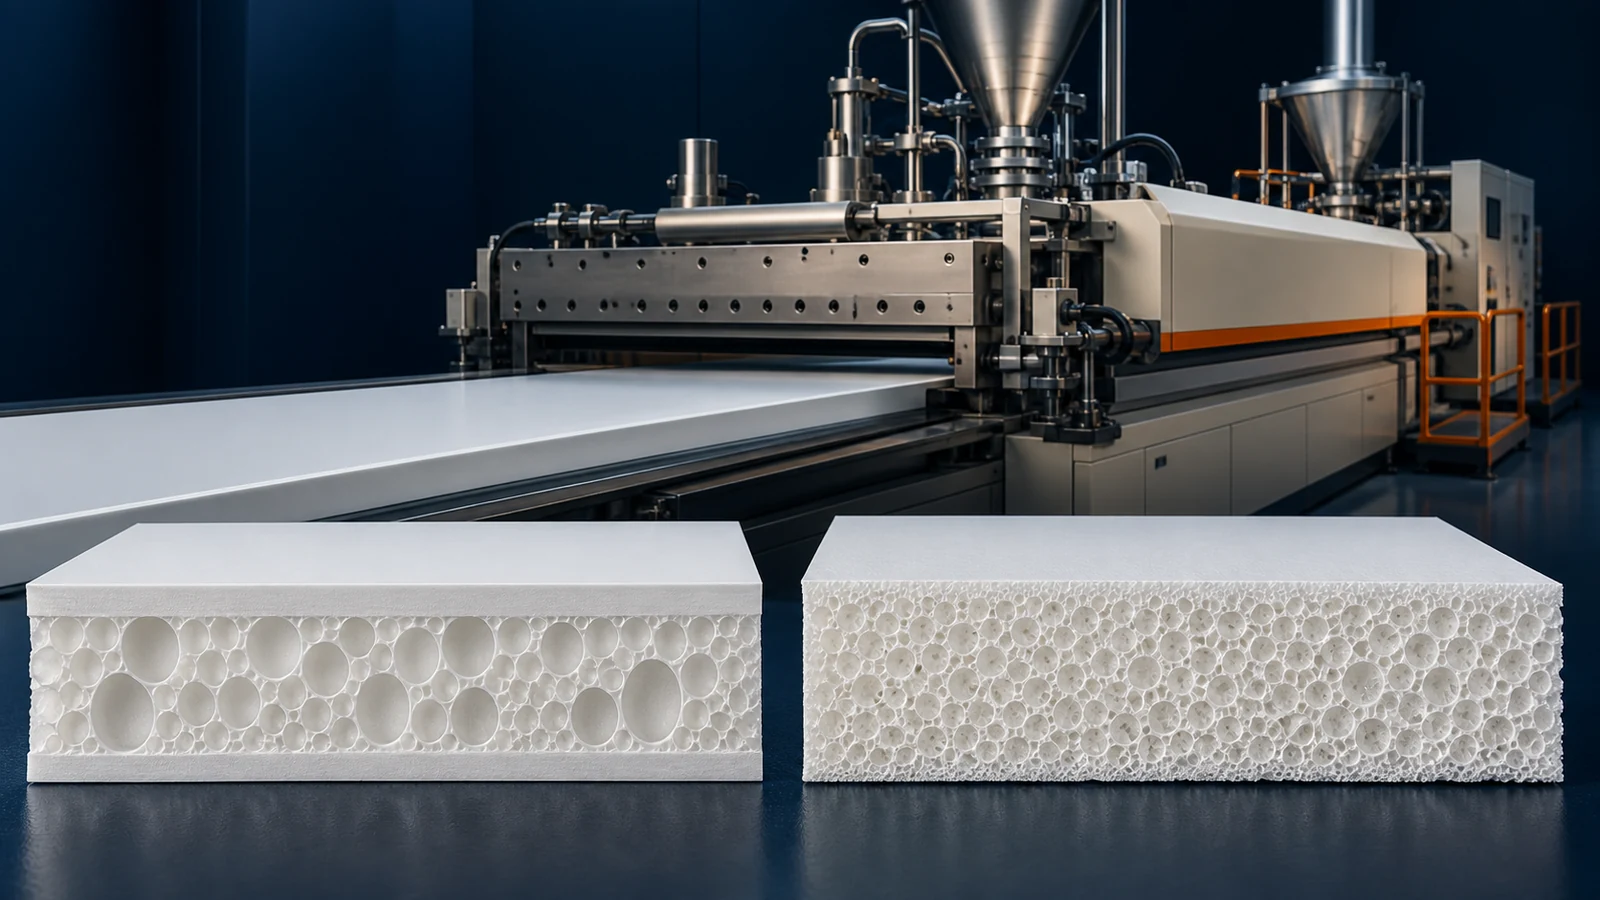
A placa de espuma de PVC (também conhecida como placa Celuka ou placa Andy) é um dos produtos mais versáteis da indústria de plásticos. Combina a durabilidade do PVC rígido com um núcleo de espuma que reduz o peso, melhora o isolamento e reduz os custos de material. Dois processos primários de formação de espuma dominam o mercado: Celuka (pele) espumando e espuma livre. Compreender as diferenças entre esses processos é essencial para selecionar o correto linha de extrusão de placa de espuma para sua aplicação.
Este artigo fornece uma comparação técnica detalhada de ambos os processos, abrangendo projeto de matriz, controle de densidade, qualidade de superfície e aplicações típicas.
1. Visão geral da extrusão de placa de espuma de PVC
A extrusão de placas de espuma de PVC envolve a adição de um agente de expansão químico (normalmente bicarbonato de sódio ou azodicarbonamida) à formulação de PVC. À medida que o fundido sai da matriz, a queda de pressão faz com que o agente de expansão se decomponha e libere gás, criando uma estrutura celular dentro da placa.
A principal diferença entre Celuka e espuma livre está em como a superfície da espuma é controlada:
- Processo Celuka: Uma matriz especial com uma manga calibrada força a espuma a formar uma película densa e dura na superfície enquanto o núcleo permanece espumado.
- Processo de espuma livre: O fundido pode expandir-se livremente sem restrições de superfície, produzindo uma superfície mais uniforme, porém mais macia.
2. Processo de formação de espuma Celuka
Nomeado em homenagem à tecnologia Celuka original desenvolvida por Ugine Kuhlmann (agora parte da Atochem), o processo Celuka é o método mais amplamente utilizado para a produção de placas rígidas de espuma de PVC.
Como funciona
A matriz Celuka apresenta um design exclusivo com um mandril interno e uma luva de resfriamento externa (calibrador). À medida que o PVC fundido sai da matriz:
- O fundido passa por uma matriz que molda as dimensões externas da placa.
- Imediatamente após a matriz, a placa entra em um calibrador de vácuo com paredes resfriadas.
- O vácuo e o resfriamento fazem com que a camada externa do fundido solidifique rapidamente, formando uma película dura e densa (0.3-0.8 mm de espessura).
- O núcleo interno continua a se expandir devido ao agente de expansão, criando um centro espumoso.
Características principais
- Densidade: 0.50-0.70 g/cm³ (em comparação com 1.40 g/cm³ para PVC sólido)
- Superfície: Superfície dura, lisa e brilhante que pode ser pintada ou impressa
- Dureza superficial: Shore D 70-80 (semelhante ao PVC rígido)
- Estrutura central: Espuma de células fechadas com distribuição celular uniforme
- Tipo de parafuso: Extrusora de parafuso duplo tipicamente cônica (por exemplo, SJSZ80/156)
O processo Celuka produz placas com qualidade de superfície que rivaliza com o PVC sólido, tornando-as ideais para aplicações visíveis como móveis, sinalização e painéis decorativos.
Vantagens do Celuka
- Excelente dureza superficial e resistência a riscos
- Capacidade superior de fixação de parafusos (pele densa proporciona aderência)
- Melhor capacidade de impressão e adesão de tinta
- Maior resistência à flexão devido à pele densa
- Pode ser processado como madeira – serrada, pregada, parafusada e colada
Limitações
- Design mais complexo de matrizes e calibradores
- Maior custo do equipamento
- Limitado a faixas de espessura específicas (normalmente 3-25 mm)
- Requer controle preciso de temperatura em múltiplas zonas
3. Processo de espuma grátis
No processo de espuma livre, o fundido de PVC contendo o agente de expansão sai de uma matriz plana (matriz T) e se expande livremente sem qualquer restrição externa na superfície. A placa então passa por um calendário de três rolos para controlar a espessura e o acabamento superficial.
Como funciona
- O PVC fundido com agente de expansão sai através de uma matriz em T (semelhante à extrusão de chapa).
- O fundido se expande livremente em todas as direções à medida que a pressão cai.
- Um sistema de calendário de três rolos controla a espessura final e proporciona uma superfície lisa.
- A placa resultante tem uma distribuição de densidade mais uniforme.
Características principais
- Densidade: 0.55-0.75 g/cm³
- Superfície: Acabamento fino e levemente texturizado (fosco) – sem pele dura
- Dureza superficial: Shore D 50-60 (mais suave que Celuka)
- Estrutura central: Estrutura celular mais uniforme por toda parte
- Tipo de parafuso: Parafuso duplo cônico ou parafuso duplo paralelo contra-rotativo
Vantagens da espuma grátis
- Design de matriz mais simples (matriz T padrão)
- Menor custo de equipamento
- Pode produzir placas mais finas (1-5 mm)
- Perfil de densidade mais uniforme
- Excelente para aplicações onde a dureza superficial não é crítica
Limitações
- Superfície mais macia – menos resistente a arranhões e impactos
- O acabamento fosco requer processamento adicional para uma aparência brilhante
- Menor resistência de fixação do parafuso
- Não é adequado para móveis ou aplicações decorativas visíveis
4. Resumo de comparação técnica
| Parâmetro | Espuma Celuka | Espuma Grátis |
|---|---|---|
| Densidade (g/cm³) | 0.50-0.70 | 0.55-0.75 |
| Dureza superficial | Costa D 70-80 | Costa D 50-60 |
| Acabamento de superfície | Suave, brilhante | Fosco, levemente texturizado |
| Espessura da pele | 0.3-0.8 mm | Sem pele distinta |
| Faixa de espessura | 3-25 mm | 1-10 mm |
| Tipo de dado | Matriz Celuka especial + calibrador | Matriz T padrão |
| Força de flexão | Alta (pele densa) | Moderado |
| Fixação do parafuso | Excelente | Bom |
| Custo do equipamento | Superior | Inferior |
| Saída típica | 200-500 kg/h | 150-350 kg/h |
5. Guia de aplicação: qual processo escolher?
Escolha Celuka para:
- Móveis e armários: Armários de cozinha, toucadores de banheiro, painéis de guarda-roupa
- Sinalização e publicidade: Painéis de exibição, stands de exposição, substratos de impressão digital
- Construção: Revestimento de paredes, painéis de teto, divisórias
- Interiores de veículos: Painéis interiores de trens e ônibus
- Qualquer aplicação que exija: Capacidade de pintura, adesão à impressão, fixação com parafusos ou processamento semelhante ao da madeira
Escolha espuma grátis para:
- Aplicações industriais: Dutos, revestimentos de tanques químicos, placas de isolamento
- Materiais de apoio: Underlayment, camadas centrais em painéis compostos
- Placas finas (1-5 mm): Onde Celuka não é prático
- Aplicações sensíveis ao custo: Onde a dureza superficial não é necessária
Planejando uma linha de produção de placas de espuma?
Nossas máquinas de placas de espuma Celuka suportam processos de espuma livre e superficial. Obtenha uma recomendação de linha de produção personalizada.
Obtenha uma cotação6. Principais considerações sobre formulação
Independentemente do processo, a formulação da espuma requer atenção cuidadosa a estes componentes:
Agente de sopro
O bicarbonato de sódio (NaHCO3) é o agente de expansão mais comum para espuma de PVC. Decompõe-se a 150-200°C, liberando CO2. Dosagem típica: 0.5-1.5 phr. Para uma estrutura celular mais fina, a azodicarbonamida (ADC) pode ser usada a 0.3-0.8 phr, mas requer temperaturas de decomposição mais altas.
Seleção do Estabilizador
O estabilizador deve fornecer estabilidade térmica suficiente para a faixa de temperatura de formação de espuma. Os estabilizadores Ca-Zn (3-5 phr) são a escolha preferida para placas de espuma. O estabilizador também atua como ativador do agente de expansão em alguns sistemas.
Equilíbrio Lubrificante
As formulações de espuma requerem mais lubrificação externa do que o PVC sólido para evitar aderência na matriz e no calibrador. No entanto, a lubrificação excessiva pode causar má estrutura celular e defeitos superficiais.
Carregamento de preenchimento
A carga de carbonato de cálcio é normalmente menor em formulações de espuma (5-15 phr) para evitar interferir na formação de células. O enchimento excessivo pode colapsar a estrutura da espuma.
7. Solução de problemas de processo
| Problema | Causa provável | Solução |
|---|---|---|
| Superfície áspera | Formação insuficiente de pele | Aumente o resfriamento do calibrador, verifique o vácuo |
| Baixa densidade de espuma | Muito agente de expansão | Reduza o agente de expansão para 0.8-1.0 phr |
| Alta densidade (placa pesada) | Agente de expansão se decompondo muito cedo | Abaixe a temperatura do barril, verifique o estabilizador |
| Bolhas superficiais | Umidade nas matérias-primas | CaCO3 seco, verifique a umidade da resina |
| Estrutura celular irregular | Má dispersão ou lubrificante errado | Verifique a eficiência do misturador, ajuste o equilíbrio do lubrificante |
| Deformação da placa | Resfriamento irregular | Verifique o fluxo de água do calibrador, alinhe a matriz |
Produtos Relacionados
Este guia se aplica ao nosso Linhas de extrusão de chapas e placas de PVC, incluindo:
Conclusão
Os processos Celuka e de espuma livre têm seu lugar na produção de placas de espuma de PVC. Para a maioria das aplicações comerciais — especialmente móveis, sinalização e painéis decorativos — o processo Celuka é a escolha preferida devido à sua qualidade superficial e propriedades mecânicas superiores. A espuma livre continua valiosa para placas finas, aplicações industriais e projetos sensíveis ao custo.
Para obter mais informações técnicas, explore nossos artigos sobre Formulação de PVC e seleção de extrusora de rosca dupla.