
Процесс вспенивания ПВХ: Celuka против свободной пены
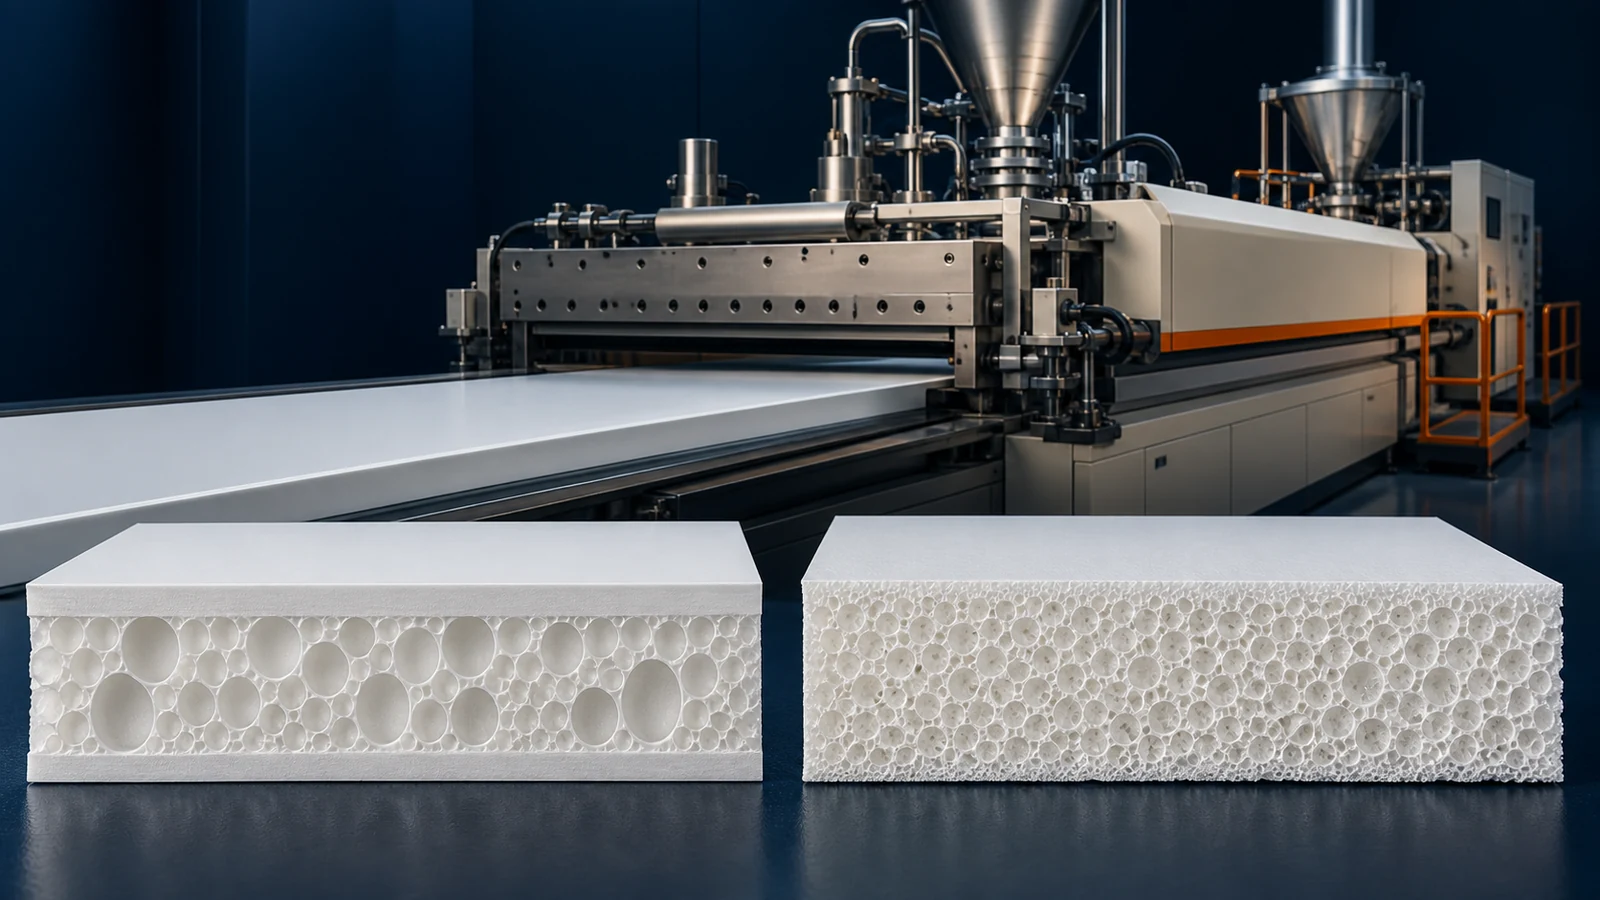
Вспененный ПВХ (также известный как Celuka Board или Andy Board) — один из самых универсальных продуктов в индустрии пластмасс. Он сочетает в себе долговечность жесткого ПВХ с вспененным сердечником, что снижает вес, улучшает изоляцию и снижает затраты на материалы. На рынке доминируют два основных процесса вспенивания: Целука (кожа) пенится и свободное пенообразование. Понимание различий между этими процессами имеет важное значение для выбора правильного линия экструзии пенопласта для вашего приложения.
В этой статье представлено подробное техническое сравнение обоих процессов, охватывающее конструкцию штампа, контроль плотности, качество поверхности и типичные области применения.
1. Обзор экструзии пенопласта ПВХ
Экструзия пенопласта ПВХ включает добавление химического вспенивателя (обычно бикарбоната натрия или азодикарбонамида) в рецептуру ПВХ. Когда расплав выходит из матрицы, перепад давления приводит к разложению вспенивающего агента и выделению газа, создавая ячеистую структуру внутри плиты.
Ключевое различие между Celuka и свободной пеной заключается в как контролируется поверхность пены:
- Процесс Целука: Специальная матрица с калиброванной втулкой заставляет пену образовывать на поверхности плотную твердую оболочку, в то время как сердцевина остается вспененной.
- Свободный процесс пенообразования: Расплаву позволяют свободно расширяться без каких-либо поверхностных ограничений, создавая более однородную, но более мягкую поверхность.
2. Процесс вспенивания селука
Названный в честь оригинальной технологии Celuka, разработанной Уджине Кульманн (ныне частью Atochem), процесс Celuka является наиболее широко используемым методом производства плит из жесткого пенопласта ПВХ.
Как это работает
Матрица Celuka имеет уникальную конструкцию с внутренней оправкой и внешней охлаждающей втулкой (калибратором). Когда расплав ПВХ выходит из матрицы:
- Расплав проходит через матрицу, которая формирует внешние размеры доски.
- Сразу после штампа плата попадает в вакуумный калибратор с охлаждаемыми стенками.
- Вакуум и охлаждение приводят к быстрому затвердеванию внешнего слоя расплава, образуя твердую плотную оболочку (толщиной 0.3-0.8 mm).
- Внутреннее ядро продолжает расширяться за счет пенообразователя, создавая вспененный центр.
Ключевые характеристики
- Плотность: 0.50-0.70 г/см³ (по сравнению с 1.40 г/см³ для твердого ПВХ)
- Поверхность: Твердая, гладкая, глянцевая поверхность, которую можно красить или печатать.
- Твердость поверхности: Шор D 70-80 (аналогично жесткому ПВХ)
- Основная структура: Пена с закрытыми порами и равномерным распределением ячеек.
- Тип винта: Обычно конический двухшнековый экструдер (например, SJSZ80/156)
Процесс Celuka позволяет производить плиты с качеством поверхности, которое может конкурировать с твердым ПВХ, что делает их идеальными для видимых применений, таких как мебель, вывески и декоративные панели.
Преимущества Селуки
- Превосходная твердость поверхности и устойчивость к царапинам
- Превосходная способность удерживать винты (плотная оболочка обеспечивает захват)
- Улучшенные печатные свойства и адгезия краски.
- Более высокая прочность на изгиб благодаря плотной оболочке.
- Можно обрабатывать как дерево — пилить, прибивать гвоздями, привинчивать и склеивать.
Ограничения
- Более сложная конструкция штампа и калибратора.
- Более высокая стоимость оборудования
- Ограничено определенным диапазоном толщины (обычно 3-25 mm)
- Требуется точный контроль температуры в нескольких зонах.
3. Свободный процесс пены
В процессе свободного вспенивания расплав ПВХ, содержащий пенообразователь, выходит из плоской головки (Т-образной головки) и свободно расширяется без каких-либо внешних ограничений на поверхности. Затем доска проходит через трехвалковый каландр для контроля толщины и качества поверхности.
Как это работает
- Расплав ПВХ с пенообразователем выходит через Т-образную матрицу (аналогично экструзии листов).
- Расплав свободно расширяется во всех направлениях при падении давления.
- Трехвалковая каландровная система контролирует конечную толщину и обеспечивает гладкую поверхность.
- Полученная в результате плита имеет более равномерное распределение плотности по всей поверхности.
Ключевые характеристики
- Плотность: 0.55-0.75 g/cm³
- Поверхность: Тонкое, слегка текстурированное (матовое) покрытие — без жесткой кожицы
- Твердость поверхности: Шор D 50-60 (мягче, чем у Селуки)
- Основная структура: Более однородная клеточная структура по всей поверхности
- Тип винта: Конический двухшнековый или параллельный двухшнековый, вращающийся в противоположных направлениях
Преимущества свободной пены
- Упрощенная конструкция штампа (стандартный Т-образный штамп)
- Более низкая стоимость оборудования
- Может производить более тонкие плиты (1-5 mm)
- Более равномерный профиль плотности
- Отлично подходит для применений, где твердость поверхности не имеет решающего значения.
Ограничения
- Более мягкая поверхность — менее устойчива к царапинам и ударам.
- Матовое покрытие требует дополнительной обработки для придания глянцевого вида.
- Более низкая прочность удержания винта
- Не подходит для мебели и видимых декоративных целей.
4. Сводка технического сравнения
| Параметр | Целука Пена | Свободная пена |
|---|---|---|
| Плотность (г/см³) | 0.50-0.70 | 0.55-0.75 |
| Твердость поверхности | Шор D 70-80 | Шор D 50-60 |
| Чистота поверхности | Гладкий, блестящий | Матовый, слегка текстурированный. |
| Толщина кожи | 0.3-0.8 mm | Нет четко выраженной кожи |
| Диапазон толщины | 3-25 mm | 1-10 mm |
| Тип штампа | Специальный штамп Celuka + калибратор | Стандартный Т-образный штамп |
| Прочность на изгиб | Высокий (плотная кожа) | Умеренный |
| Винтовое крепление | Отлично | Хороший |
| Стоимость оборудования | Высшее | Нижний |
| Типичный результат | 200-500 kg/h | 150-350 kg/h |
5. Руководство по применению: какой процесс выбрать?
Выберите Celuka для:
- Мебель и шкафы: Кухонные шкафы, туалетные столики, гардеробные панели
- Вывески и реклама: Рекламные щиты, выставочные стенды, подложки для цифровой печати.
- Строительство: Обшивка стен, потолочные панели, перегородки
- Интерьер автомобиля: Внутренние панели поездов и автобусов
- Любое приложение, требующее: Возможность окраски, адгезия к печати, крепление винтами или обработка под дерево.
Выбирайте бесплатную пену для:
- Промышленное применение: Воздуховоды, обшивка химических резервуаров, изоляционные плиты
- Материалы основы: Подложка, основные слои в композитных панелях
- Тонкие доски (1-5 mm): Где Селука непрактична
- Приложения, чувствительные к затратам: Там, где твердость поверхности не требуется
Планируете линию по производству пенопласта?
Наши машины для изготовления пенопласта Celuka поддерживают как процессы поверхностного, так и свободного пенообразования. Получите индивидуальную рекомендацию по производству производственной линии.
Получить предложение6. Ключевые соображения по формулированию
Независимо от процесса, рецептура пены требует пристального внимания к этим компонентам:
Вспенивающий агент
Бикарбонат натрия (NaHCO3) — наиболее распространенный пенообразователь для пенопласта ПВХ. Он разлагается при 150-200°C с выделением CO2. Типичная дозировка: 0.5-1.5 phr Для более мелкой клеточной структуры можно использовать азодикарбонамид (ADC). 0.3-0.8 phr, но требует более высоких температур разложения.
Выбор стабилизатора
Стабилизатор должен обеспечивать достаточную термическую стабильность для диапазона температур вспенивания. Стабилизаторы Ca-Zn (3-5 phr) являются предпочтительным выбором для пенопластовых плит. В некоторых системах стабилизатор также действует как активатор пенообразователя.
Баланс смазки
Пенопластовые составы требуют большего количества внешней смазки, чем твердый ПВХ, чтобы предотвратить прилипание к матрице и калибратору. Однако чрезмерная смазка может привести к ухудшению структуры клеток и дефектам поверхности.
Загрузка наполнителя
Содержание карбоната кальция в составах пенопласта обычно ниже (5-15 phr), чтобы не мешать образованию клеток. Излишек наполнителя может разрушить структуру пенопласта.
7. Устранение неполадок процесса
| Проблема | Вероятная причина | Решение |
|---|---|---|
| Шероховатая поверхность | Недостаточное формирование кожи. | Увеличьте охлаждение калибратора, проверьте вакуум |
| Низкая плотность пены | Слишком много пенообразователя | Уменьшите количество пенообразователя до 0.8-1.0 phr. |
| Высокая плотность (тяжелая плита) | Пенообразователь разлагается слишком рано | Понизьте температуру ствола, проверьте стабилизатор. |
| Поверхностные волдыри | Влага в сырье | Высушите CaCO3, проверьте влажность смолы. |
| Неравномерная структура клеток | Плохая дисперсия или неподходящая смазка. | Проверьте эффективность смесителя, отрегулируйте баланс смазки. |
| Деформация платы | Неравномерное охлаждение | Проверьте расход воды калибратора, выровняйте матрицу. |
Сопутствующие товары
Это руководство относится к нашему Экструзионные линии для производства листов и картона ПВХ, в том числе:
Заключение
Процессы Celuka и свободного пенопласта имеют свое место в производстве пенопластовых плит из ПВХ. Для большинства коммерческих применений — особенно для мебели, вывесок и декоративных панелей — процесс Celuka является предпочтительным выбором из-за превосходного качества поверхности и механических свойств. Свободная пена остается ценной для тонких плит, промышленного применения и экономически чувствительных проектов.
Дополнительные технические сведения можно найти в наших статьях на Состав ПВХ и выбор двухшнекового экструдера.