
Expansion du PVC : procédé Celuka ou expansion libre
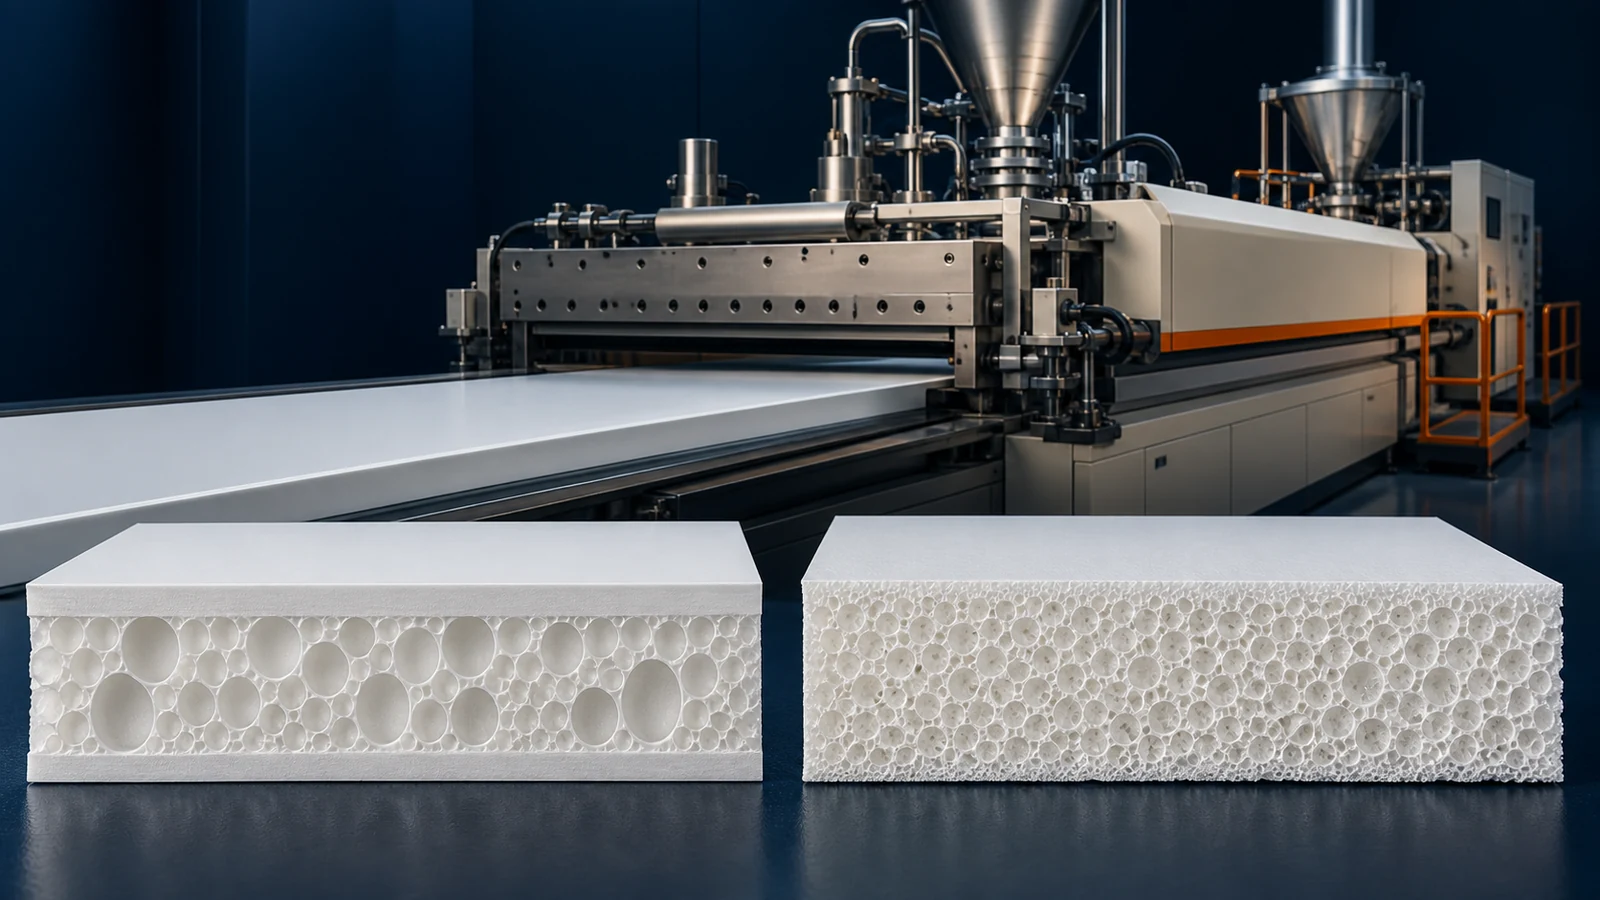
Le panneau en mousse de PVC (également connu sous le nom de Celuka Board ou Andy Board) est l'un des produits les plus polyvalents de l'industrie des plastiques. Il combine la durabilité du PVC rigide avec un noyau en mousse qui réduit le poids, améliore l'isolation et réduit les coûts de matériaux. Deux procédés primaires de mousse dominent le marché : Mousse de Celuka (peau) et mousse libre. La compréhension des différences entre ces processus est essentielle pour choisir le bon ligne de production d'extrusion de panneaux de mousse pour votre candidature.
Cet article fournit une comparaison technique détaillée des deux processus, couvrant la conception de moules d'extrusion, le contrôle de la densité, la qualité de la surface et les applications typiques.
1. Vue d'ensemble du panneau de mousse PVC Extrusion
L'extrusion de panneaux de mousse de PVC implique l'ajout d'un agent chimique soufflant (généralement bicarbonate de sodium ou azodicarbonamide) à la formulation de PVC. Lorsque la fonte sort du moule d'extrusion, la chute de pression provoque la décomposition et la libération de gaz de l'agent gonflant, créant ainsi une structure cellulaire dans le panneau.
La différence clé entre Celuka et mousse libre réside dans comment la surface de mousse est contrôlée:
- Processus Celuka: Un moule d'extrusion spécial avec manchon étalonné force la mousse à former une peau dense et dure à la surface tandis que le noyau reste mousseux.
- Procédé de mousse libre: La fonte peut se développer librement sans contrainte de surface, produisant une surface plus uniforme mais plus douce.
2. Processus d ' embrun de Celuka
Nommé d'après la technologie originale Celuka développée par Ugine Kuhlmann (maintenant partie d'Atochem), le procédé Celuka est la méthode la plus utilisée pour produire des panneaux en mousse PVC rigide.
Comment ça marche
Le moule d'extrusion Celuka présente un design unique avec un mandrin interne et un manchon de refroidissement externe (calibrateur). Comme la fonte PVC sort du moule d'extrusion:
- La fonte passe par un moule d'extrusion qui forme les dimensions extérieures du panneau.
- Immédiatement après le moule d'extrusion, le panneau entre dans un étalon sous vide avec des parois refroidies.
- Le vide et le refroidissement provoquent une solidification rapide de la couche externe de la fonte, formant une peau dure et dense (0.3-0.8 mm épais).
- Le noyau intérieur continue à se développer en raison de l'agent soufflant, créant un centre en mousse.
Caractéristiques clés
- Densité: 0.50-0.70g/cm3 (par rapport à 1.40g/cm3 pour le PVC solide)
- Surface: Surface dure, lisse et brillante qui peut être peinte ou imprimée
- Dureté de surface: Shore D 70-80 (similaire au PVC rigide)
- Structure de base: Mousse à cellules fermées avec distribution cellulaire uniforme
- Type de vis: Extrudeuse à double vis conique (p. ex. SJSZ80/156)
Le procédé Celuka produit des planches d'une qualité de surface qui rivalise avec le PVC solide, ce qui le rend idéal pour des applications visibles comme le mobilier, la signalisation et les panneaux décoratifs.
Avantages de Celuka
- Excellente dureté de surface et résistance aux rayures
- Capacité supérieure de fixation des vis (la peau dense fournit une adhérence)
- Amélioration de l'impression et de l'adhérence de la peinture
- Plus grande résistance à la flexion due à la peau dense
- Peut être traité comme du bois — scié, cloué, vissé et collé
Limitations
- Moulage d'extrusion plus complexe et conception d'étalonnage
- Coût du matériel plus élevé
- Limité à des plages d'épaisseur spécifiques (typiquement 3-25 mm)
- Nécessite un contrôle précis de la température dans plusieurs zones
3. Processus de mousse libre
Dans le processus de mousse libre, la fonte en PVC contenant l'agent soufflant sort d'un moule d'extrusion plat (moule d'extrusion en T) et se développe librement sans aucune contrainte extérieure sur la surface. le panneau passe ensuite par un calendrier à trois rouleaux pour contrôler l'épaisseur et la finition de surface.
Comment ça marche
- Le PVC fond avec l'agent soufflant sort à travers un moule en T-extrusion (similaire à l'extrusion de feuilles).
- La fusion s'étend librement dans toutes les directions, avec des baisses de pression.
- Un système de calendrier à trois rouleaux contrôle l'épaisseur finale et fournit une surface lisse.
- Le tableau qui en résulte a une répartition de densité plus uniforme.
Caractéristiques clés
- Densité: 0.55-0.75 g/cm³
- Surface: Finition fine, légèrement texturée (matte) — pas de peau dure
- Dureté de surface: Côte D 50-60 (plus molle que Celuka)
- Structure de base: Une structure cellulaire plus uniforme dans l'ensemble
- Type de vis: Vis à double vis coniques ou à contre-routage parallèle
Avantages de la mousse libre
- Conception de moule d'extrusion plus simple (module d'extrusion T standard)
- Coût du matériel inférieur
- Peut produire des planches plus minces (1-5 mm)
- Profil de densité plus uniforme
- Excellent pour les applications où la dureté de surface n'est pas critique
Limitations
- Surface plus douce — moins de rayures et de résistance aux chocs
- Finition mat nécessite un traitement supplémentaire pour l'apparence brillante
- Résistance inférieure à la fixation des vis
- Ne convient pas aux meubles ou aux applications décoratives visibles
4. Résumé de la comparaison technique
| Paramètre | Mousse Celuka | Foam libre |
|---|---|---|
| Densité (g/cm3) | 0.50-0.70 | 0.55-0.75 |
| Dureté superficielle | Côte D 70-80 | Côte D 50-60 |
| Finition de surface | Doux, brillant | Mat, légèrement texturé |
| Épaisseur de la peau | 0.3-0.8 mm | Pas de peau distincte |
| Plage d'épaisseur | 3-25 mm | 1-10 mm |
| Type de moule d'extrusion | Moulage spécial d'extrusion Celuka + étalonneur | Moulage standard en T-extrusion |
| Résistance à la compression | Élevée (peau dense) | Modéré |
| Fixation à vis | Excellent | Bonne |
| Coût du matériel | Plus haut | Moins |
| Sortie typique | 200-500 kg/h | 150-350 kg/h |
5. Guide de demande : Quel processus choisir?
Choisissez Celuka Pour :
- Meubles et armoires: Armoires de cuisine, vanités de salle de bains, panneaux d'armoire
- Signalisation et publicité: Tableaux d'affichage, stands d'exposition, supports d'impression numériques
- Construction : Revêtement mural, panneaux de plafond, cloisons
- Intérieurs du véhicule: Panneaux intérieurs du train et du bus
- Toute demande nécessitant: Peinture, adhérence à l'impression, fixation à vis, ou traitement du bois
Choisissez la mousse gratuite pour :
- Applications industrielles: Douille, garnitures de cuves chimiques, panneaux isolants
- Matériaux d'appui: Sous-couche, couches de noyau en panneaux composites
- Planches minces (1-5 mm): Où Celuka n'est pas pratique
- Applications sensibles aux coûts: Lorsque la dureté de surface n'est pas requise
Planifier une ligne de production de panneaux de mousse?
Nos machines à panneaux en mousse Celuka supportent à la fois les processus de la peau et de la mousse libre. Obtenez une recommandation de ligne de production personnalisée.
Obtenez un devis6. Principales considérations en matière de formulation
Quel que soit le procédé, la formulation de mousse nécessite une attention particulière à ces composants:
Agent de frappe
Bicarbonate de sodium (NaHCO3) est l'agent soufflant le plus courant pour la mousse de PVC. Il se décompose à 150-200°C, libération de CO2. Dosage typique: 0.5-1.5 - Oui. Pour une structure cellulaire plus fine, l'azodicarbonamide (ADC) peut être utilisé à 0.3-0.8 phr, mais il faut des températures de décomposition plus élevées.
Sélection du stabilisateur
Le stabilisateur doit assurer une stabilité thermique suffisante pour la plage de température de mousse. Les stabilisateurs Ca-Zn (3-5 phr) sont le choix préféré pour les panneaux en mousse. Le stabilisateur agit également comme un activateur d'agents de soufflage dans certains systèmes.
Balance des lubrifiants
Les formulations de mousse nécessitent plus de lubrification externe que le PVC solide pour empêcher le collage dans le moule d'extrusion et l'étalonnage. Cependant, une lubrification excessive peut causer des défauts de structure cellulaire et de surface.
Chargement du remplissage
La charge en carbonate de calcium est généralement plus faible dans les formulations de mousse (5-15 phr) pour éviter d'interférer avec la formation cellulaire. Un remplissage excessif peut effondrer la structure en mousse.
7. Dépannage des processus
| Problème | Cause probable | Solution |
|---|---|---|
| Surface dure | Formation insuffisante de la peau | Augmenter le refroidissement de l'étalonnage, vérifier le vide |
| Faible densité de mousse | Trop d'agent soufflant | Réduisez l'agent gonflant à 0.8-1.0 phr |
| Haute densité (plaque lourde) | Agent décomposé trop tôt | Température inférieure du barillet, stabilisateur de contrôle |
| Plaquettes de surface | Humidité dans les matières premières | CaCO3 sec, vérifier l'humidité de la résine |
| Structure cellulaire inégale | Mauvaise dispersion ou mauvais lubrifiant | Vérifier l'efficacité du mélangeur, régler la balance lubrifiante |
| Découpe des planches | Refroidissement inégal | Vérifier le débit d'eau de l'étalonnage, aligner le moule d'extrusion |
Produits connexes
Ce guide s'applique à notre Lignes d'extrusion de feuilles et de panneaux de PVC, y compris:
Conclusion
Les procédés Celuka et la mousse libre ont leur place dans la production de panneaux de mousse en PVC. Pour la plupart des applications commerciales, notamment les meubles, les panneaux de signalisation et les panneaux décoratifs, le procédé Celuka est le choix préféré en raison de sa qualité de surface supérieure et de ses propriétés mécaniques. La mousse libre reste précieuse pour les panneaux minces, les applications industrielles et les projets à coûts sensibles.
Pour plus d'informations techniques, explorez nos articles sur Formule PVC et Sélection d'extrudeuse bivis.