
Proceso de formación de espuma de PVC: Celuka frente a espuma libre
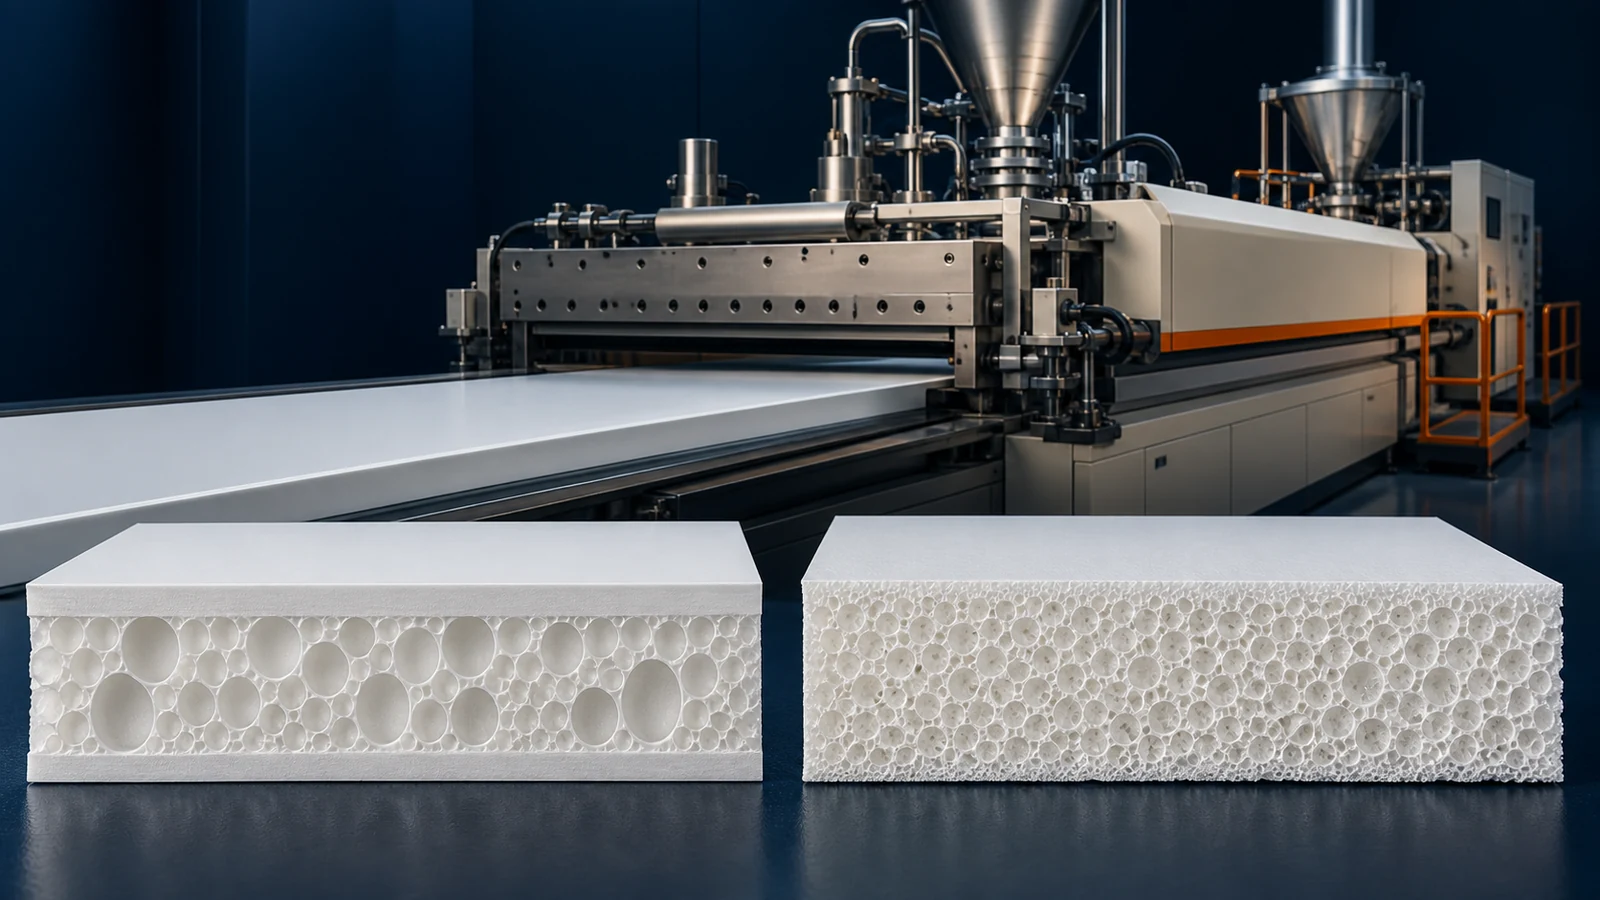
El tablero de espuma de PVC (también conocido como tablero Celuka o tablero Andy) es uno de los productos más versátiles de la industria del plástico. Combina la durabilidad del PVC rígido con un núcleo de espuma que reduce el peso, mejora el aislamiento y reduce los costos de material. Dos procesos principales de formación de espuma dominan el mercado: Espuma de celuka (piel) y espuma libre. Comprender las diferencias entre estos procesos es esencial para seleccionar el correcto. línea de extrusión de tableros de espuma para su aplicación.
Este artículo proporciona una comparación técnica detallada de ambos procesos, que abarca el diseño de matrices, el control de densidad, la calidad de la superficie y las aplicaciones típicas.
1. Descripción general de la extrusión de tableros de espuma de PVC
La extrusión de tableros de espuma de PVC implica agregar un agente químico espumante (generalmente bicarbonato de sodio o azodicarbonamida) a la formulación de PVC. A medida que la masa fundida sale del troquel, la caída de presión hace que el agente de soplado se descomponga y libere gas, creando una estructura celular dentro del tablero.
La diferencia clave entre Celuka y la espuma libre radica en cómo se controla la superficie de la espuma:
- Proceso Celuka: Un troquel especial con una funda calibrada fuerza a la espuma a formar una piel densa y dura en la superficie mientras el núcleo permanece espumado.
- Proceso de espuma libre: Se permite que la masa fundida se expanda libremente sin restricción de superficie, produciendo una superficie más uniforme pero más suave.
2. Proceso de espuma Celuka
El proceso Celuka, que lleva el nombre de la tecnología Celuka original desarrollada por Ugine Kuhlmann (ahora parte de Atochem), es el método más utilizado para producir tableros de espuma de PVC rígido.
Cómo funciona
El troquel Celuka presenta un diseño único con un mandril interno y un manguito de enfriamiento externo (calibrador). A medida que el PVC fundido sale del troquel:
- La masa fundida pasa a través de un troquel que da forma a las dimensiones exteriores del tablero.
- Inmediatamente después del troquel, la placa ingresa a un calibrador de vacío con paredes enfriadas.
- El vacío y el enfriamiento hacen que la capa exterior de la masa fundida se solidifique rápidamente, formando una piel dura y densa (0.3-0.8 mm de espesor).
- El núcleo interno continúa expandiéndose debido al agente espumante, creando un centro de espuma.
Características clave
- Densidad: 0.50-0.70 g/cm³ (en comparación con 1.40 g/cm³ para PVC sólido)
- Superficie: Superficie dura, lisa y brillante que se puede pintar o imprimir.
- Dureza superficial: Shore D 70-80 (similar al PVC rígido)
- Estructura central: Espuma de células cerradas con distribución celular uniforme.
- Tipo de tornillo: Extrusora típicamente cónica de doble tornillo (por ejemplo, SJSZ80/156)
El proceso Celuka produce tableros con una calidad superficial que rivaliza con el PVC sólido, lo que lo hace ideal para aplicaciones visibles como muebles, señalización y paneles decorativos.
Ventajas de Celuka
- Excelente dureza superficial y resistencia al rayado
- Capacidad superior de sujeción de tornillos (la piel densa proporciona agarre)
- Mejor imprimibilidad y adherencia de la pintura.
- Mayor resistencia a la flexión debido a la piel densa
- Se puede procesar como la madera: aserrada, clavada, atornillada y pegada.
Limitaciones
- Diseño más complejo de troqueles y calibradores.
- Mayor costo del equipo
- Limitado a rangos de espesor específicos (normalmente 3-25 mm)
- Requiere un control de temperatura preciso en múltiples zonas
3. Proceso de espuma libre
En el proceso de espuma libre, el PVC fundido que contiene el agente espumante sale de un troquel plano (troquel en T) y se expande libremente sin ninguna restricción externa en la superficie. Luego, el tablero pasa por una calandra de tres rodillos para controlar el espesor y el acabado de la superficie.
Cómo funciona
- El PVC fundido con agente espumante sale a través de una boquilla en T (similar a la extrusión de láminas).
- La masa fundida se expande libremente en todas direcciones a medida que cae la presión.
- Un sistema de calendario de tres rodillos controla el espesor final y proporciona una superficie lisa.
- El tablero resultante tiene una distribución de densidad más uniforme en todas partes.
Características clave
- Densidad: 0.55-0.75 g/cm³
- Superficie: Acabado fino, ligeramente texturizado (mate), sin durezas.
- Dureza superficial: Shore D 50-60 (más suave que Celuka)
- Estructura central: Estructura celular más uniforme en todas partes.
- Tipo de tornillo: Doble husillo cónico o doble husillo paralelo contrarrotativo
Ventajas de la espuma libre
- Diseño de matriz más simple (matriz en T estándar)
- Menor costo de equipo
- Puede producir tableros más delgados (1-5 mm)
- Perfil de densidad más uniforme
- Excelente para aplicaciones donde la dureza de la superficie no es crítica
Limitaciones
- Superficie más suave: menos resistente a rayones e impactos
- El acabado mate requiere procesamiento adicional para una apariencia brillante
- Menor fuerza de sujeción de tornillos
- No apto para muebles o aplicaciones decorativas visibles.
4. Resumen de comparación técnica
| Parámetro | Espuma Celuka | Espuma libre |
|---|---|---|
| Densidad (g/cm³) | 0.50-0.70 | 0.55-0.75 |
| Dureza superficial | Orilla D 70-80 | Orilla D 50-60 |
| Acabado superficial | Suave, brillante | Mate, ligeramente texturizado |
| Grosor de la piel | 0.3-0.8 mm | Sin piel distinta |
| Rango de espesor | 3-25 mm | 1-10 mm |
| Tipo de troquel | Troquel Celuka especial + calibrador | Troquel en T estándar |
| Fuerza de flexión | Alto (piel densa) | moderado |
| Sujeción de tornillos | Excelente | bueno |
| Costo del equipo | superior | inferior |
| Salida típica | 200-500 kg/h | 150-350 kg/h |
5. Guía de solicitud: ¿Qué proceso elegir?
Elija Celuka para:
- Mobiliario y ebanistería: Gabinetes de cocina, tocadores de baño, paneles de guardarropa.
- Señalización y publicidad: Tableros de anuncios, stands de exposición, sustratos de impresión digital.
- Construcción: Revestimiento de paredes, paneles de techo, tabiques.
- Interiores de vehículos: Paneles interiores de trenes y autobuses.
- Cualquier aplicación que requiera: Capacidad de pintura, adherencia de impresión, fijación con tornillos o procesamiento similar a la madera.
Elija espuma gratis para:
- Aplicaciones industriales: Conductos, revestimientos de tanques de productos químicos, paneles aislantes
- Materiales de respaldo: Contrapiso, capas centrales en paneles compuestos.
- Tableros delgados (1-5 mm): Donde Celuka no es práctico
- Aplicaciones sensibles a los costos: Donde no se requiere dureza de la superficie
¿Está planificando una línea de producción de tableros de espuma?
Nuestras máquinas de tableros de espuma Celuka admiten procesos de espuma libre y de piel. Obtenga una recomendación de línea de producción personalizada.
Obtenga una cotización6. Consideraciones clave de formulación
Independientemente del proceso, la formulación de espuma requiere especial atención a estos componentes:
Agente soplador
El bicarbonato de sodio (NaHCO3) es el agente espumante más común para la espuma de PVC. Se descompone a 150-200°C liberando CO2. Dosis típica: 0.5-1.5 phr. Para una estructura celular más fina, se puede utilizar azodicarbonamida (ADC) a 0.3-0.8 phr, pero requiere temperaturas de descomposición más altas.
Selección de estabilizador
El estabilizador debe proporcionar suficiente estabilidad térmica para el rango de temperaturas de formación de espuma. Los estabilizadores Ca-Zn (3-5 phr) son la opción preferida para los tableros de espuma. El estabilizador también actúa como activador del agente espumante en algunos sistemas.
Equilibrio de lubricante
Las formulaciones de espuma requieren más lubricación externa que el PVC sólido para evitar que se peguen al troquel y al calibrador. Sin embargo, una lubricación excesiva puede provocar una estructura celular deficiente y defectos en la superficie.
Carga de relleno
La carga de carbonato de calcio suele ser menor en las formulaciones de espuma (5-15 phr) para evitar interferir con la formación de células. Un exceso de relleno puede colapsar la estructura de espuma.
7. Solución de problemas del proceso
| problema | Causa probable | Solución |
|---|---|---|
| superficie rugosa | Formación insuficiente de piel. | Aumente el enfriamiento del calibrador, verifique el vacío |
| Baja densidad de espuma | Demasiado agente espumante | Reducir el agente espumante a 0.8-1.0 phr |
| Alta densidad (tableros pesados) | El agente espumante se descompone demasiado pronto | Baje las temperaturas del cañón, verifique el estabilizador |
| Ampollas superficiales | Humedad en materias primas. | CaCO3 seco, comprobar la humedad de la resina |
| Estructura celular desigual | Mala dispersión o lubricante incorrecto | Verifique la eficiencia del mezclador, ajuste el equilibrio del lubricante |
| Deformación del tablero | Enfriamiento desigual | Verifique el flujo de agua del calibrador, alinee el troquel |
Productos relacionados
Esta guía se aplica a nuestra Líneas de extrusión de láminas y tableros de PVC., incluyendo:
Conclusión
Tanto el proceso Celuka como el de espuma libre tienen su lugar en la producción de tableros de espuma de PVC. Para la mayoría de las aplicaciones comerciales, especialmente muebles, señalización y paneles decorativos, el proceso Celuka es la opción preferida debido a su calidad superficial y propiedades mecánicas superiores. La espuma libre sigue siendo valiosa para tableros delgados, aplicaciones industriales y proyectos sensibles a los costos.
Para obtener más información técnica, explore nuestros artículos sobre formulación de PVC y selección de extrusora de doble tornillo.