
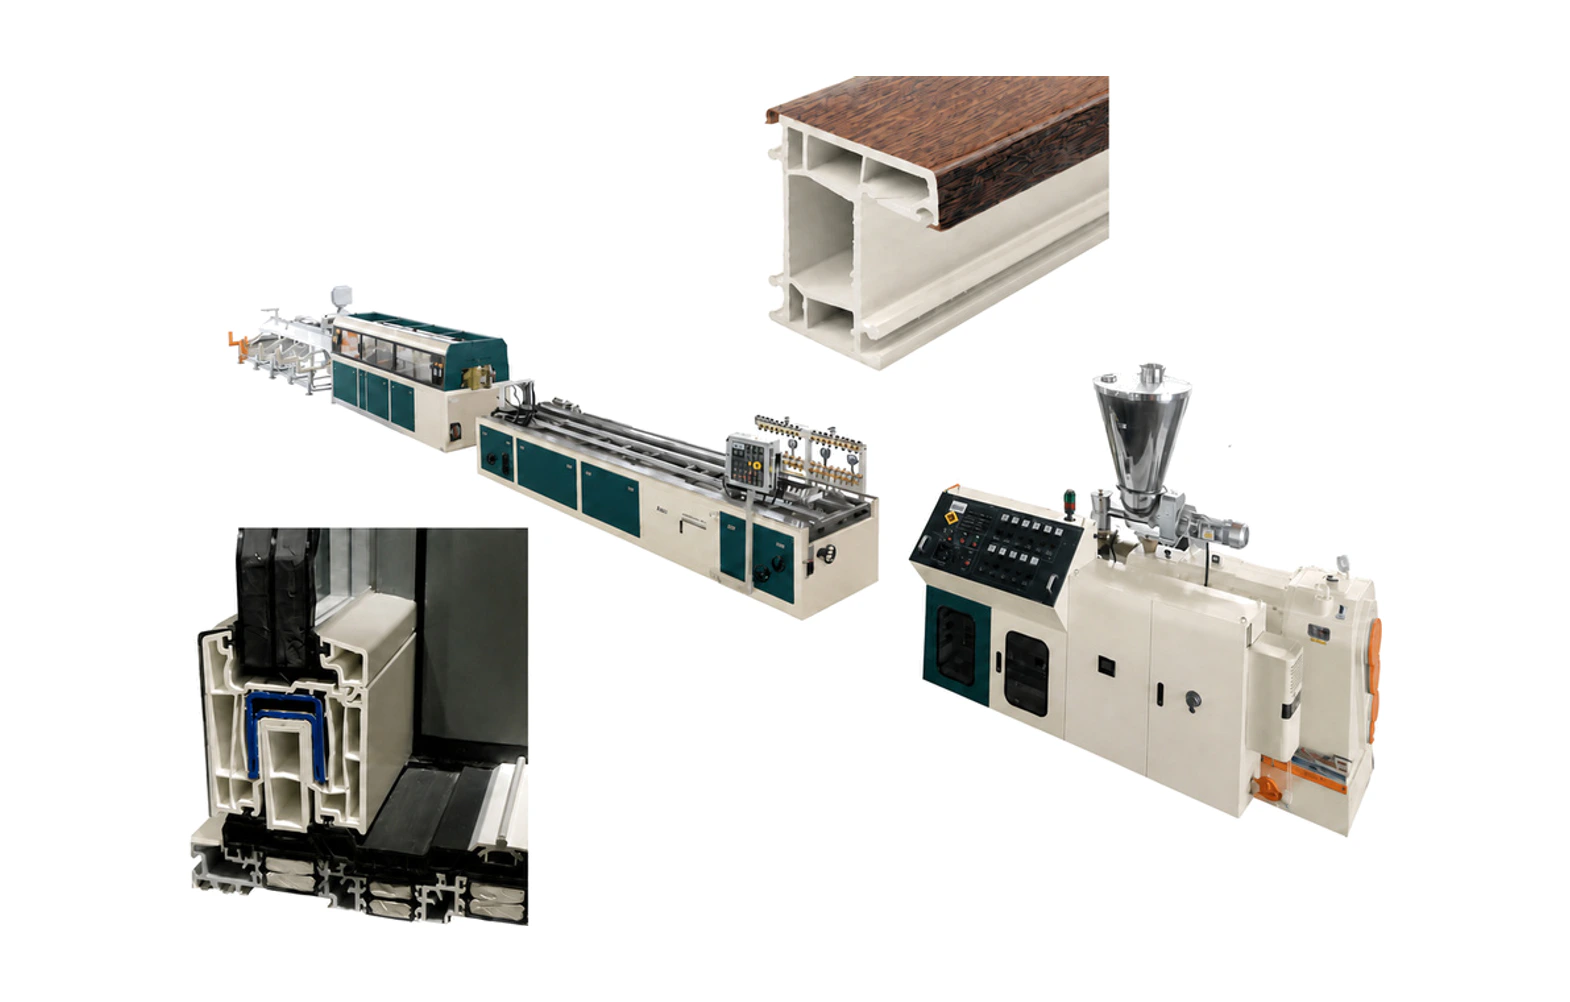
Ligne d’extrusion de profilés de fenêtres en PVC
Présentation de l’équipement
La ligne de production PVC Window Profile Extrusion est un système de production de haute précision conçu pour la fabrication de profilés de fenêtres et de portes en PVC multichambres. Ces profils sont l'épine dorsale structurelle des fenêtres en vinyle modernes, exigeant une précision dimensionnelle exceptionnelle, une qualité de surface et une résistance mécanique pour répondre aux normes internationales de performance des fenêtres.
Notre ligne de production est construite autour d'une extrudeuse à deux vis coniques SJSZ-80/156 ou SJSZ-92/188, jumelée à un moule à extrusion multicavité, à une table de calibration à vide étendue (6m+) et à un système de traction double. Il supporte les profilés de la série 60, 80 et 88 pour les applications de cassage et de fenêtre coulissante, avec une co-extrusion en acier optionnelle pour une rigidité structurelle accrue.
L'extrusion du profilé de la fenêtre exige la plus grande précision dans la catégorie des profilés PVC. Les tolérances d'épaisseur de paroi doivent être contrôlées à ±0.1mm, la surface doit être exempte de marques de débit et de variations de couleur, et le profil doit maintenir la rectitude sur de longues longueurs. Notre conception de moule d'extrusion utilise la simulation de la dynamique des fluides (CFD) pour optimiser les canaux d'écoulement, assurer une distribution uniforme des matériaux et minimiser les contraintes internes.
La ligne de production comprend une capacité de co-extrusion de renforcement en acier, permettant l'intégration de profilés en acier galvanisé dans le profilé PVC pendant l'extrusion. Cette caractéristique est essentielle pour les grands cadres de fenêtres et les applications structurales où une rigidité supplémentaire est requise par les codes de construction.
Caractéristiques principales
Extrudeuse conique à double vis de haute précision
Conception de moules d'extrusion multicavité pour les profils de fenêtres
Unité de co-extrusion de renforcement en acier
Tableau d'étalonnage à vide (6m+)
Double système de traction et de coupe
Processus de production
De la matière première au produit fini — chaque étape est conçue pour la qualité et l'efficacité.
Formulation et mélange
formulation stabilisée sans plomb Ca-Zn avec TiO2 de qualité élevée (4-6 parties) pour la protection contre les UV, modificateur d'impact CPE (8-10 parties) et aides au processus. Mélanger à 125°C dans un mélangeur à grande vitesse.
Extrusion et homogénéisation
Le composé est plastifié dans l'extrudeuse bivis conique à 170-195°C. Un contrôle précis de la température de la zone assure une gelation complète sans dégradation.
Moulage par extrusion multi-cavité
Le PVC fondu s'écoule à travers un moule d'extrusion multicavité de précision qui crée la section de profil complexe de fenêtre avec des chambres internes, des rainures pour le matériel et des canaux de renforcement en acier.
Étalonnage et refroidissement sous vide
Le profil entre dans un grand étalon à vide (6-8 mètres) avec de multiples zones de refroidissement. Des niveaux de vide précis et un contrôle de la température de l'eau assurent la stabilité dimensionnelle et la qualité de la surface.
Co-extrusion en acier (facultatif)
Pour les profilés renforcés, des bandes en acier galvanisé sont introduites dans les profilés lors de l'extrusion, créant une structure en acier PVC composite pour les applications structurelles.
Tiroir, découpe et stockage
La traction double chenille assure une traction lisse et sans marque. Une scie de précision coupe les profils à 6m de longueur standard. Les profilés sont stockés sur des supports spécialisés pour prévenir la déformation.
Spécifications techniques
| Modèle d'extrusion | SJSZ-80/156 ou SJSZ-92/188 |
|---|---|
| Série de profils | Série 60 / 80 / 88 |
| Type de profil | Casénement / glissement |
| Vitesse de production | 2-4 m/min |
| Puissance totale | ~110-160 kW |
| longueur de la chaîne de production | ~30m |
Pourquoi choisir Wings Plastic
Conception de moules d'extrusion optimisés CFD
Nos moules d'extrusion sont conçus à l'aide de simulations de dynamique des fluides pour équilibrer la distribution du flux sur des profils complexes à plusieurs cavités, éliminant les lignes de soudure et les variations d'épaisseur.
Tableau d ' étalonnage élargi
Une table de calibrage à vide de 6-8 mètres avec contrôle indépendant de la zone assure une meilleure stabilité de refroidissement et dimensionnelle, critique pour les profilés de fenêtres qui doivent satisfaire à des exigences de tolérance strictes.
Acier prêt à l'extrusion
Le système intégré d'alimentation en renfort d'acier permet la production de profilés de fenêtres structuraux répondant aux exigences du code de construction européen et américain pour les fenêtres à grande échelle.
Formulation élevée de TiO2
ligne de production est configurée pour haut-TiO2 formulations (4-6 parties) assurant une excellente résistance aux UV et la météorabilité pour les profils exposés à la lumière directe du soleil pour 20+ années.
Système à double tireur
La double traction à chenilles avec coussinets souples empêche le marquage de la surface sur des profils brillants élevés, en maintenant la qualité de surface supérieure requise pour les applications de fenêtres visibles.
Assurance qualité
Chaque chaîne de production fait l'objet d'une vérification de qualité rigoureuse avant la livraison:
- Épaisseur de paroi mesurée à 8 points autour de la section du profilé à l'aide de jauges numériques
- Qualité de surface inspectée pour l'uniformité de brillance, les marques de débit et la correspondance des couleurs par rapport aux normes
- La résistance au soudage a été testée par EN 514 pour assurer l'intégrité des joints d'angle après la fabrication de la fenêtre.
- L'essai d'altération accélérée (QUV) vérifie la stabilité des UV et la rétention des couleurs sur une exposition simulée de 10 ans
Applications typiques
Foire aux questions
La ligne de production prend en charge les séries 60 (boîtier résidentiel), 80 (fenêtres coulissantes) et 88 (grandes portes coulissantes).
Un changement complet de moule d'extrusion et d'étalonnage prend 3-4 heures, y compris le chauffage de moule d'extrusion, le réglage de l'étalonnage, et le réglage de la ligne de production. Nous recommandons de prévoir des changements pendant les fenêtres d'entretien prévues.
Oui, les profils produits sur cette chaîne de production peuvent satisfaire aux exigences de la norme EN 12608 de classe A ou B lorsqu'ils utilisent des formulations appropriées. Nous fournissons des conseils de formulation et un soutien à la certification pour les marchés européens.
Ce système optionnel alimente les profilés en acier galvanisé dans les chambres de profilés en PVC pendant l'extrusion. Il est recommandé pour les profils plus longs que 1.5m ou lorsque les codes du bâtiment exigent des cadres en vinyle renforcés d'acier.
Produits connexes
Articles techniques connexes
Prêt à commencer ?
Contactez notre équipe pour une solution de ligne de production de profilé de fenêtres en PVC adaptée à vos besoins de production.
Contactez-nous