
Charges de carbonate de calcium (CaCO3) pour PVC : types, granulométrie et dosage
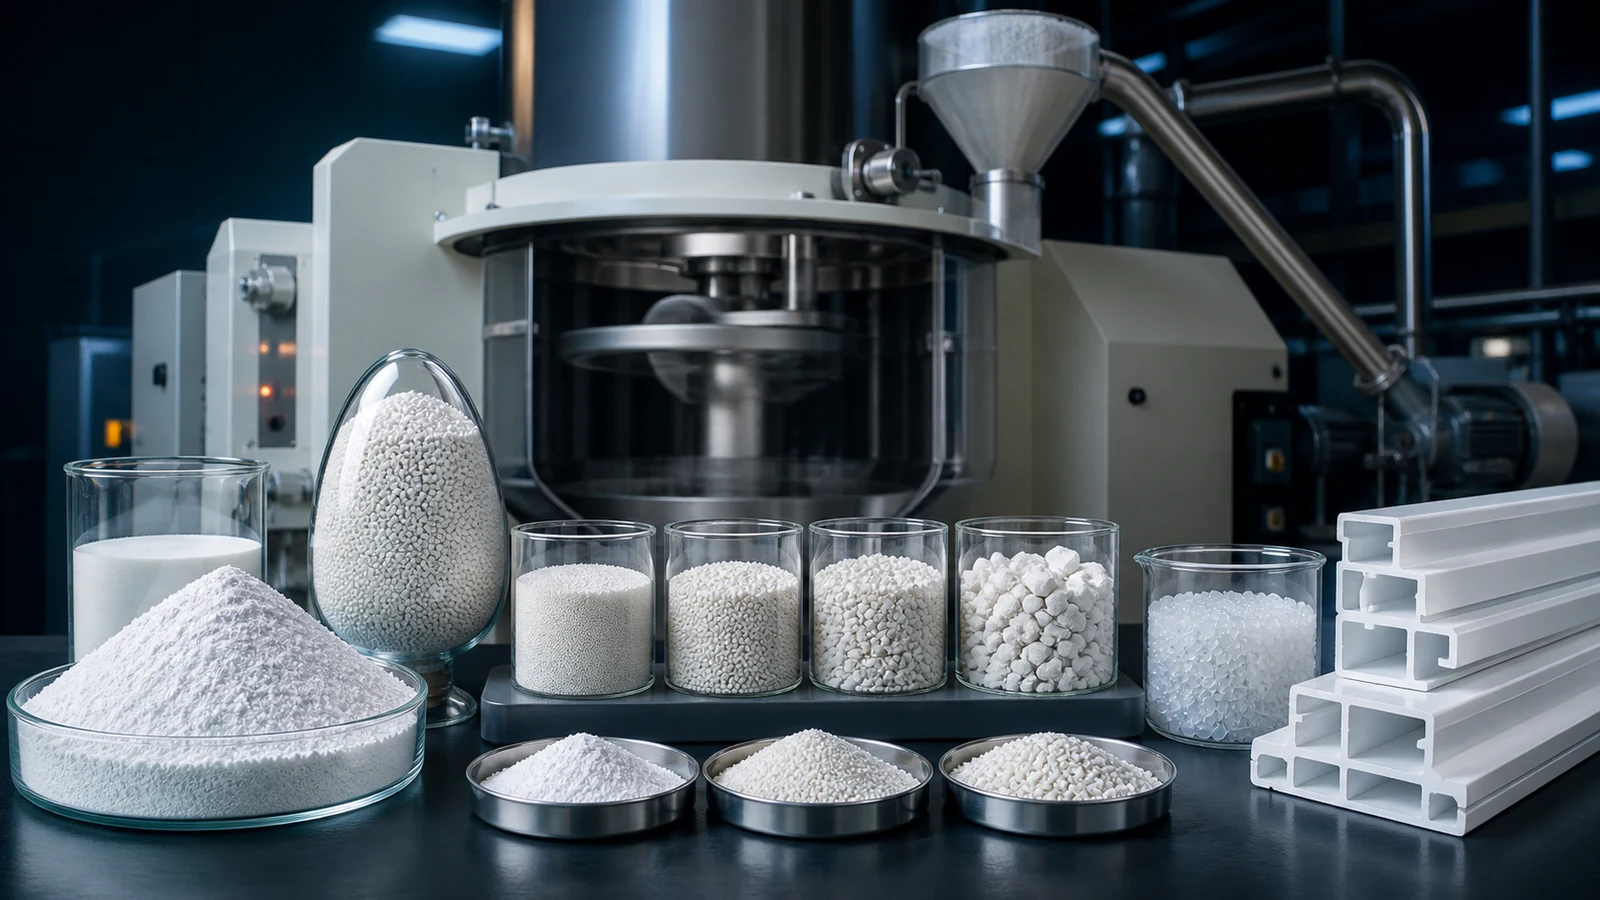
carbonate de calcium (CaCO)3) est le remplissage le plus utilisé dans l'extrusion de PVC, et pour une bonne raison. A peu près 10–15% du coût de la résine PVC, en remplaçant 20 phr de résine avec CaCO3 peut réduire les coûts des matières premières 15–18%. Mais le remplissage n'est pas seulement un coût-cutter: le bon CaCO3, à la bonne taille de particules et de chargement, améliore la stabilité dimensionnelle, réduit le rétrécissement et améliore la qualité de surface pour les produits Panneaux muraux en PVC à Panneaux en mousse.
Ce guide couvre tout ce que vous devez savoir pour sélectionner et optimiser le remplissage CaCO3 pour votre procédé d'extrusion en PVC.
1. GCC vs PCC: Deux types de carbonate de calcium
Il existe deux types fondamentalement différents de CaCO3 utilisés en PVC:
| Biens | Carbonate de calcium au sol (CGC) | Carbonate de calcium précipité (PCC) |
|---|---|---|
| Production | Calcaire broyé mécaniquement et broyé | Réaction de Ca(OH)2 + CO2 précipitée chimiquement |
| Forme des particules | fragments irréguliers, angulaires | Morphologie contrôlée : scalénoédrale, rhomboédrale ou sphérique |
| Taille des particules (D50) | 2–50 μm (types de PVC: 5–15 μm) | 0.07–2 μm (ultra-fin) |
| Surface | Faible (1–5 m2/g) | Élevée (5–25 m2/g) |
| Absorption du pétrole | 15–20 g/100g | 25–45 g/100g |
| Coût (relatif) | 1.0x (base) | 2.5–4.0x |
| Utilisation typique en PVC | Profilés standard, tuyaux, panneaux | Profilés brillants, formulations à fort impact, mousse transparente/nucléée |
Quand utiliser GCC
GCC est la chargeuse de cheval de travail pour plus de 90% des applications d'extrusion PVC rigides. À 800–1250 mailles (10–18 μm), le GCC stéarique enduit d'acide fournit une bonne dispersion, des propriétés mécaniques adéquates et le meilleur rapport coût-efficacité. Utiliser GCC pour panneaux de plafond, planches à jupes, Réseau de câbles, et d'autres profils non structurels.
Quand utiliser PCC
La taille des particules ultrafines de PCC et sa morphologie contrôlée fournissent une résistance d'impact supérieure à des niveaux de charge équivalents. Il est utilisé lorsque le brillant de surface, la grande blancheur, ou la résistance à l'impact à une charge de remplissage élevée est critique. Le PCC nano-CaCO3 (40–80 nm) agit à la fois comme agent de remplissage et comme agent nucléateur dans Panneau en mousse de PVC formulations, favorisant une structure cellulaire plus fine et plus uniforme.
2. Taille des particules : le paramètre le plus important
La taille des particules est mesurée en maille (ouverture de l'écran) ou en microns (μm). Voici comment il cartographie l'application:
| Mesh | D50 (μm) | Demande | Qualité de la surface | Impact sur la force |
|---|---|---|---|---|
| 400 mailles | 38 μm | Profilés décoratifs à faible coût, tuyaux d'évacuation | Matte, légèrement rugueux | Réduction significative |
| 600–800 mailles | 18–23 μm | Panneaux muraux standard, panneaux de plafond, cadres de portes | Demi-gloss | Réduction modérée |
| 1000–1250 maille | 10–13 μm | Profilés brillants, bandes de bord, profilés de fenêtres | Haut brillant | Réduction minimale |
| 1500–2500 mailles | 5–8 μm | Profils de fenêtres haut de gamme, formulations à fort impact | Excellent brillant | Réduction négligeable |
| Nano-CaCO3 (PCC) | 0.04–0.08 μm | Remplacement du modificateur d'impact, nucléateur de mousse | Excellent | Peut améliorer l'impact |
Règle du pouce: chaque 200- augmentation de la teneur en CaCO3 la finesse ajoute approximativement 10–15% à coût de remplissage, mais réduit la perte de force de ~20%. Pour les profils décoratifs intérieurs, 800 le maillage est suffisant. Pour profilés porteurs ou extérieurs, utiliser 1250 maille ou plus fin.
3. CaCO3 enrobé ou non
Revêtement à l'acide stéarique (habituellement 0.8–1.2% en poids) transforme le CaCO3 d'un simple prolongateur à un remplissage fonctionnel:
- CaCO3 non couché (non traité): L'énergie de surface élevée, hydrophile, aggloméré facilement, faible dispersion dans le PVC hydrophobe. Résultats : répartition inégale des charges, résistance à l'impact plus faible et taches blanches sur la surface.
- CaCO3 enduit (activé): L'acide stéarique monocouche réduit l'énergie de surface, rendant les particules hydrophobes et compatibles avec le PVC. Le CaCO3 enrobé se disperse de façon plus uniforme, donne une meilleure brillance et peut être chargé à des niveaux plus élevés (10–15% de plus) avant que les propriétés mécaniques ne se détériorent.
Essai de vérification: Mettre une cuillère de CaCO3 en poudre dans l'eau. Le CaCO3 enduit (activé) flottera; le CaCO3 non enduit coulera et se dispersera. Ce test simple capte les fournisseurs qui raccourcissent le revêtement.
4. Niveaux de chargement du remplissage par type de produit
| Produit | CaCO3 recommandé (phr) | Taille de la maille | Justification |
|---|---|---|---|
| Profilés de fenêtres en PVC | 5–10 | 1250 treillis | Doit maintenir l'impact et la météorabilité; faible charge préserve l'efficacité du modificateur CPE |
| Cadres de portes en PVC | 10–20 | Maillage 800–1250 | Demande structurelle modérée; compromis équilibré entre la solidité des coûts |
| Panneaux muraux en PVC | 20–35 | 800 mailles | Décoratif non structural; chargement plus élevé acceptable |
| Panneaux de plafond en PVC | 25–40 | 800 mailles | Léger; une charge plus élevée réduit le poids de la cage sous son propre poids |
| Skirting PVC / Trunking de câble | 30–50 | 600–800 mailles | Coûts; besoins structurels minimes |
| Panneaux en PVC expansé (Celuka) | 5–15 | 1250 maille + 2–5 phr nano-CaCO3 | Faible remplissage pour mousse uniforme; nano agit comme nucléateur |
| Bande de bordure en PVC | 5–12 | 1250 treillis | Nécessite flexibilité & gloss; faible remplissage essentiel |
| Noyau de plancher de la RCP | 150–250 | Maillage 400–800 | Charge extrêmement élevée pour la rigidité et le coût; SPC = composite en plastique de pierre |
Le revêtement de sol SPC est le cas extrême : CaCO3 les points de chargement 60–75% en poids. A ce niveau, CaCO3 n'est pas une charge, c'est la composante structurale principale. La résine PVC (25–35%) fonctionne comme un liant, pas comme la matrice.
5. Comment CaCO3 affecte le traitement de l'extrusion
Ajouter CaCO3 modifie le comportement de traitement de plusieurs façons :
- Conductivité thermique supérieure: Le CaCO3 conduit la chaleur ~5x mieux que le PVC. Aux charges supérieures à 20 heures, la chaleur se transfère plus rapidement à travers la fonte, ce qui permet une production plus élevée. Cependant, cela augmente également la charge motrice parce que la fonte remplie est plus visqueuse.
- Gonflement réduit de la moisissure d'extrusion: CaCO3 réduit la composante élastique de la fonte, diminuant la houle du moule d'extrusion 20–40% au 30 Chargement de phr. Cela est généralement bénéfique — il rend les dimensions plus prévisibles. Mais si vous passez de la formulation à faible remplissage à la formulation à haute remplissage, le moule d'extrusion de taille peut avoir besoin d'être ajusté.
- Augmentation de l'usure des vis et des barils: CaCO3 est abrasif. Aux chargements ci-dessus 30 phr, utiliser des barils bimétalliques et des vis nitrées. La vie de vis peut tomber de 3–5 années à 1–2 années sur les vis nitrées standard à chargement de remplissage élevé.
- Température de traitement: Une teneur en remplissage plus élevée conduit la chaleur loin de fondre plus rapidement. Vous devrez peut-être augmenter la température du baril de 3–5°C pour maintenir la même température de fusion.
6. Problèmes et solutions communs liés au remplissage
| Problème | Cause probable | Solution |
|---|---|---|
| Spies blanches / stries sur la surface | Mauvaise dispersion; CaCO3 non couché ou aggloméré | Passer au CaCO revêtu3; augmenter la finesse des mailles; ajouter 0.3 acide phr stéarique comme aide à la dispersion |
| Profil trop fragile (faible impact) | Chargeur trop élevé pour l'application | Réduire le CaCO3 par 5–10 phr; passer à un maillage plus fin; augmenter le niveau de CPE/modificateur d'impact |
| extrusion moule lèvre usure / marquage | CaCO3 à grandes particules abrasives; remplissage non couché | Utiliser le CaCO3 enduit de maille 1250+; spécifier le remplissage à faible teneur en silice |
| Rugosité de surface / faible brillance | Particules grossières de remplissage qui traversent la surface | Augmenter le maillage à 1250+; réduire la charge; vérifier la température du moule d'extrusion est adéquate |
| Bouteilles liées à l'humidité | CaCO3 absorbe l'humidité pendant l'entreposage | Remplissage pré-sécheur à 80–90°C pendant 2–3 heures avant le mélange à chaud; conserver en conditions sèches |
| Déplacement (sortie inégale) | Variation de la densité en vrac; pontage dans la trémie | Mélanger différents lots de CaCO3; utiliser un alimentateur vibratoire; vérifier la cohérence de la distribution de la taille des particules |
7. Optimisation des coûts : trouver la tache douce
Le spot économique pour les charges CaCO3 se présente sous trois angles :
- Économies de matières premières: Chaque 10 heures de CaCO3 remplaçant PVC économise ~8–12% sur le coût composé.
- Pénalité pour dégradation des biens : Au-delà de ~30 phr (pour les profils standard), la résistance à l'impact diminue fortement. Vous risquez une augmentation du refus du client et des demandes de garantie.
- Frais d'entretien du matériel: Au-dessus 30 phr, l'usure accélérée de la vis/du baril ajoute US$2,000–5,000/année en frais d'entretien sur un 65/132 ligne de production bivis coniques.
Pour la plupart des profilés en PVC rigides, la plage optimale est de 15–25 phr de 800–1250 enduit de mailles GCC. Cela permet de réaliser des économies significatives sans compromettre les coûts de qualité ou d'entretien.
Besoin d'aide pour votre formulation de remplissage en PVC?
Nos ingénieurs de formulation peuvent recommander la qualité et le chargement optimaux de CaCO3 pour votre produit et votre marché spécifiques.
Obtenez des conseils de formulationArticles et produits connexes
- Guide de formulation du PVC pour l’extrusion de profilés
- Sélection du stabilisant en PVC: Ca-Zn vs Organotin
- Ligne de production Extrusion Optimisation de l'efficacité énergétique
- Produits: Machine de panneau mural en PVC | Ligne de fabrication de lambris de plafond en PVC
Conclusion
Le carbonate de calcium est bien plus qu'un remplissage bon marché – c'est un ingrédient fonctionnel qui, lorsqu'il est correctement sélectionné (enduit, granulométrie correcte, chargement optimal), améliore la qualité du produit tout en réduisant les coûts. La clé est d'adapter la qualité CaCO3 à vos exigences de produit: gros et haute charge pour les profils décoratifs à coût élevé; fin et faible charge pour les applications structurelles ou à haute brillance. Rappelez-vous que la cohérence de la qualité CaCO3 de votre fournisseur est tout aussi importante que la spécification – la variation de la taille des particules ou la qualité du revêtement de lot en lot apparaîtront comme une variation de votre produit.