
دليل صيانة اللولب والأسطوانة في آلات بثق PVC
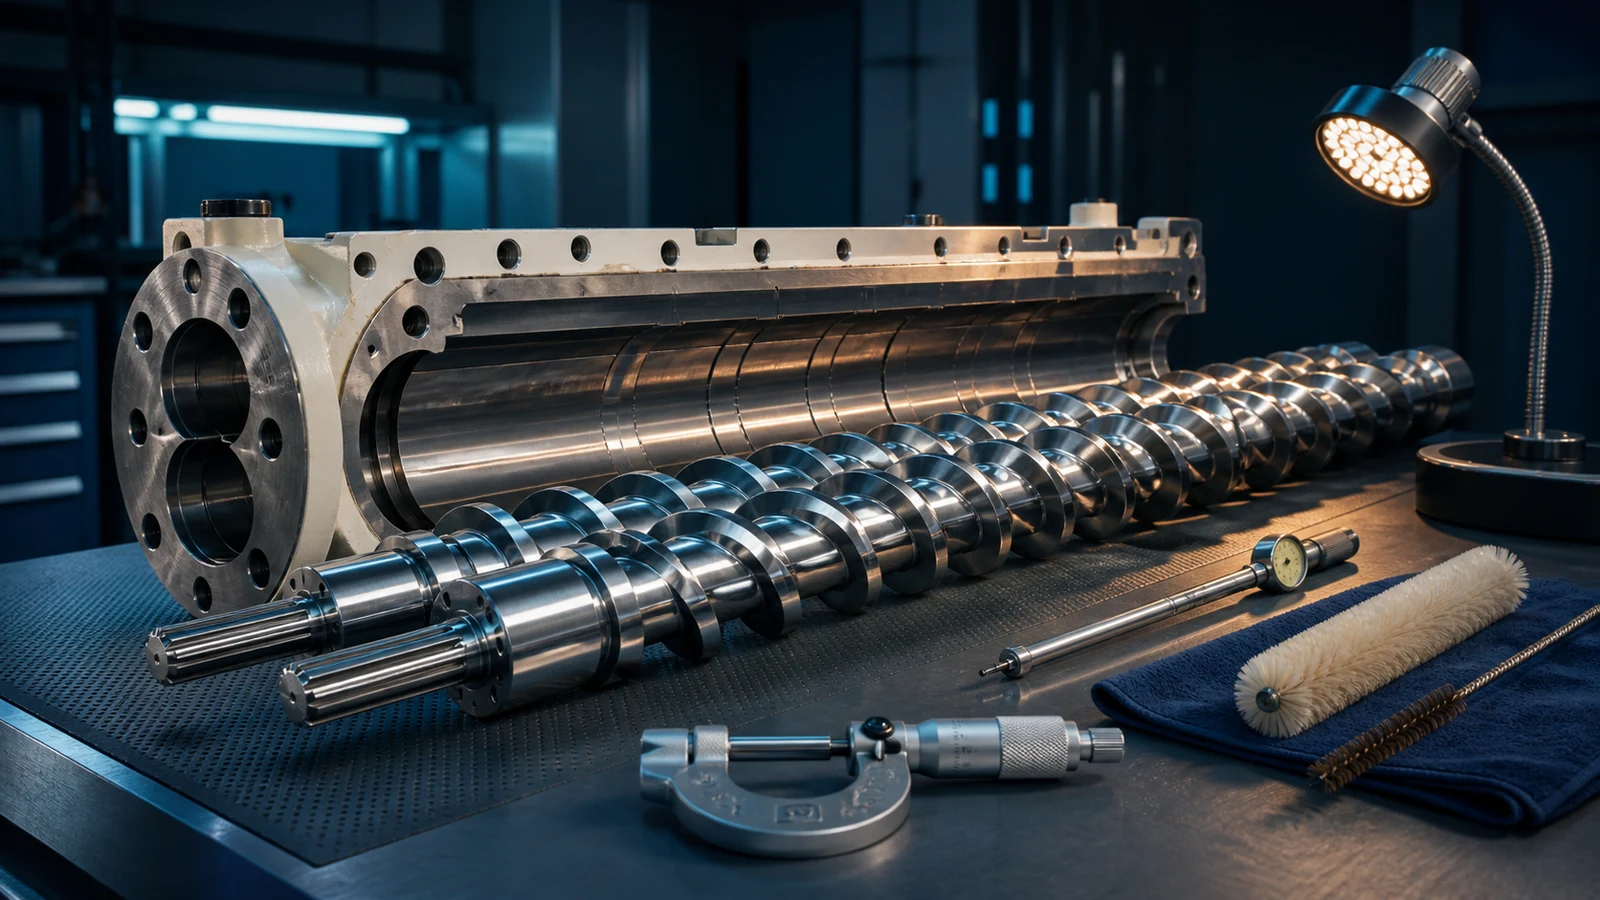
البراميل والبرميل هما قلب أي خط إنتاج مدمر وواحدة من أكثر التجمعات تكلفة لتحل محلها. مجموعة جديدة من المضاجعة من أجل مهرب مُختلِفSJZ 65/132التكاليف US$15,000–25,000. مع الصيانة المناسبة، هذه المجموعة يجب أن تستمر 3–5 PVC وPVC 5–8 سنوات مع تركيبات لطيفة. مع سوء الصيانة ستستبدله 18 شهور
يغطي هذا الدليل آليات التآكل وتقنيات القياس وإجراءات الصيانة وقرار التجديد أم الاستبدال للوالب وأسطوانات آلات بثق PVC المستخدمة في موجز, صحيفة، و WPC الإنتاج.
1. كيف تلبس البراغي والبراميل: الآليات الثلاث
الآلية 1 - الصارخ الضار
هذه هي آلية الارتداء المهيمنة في تهجير البوليسترين الجسيمات الصلبة في مشغل المجمع - CaCO3، وخنازير تي أو 2، وشبهات سيليكا في CaCO3، وجسيمات الخشب في WPC-act كأدوات لقطع الميكروسكوبات، وتهدر كل من طرفيات الطيران المطاطية وجدار البراميل. ويتناسب معدل الارتداء الحاد مع ما يلي:
- محتوى الحشو (كل 10 phr CaCO3 أعلى من 20 phr يضاعف معدل التآكل تقريبًا)
- حجم جسيمات الحشو (الجزيئات الأكبر = تآكل أسرع)
- صلابة الحشو (السيليكا الموجودة في CaCO3 منخفضة الدرجة ضارة بشكل خاص)
- سرعة الاختناق (أعلى مستوى RPM = سرعة نسبية أعلى = مزيد من الإغراق في وقت الوحدة)
الآلية 2: زروط مربك
يهاجم حمض الهيدروكلوريك المتحرر أثناء تحلل PVC الأسطح المعدنية لكل من المسمار والبرميل. حتى مع التثبيت المناسب، فإن أثر حمض الهيدروكلوريك موجود دائمًا. سوء التحكم في درجة الحرارة أو أخطاء الصياغة التي تسبب تدهورًا بسيطًا تؤدي إلى تسريع هجوم التآكل بشكل كبير. يظهر التآكل على شكل حفر (حفر صغيرة) بدلاً من المظهر المصقول الناعم للتآكل الكاشطة.
الآلية 3: الإسناد
في درجات الحرارة والضغوط العالية، يمكن أن يؤدي التلامس المجهري بين المعدن والمعدن بين الرحلات اللولبية وجدار البرميل إلى حدوث لحام موضعي وتمزق الأسطح المعدنية. هذا هو الأكثر شيوعًا أثناء بدء التشغيل عندما لا يتم إنشاء تشحيم الذوبان الكامل بعد، أو عندما يكون المسمار جافًا.
ومعظم حالات الفشل في السطو/البري هي مزيج من الآليات الثلاث جميعها. ويخلق ارتياب الأزياء من CaCO3 مكروغرامات؛ ويهاجم تآكل HCl المعدن المعرَّض حديثاً في تلك الأغصان؛ ويعزز السطح الوعرة المهتزجة. لهذا السبب تسقط الحياة بشكل غير مباشر مع ارتفاع محتوى الملاجئ
2. قياس الارتداء: كيف تعرف متى يحين الوقت
المقاصة الرئيسية للمقاييس
| القياس | جديد (نموذج SJZ 65/132 المعتاد) | الحد من الخدمة | يستعاض عن عبارة: |
|---|---|---|---|
| تطهير المنطقة من طائرة إلى باريل | 0.15–0.25 mm (لكل جانب) | 0.40–0.50 mm | 0.55–0.65 mm |
| التخليص المقطعي (الطنين) | 0.20–0.35 mm | 0.60–0.80 mm | >1.0 mm |
| زيادة قطر التجويف برميل | 0 (مرجع) | +0.30–0.40 mm | +0.50–0.70 mm |
كيف يمكن قياس
- طريقة قياس المحسس (في الميدان): مقياس المشعرات الضائعة بين طرفي الرحلة و جدران البراميل في مواقع ظرفية متعددة هذا يعطي تطهيرا شعاعيا مباشرة أفعل هذا 3–5 مواقع على طول المسامير
- طريقة قياس التجويف (ورشة عمل): وقياس البرميل يحمل بطاقة هوية ذات ميكرومتر داخلي أو مقياس مغلي في مواقع محورية متعددة. مقارنة بالمواصفات الأصلية. ألف 0.5 mm تشير الزيادة في قطرات المصاب إلى إرتداء كبير.
- اختبار الناتج (غير مباشر): Measure extruder output (kg/hr) at a fixed row RPM and comparison to the benchmarks when new. A 10–15% ناتج تخفيض بنفس الآلية يشير إلى إرتداء كبير (increased back-flow between barrel and barrel).
- توقيع تحميل المحركات (غير مباشر): مع زيادة الخلوص، "ينزلق" المسمار أكثر، ويقلل حمل المحرك، وتنخفض درجة حرارة الذوبان (أقل عمل القص). يشير الانخفاض المستمر بمقدار 10% في تيار المحرك عند عدد دورات ثابتة في الدقيقة وتشير التركيبة إلى التآكل.
القياس وتسجيل التصاريح 3 شهور والاتجاه أكثر أهمية من أي قياس واحد. الزيادة المفاجئة في معدل اللبس0.05 mmالشهر مقابل 0.01–0.02 mmيشير الشهر إلى مشكلة: المواد الملوثة، أو معالجة درجة الحرارة، أو فقدان طبقة نيتريد.
3. تقنيات حماية السطح
النترتة (الحماية القياسية)
معظم مسامير وبراميل التفريغ مُربية بالغاز نتروجين ينشر في سطح الصلب 500–550°س، تشكيل قضية نيتريد حديدي صلب (س)0.3–0.5 mm عميقاً 900–1,100 HV hardness). يوفر التزيين قدرة عامة جيدة على اللبس ومقاومة التآكل بالنسبة للتركيبات الموحدة لمركبات الكربون الكلورية فلورية ذات المشغل المنخفض إلى المتوسط (المسحوق)30 Phr CaCO3).
حياة الخدمات مع النيل: 3–5 سنة لمقاطع PVC القياسية؛ 1–2 سنة لـ WPC أو SPC (محتوى عالي من الخشب/الحشو).
برميل ثنائي المعدن (حماية متميزة)
يحتوي البرميل ثنائي المعدن على بطانة من سبيكة مقاومة للاهتراء مصبوبة بالطرد المركزي (عادةً Fe-Cr-B أو Ni-Cr-B، 60–65 HRC) مرتبطة معدنيًا بجسم البرميل الفولاذي. يبلغ سمك البطانة 1.5–3.0 mm وتوفر عمرًا أطول 3–5x من براميل النتريد في التطبيقات الكاشطة.
إلزامية: بثق أرضيات SPC بنسبة CaCO3 >200 phr، وبثق WPC المحتوي على مسحوق الخشب، وأي خط يعمل باستمرار بنسبة CaCO3 >30 phr وسرعة >20 RPM.
مضاف التكلفة: US$10,000–15,000 على برميل مبتدئ، ولكن يمتد من براميل الحياة 1–2 السنوات إلى 4–7 سنوات في خدمة مُستهترة، تقدم روايات قوية.
طلاء الكروم الصلب (الرحلات اللولبية)
طلاء الكروم الصلب (0.05–0.10 mm سميك، 900–1,000 HV) على أطراف الطيران اللولبية يوفر مقاومة إضافية للتآكل عند نقطة الاتصال الأكثر إجهادًا. عادةً ما يتم تطبيق طلاء الكروم على ركيزة نيتريد. للحصول على خدمة شديدة الكشط، يمكن أن يؤدي كربيد التنجستن أو التسطيح الساتلي على أطراف الطيران إلى إطالة عمر المسمار بمقدار 2–3x.
4. جدول الصيانة الوقائية
| الفترات الفاصلة | العمل | التفاصيل |
|---|---|---|
| يوميا | التحقق الافتراضي من معلومة المسامير/نوعية التدمير | ابحث عن عينات سوداء (المواد المتدهورة من التطهير الديدان)، أو تخطي أو هبوط الناتج |
| أسبوعيا | استعراض اتجاه التحميل | سعة أمبير محركات ثابتة في الشاشة الثابتة وتركيبها. الاتجاه التراجعي المستمر يشير إلى تزايد إزالة الألغام |
| الشهر | اختبار الناتج | تشغيلها في شاشات ثابتة من طراز RPM لـ 15 دقيقة، ناتج الوزن، حاسبة الكغم/الر. مقارنة مع المعيار. اتجاه التسجيل |
| فصلية | قياس الخلوص (مقياس المحسس) | Measure radial clearance at 3–5 positions. سجل في سجل الصيانة حسب معدل اللبس في mm/شهر |
| سنويا | مسامير سحب للتفتيش | إزالة البراغي، نظيفة، تفتيش لحفر التآكل، نبات اللبس. OD رحلة قياسية في مواقع متعددة ذات ميكروميتر. برميل برور جاوغ |
| كل 2–3 سنة (أو عند الوصول إلى حد التآكل) | إعادة بنائها أو استبدالها | بناء على قياسات التخليص. التخطيط للمستقبل - المهلة الزمنية لمجموعة البراميل اللولبية الجديدة هي 4–8 أسبوع. |
5. تنظيف المسمار: الطريق الصحيح مقابل الطريق الخطأ
طريقة التنظيف السليم: مركبة التطهير
- عند إيقاف التشغيل، أوقف تغذية PVC وقم بتشغيل المسمار بسرعة 10–15 دورة في الدقيقة
- مركب تطهير الأعلاف (الأكريليك المصبوب أو درجة تطهير PVC التجارية) بمعدل التغذية العادي
- عندما يخرج مجمع البرج من التهريب يُباع بشكل نظيف2–3 كغ برجي SJZ 65/132توقف عن الطعام
- ركض المسامير حتى لا يخرج أي شيء من التلف
- تخفيض جميع درجات الحرارة إلى 130–140°س، توقف عن التلاعب، اطفئ المدفأة
لا تفعل هذه الأشياء
- لا تستخدم شعلة القطع لحرق بقايا PVC. التدفئة المحلية فوق 500 درجة مئوية تدمر قضية النيتريد و تفسد المسامير هذا هو أكثر الأسباب شيوعاً للفشل في الفشل قبل الأوان.
- لا تستخدم كاشطات فولاذية أو أزاميل أو فرش سلكية على الأسطح المنتردة. قضية (نيتريد) فقط 0.3–0.5 mm عميقاً التسلل من خلاله يكشف المعدن الأساسي الناعم الذي سيرتدي بسرعة
- لا تستخدم مسامير السفع الرملي برمل السيليكا. استخدم فقط مواد التنظيف مثل الأكريليك وقشور الجوز، أو التنظيف بنفث بيكربونات الصوديوم. فرمل السيليكا يزيل الطبقة المنترَدة.
- لا تقم بتبريد المسمار الساخن بسرعة (إخماد الماء). الصدمة الحرارية يمكن أن تكسر القضية المتردية. السماح للمسمار أن يبرد بشكل طبيعي في الهواء إلى أقل من 50 درجة مئوية قبل أي تنظيف رطب.
المخزن
- مسامير مخزنة منظفة رأسياً (مرتفعة) أو أفقياً على حواجز في الهواء بدعم كل 1.5 متر
- دهن بزيت مانع للصدأ (وليس الشحوم - فالشحم يحبس الرطوبة)
- غلّف بورق أو بلاستيك VCI المحتوي على مثبطات تطاير التآكل
- يُخزّن في مكان جاف (<50% RH) وعند درجة حرارة أعلى من نقطة الندى
6. إعادة البناء مقابل الاستبدال: مصفوفة القرار
| الحالة | العمل | التكلفة (SJZ 65/132) | النتيجة |
|---|---|---|---|
| تخليص الرحلة <0.35 mm; لا تآكل. حالة نيتريد سليمة | لا حاجة إلى اتخاذ أي إجراء؛ مواصلة الرصد | US$0 | صالح لمدة 1–2 سنوات أخرى |
| تخليص الرحلة 0.40–0.55 mm; علبة النتريد مهترئة لكن المعدن الأساسي سليم؛ لا يسجل برميل | إعادة بناء المسامير (رحلات إعادة الشحن، إعادة الكروم) | US$3,000–6,000 | مُستعادة90% (أ) الأداء الجديد؛ 2–3 سنة إضافية |
| تخليص الرحلة > 0.55 mm; تأليب/تآكل مرئي؛ سجل برميل | إعادة بناء المسمار وإعادة الأكمام أو استبدال البرميل | US$8,000–15,000 | مُستعادة85–90% الأداء الجديد |
| تخليص الرحلة > 0.65 mm; تأليب شديد زيادة تجويف البرميل > 0.5 mm; تآكلت الهندسة المسمار بشكل واضح | يستعاض عن المسمار والبرميل كمجموعة | US$15,000–25,000 | أعيدت إلى الأداء الجديد؛ 3–5 |
قاعدة القرار: إذا تجاوزت تكلفة إعادة البناء 60% يستعاض عن تكلفة الاستبدال. المتبقي 40% يشتري حياة تصميم كاملة بدلاً من إعادة بناء حياة مخفضة كما أنه إذا تم تسجيل البرميل (الغروف الضريبية المرئية بالمجهر)، فإن استبداله فقط سيعجل بارتداء المسامير الجديدة ضد مسامير البراميل المتضررة وبرميلها كنظام.
7. عوامل الصياغة التي تؤثر على عمر المسمار
| عامل الصياغة | الأثر على حياة الأطفال/البارل | التخفيف |
|---|---|---|
| كربونات الكالسيوم3>30 ف | الحياة مخفضة 40–60% (إلى) 1.5–2.5 السنوات) | Use bi metal barrel; hardfacing on barrel flights; finer CaCO3 (1250 mesh) |
| WPC مكوّن من دقيق الخشب ضمن PVC | الحياة مخفضة 50–70% (إلى) 1–2 السنوات) | برميل متعلق بنظام المعدنين إلزامي؛ مسامير 40Cr أو 42CrMo مع نيترة Cr-Mo-V؛ استخدم مسحوق الخشب الناعم (<80 شبكة) |
| SPC (CaCO3 >200 phr) | الحياة مخفضة 70–80% (إلى) 0.5–1.5 السنوات) | البرميل الثنائي الفلزي للبريم + مسامير التنغستن ذات الوجه الصلب إلزامية؛ ميزانية لاستبدال المسامير السنوية |
| CaCO3 مع نسبة عالية من السيليكا (>2%) | الحياة مخفضة 30–50% في نفس التحميل | اختر CaCO3 منخفض السيليكا (<1%)؛ ادفع تكلفة إضافية بسيطة للحصول على حشو نظيف |
| إعادة تدويرها/استصلاحها | متغيّر؛ قد تسبب الشوائب المعدنية مثل المسامير والدبابيس أضرارًا جسيمة | تركيب أجهزة انفصالية مغناطيسية وأجهزة كاشف معدنية على مجرى التغذية الجاهز |
أتحتاجين لـ (سكريو) أو (باريل)؟
نحن نزود فصيلة OEM و بعد السوق بالمسامير و البراميل لجميع الماركات الصاروخية الرئيسية، بالإضافة إلى خدمات التغذي الداخلية و طلاء الكروم.
دائرة الطلباتالمواد ذات الصلة
- الطارد المخروطي مقابل المتوازي المزدوج اللولب
- دليل حشوات كربونات الكالسيوم في PVC
- دليل استكشاف أعطال بثق PVC
- تحسين كفاءة استخدام الطاقة في خط البثق
الاستنتاج
نفقتي الخرسانة والبرميل ليست رائعة لكنها تحدد بشكل مباشر ربحية خط الإنتاج ويزيد من استهلاك الطاقة (السيارات تعمل بشكل أقوى ضد زيادة إزالة الألغام)، ويقلل من الناتج (زيادات التدفق الاحتياطي)، ويتدهور نوعية المنتجات (الخلط بين الفقراء، ودرجة حرارة الذوبان المنخفضة)، ويتسبب في نهاية المطاف في إخفاق كارثي. The maintenance essentials: measure clearances quarterly and track the trend, use the correct purging compound at every shutdown, never use destructive clean methods, and plan for rebuild/replacement before the wear limit is reached -not after production quality has already been compromised.