
استكشاف أعطال بثق PVC: 15 عيبًا شائعًا وحلولها
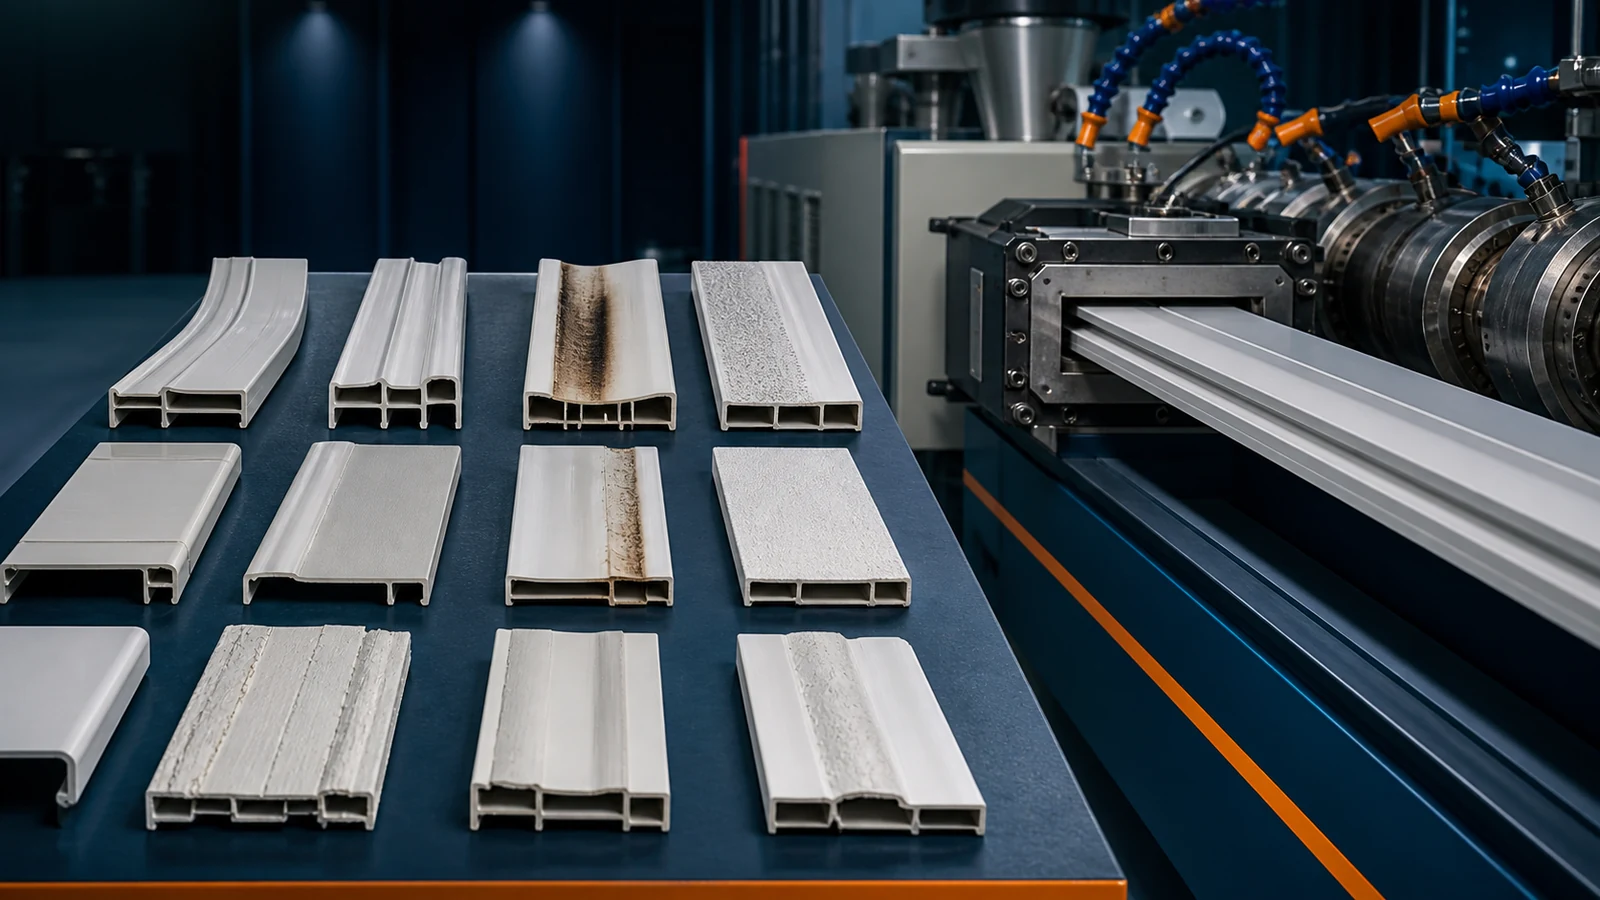
كل خط بثق PVC ينتج عنه عيوب. الفرق بين العملية المربحة والعملية الهامشية هو مدى سرعة ودقة تشخيص تلك العيوب وتصحيحها. تحول واحد من مشاكل الإنتاج التي لم يتم حلها على أ خط إنتاج اللوحات الجدارية أو خط إنتاج لوحات الرغاوي يمكن أن يولد US$2,000–5,000 في الخردة
وينظم هذا الدليل المسبب للمشاكل 15 عيباً مشتركاً من عيوب التفريغ بالأشعة فوق البنفسجية حسب فئة الأعراض، ويحدد الأسباب الجذرية الأكثر احتمالاً، ويوفر تسلسلاً منهجياً للتشخيص. إتبعوا أمر التشخيص لا تقفزوا إلى الإستنتاجات ومعظم العيوب لها أسباب متعددة ممكنة، وتثبيت الوقت والمواد غير الصحيحة.
الفئة أ: العيوب السطحية
العيب 1: جلد القرش (خشونة السطح / كسر الذائبة)
الرمز: تقريب سطحي منتظم ودقيق النطاق إلى اتجاه التخريب، يُشبه القرش القرش. الملامح تبدو بشكل موحد "مجد" أو "برانج بيل" بدلا من سلسة.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| درجة حرارة القالب منخفضة جدًا؛ إذابة الجلد اللزج جدًا عند مخرج القالب | التحقق من درجة حرارة شفة القالب باستخدام البيرومتر المسبار؛ مقارنة بنقطة الضبط | زيادة درجة حرارة الشفاه المميتة بـ 5–10oC؛ الانتظار 5 |
| سرعة خط الإنتاج عالية جداً بالنسبة لطول الأراضي المزروعة (السحب التدريجي) | خفض سرعة خط الإنتاج بـ 10% | تخفيض سرعة خط الإنتاج أو زيادة طول الأراضي المبلدة (تغيير تركيب) |
| نقص المزلّق الخارجي؛ التصاق المصهور بمنطقة التشكيل النهائية في القالب | تحقق من اتجاه حمل المحرك (ارتفاع الحمل يشير إلى الالتصاق) | زيادة التشحيم الخارجي 0.1–0.2 مدفع رشاش؛ التحقق من الصف المناسب |
العيب 2: خطوط القالب (الخطوط الطولية/الأخاديد)
الرمز: خطوط أو أخاديد متواصلة تعمل بالتوازي مع اتجاه البثق على طول سطح المظهر الجانبي. سطر واحد أو عدة خطوط؛ قد تظهر وتختفي بشكل متقطع.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| التسلل أو الحرق في المنطقة البرية المزروعة | وقف خط الإنتاج، تفرق التفريغ العفن، تفتيش سطح الأرض تحت التكبر | أرض باردة مع معكر الماس (الدواء البولندي)1–3 ميكروم؛ إزالة البير |
| جسيم غريب (PVC المتحلل، المعدن، الرمل من CaCO3) عالق في القالب | ابحث عن "تمثال" من المواد المتدهورة التي تمتد من أصل خط الإنتاج | نظّف النظام بمركّب تطهير؛ نظّف القالب؛ تحقّق من نقاوة CaCO3 |
| الودائع المتأخرة التي تراكمت عند التدخيل | وقف خط الإنتاج لفترة وجيزة، التفتيش على الشفاه المميتة؛ اختبار الخردة | ضبط مواد التشحيم الخارجية. يموت نظيفة؛ زيادة درجة حرارة الشفاه |
العيب 3: تباين اللمعان (بقع لامعة وغير لامعة)
الرمز: أشرطة أو بقع لامعة وغير لامعة بالتناوب على طول الملف الشخصي. أكثر شيوعًا في الملفات الشخصية والأوراق العريضة.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| التبريد غير المسمى في خزان المعايرة؛ التقلص المتفاوت | التحقق من تجانس درجة حرارة الماء في خزان المعايرة (الأعلى مقابل الأسفل) | حسّن دوران المياه في الحوض وأضف أنابيب رش لتحقيق تبريد متجانس |
| الخفض (الناتج المطلق) الذي يسبب اتصالا متفاوتا مع معايرة | وزن قياسي لكل متر 1-الدقائق المتقطعة، التحقق من التغيير2% | تشخيص السبب الجذري المتصاعد (انظر العيب 8) |
| يموت عدم توازن درجة الحرارة عبر العرض / المقطع العرضي | التحقق من جميع مناطق سخان القالب؛ التصوير الحراري للموت الخارجي | توازن درجات حرارة منطقة القالب؛ استبدل أشرطة السخان الميتة |
الفئة ب: عيوب الأبعاد
العيب 4: اختلاف سماكة الجدار
الرمز: ويتفاوت سميك الجدار الفاصل؛ وقد يكون أكثر سمكا على جانب واحد (مسألة تركيز العفن بالتسرب) أو يتفاوت على طوله (الزيادة). For النوافذ، عادة ما يكون التسامح مع سمك الجدار ± 0.1–0.2 mm.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| قالب غير متمركز (شياق/طرف خارج المركز) | سمك الجدار الرحيم عند أربع نقاط (0 درجة، 90 درجة، 180 درجة، 270 درجة) | ضبط مسامير توسيط القالب؛ معادلة توزيع سمك الجدار |
| تدفق واحد من عشر مذيباً في التهجير | التحقق من وجود قنوات التدفق المحظورة؛ فحص تفكيك القالب | تنظيف قنوات تدفق القالب؛ ضبط أشرطة التقييد (لقوالب الصفائح) |
| عدم التكافؤ في معادلة الجوز (يزيد من ذلك) | تحقق من وضع فتحة الفراغ ومستوى الفراغ عبر المعاير | توزيع فراغ التوازن. فتحات فراغ نظيفة |
العيب 5: الاعوجاج / الانحناء (بعد التبريد)
الرمز: منحنيات أو أمواج عندما توضع على سطح مسطح بعد التبريد طول العمر (الشكل الألباني) أو التشويش (الشكل المثالي).
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| التبريد غير المتماثل: يتم تبريد جانب واحد من الملف بشكل أسرع | التحقق من درجة حرارة كل قسم من أقسام المعايرة؛ استخدم مقياس الحرارة التلامسي في الملف الجانبي الموجود في الخزان | معادلة درجة حرارة مياه التبريد وتدفقها؛ أضف قضبان الرش على الجانب الساخن |
| الإجهاد المتردي من التدفق غير المتساوي للذوبان في التسلل | قطع المقطع العرضي الشخصي. تسخين إلى 120 درجة مئوية لمدة 10 دقيقة؛ مراقبة اتجاه صفحة الحرب | إصلاح توسيط القالب؛ ضبط أطوال أرض القالب لمعادلة مقاومة التدفق |
| سوء فهم السحب (المقلوب سحب في زاوية) | تحقق من محاذاة حزام السحب بالنسبة إلى خط الوسط للقالب | قم بمحاذاة الساحب بدقة مع مخرج القالب؛ تحقق من شد الحزام حتى على اليسار/اليمين |
العيب 6: الانكماش (تغيير الأبعاد بعد البثق)
الرمز: وتخفض أبعاد الملامح بعد التبريد إلى درجة حرارة الغرفة، بما يتجاوز الانكماش الحراري المتوقع. ويمكن أن يتسبب في انخفاض طوله إلى أدنى من التسامح (مثلاً، تدابير التشخيص 3m 2.985m بعد 24h).
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| الانهيار غير الكافي؛ الإجهاد الداخلي المتجمد | اختبار غمر الأسيتون: ضعف التبلور = تضخم/تجعد في الأسيتون | زيادة زمالات البراميل في منطقة التجميل؛ تخفيض سرعة السطو |
| السحب المفرط (تمديد الذوبان) | حساب سرعة السحب / نسبة سرعة خروج القالب النظري> 1.05 | تخفيض سرعة السحب أو زيادة ناتج التسلل إلى المطابقة |
| التبريد سريع جدًا (إخماد الأقفال في الاتجاه) | مقياس درجة الحرارة السطحية عند مخرج المعايرة40درجة الحرارة تَقترحُ باردَ جداً | زيادة درجة حرارة المياه المبردة (حتى 20–30oC, not ice-cold); |
الفئة ج: العيوب السائبة/العيوب الهيكلية
العيب 7: ضعف الجيلي (جزيئات غير منصهرة، منتج هش)
الرمز: ويظهر سطح الملامح الجسيمات غير المصهرّة (مثل الرمال الجميلة). الملامح هي رشوة، ورشات على التأثير. اختبار الأسيتون يظهر تشنجات سطحية/تعقّب
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| درجة حرارة التجهيز منخفضة جدا | التحقق من درجة حرارة الذوبان عند مخرج القالب؛ يجب أن تكون 185–195 درجة مئوية لـ uPVC | زيادة المناطق 2–3 من قبل 5–8°س؛ التحقق من نقطة محددة مقابل نقطة فعلية |
| سرعة الاختناق عالية جداً؛ عدم كفاية وقت الإقامة | تخفيض سرعة البراميل 15% وتحقق إذا تحسن التوليد | خفض مستوى الارتداد؛ زيادة درجة الحرارة بدلاً من الحفاظ على الناتج |
| عدم كفاية معونة التجهيز في التركيبة | تركيبة الاستعراض؛ غير أن إعادة التصنيع إلى ما دون 1 رطل في مركب متصلب غير كافية عموماً | زيادة المعونة المقدمة لتجهيز المعدات المملوكة للوحدات 1.5–3.0 hr |
العيب 8: الارتفاع (الخرج النابض)
الرمز: التغير الدوري في مخرجات الطارد، والذي يمكن رؤيته على شكل سماكة دورية أو تقلب في الوزن لكل متر. يتأرجح حمل المحرك (التيار) بنمط إيقاعي (دورة 5–30 ثانية).
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| سد في حلق التغذية (لا تتدفق المادة إلى المسمار بالتساوي) | مقياس مادي ملاحظ في المروحية، والاستماع لصوت "النجوم" | تخفيض المنطقة 1 درجة الحرارة 5–8oس؛ رطوبة هوبر أو تغذية مزروعة |
| عدم الاتساق في الكثافة الجامدة للجفاف | التحقق من الكثافة الظاهرية لعدة عينات من نفس الدفعة؛ الاختلاف >±5% | حسّن تجانس الخلط الساخن وتحقق من تشغيل خلاط التبريد |
| اللفاش الدود/البارل الذي يسبب تغيرا في التدفق الخلفي | ناتج قياسي في إطار آلية إدارة المخاطر المؤسسية الثابتة؛ مقارنة مع المعيار المرجعي التاريخي | الغرامة/التطهير من الغرامات؛ إذا كان التطهير الأصلي هو >2x، يستعاض عنه |
العيب 9: التدهور (اصفرار، بني، بقع سوداء)
الرمز: تظهر الملامح تغير اللون من الأبيض/الكريم إلى الأصفر ثم البني ثم الأسود البقعة السوداء تشير إلى تدهور شديد (أكريد هيل) يُشبه القالب
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| درجة الحرارة الملطحة مرتفعة جداً (+200oC بالنسبة لتصلب حرارة الجسم | درجة حرارة التبريد عند الخروج من المولد | تخفيض جميع المناطق 5–8°س؛ تخفيض سرعة السطو إلى تدفئة أقل من المدفعية |
| فترة الإقامة طويلة جداً (البقايا المميتة في التفريغ العفن/التوفير) | تطهير مع مواد تغيير اللون؛ ملاحظة حيث يكون تغيير اللون أبطأ (موقع متفجر) | تنظيف أو تعديل القالب لإزالة البقع الميتة؛ تبسيط مسار تدفق المحول |
| المثبت الحراري غير الكافي | إعادة صياغة الاستعراض؛ التحقق من الجرعات المثبتة؛ جودة المثبتات (تغيير مضاعف؟) | زيادة المثبطات 0.5–1.0 مدفع كهربي؛ اختبار دفعة تثبيت جديدة |
"خط اللون" لتدهور الـ "دي بي سي" هو أفضل تشخيص لك: "الكريم الأبيض" = التحلل المبكر، قابل للتعديل، صفراء = تدهور كبير، توقف وصحح في خلال 5–10 دقيقة؛ بني = التحلل المتطور، نزيف على الفور؛ أسود = كارثة، جرو وربما مفكك للتنظيف.
الفئة د: عيوب المنتج المجوفة/الرغوية
العيب 10: بنية الخلية الرغوية غير موحدة
الرمز: لوحة رغاوي من طراز PVC ويبين حجم خلايا مختلفة: خلايا كبيرة بالقرب من السطح أو خلايا صغيرة أو لا توجد في الوسط، أو العكس. يُظهر التقاطع توزيع خلايا غير نظامي.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| درجة حرارة غير مسدّسة: تبرد السطح أسرع من النواة، وتثبيط الرغوة السطحية | قطع المقطع العرضي. فحص تدرج حجم الخلية من السطح إلى القلب | زيادة درجة الحرارة المميتة؛ وتقليل التبريد المكافئ؛ إضافة عامل نواة (نانو - كاكو3) |
| توقيت تحلل عامل الرغوة | تحقق مما إذا كانت درجة حرارة تحلل عامل الرغوة تتوافق مع درجة حرارة المعالجة | اضبط نوع عامل الرغوة (ADC 160°C، NaHCO3 150°C) أو استخدم مزيجًا ماصًا للحرارة/طاردًا للحرارة |
| انخفاض الضغط في التسلل غير كافٍ (الرغاوي الرئوية التي تبث داخل البرند) | تحقق من وجود فقاعات في الذوبان قبل خروج القالب (يشير إلى رغوة مبكرة) | زيادة طول الأراضي المزروعة للحفاظ على ضغط داخلي أعلى؛ وتقليل درجة حرارة الذوبان |
العيب 11: الحفر السطحية / الثقوب في لوح الرغوة
الرمز: حفر صغيرة، ثقوب صغيرة، أو انهار فقاعات على سطح لوحة الرغاوي. أكثر شيوعا مع عملية سيلوكا عندما يكون الجلد السطحي نحيفا جدا.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| رطوبة في التركيبة (يستوعب الـ (CaCO3 الرطوبة المحيطية | تحقق من محتوى الرطوبة CaCO3؛ >0.3% يسبب رغوة | ما قبل الولادة3 في الساعة 90°س 2–3h قبل الخلط الساخن |
| فولايين من معدات تشحيم أو تجهيز | التحقق من التحليل الحراري الوزني (TGA) لمواد التشحيم/مساعدات المعالجة؛ ابحث عن فقدان الوزن عند درجة حرارة المعالجة | التحول إلى درجات حرارية ثابتة من حيث الإدمان (بارفين عالي النقاء، EBS بدلا من حمض المائي) |
| جلد سيلوكا رقيق جدًا؛ فقاعات تخترق السطح | قِس سماكة الطبقة السطحية من المقطع العرضي؛ يجب أن تبلغ سماكة سطح Celuka نحو 0.3–0.8 mm | زيادة معدل التبريد في قاعات المعايرة عند السطح (المياه عند 10–15oC)؛ الحد من فتح الشفاه |
الفئة هـ: عيوب المعايرة والتبريد
العيب 12: علامات الثرثرة (الحواف المستعرضة الدورية)
الرمز: سلسلة من التلالات أو الخطوط عبر السطح، مثل لوح الغسالة تطابق الدوريات مع حزام السحب أو تردد الاحتباس الحراري
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| حزام البولكر ينزلق/التزلج (حركة شظية عصا) | اسمعوا عن الصراخ الإيثيمي من السحب | ضبط ضغط مجتذب. استبدال الأحزمة البالية؛ سطح الحزام نظيف |
| تقلب البقايا في المعايرة (التدوير بالمضخة) | تحقق من مقياس الفراغ. التذبذب >±0.01 MPa | تركيب خزان مكنسة كهربائية؛ وفحص مضخة فراغ للملابس؛ وأجهزة تنظيم فراغ الخدمة |
| الملامح الملصقة والمحررة في المعايرة | تحقق مما إذا كان الملف الشخصي يترك علامات السحب في المعاير | زيادة التبريد من المعايرة؛ سطح المعايرة القطبية؛ زيادة زيوت التشحيم الخارجي |
العيب 13: علامات مائية / بقع تبريد
الرمز: بقع بيضاء ملكية أو بقع على سطح الملامح بعد التبريد، خصوصاً مرئية على الملامح المظلمة.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| نوعية المياه: ارتفاع المحتوى المعدني (الماء المائي) | اختبار شدّة المياه المبردة؛ TDS >200BAR_ | استخدام المياه المخففة/المستهلكة للتبريد؛ تركيب الماء |
| درجة حرارة ماء التبريد باردة جدًا (الصدمة الحرارية) | درجة حرارة مياه معايرة القياس؛ درجة الحرارة القصوى 10 درجات مئوية باردة جدا بالنسبة لمعظم الملامح | المياه المعتدلة المستعملة 15–25°س؛ البدء بالماء الدافئ عند مدخل المعايرة، البارد عند الخروج |
الفئة و: عيوب الطبقات المتعددة / البثق المشترك
العيب 14: انفصال الطبقة (البثق المشترك)
الرمز: محال ملف مدروس منفصل اربطة طبقة من النواة يمكن أن يحدث عند الخروج عن طريق البرود (الموسّط) أو بعد التبريد (المتأخر).
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| عدم مطابقة درجة الحرارة عند نقطة الدمج (الفرق عند 15 درجة مئوية) | تحقق من درجات حرارة ذوبان الطارد قبل الدمج | اضبط درجات الحرارة لتكون ضمن 10 درجة مئوية عن بعضها البعض عند نقطة الدمج |
| مواد غير قابلة للمقارنة (مثلاً، الحد الأقصى لقيمة تعادل القوة الشرائية على نواة PVC بدون ربطة عنق) | التحقق من التوافق المادي؛ التحقق من تحديد المبيد | استخدام أزواج متوافقة من البوليمرات أو إضافة مقياس مناسب للربط |
| التلوث في الواجهة (الرطوبة، المواد المتدهورة، الزيت) | تفتيش مادة البول المدمجة للتلوث | تنظيف قسم الجمع جيدا؛ التحقق من أن التعامل مع المواد يمنع التلوث |
العيب 15: خروج اللوحة (تراكم الشفاه)
الرمز: وودائع بيضاء أو شوكية أو مسحوقة تتراكم على الشفاه العفنة عبر الزمن وينمو الإيداع في نهاية المطاف ويتسبب في تذويب سطحي أو في تلف خطوط قالب. Plate-out contains lubricants, stabilizationr decomposition products, and TiO2.
| سبب الروت | فحص تشخيصي | الإجراء التصحيحي |
|---|---|---|
| الإفراط في مواد التشحيم الخارجية. ينضح زيت التشحيم عند مخرج القالب | تحليل إيداع اللوحة (FTIR)؛ يؤكد وجود شمع البولي إيثيلين والستيرات على زيادة مادة التشحيم | خفض التشحيم الخارجي 0.1–0.3 مدفع؛ التحول إلى زيوت أعلى من الوزن الجزيئي |
| درجة حرارة الشفاه باردة جدًا (يتكاثف مادة التشحيم) | تحقق من درجة حرارة شفة القالب مقابل جسم القالب؛ >5 درجة مئوية أكثر برودة يعزز خروج الصفيحة | زيادة درجة حرارة الشفاه المميتة 5–10°س بالنسبة للجسد العفن |
| عدم التوافق بين نظام التثبيت والتشحيم | استعراض التفاعل بين المثبطات والترددات؛ وبعض مثبتات الترددات الكهرومغناطيسية رد فعل مع حمض العجلات | استخدام نظام مثبط لتثبيت الحزمة الواحدة من نفس المورد؛ إعادة صياغة |
النهج التشخيصي المنهجي
وعندما يظهر عيب، اتبع هذا التسلسل التشخيصي قبل اتخاذ الإجراءات:
- تحديد الخلل بدقة: صف ما تراه، وليس ما تعتقد أنه السبب. التقاط الصور. قياس الأبعاد.
- هل هو مستمر أم متقطع؟ تشير العيوب المستمرة إلى مشكلات القالب/المعايرة/الأدوات. تشير العيوب المتقطعة إلى اختلاف المواد أو الارتفاع أو دورة درجة الحرارة.
- هل هو دوري؟ إذا كان الجواب نعم، قم بقياس الفترة Compare to malPM, drag belt circumference, and calibrator vacuum pump cycle to identify the source.
- تحقق من الأشياء السهلة أولاً: (ج) نقاط التدرج ضد المستوى الفعلي والمادي في مستوى الحاجز، ومستوى الفراغ، وتبريد تدفق المياه/الدرجة الزمنية، وحالة الحزام.
- تغيير متغير واحد في كل مرة: اضبط درجة الحرارة بمقدار 5 درجة مئوية أو سرعة المسمار بمقدار 2 دورة في الدقيقة أو سرعة الخط بمقدار 5% - لا تقم بإجراء تغييرات متعددة في وقت واحد.
- انتظار الاستقرار: بعد أي تغيير، انتظر 10–15 دقيقة حتى يصل النظام إلى حالة استقرار جديدة قبل تقييم التأثير.
مشغلو الإنتاج الذين يقفزون إلى "دعنا نغير التركيبة" كخطوة التشويش الأولى خاطئة عادة. 70% ولعيوب التسلل سبب أساسي لعملية أو معدات، وليس سبباً أساسياً في التركيب. إجراء تعديلات على العمليات قبل تغيير الوصفة
مشكلة التسلل المستمر؟
مهندسو عملياتنا يقدمون متاعب عن بعد وفي الموقع لخطوط تهجير الـ(إف سي) في جميع أنحاء العالم أرسل لنا صوراً وفحص بيانات لتشخيص سريع
احصل على الدعم الفنيالمواد ذات الصلة
- دليل التحكم في درجة الحرارة
- تصميم قوالب بثق مقاطع وصفائح PVC
- دليل تركيبات PVC لبثق المقاطع
- دليل صيانة اللولب والأسطوانة
- دليل تكنولوجيا التدمير المشترك
الاستنتاج
إن استكشاف الأخطاء وإصلاحها بشكل فعال هو نظام منهجي، وليس تخمينًا. لا يعرف أفضل مشغلي البثق الإجابة على كل عيب، بل يعرفون السؤال التشخيصي الصحيح الذي يجب طرحه. عندما يظهر الخلل: حدده بدقة، وتحقق مما إذا كان دوريًا، وقم بإزالة الأسباب البسيطة أولاً، وقم بتغيير متغير واحد في كل مرة، وانتظر التثبيت. وتذكر: معظم العيوب مرتبطة بالعملية، وليست مرتبطة بالتركيبة. قبل الاتصال بمورد المواد الخاص بك، تحقق من درجات الحرارة وسرعة المسمار وإعدادات المعايرة.