
دليل البثق المشترك لـ PVC: بثق المقاطع والصفائح متعددة الطبقات
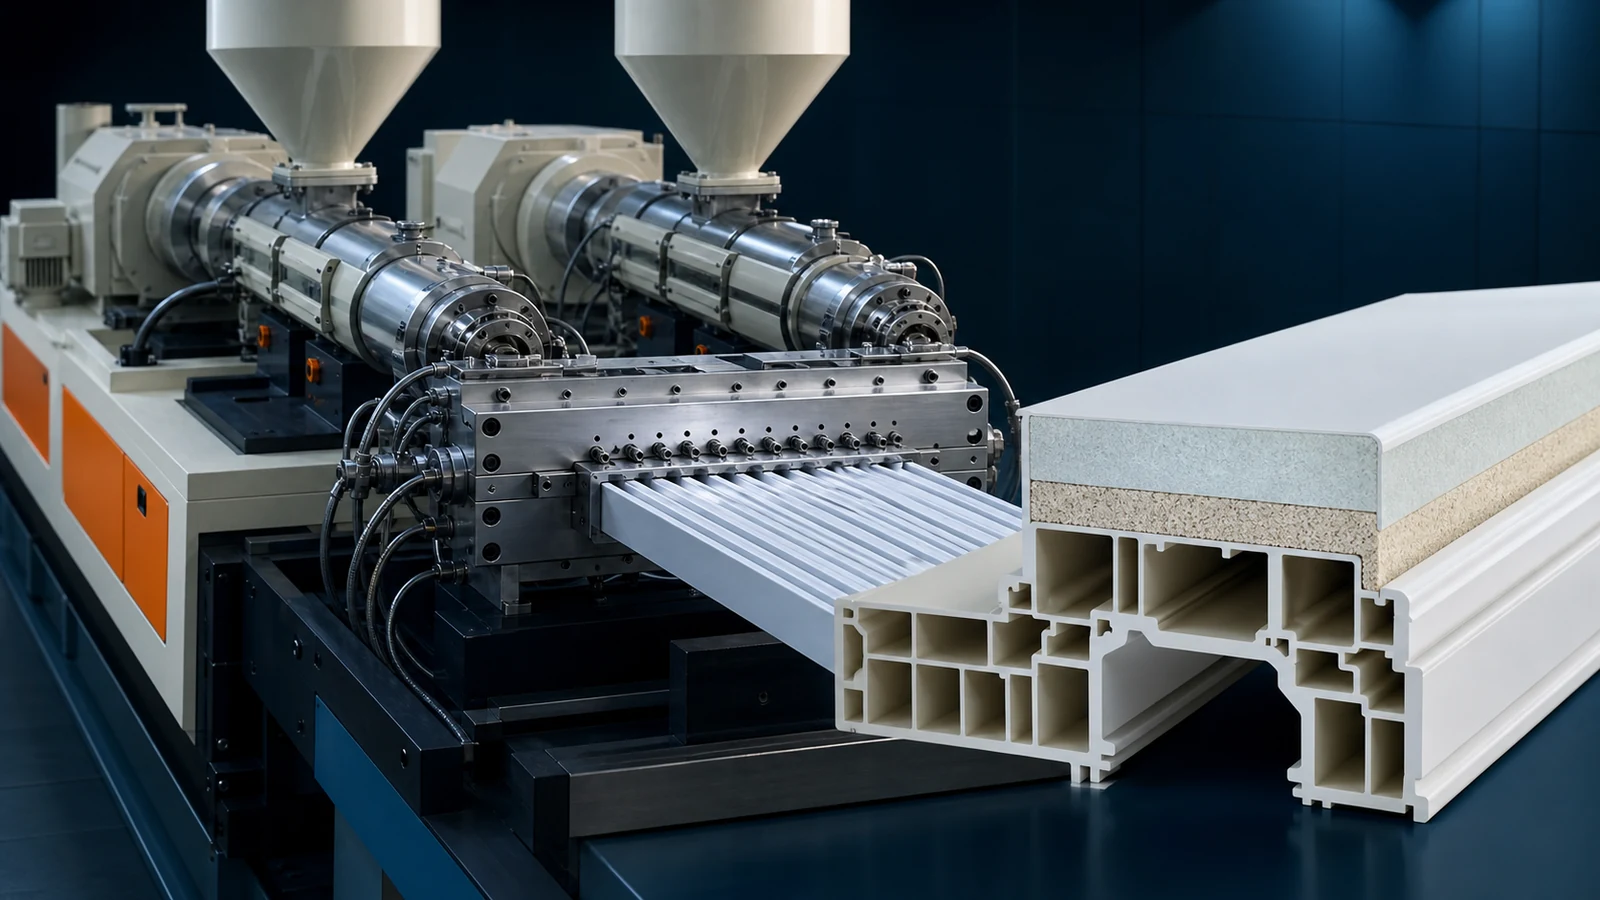
البثق المشترك هو عملية دمج اثنين أو أكثر من تيارات البوليمر في منتج واحد متعدد الطبقات في عملية واحدة مستمرة. بالنسبة لقذف PVC، يفتح البثق المشترك إمكانات لا يستطيع البثق أحادي الطبقة القيام بها: طبقة غطاء ممتازة قابلة للعوامل الجوية على قلب محسّن من حيث التكلفة، أو قلب من مادة معاد تدويرها مخفي داخل جلد بكر، أو ركيزة صلبة مع شفة مانعة للتسرب مرنة - يتم إنتاج كل ذلك في تمريرة واحدة. من النوافذ مَع وقود مُتَفَسَّرَة لوحات الرغاوي مع بشرة سطحية صلبة، والتكافل هو التكنولوجيا التي تجعل المنتجات ذات الأداء العالي قابلة للتطبيق تجاريا.
ويغطي هذا الدليل تكنولوجيا التسلل المشترك، واستراتيجيات الأزواج المادية، ومراقبة العمليات، وكشف المشاكل.
1. تكوينات البثق المشترك
يتم تعريف أنظمة البثق المشترك من خلال كيفية ومكان دمج تيارات الذوبان:
| التكوين | كيف يعمل | مركز التحكم في المرض | التطبيقات النموذجية |
|---|---|---|---|
| البثق المشترك لـ Feedblock | تُدمج مجرىات ملطخة في قفل قبل الدخول إلى مبيد واحد | Moderate (10% uniformity) | Sheet/board; 2–3 layers; cap layer >10% |
| متعددة الأبعاد | كل طبقة لها قالب متشعب خاص بها؛ تندمج الطبقات عند مخرج القالب | ممتاز (±3% التوحيد) | الملامح؛ طبقات الكبسولات الرقيقة0.1–0.5 mm); 2–5 طبقات |
| نظام المحول/الموحد | المكيفون المختلفون يغذيون مجاري الذوبان الفردية إلى مجمّع توزيع قبل أن ينفجر | جيد (±5% التوحيد) | ملفات تعريف معقدة؛ توزيع طبقة غير متماثلة |
Feedblock مقابل Multi-Manifold: متى يتم استخدام أيهما
كتلة التغذية أبسط وأرخصUS$5,000–15,000 إضافة) ولكن تقدم مراقبة طبقة أقل دقة. استخدام للصحيفة/اللوحة المشتركة في التكسّر حيث تتماثل طبقة سميكها10% مقبول
متعددة الأبعاد هو المعيار الذهبي للتكافل في التفسير (البيان)US$20,000–50,000 مضاف. وتوزع كل طبقة من الطبقات المذيبة القابلة للتكييف بشكل مستقل، مما يتيح التحكم الدقيق في طبقات الغطاء النحيل (أقل من ذي قبل) 0.1 mm- بشكل موحد حول تقاطعات الملامح المعقدة. وهذا هو النهج الوحيد القابل للتطبيق بالنسبة لغازات النوافذ المكتشفة على نحو متبادل وطبقات قبعة قابلة للتأثر بالطقس.
2. استراتيجيات الاقتران المادي
تأتي قيمة البثق المشترك من الجمع بين المواد ذات الخصائص التكميلية. الاقتران الأكثر شيوعًا في بثق PVC:
| هيكل لاير | مادة الغطاء/الجلد | المواد الأساسية | فائدة | التطبيقات |
|---|---|---|---|---|
| غطاء قابل للتحليق/استخدام التكلفة | مجمّع PVC قابل للتدفئة (أعلى من طراز TiO2، أو من طراز UV، أو ASA، أو PMMA) | المستوى القياسي لتراكم حراري (المستوى المنخفض)2مشغل أعلى | توفر القبعة 20+ سنة من المتانة في الهواء الطلق؛ التكلفة الأساسية أقل بـ 15–25% | ملامح النوافذ، التصفيق، الفاشيا، التفكيك في الهواء الطلق |
| جلد العذراء/اللب المُعاد تدويره | مجمع PVC العذراء | PVC بعد إعادة تدويرها (النقصان) | نوعية سطحية لحامض السلفونيك البيرفلوري؛ الاستخدامات الأساسية 30–70% المواد المعاد تدويرها | ملامح غير قابلة للرؤية، ربط السلك، التنظيف الفرعي |
| الجلد الصلب / النواة الرغوية | PVC الصلب الصلب | PVC الرغوي (0.55–0.70 جم/سم3) | سطح صلب و وزن خفيف 25–35% خفض الوزن | ألواح الرغوة سيلوكا، ألواح الأبواب، ألواح الأثاث |
| شفة مرنة / جسم صلب | PVC/TPE | Rgid PVC | الختم المرن المتكامل يزيل خط السحب المفصل | ملامح النوافذ مع البطاقات الغازية المكتشفة |
| غطاء ملون / قلب أبيض | مركب PVC الملون/الخشبي | WPVC | اللون فقط في الطبقة السطحية؛ 60–80% تخفيض في تكلفة الصباغ | لمحات ملونة، تشطيبات خشبية، زخارف زخرفية |
| غطاء شديد اللمعان / قلب غير لامع | PVC عالي اللمعان (حشو منخفض، معدل بالأكريليك) | PVC | سطح مسدّس بريميوم دون تركيب أقساط كامل الجسم | ملامح الأثاث، وربط الحواف، والقوالب الزخرفية |
3. مبادئ تصميم قالب البثق المشترك
مطابقة لزوجة المصهور
The single most important rule of co-extrusion: the melt viscosities of adjacent layers must be closely matched at the merge point. وإذا اجتمع مذيبان من مختلف الوجوه في القسم المختلط، فإن الذوبان الأقل حساسية سيلخص الذوبان الأعلى مستوى، مما يتسبب في عدم استقرار طبقة المياه والتشويه بين الوجوه.
التطابق العملي بين القناع: استهدف الحصول على نسبة لزوجة (أقل / أعلى) تبلغ 0.67–1.5 بمعدل قص المعالجة (عادةً 100–500s-1 في منطقة أرض القالب). إذا تجاوزت نسبة اللزوجة 2:1، استخدم مبدأ الاستبعاد لمصلحةِكَ بتصميمِ طبقةِ الأقلّيةِ لِكي يَكُونَ الخارجيةَ.
التحكم في درجة الحرارة عند نقطة الدمج
تياران الذوبان يجب أن يصلا إلى نقطة الدمج عند درجات الحرارة داخل 10–15°س من بعضها البعض. إن اجتماع المجرى البارد لتدفق ساخن يخلق سوء فهم فوري وعدم استقرار بين الوجوه. استخدام مكيفين مسخّنين مستقلين لكل مفجّر، ووضع نقطة الدمج على مقربة من الخروج من المعبد كنقطة عملية للتقليل إلى أدنى حد من وقت الإقامة بعد الجمع.
الاستقرار بين الوجوه
للحصول على واجهة مستقرة بين الطبقات، يجب أن يتعرض المنصهران لضغط قص مماثل في الواجهة. ويتحقق ذلك من خلال:
- تصميم طول أرض القالب ليعادل متوسط سرعة الجريان لكلا الطبقتين عند نقطة الدمج
- استخدام الهندسة المدمجة مع زاوية تقارب تدريجي (30 درجة) بدلاً من ربط مفاصل مفاجئ
- الحفاظ على القدرة الاحتياطية الكافية (5–15 MPaلقمع كسر الذوبان في الوصلة
4. تحجيم وتكوين الطارد المشترك
ويظل المتدخل المشارك (بالنسبة لطبقة القبعة/الزوجة) أصغر دائماً من المدمر الرئيسي. القواعد المقسمة:
| سمك طبقة الغطاء (٪ من الإجمالي) | حجم الطارد المشترك (كنسبة مئوية من سعة إخراج الطارد الرئيسي) | التركيبة النموذجية (معظم + معا) |
|---|---|---|
| 5–10% (غطاء رفيع) | 10–20% | SJZ 65/132 + SJZ 35/75 أو SJ 45/25 |
| 10–20% (الحد الأقصى) | 20–35% | SJZ 65/132 + SJZ 45/90 أو SJZ 51/105 |
| 20–40% (جلد سميك / طبقة مزدوجة) | 35–60% | SJZ 80/156 + SJZ 55/110 أو SJZ 65/132 |
| >40% (طبقات متساوية) | 60–100% | مدمران متطابقان (خط إنتاج مكرس للانفجار المشترك) |
نوع الطارد المشترك: بالنسبة لطبقات الغطاء الرفيعة (5–15%)، غالبًا ما يكون الطارد أحادي اللولب (SJ 30–45) كافيًا وأكثر اقتصادًا. بالنسبة للجلود السميكة أو التركيبات ذات اللزوجة العالية (على سبيل المثال، مركب قابل للعوامل الجوية يحتوي على نسبة عالية من TiO2)، يوفر اللولب المزدوج المخروطي الصغير (SJZ 35–51) تجانسًا أفضل للذوبان.
5. معلمات العملية للبثق المشترك
تنسيق الملامح
ويجب تنسيق ملامح درجات الحرارة الرئيسية والمشتركة في التدخيل، وليس متطابقة. A typical setup for a rigid PVC cap on rigid PVC core:
| الطارد | المنطقة 1 | المنطقة 2 | المنطقة 3 | المنطقة 4 | محول |
|---|---|---|---|---|---|
| الرئيسية (الأساسية) | 160°C | 168°C | 172°C | 170°C | 168°C |
| الطارد المشترك (الغطاء) | 165°C | 172°C | 175°C | — | 172°C |
يعمل جهاز البثق المساعد بدرجة حرارة أعلى بمقدار 3–5°C للأسباب التالية:
- المسامير الأصغر تولد حرارة أقل قشرة
- تبرد طبقة الأغطية الرقيقة أسرع في التفريغ (النسبة المرتفعة من السطح إلى الحجم)
- وكثيرا ما يحتوي مجمع القبعات على أقل تشحيم (للإبقاء على خصائص سطحية)، مما يتطلب درجة حرارة في المعالجة أعلى قليلا
موازنة الضغط
يجب أن يكون الضغط الذائب على كلا المجرىين عند نقطة الدمج متساوياً0.5 MPa- الخلل في الضغط يسبب ارتفاع ضغط التيار للضغط في قناة التدفق الأقل ضغطاً (ج) استخدام مترجمين منفصلين للضغط في كل مكيف، وتعديل المسمار أو صمامات الضغط الاحتياطي للتوازن.
6. الالتصاق بين الطبقات
وارتفاع الملاحق في التكافل بين الفينول الخماسي الكلور ممتاز عموماً عندما تكون كلتا الطبقات مرتكزة على بروميد الميثيل - وتنتشر نفس سلاسل البوليمر عبر الواجهة عندما تكون المذيبات فوق التغ (80 درجة مئوية) وتحت الضغط. غير أن المشاكل تنشأ فيما يتعلق بالمواد المتفرقة:
- ربط PVC بطبقة تغطية من ASA/PMMA: هذه هي البوليمرات المختلفة ذات التقاطع المحدود. (أ) استخدام مبيد ربطة العنق (مصاعد للكمبيوتر المضغوط) أو ضمان أن تتجاوز درجة حرارة الواجهة 190 درجة مئوية عند نقطة الدمج القصوى للتداخل.
- ربط PVC بطبقة من TPE أو PVC المرن: يعد الالتصاق جيدًا بشكل عام لأن PVC و TPE الملدنين متوافقان. تأكد من تبلور الطبقة الناعمة بالكامل قبل نقطة الدمج.
- PVC إلى PE/PP: هذه غير متوافقة A co-extrudable adhesive tie-layer (maleated PE or EVA-based) is mandatory.
تقاطع اختبار باستخدام 180° اختبار الفول (ASTM D)903- بالنسبة لملامح النوافذ التي تُفسَّر طبقات أغطية الكبسولات، ينبغي أن يتجاوز قوام الصمود 4 N/mm. القيمة الواردة أدناه 2 N/mm يرجى الإشارة إلى عدم كفاية الترابط بين الوجوه، وسيؤدي ذلك إلى نزع الصفة في الخدمة.
7. عيوب البثق المشترك الشائعة
| عيب | السبب | الحل |
|---|---|---|
| تفاوت سميكة الأصابع (الوصلة البينية الشاملة) | اختلال التوازن في الضغط الملط؛ سوء فهم الحساسية؛ تطويع الناتج من مفجر واحد | توازن ضغوط الذوبان؛ مطابقة اللزوجة. تحقق من المسمار/محرك الطارد المتصاعد |
| التغليف (طبقة واحدة تلتف حول الأخرى) | النسبة الكبيرة من الازدحام3:1(أ) تذوب واحدة أقل بكثير من القناع | خفض درجة الحرارة من الذوبان المنخفضة النسيج لزيادة الحساسية؛ وتعديل التركيبات من أجل تطابق الأقرب في الحساسية |
| عدم الاستقرار بين الوجوه (حدود طبقة الزغ/الرقابة) | إجهاد القص المفرط في الواجهة؛ زاوية التقارب شديدة الانحدار في دمج القسم | تخفيض الناتج؛ تعديل الجمع بين الهندسة وزاوية الملاجئ الضحلة؛ زيادة طول الأراضي المزروعة |
| التصفيح (طبقات منفصلة) | عدم كفاية درجة الحرارة بين الوجوه؛ المواد غير المتوافقة؛ التلوث عند الواجهة البينية | زيادة درجة حرارة نقطة الدمج؛ والتحقق من التوافق المادي؛ والتفريغ النظيف للجرعات المقصورة |
| طبقة الغطاء سميكة/رفيعة جدًا في الزوايا | توزيع الذوبان غير النظامي في طبقة الكبسولات؛ تصميم القالب غير كاف للتقاطع المعقد | ضبط أشرطة التقييد/ضبط المنوع؛ إعادة تصميم قناة تدفق طبقة الغطاء للحصول على سماكة موحدة حول محيط الملف الشخصي |
| المواد الهلامية/لا تذوب في الواجهة | مادة طبقة الغطاء غير متبلورة بالكامل قبل الدمج؛ البقع الباردة في محول الطارد المشترك | زيادة درجة حرارة التدخيل المشترك؛ التحقق من البقع الميتة في المكيّف؛ زيادة المسمار المختلط للآليات المتوسطة الأجل من أجل زيادة العمل المغنطيسي |
هل تخطط لمشروع بثق مشترك؟
فريقنا الهندسي يصمم نظاماً متداخلاً يربط بين المدمرين، تصميم العفن التطفلي،
ناقش مشروعكالمواد ذات الصلة
- تصميم قوالب بثق مقاطع وصفائح PVC
- دليل التحكم في درجة الحرارة
- اختيار مثبتات PVC: الكالسيوم والزنك أم القصدير العضوي؟
- المنتجات: خط إنتاج مقاطع نوافذ PVC | خط إنتاج ألواح PVC الرغوية | خط إنتاج شرائط تلبيس الحواف من PVC
الاستنتاج
البثق المشترك هو التكنولوجيا التي تجعل المقاطع والألواح البلاستيكية قادرة على المنافسة مع المواد ذات التكلفة الأعلى. إن القدرة على وضع طبقة غطاء مقاومة للعوامل الجوية أو شديدة اللمعان أو ملونة على قلب محسّن من حيث التكلفة هو ما يسمح لملفات نوافذ PVC بالتنافس مع الألومنيوم والخشب وألواح الرغوة PVC للتنافس مع الخشب الرقائقي و MDF. إن التحديات التقنية الرئيسية - مطابقة اللزوجة، وموازنة الضغط، واستقرار السطح البيني - مفهومة جيدًا ويمكن التحكم فيها من خلال تصميم القالب المناسب والتحكم في العملية. يتم سداد استثمار رأس المال في نظام البثق المشترك (عادةً US$30,000–70,000 على خط أحادي الطبقة) من خلال توفير تكاليف المواد (15–25% على الصيغة الأساسية) وتمايز المنتج الذي يتطلب هوامش أعلى.