
Руководство по технологии совместной экструзии ПВХ: экструзия многослойных профилей и листов
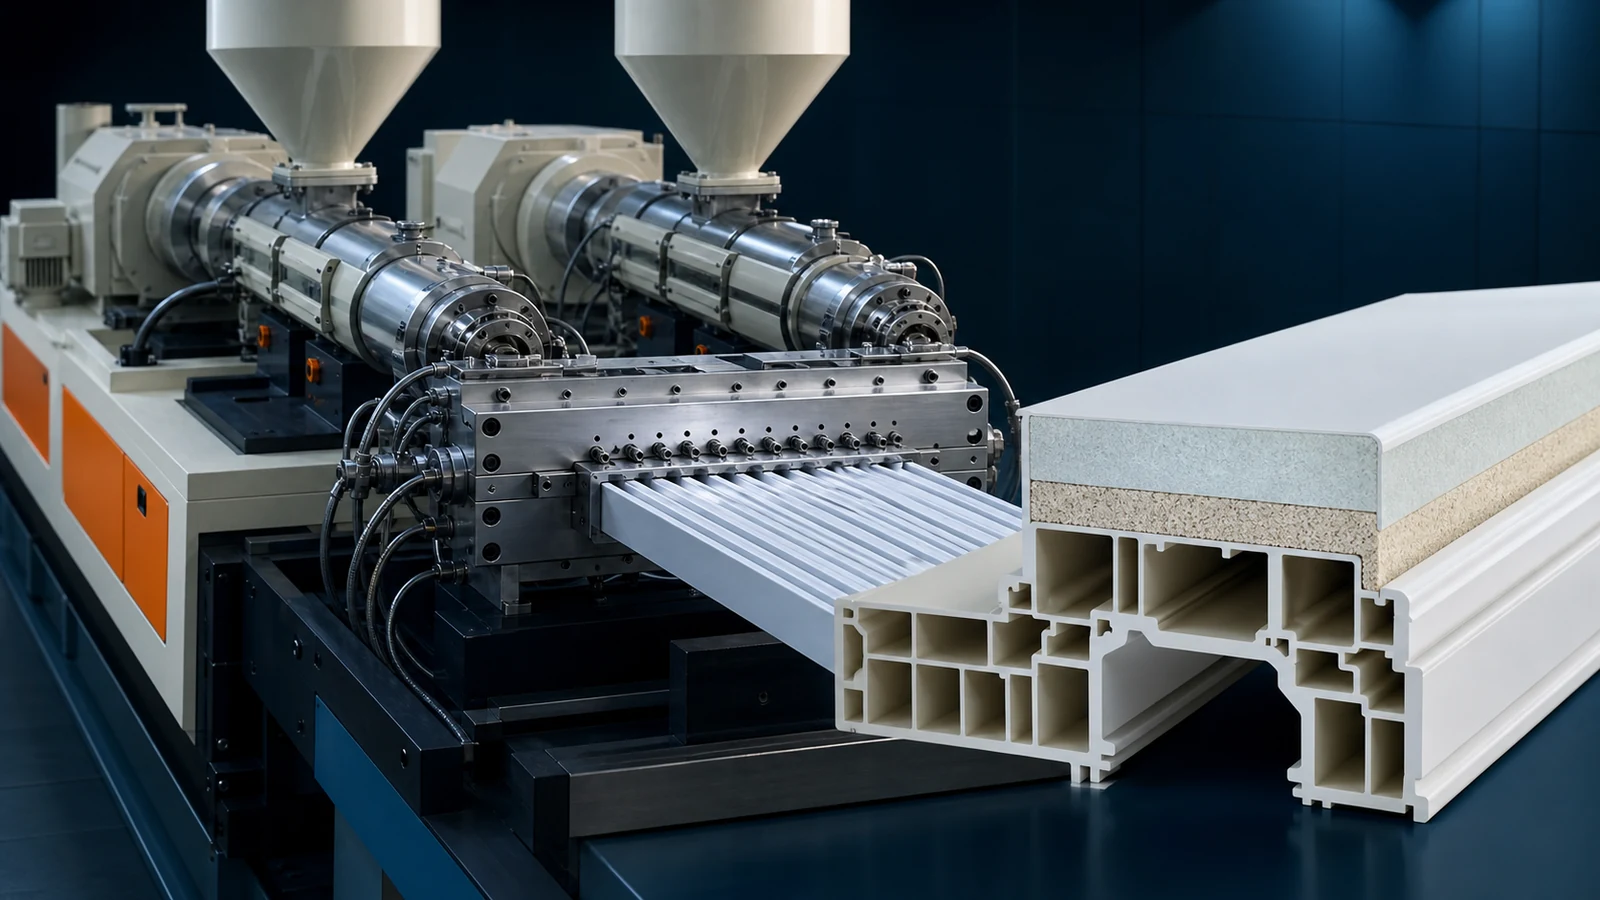
Совместная экструзия — это процесс объединения двух или более потоков полимера в единый многослойный продукт за одну непрерывную операцию. При экструзии ПВХ совместная экструзия открывает возможности, недоступные при однослойной экструзии: верхний слой премиум-класса, устойчивый к атмосферным воздействиям, на экономически оптимизированной сердцевине, сердцевина из переработанного материала, скрытая внутри первичной кожи, или жесткая подложка с гибкой уплотнительной кромкой — все это производится за один проход. От оконные профили с коэкструдированными прокладками для пенопластовые плиты с твердой поверхностью, коэкструзия — это технология, которая делает высокопроизводительные изделия из ПВХ коммерчески жизнеспособными.
В этом руководстве рассматривается технология коэкструзионной головки, стратегии сочетания материалов, управление процессом и устранение неполадок.
1. Конфигурации совместной экструзии
Системы совместной экструзии определяются тем, как и где объединяются потоки расплава:
| Конфигурация | Как это работает | Контроль толщины слоя | Типичные применения |
|---|---|---|---|
| Совместная экструзия фидблоков | Потоки расплава сливаются в питающем блоке перед входом в фильеру с одним коллектором. | Умеренная (±10% однородность) | Лист/доска; 2–3 слоев; верхний слой >10% общей толщины |
| Многоколлекторная матрица | Каждый слой имеет свой собственный коллектор матрицы; слои сливаются на выходе из матрицы | Отличная (равномерность ±3%) | Профили; тонкие покровные слои (0.1–0.5 mm); 2–5 слоев |
| Система адаптера/сумматора | Отдельные адаптеры подают отдельные потоки расплава в распределительный сумматор перед фильерой. | Хорошее (±5% однородность) | Сложные профили; асимметричное распределение слоев |
Feedblock против Multi-Manifold: когда какой использовать
Фидблок проще и дешевле (US$5,000–15,000 сумматор), но обеспечивает менее точное управление слоями. Используется для совместной экструзии листов и плит, где допустима однородность толщины слоя ±10%.
Многоколлекторная матрица является золотым стандартом для совместной экструзии профилей (US$20,000–50,000 сумматор). Каждый слой имеет независимо регулируемое распределение расплава, что позволяет точно контролировать тонкие верхние слои (до 0.1 mm) равномерно вокруг сложных поперечных сечений профиля. Это единственный жизнеспособный подход для коэкструдированных прокладок оконных профилей и тонких слоев защитного покрытия, устойчивых к атмосферным воздействиям.
2. Стратегии сочетания материалов
Ценность совместной экструзии заключается в сочетании материалов с взаимодополняющими свойствами. Наиболее распространенные пары при экструзии ПВХ:
| Структура слоев | Материал крышки/кожи | Основной материал | Выгода | Приложения |
|---|---|---|---|---|
| Устойчивая к атмосферным воздействиям крышка / экономичный сердечник | Устойчивый к атмосферным воздействиям ПВХ-компаунд (с высоким содержанием TiO2, УФ-пакет, ASA или PMMA) | Стандартный ПВХ (ниже TiO2, больше наполнителя) | Крышка обеспечивает долговечность на открытом воздухе 20+ лет; стоимость ядра на 15–25% ниже | Оконные профили, сайдинг, фасады, террасная доска |
| Натуральная кожа / переработанное ядро | Первичный ПВХ-компаунд | Постиндустриальный переработанный ПВХ (переизмельченный) | Качество поверхности первичного ПВХ; ядро использует 30–70% переработанного материала | Невидимые профили, кабельные каналы, черновой пол |
| Твердая оболочка/вспененный сердечник | Твердый жесткий ПВХ | Вспененный ПВХ (0.55–0.70 г/см3) | Гладкая твердая поверхность + легкий сердечник со снижением веса на 25–35% | Пенопласт Celuka, дверные панели, мебельные плиты |
| Гибкая губа/жесткий корпус | Мягкий ПВХ/ТПЭ | Жесткий ПВХ | Встроенное гибкое уплотнение исключает отдельный этап установки прокладки. | Оконные профили с коэкструдированными уплотнителями |
| Цветной колпачок/белый сердечник | Цветной/деревянный ПВХ компаунд | Белый ПВХ | Цвет только в поверхностном слое; 60–80% снижение стоимости пигмента | Цветные профили, отделка под дерево, декоративные планки. |
| Блестящая крышка/матовая сердцевина | Высокоглянцевый ПВХ (с низким содержанием наполнителя, модифицированный акрилом) | Стандартный ПВХ | Глянцевая поверхность премиум-класса без формулы премиум-класса по всему телу | Мебельные профили, кромка, декоративные молдинги. |
3. Принципы проектирования головок для совместной экструзии
Согласование вязкости расплава
Единственное и самое важное правило совместной экструзии: вязкости расплава соседних слоев должны быть точно согласованы в точке слияния. Если два расплава с разной вязкостью встречаются на участке объединения, расплав с более низкой вязкостью инкапсулирует расплав с более высокой вязкостью, вызывая нестабильность толщины слоя и искажение межфазной границы.
Практическое соответствие вязкости: Стремитесь к достижению коэффициента вязкости (ниже/выше) 0.67–1.5 при скорости сдвига при обработке (обычно 100–500 с-1 в области контактной площадки матрицы). Если коэффициент вязкости превышает 2:1, используйте принцип инкапсуляции в свою пользу, сделав слой с более низкой вязкостью внешним.
Контроль температуры в точке слияния
Два потока расплава должны достичь точки слияния при температурах в пределах 10–15°C друг от друга. Встреча холодного потока с горячим потоком приводит к немедленному несоответствию вязкости и межфазной нестабильности. Используйте адаптеры с независимым подогревом для каждого экструдера и расположите точку слияния как можно ближе к выходу из головки, чтобы минимизировать время пребывания после объединения.
Межфазная стабильность
Для стабильной границы раздела между слоями два расплава должны испытывать одинаковое напряжение сдвига на границе раздела. Это достигается за счет:
- Проектирование длины фаски для выравнивания средней скорости потока обоих слоев в точке слияния.
- Использование комбинированной геометрии с постепенным углом схождения (<30°), а не резким стыком.
- Поддержание достаточного противодавления (5–15 MPa) для подавления разрушения расплава на границе раздела
4. Размеры и конфигурация соэкструдера
Соэкструдер (для слоя крышки/кожи) всегда меньше основного экструдера. Правила определения размера:
| Толщина верхнего слоя (% от общей суммы) | Размер соэкструдера (в % от выходной мощности основного экструдера) | Типичная установка (основной + коэкс) |
|---|---|---|
| 5–10% (тонкая крышка) | 10–20% | SJZ 65/132 + SJZ 35/75 или SJ 45/25 одновинтовые |
| 10–20% (стандартная крышка) | 20–35% | SJZ 65/132 + SJZ 45/90 или SJZ 51/105 |
| 20–40% (толстая оболочка/двухслойная) | 35–60% | SJZ 80/156 + SJZ 55/110 или SJZ 65/132 |
| >40% (равные слои) | 60–100% | Два одинаковых экструдера (специальная линия совместной экструзии) |
Тип соэкструдера: Для тонких верхних слоев (5–15%) часто бывает достаточным и более экономичным одношнековый экструдер (SJ 30–45). Для более толстых слоев или составов с более высокой вязкостью (например, атмосферостойкий компаунд с высоким содержанием TiO2) небольшой конический двухшнековый винт (SJZ 35–51) обеспечивает лучшую однородность расплава.
5. Параметры процесса для совместной экструзии
Координация температурного профиля
Температурные профили основного и соэкструдера должны быть согласованы, а не идентичны. Типичная установка крышки из жесткого ПВХ на сердцевине из жесткого ПВХ:
| Экструдер | Зона 1 | Зона 2 | Зона 3 | Зона 4 | Адаптер |
|---|---|---|---|---|---|
| Основной (основной) | 160°C | 168°C | 172°C | 170°C | 168°C |
| Соэкструдер (крышка) | 165°C | 172°C | 175°C | — | 172°C |
Соэкструдер нагревается на 3–5°C выше, потому что:
- Меньший винт генерирует меньше тепла сдвига.
- Тонкий верхний слой быстрее охлаждается в матрице (более высокое соотношение поверхности к объему).
- Состав колпачка часто содержит меньше смазки (для сохранения свойств поверхности), что требует несколько более высокой температуры обработки.
Балансировка давления
Давление расплава обоих потоков в точке слияния должно быть равным (±0.5 MPa). Дисбаланс давления приводит к тому, что поток с более высоким давлением проталкивается в канал потока с более низким давлением, разрушая границу раздела и создавая изменение толщины слоя. Используйте отдельные датчики давления на каждом адаптере и отрегулируйте скорость вращения винта или обратные клапаны для балансировки.
6. Адгезия между слоями
Межслойная адгезия при совместной экструзии ПВХ обычно превосходна, когда оба слоя изготовлены на основе ПВХ: одни и те же полимерные цепи диффундируют через границу раздела, когда температура расплавов превышает Tg (80°C) и под давлением. Однако с разнородными материалами возникают проблемы:
- Крышка из ПВХ в ASA/PMMA: Это разные полимеры с ограниченной взаимной диффузией. Используйте связующий слой (клей на основе акрилового сополимера) или убедитесь, что температура интерфейса превышает 190°C в точке слияния для обеспечения максимальной взаимной диффузии.
- ПВХ в ТПЭ/мягкий ПВХ: Адгезия в целом хорошая, поскольку пластифицированный ПВХ и ТПЭ совместимы. Убедитесь, что мягкий слой полностью загущен до точки слияния.
- ПВХ в ПЭ/ПП: Это несовместимо. Соэкструдируемый клейкий связующий слой (на основе малеинированного полиэтилена или этиленвинилацетата) является обязательным.
Проверьте межслойную адгезию с помощью теста на отслаивание 180° (ASTM D903). Для оконных профилей с соэкструдированными верхними слоями прочность сцепления должна превышать 4 N/mm. Значения ниже 2 N/mm указывают на недостаточное межфазное соединение и приведут к расслоению при эксплуатации.
7. Распространенные дефекты совместной экструзии
| Дефект | Причина | Решение |
|---|---|---|
| Изменение толщины слоя (волнистый интерфейс) | Дисбаланс давления расплава; несоответствие вязкости; пульсирующий выход из одного экструдера | Баланс давления расплава; матчевые вязкости; Контрольный винт/двигатель помпажного экструдера |
| Инкапсуляция (один слой накрывает другой) | Большой коэффициент вязкости (>3:1); один расплав, гораздо более низкая вязкость | Снизить температуру маловязкого расплава для увеличения вязкости; скорректировать рецептуру для более точного соответствия вязкости |
| Межфазная нестабильность (граница зигзагообразного/волнистого слоя) | Чрезмерное напряжение сдвига на границе раздела; угол схождения слишком крутой в соединительной секции | Снизить пропускную способность; изменить комбинированную геометрию на более пологий угол; увеличить длину площадки кубика |
| Расслаивание (слои отдельные) | Недостаточная межфазная температура; несовместимые материалы; загрязнение на границе раздела | Увеличьте температуру точки слияния; проверить совместимость материалов; секция объединения чистых штампов |
| Слой покрытия слишком толстый/тонкий в углах | Неравномерное распределение расплава в коллекторе верхнего слоя; конструкция штампа не подходит для сложного поперечного сечения | Отрегулируйте ограничители/настройку коллектора; перепроектировать канал потока верхнего слоя для обеспечения одинаковой толщины по периметру профиля |
| Гели/не плавятся на границе раздела | Материал верхнего слоя не полностью загущен перед слиянием; холодные точки в адаптере соэкструдера | Увеличьте температуру соэкструдера; проверьте наличие мертвых зон в адаптере; увеличьте скорость вращения шнека соэкструдера для большей работы сдвига |
Планируете проект совместной экструзии?
Наша команда инженеров разрабатывает комплексные системы совместной экструзии — сочетание экструдеров, конструкцию головки и оптимизацию процесса — специально для вашего продукта.
Обсудите свой проектПохожие статьи и продукты
- Конструкция матрицы из ПВХ для профилей и листов
- Руководство по экструзии ПВХ с контролем температуры
- Выбор стабилизатора ПВХ: Ca-Zn против оловоорганического соединения
- Продукты: Машина для изготовления оконных профилей из ПВХ | Машина для производства пенопласта ПВХ | Кромкооблицовочная машина ПВХ
Заключение
Коэкструзия – это технология, которая делает профили и листы ПВХ конкурентоспособными по сравнению с более дорогими материалами. Возможность нанесения атмосферостойкого, глянцевого или цветного верхнего слоя на экономически оптимизированную основу позволяет оконным профилям из ПВХ конкурировать с алюминием и деревом, а пенопластовым плитам из ПВХ — с фанерой и МДФ. Ключевые технические проблемы — согласование вязкости, балансировка давления и межфазная стабильность — хорошо понятны и решаемы при правильном проектировании матрицы и управлении процессом. Капитальные вложения в систему совместной экструзии (обычно сумматор US$30,000–70,000 на однослойной линии) окупаются за счет экономии материальных затрат (15–25% на основной состав) и дифференциации продукции, обеспечивающей более высокую прибыль.