
Guía de tecnología de coextrusión de PVC: extrusión de láminas y perfiles multicapa
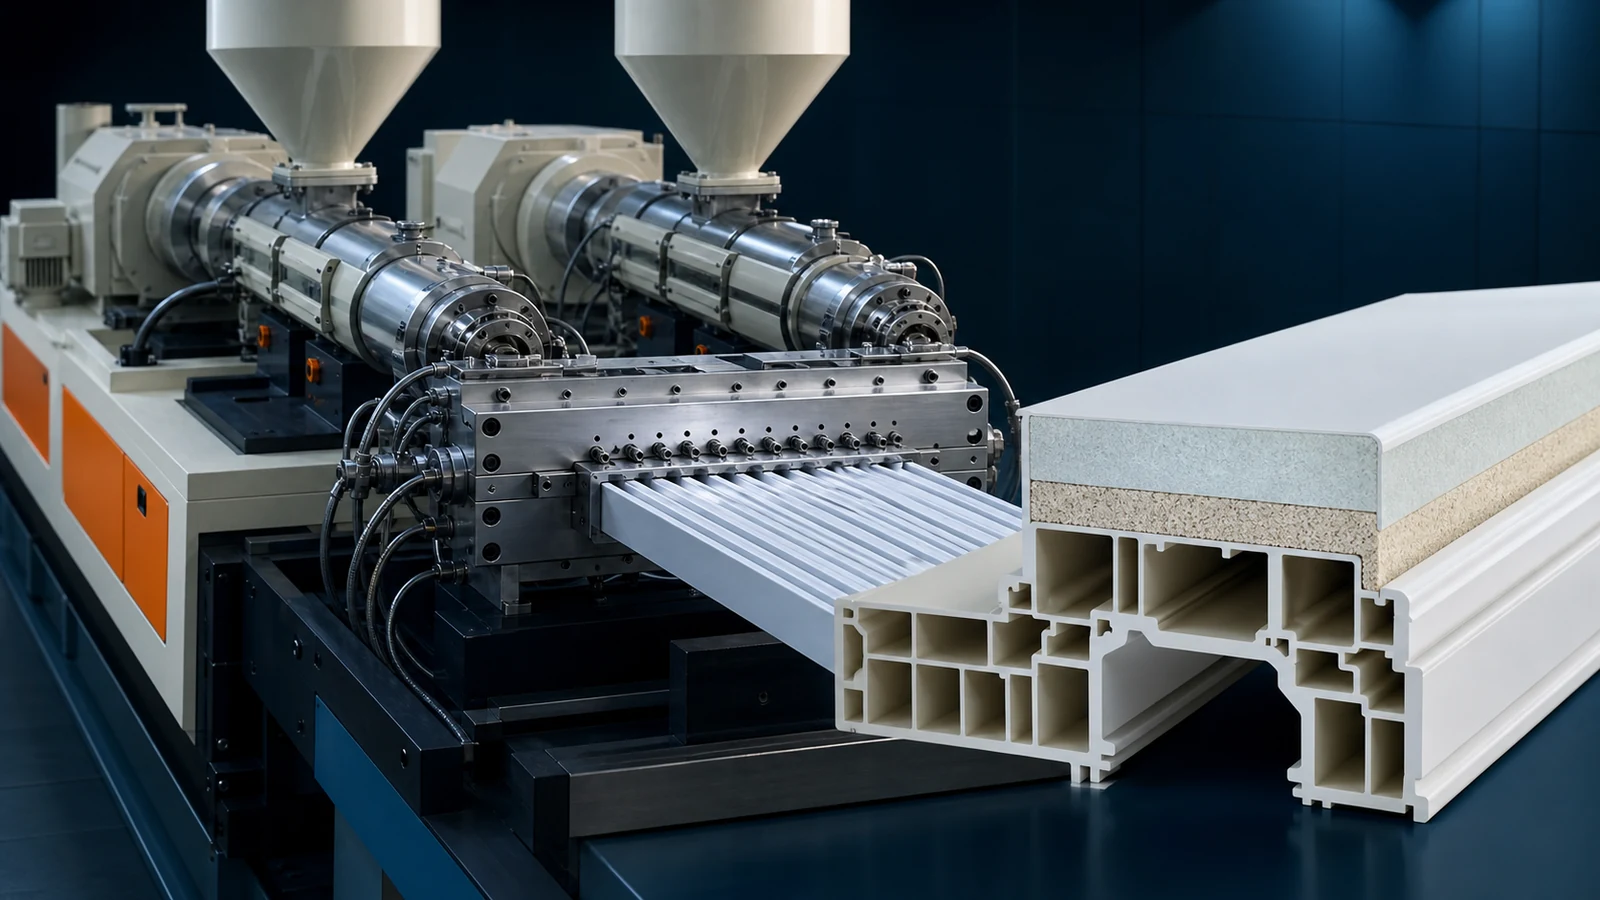
La coextrusión es el proceso de combinar dos o más corrientes de polímeros en un solo producto multicapa en una operación continua. Para la extrusión de PVC, la coextrusión desbloquea capacidades que la extrusión de una sola capa no puede: una capa superior resistente a la intemperie sobre un núcleo de costo optimizado, un núcleo de material reciclado escondido dentro de una piel virgen o un sustrato rígido con un labio de sellado flexible, todo producido en una sola pasada. De perfiles de ventana con juntas coextruidas para tableros de espuma Con una superficie dura, la coextrusión es la tecnología que hace que los productos de PVC de alto rendimiento sean comercialmente viables.
Esta guía cubre la tecnología de matrices de coextrusión, estrategias de emparejamiento de materiales, control de procesos y resolución de problemas.
1. Configuraciones de coextrusión
Los sistemas de coextrusión se definen por cómo y dónde se combinan las corrientes fundidas:
| Configuración | Cómo funciona | Control de espesor de capa | Aplicaciones típicas |
|---|---|---|---|
| Coextrusión de bloques de alimentación | Las corrientes de fusión se fusionan en un bloque de alimentación antes de ingresar a una matriz de colector único | Moderado (±10% uniformidad) | Hoja/tablero; 2–3 capas; capa superior >10% de espesor total |
| Troquel multicolector | Cada capa tiene su propio colector de matrices; Las capas se fusionan en la salida del troquel. | Excelente (±3% uniformidad) | Perfiles; capas finas (0.1–0.5 mm); 2–5 capas |
| Sistema adaptador/combinador | Adaptadores separados alimentan corrientes de fusión individuales a un combinador de distribución antes del troquel. | Bueno (±5% uniformidad) | Perfiles complejos; distribución de capas asimétrica |
Feedblock vs Multi-Manifold: cuándo usar cuál
bloque de alimentación es más simple y económico (US$5,000–15,000 sumador) pero ofrece un control de capas menos preciso. Úselo para coextrusión de láminas/tableros donde la uniformidad del espesor de capa de ±10% es aceptable.
Troquel multicolector es el estándar de oro para la coextrusión de perfiles (US$20,000–50,000 sumador). Cada capa tiene una distribución de fusión ajustable de forma independiente, lo que permite un control preciso de capas finas (tan delgadas como 0.1 mm) de manera uniforme alrededor de secciones transversales de perfiles complejos. Este es el único enfoque viable para juntas de perfiles de ventanas coextruidas y capas finas de tapas resistentes a la intemperie.
2. Estrategias de emparejamiento de materiales
El valor de la coextrusión proviene de la combinación de materiales con propiedades complementarias. Los emparejamientos más habituales en la extrusión de PVC:
| Estructura de capas | Material de la gorra/piel | Material del núcleo | Beneficio | Aplicaciones |
|---|---|---|---|---|
| Tapa resistente a la intemperie/núcleo de coste optimizado | Compuesto de PVC resistente a la intemperie (alto TiO2, paquete UV, ASA o PMMA) | uPVC estándar (menor TiO2, mayor relleno) | La tapa proporciona una durabilidad en exteriores de 20+ años; El costo básico es 15–25% más bajo. | Perfiles de ventanas, revestimientos, impostas y terrazas exteriores. |
| Piel virgen / núcleo reciclado | Compuesto de PVC virgen | PVC reciclado postindustrial (remolido) | Calidad superficial del PVC virgen; usos principales 30–70% material reciclado | Perfiles no visibles, canales para cables, subsuelos. |
| Piel dura/núcleo de espuma | PVC rígido sólido | PVC espumado (0.55–0.70 g/cm3) | Superficie dura y lisa + núcleo liviano con una reducción de peso de 25–35% | Tableros de espuma Celuka, paneles para puertas, tableros para muebles |
| Labio flexible/cuerpo rígido | PVC blando/TPE | PVC rígido | El sello flexible integrado elimina el paso separado de inserción de la junta | Perfiles de ventana con juntas coextruidas. |
| Tapa de color / núcleo blanco | Compuesto de PVC de color/veta de madera | PVC blanco | Colorea sólo en la capa superficial; 60–80% reducción en el costo de los pigmentos | Perfiles de colores, acabados de imitación de madera, molduras decorativas. |
| Tapa de alto brillo/núcleo mate | PVC de alto brillo (bajo relleno, modificado con acrílico) | PVC estándar | Superficie de brillo premium sin formulación premium de cuerpo completo | Perfiles para muebles, cantos, molduras decorativas. |
3. Principios de diseño de troqueles de coextrusión
Coincidencia de viscosidad del fundido
La regla más importante de la coextrusión: las viscosidades fundidas de las capas adyacentes deben coincidir estrechamente en el punto de fusión. Si dos masas fundidas con diferentes viscosidades se encuentran en la sección de combinación, la masa fundida de menor viscosidad encapsulará la masa fundida de mayor viscosidad, provocando inestabilidad en el espesor de la capa y distorsión interfacial.
Adaptación práctica de la viscosidad: Apunte a una relación de viscosidad (inferior/superior) de 0.67–1.5 a la velocidad de corte de procesamiento (normalmente 100–500 s-1 en la región del troquel). Si la relación de viscosidad excede 2:1, utilice el principio de encapsulación a su favor diseñando la capa de menor viscosidad para que sea la exterior.
Control de temperatura en el punto de fusión
Las dos corrientes fundidas deben llegar al punto de fusión a temperaturas dentro de 10–15°C entre sí. Una corriente fría que se encuentra con una corriente caliente crea una discrepancia inmediata en la viscosidad y una inestabilidad interfacial. Utilice adaptadores calentados de forma independiente para cada extrusora y coloque el punto de fusión lo más cerca posible de la salida del troquel para minimizar el tiempo de residencia después de la combinación.
Estabilidad interfacial
Para una interfaz estable entre capas, las dos masas fundidas deben experimentar un esfuerzo cortante similar en la interfaz. Esto se logra mediante:
- Diseño de la longitud del troquel para igualar la velocidad de flujo promedio de ambas capas en el punto de fusión
- Usar una geometría combinada con un ángulo de convergencia gradual (<30°) en lugar de una unión abrupta
- Mantener una contrapresión suficiente (5–15 MPa) para suprimir la fractura de la masa fundida en la interfaz
4. Dimensionamiento y configuración del coextrusor
El coextrusor (para la capa de tapa/piel) siempre es más pequeño que el extrusor principal. Reglas de tallas:
| Espesor de la capa superior (% del total) | Tamaño del coextrusor (como % de la capacidad de producción del extrusor principal) | Configuración típica (principal + co-ex) |
|---|---|---|
| 5–10% (tapa fina) | 10–20% | SJZ 65/132 + SJZ 35/75 o SJ 45/25 monotornillo |
| 10–20% (tapa estándar) | 20–35% | SJZ 65/132 + SJZ 45/90 o SJZ 51/105 |
| 20–40% (piel gruesa/doble capa) | 35–60% | SJZ 80/156 + SJZ 55/110 o SJZ 65/132 |
| >40% (capas iguales) | 60–100% | Dos extrusoras idénticas (línea de coextrusión dedicada) |
Tipo de coextrusora: Para capas finas (5–15%), una extrusora de un solo tornillo (SJ 30–45) suele ser suficiente y más económica. Para pieles más gruesas o formulaciones con mayor viscosidad (por ejemplo, compuesto resistente a la intemperie con alto TiO2), un pequeño tornillo doble cónico (SJZ 35–51) proporciona una mejor homogeneidad de la masa fundida.
5. Parámetros del proceso para coextrusión
Coordinación del perfil de temperatura
Los perfiles de temperatura principal y coextrusor deben estar coordinados, no idénticos. Una configuración típica para una tapa de PVC rígido sobre un núcleo de PVC rígido:
| extrusora | Zona 1 | Zona 2 | Zona 3 | Zona 4 | Adaptador |
|---|---|---|---|---|---|
| Principal (núcleo) | 160°C | 168°C | 172°C | 170°C | 168°C |
| Coextrusora (tapa) | 165°C | 172°C | 175°C | — | 172°C |
La coextrusora funciona 3–5°C más caliente porque:
- El tornillo más pequeño genera menos calor cortante
- La fina capa protectora se enfría más rápido en el troquel (mayor relación superficie-volumen)
- El compuesto de tapa a menudo contiene menos lubricante (para mantener las propiedades de la superficie), lo que requiere una temperatura de procesamiento ligeramente más alta.
Equilibrio de presión
La presión de fusión de ambas corrientes en el punto de fusión debe ser igual (±0.5 MPa). El desequilibrio de presión hace que la corriente de mayor presión empuje hacia el canal de flujo de la corriente de menor presión, alterando la interfaz y creando una variación en el espesor de la capa. Utilice transductores de presión separados en cada adaptador y ajuste las RPM del tornillo o las válvulas de contrapresión para equilibrar.
6. Adhesión entre capas
La adhesión entre capas en la coextrusión de PVC es generalmente excelente cuando ambas capas están basadas en PVC: las mismas cadenas de polímero se difunden a través de la interfaz cuando las masas fundidas están por encima de la Tg (80°C) y bajo presión. Sin embargo, surgen problemas con materiales diferentes:
- Tapa de PVC a ASA/PMMA: Se trata de polímeros diferentes con interdifusión limitada. Utilice una capa de unión (adhesivo de copolímero acrílico) o asegúrese de que la temperatura de la interfaz supere los 190°C en el punto de fusión para una interdifusión máxima.
- PVC a TPE/PVC blando: La adherencia es generalmente buena porque el PVC plastificado y el TPE son compatibles. Asegúrese de que la capa suave esté completamente gelificada antes del punto de fusión.
- PVC a PE/PP: Estos son incompatibles. Es obligatoria una capa de unión adhesiva coextruible (a base de PE maleado o EVA).
Pruebe la adhesión de las capas intermedias mediante una prueba de pelado de 180° (ASTM D903). Para perfiles de ventanas con capas de tapa coextruidas, la fuerza de adhesión debe exceder 4 N/mm. Los valores inferiores a 2 N/mm indican una unión interfacial insuficiente y provocarán delaminación en servicio.
7. Defectos comunes de coextrusión
| defecto | causa | Solución |
|---|---|---|
| Variación del espesor de la capa (interfaz ondulada) | Desequilibrio de presión de fusión; desajuste de viscosidad; salida pulsante de una extrusora | Equilibrar las presiones de fusión; igualar viscosidades; Tornillo de control/motor del extrusor de aumento |
| Encapsulación (una capa envuelve a la otra) | Gran relación de viscosidad (>3:1); uno derretir viscosidad mucho menor | Reducir la temperatura de la masa fundida de baja viscosidad para aumentar la viscosidad; ajustar las formulaciones para lograr una mayor coincidencia de viscosidad |
| Inestabilidad interfacial (límite de capa en zigzag/ondulada) | Esfuerzo cortante excesivo en la interfaz; ángulo de convergencia demasiado pronunciado en la sección de combinación | Reducir el rendimiento; modificar la combinación de geometría a un ángulo menos profundo; aumentar la longitud de la tierra |
| Delaminación (capas separadas) | Temperatura interfacial insuficiente; materiales incompatibles; contaminación en la interfaz | Aumentar la temperatura del punto de fusión; verificar la compatibilidad del material; sección de combinación de matrices limpias |
| Capa protectora demasiado gruesa/delgada en las esquinas | Distribución no uniforme de la masa fundida en el colector de la capa superior; diseño de matriz inadecuado para secciones transversales complejas | Ajustar las barras restrictivas/sintonización del colector; Rediseñe el canal de flujo de la capa superior para lograr un espesor uniforme alrededor del perímetro del perfil. |
| Gelifica/se deshace en la interfaz | El material de la capa protectora no se ha gelificado completamente antes de fusionarse; puntos fríos en el adaptador del coextrusor | Aumentar la temperatura del coextrusor; verifique si hay puntos muertos en el adaptador; Aumente las RPM del tornillo coextrusor para obtener más trabajo de corte. |
¿Está planificando un proyecto de coextrusión?
Nuestro equipo de ingeniería diseña sistemas completos de coextrusión (emparejamiento de extrusoras, diseño de matrices y optimización de procesos) adaptados a su producto.
Discuta su proyectoArtículos y productos relacionados
- Diseño de troqueles de PVC para perfiles y láminas.
- Guía de extrusión de control de temperatura de PVC
- Selección de estabilizador de PVC: Ca-Zn frente a organoestaño
- Productos: Máquina de perfil de ventana de PVC | Máquina de tablero de espuma de PVC | Máquina de bandas de borde de PVC
Conclusión
La coextrusión es la tecnología que hace que los perfiles y láminas de PVC sean competitivos frente a materiales de mayor coste. La capacidad de colocar una capa resistente a la intemperie, de alto brillo o de color sobre un núcleo de costo optimizado es lo que permite que los perfiles de ventanas de PVC compitan con el aluminio y la madera, y que los tableros de espuma de PVC compitan con la madera contrachapada y el MDF. Los desafíos técnicos clave (adaptación de viscosidad, equilibrio de presión y estabilidad interfacial) se comprenden bien y se pueden manejar con un diseño de matriz y un control de procesos adecuados. La inversión de capital en un sistema de coextrusión (normalmente US$30,000–70,000 sumador en una línea de una sola capa) se amortiza a través del ahorro de costos de material (15–25% en la formulación principal) y la diferenciación de productos que exige márgenes más altos.