
PVC Koekstrüzyon Teknolojisi: Çok Katmanlı Profil ve Levha Ekstrüzyonu
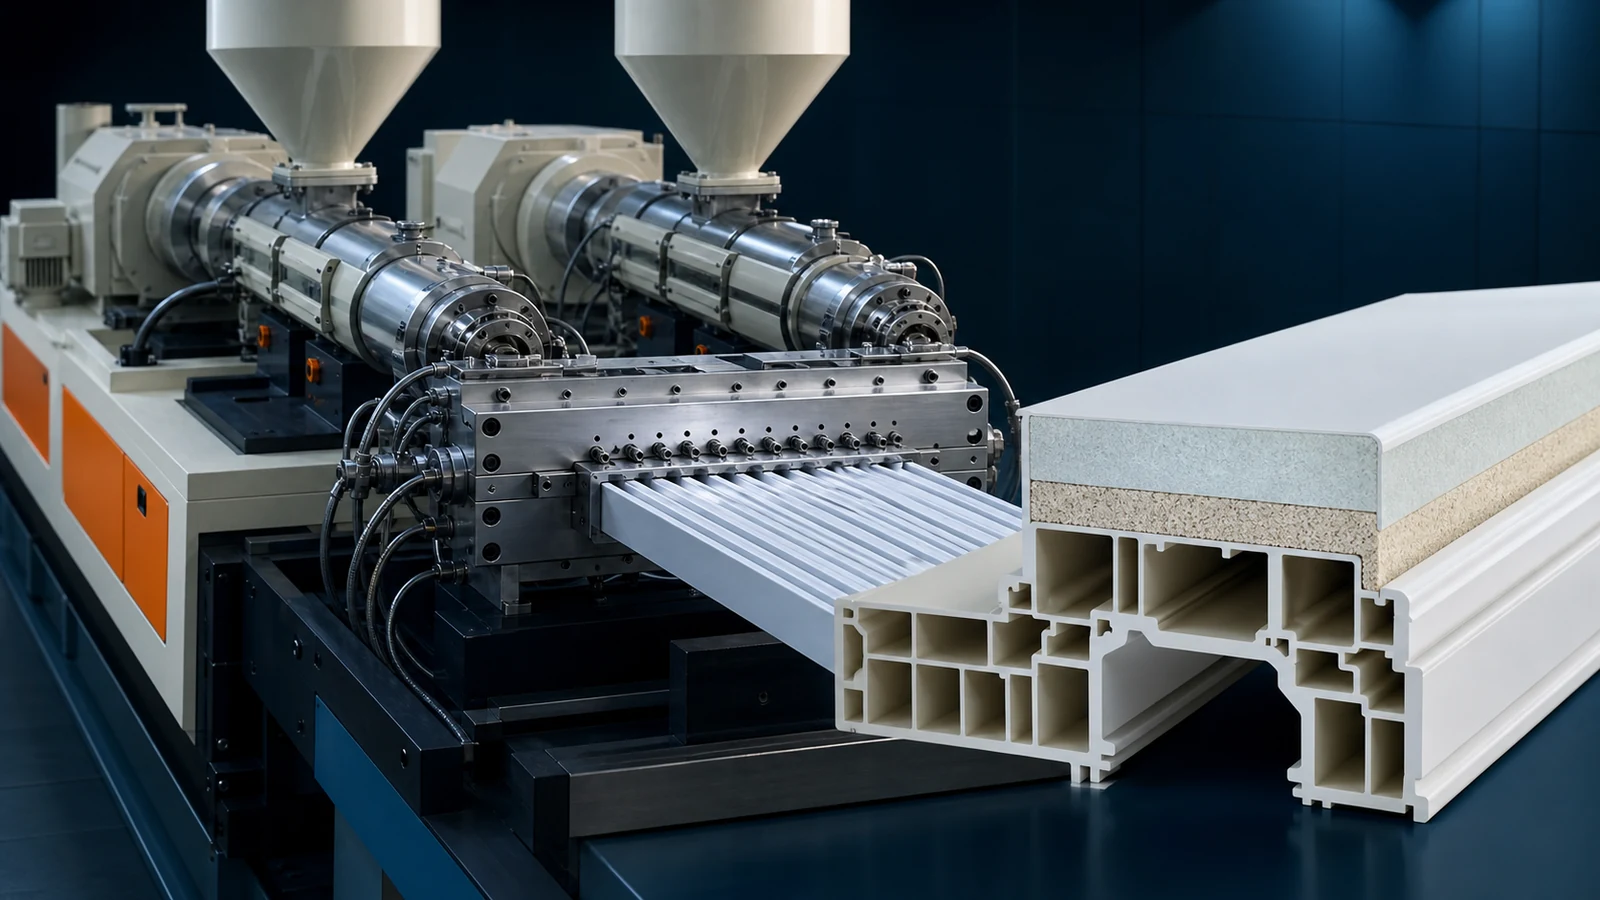
Birlikte ekstrüzyon, iki veya daha fazla polimer akışının tek bir sürekli işlemde tek, çok katmanlı bir ürün halinde birleştirilmesi işlemidir. PVC ekstrüzyonu için birlikte ekstrüzyon, tek katmanlı ekstrüzyonun sağlayamadığı yeteneklerin kilidini açar: maliyeti optimize edilmiş bir çekirdek üzerinde hava koşullarına dayanıklı birinci sınıf bir kapak katmanı, işlenmemiş bir kaplamanın içine gizlenmiş geri dönüştürülmüş malzemeden bir çekirdek veya esnek bir sızdırmazlık dudağı ile sert bir alt tabaka; hepsi tek geçişte üretilir. Gönderen pencere profilleri Co-extruded gazketleri ile köpük panelleri Sert bir yüzey derisi ile, ko-ex Attack, yüksek performanslı PVC ürünleri ticari olarak uygulanabilir kılan teknolojidir.
Bu kılavuz, ko-ex Attack Capsule kalıp teknolojisini, malzeme çiftleştirici stratejileri, süreç kontrolü ve sorun gidermeyi kapsar.
1. Birlikte Ekstrüzyon Yapılandırmaları
Ko-ekstrüzyon sistemleri, eriyik akışlarının nasıl ve nerede birleştiğine göre tanımlanır:
| Yapılandırma | Nasıl Çalışır? | Katman Kalınlığı Kontrolü | Tipik Uygulamaları Tipik Uygulamaları |
|---|---|---|---|
| Besleme bloğu ortak ekstrüzyonu | Eriyik akışları, tek manifoldlu bir kalıba girmeden önce bir besleme bloğunda birleşir | Orta (±10% tekdüzelik) | Levha/panel; 2–3 katman; dış katman toplam kalınlığın >10%'u |
| Multi-manifold | Her katmanın kendi kalıp manifoldu vardır; katmanlar kalıp çıkışında birleşiyor | Mükemmel (±3% tekdüzelik) | Profiller; ince kapak tabakaları (0.1–0.5 mm); 2–5 katmanları |
| Adaptör/birleştirici sistemi | Ayrı adaptörler bireysel erir akışlarını bir dağıtım birleşimine iletebilirsiniz, önceki Capsule kalıbına | İyi (±5% tekdüzelik) | Karmaşık profiller; asimetrik katman dağılımı |
Feedblock vs Çoklu Manifold: Hangisi Ne Zaman Kullanılmalı
Besleme bloğu Daha basit ve daha ucuz (US$5,000–15,000 Adder) ama daha az kesin katman kontrolü sunar. Sayfa /board, ± ± kalınlığının üniforması nerede ±ex Attack için kullanın10% Kabul edilebilir.
Multi-manifold Profil ko-ex Attack için altın standarttır (US$20,000–50,000 Adder). Her katman, ince kapak tabakalarının kesin kontrolünü sağlar (örneğin ince kapak tabakalarının ince olduğu gibi incelenebilir). 0.1 mm) Tamamen karmaşık profil kesitleri etrafında. Bu, ko-extruded cam profil gazketleri ve ince havalenebilir kap tabakaları için tek uygun yaklaşımdır.
2. Malzeme Eşleştirme Stratejileri
Ko-ekstrüzyonun değeri, malzemeleri tamamlayıcı özelliklerle birleştirmekten gelir. PVC ekstrüzyonda en yaygın eşleşmeler:
| Katman Yapısı | Kapak/Deri Malzemesi | Çekirdek Malzemesi | Fayda | Uygulamalar |
|---|---|---|---|---|
| Havalanabilir kap / maliyet optimize edilmiş temel | Havalanabilir PVC bileşik (yüksek TiO2, UV paketi, ASA veya PMMA) | Standart UPVC (lower TiO2, daha yüksek dolgu) | Kapak 20+ yıl dış mekan dayanıklılığı sağlar; çekirdek maliyeti 15–25% daha düşük | Pencere profilleri, siding, fascia, açık güverte |
| Virgin Skin / geri dönüştürülmüş çekirdek | Virgin PVC bileşik | Post-endüstriyel geri dönüştürülmüş PVC (regrind) | virgin PVC'nin yüzey kalitesi; temel 30–70% geri dönüştürülmüş malzeme kullanır | Olmayan Profiller, kablo gövde, alt katlama |
| Sert cilt / köpüklü çekirdek | Katı sert PVC PVC | Köpüklü PVC (0.55–0.70 g/cm3) | Parlak sert yüzey + hafif çekirdek 25–35% ağırlık azaltımı | Celuka köpük paneller, kapı panelleri, mobilya panelleri |
| Esnek dudak / sert gövde | Yumuşak PVC / TPE | Depres PVC | Entegre esnek conta, ayrı conta yerleştirme adımını ortadan kaldırır | Co-extruded gazketleri ile Pencere profilleri |
| Renkli kapak / beyaz çekirdek | Renkli/ahşap damarlı PVC bileşiği | Beyaz PVC | Yalnızca yüzey katmanında renk; 60–80% pigment maliyetinde azalma | Renkli profiller, ahşap damarlı kaplamalar, dekoratif kaplamalar |
| Parlak kapak / mat çekirdek | Çok parlak PVC (düşük dolgu maddesi, akrilik modifiyeli) | Standart PVC | Premium Parlak yüzey tam olarak tek bir premium formülasyon olmadan | Mobilya profilleri, kenar bantlama, dekoratif pervazlar |
3. Ko-ekstrüzyon Kalıp Tasarım Prensipleri
Eriyik Viskozite Eşleştirmesi
Co-ex Attack'in en önemli kuralı: bitişik tabakaların erimeleri bir araya gelmelidir. Eğer farklı viskobularla iki erimesi bir araya gelirse, düşük denetimli erkanlık erimesi, daha yüksek denetimli erkanlığa neden olacak, tabaka kalınlığında dengesizliğe ve iç çarpıtmalara neden olacak.
Pratik visity eşleştirme: İşleme kesme hızında (tipik olarak kalıp bölgesi bölgesinde 100–500 s-1) 0.67–1.5 viskozite oranı (düşük/yüksek) hedefleyin. Viskozite oranı 2:1 değerini aşarsa, Encapsulation prensibi Daha düşük denetim katmanını dış olmak için tasarlayarak avantajınıza.
Merge Point'de Sıcaklık Kontrolü
İki erimiş akışlar, her birinin 10–15°C içindeki sıcaklıklara ulaşmalıdır. Sıcak bir akış toplantısı, hemen bir vizyum ve karşılıklı istikrarsızlık yaratır. Her bir eker için bağımsız olarak ısıtmalı adaptörler kullanın ve bir araya geldikten sonra oturma süresini en aza indirmek için bütünleşik kalıp çıkışına yakın olarak pozisyonlayın.
Arayüzey Kararlılığı
Katmanlar arasında stabil bir arayüz için, iki eriyiğin arayüzde benzer kayma gerilimine maruz kalması gerekir. Bu şu şekilde sağlanır:
- Kalıp alanı uzunluğunun, birleşme noktasında her iki katmanın ortalama akış hızını eşitleyecek şekilde tasarlanması
- Bir geometriyi aşamalı bir yakınlık açısı ile birleştirerek (<30°) bir ani bir kavim kavim eğriliği yerine
- Arayüzdeki erime kırılmasını bastırmak için yeterli geri basıncın (5–15 MPa) sürdürülmesi
4. Co-extruder Boyutlandırma ve Yapılandırma
Co-extruder (kap/skin katmanı için) her zaman ana ekstrerden daha küçük. Kurallara dikkat edin:
| Kapak Katmanı Kalınlığı (toplamın yüzdesi) | Co-extruder Boyutu (ana ekstruder çıkış kapasitesinin %'si olarak) | Tipik Kurulum (main + co-ex) |
|---|---|---|
| 5–10% (ince kapak) | 10–20% | SJZ 65/132 + SJZ 35/75 veya SJ 45/25 single-screw |
| 10–20% (standart sınır) | 20–35% | SJZ 65/132 + SJZ 45/90 veya SJZ 51/105 |
| 20–40% (kalın cilt / çift katmanlı) | 35–60% | SJZ 80/156 + SJZ 55/110 veya SJZ 65/132 |
| >40% (eşit katmanlar) | 60–100% | İki aynı ekstrüman (dövülmüş ko-ex Attack prodüksiyon hattı) |
Birlikte ekstruder tipi: İnce kapak katmanları için (5–15%), tek vidalı bir ekstruder (SJ 30–45) genellikle yeterli ve daha ekonomiktir. Daha kalın yüzeyler veya daha yüksek viskoziteye sahip formülasyonlar için (örneğin, yüksek TiO2 içeren hava koşullarına dayanıklı bileşik), küçük konik çift vida (SJZ 35–51) daha iyi erime homojenliği sağlar.
5. Ko-ekstrüzyon için Proses Parametreleri
Sıcaklık Profil Koordinasyonu
Ana ve ko-extruder sıcaklık profilleri koordine edilmeli, aynı değil. Katı PVC bir kap için tipik bir kurulum:
| Ekstruder | Bölge 1 | Bölge 2 | Bölge 3 | Bölge 4 | Adaptör |
|---|---|---|---|---|---|
| Ana (çekirdek) | 160°C | 168°C | 172°C | 170°C | 168°C |
| Co-ekstruder (kapak) | 165°C | 172°C | 175°C | — | 172°C |
Co-extruder, 3–5°C hotter'ı çalıştırıyor çünkü:
- Daha küçük vida daha az hear ısı üretir
- İnce kapak katmanı, ekstrüzyon kalıbında daha hızlı serinliyor (yüksek yüzey-to-volume oranı)
- Kap bileşik genellikle daha az yağ içerir ( yüzey özelliklerini korumak için), biraz daha yüksek işlem sıcaklıklarını gerektiren
Baskı Balancing
Birleşme noktasındaki her iki akışın erime basıncı eşit olmalıdır (±0.5 MPa). Basınç dengesizliği, daha düşük basınçlı akışın akışı kanalına zorlamak için daha yüksek basınçlı akışa neden olur, arayüzü bozar ve tabaka kalınlığı varyasyonu yaratır. Her bir adaptörde ayrı baskı transdüser kullanın ve vida RPM veya geri baskı valflerini dengelemek için ayarlar.
6. Katmanlar Arası Yapışma
PVC ortak ekstrüzyonundaki ara katman yapışması, her iki katman da PVC bazlı olduğunda genellikle mükemmeldir; eriyikler Tg'nin (80°C) üzerinde ve basınç altında olduğunda aynı polimer zincirleri arayüz boyunca yayılır. Ancak farklı malzemelerle ilgili sorunlar ortaya çıkar:
- PVC to ASA /PMMA cap: Bunlar sınırlı interdiffüzyon ile farklı polimerler. Bir kravat-katılım (aklic copolimer yapıştırıcısı) kullanın veya arayüz sıcaklığının en yüksek interdiffüzyon için 190°C'yi aşmasını sağlayın.
- TPE/yumuş PVC'ye PVC: Plastikleştirilmiş PVC ve TPE uyumlu olduğundan yapışma genellikle iyidir. Yumuşak katmanın birleştirme noktasından önce tamamen jelleştiğinden emin olun.
- PE/PP'ye PVC: Bunlar uyumlu. Bir ko-extrudable yapıştırıcı kravat-katman (tekrarlı PE veya EVA tabanlı) zorunludur.
180° kabuğu testi kullanarak Interkat Interions (ASTM D903). Pencere profilleri için ko-extruded cap katmanları, adhesion gücü 4 N /mm'yi aşmalıdır. 2 N/mm'nin altındaki değerler yetersiz karşılıklı bağ gösterir ve hizmette delaminasyona yol açacaktır.
7. Yaygın Birlikte Ekstrüzyon Kusurları
| Kusur | Sebep | Çözüm Çözüm çözümü |
|---|---|---|
| Katman kalınlığı değişimi (dalgalı arayüz) | Eriyik basıncı dengesizliği; viskozite uyumsuzluğu; bir ekstruderden titreşimli çıktı | Erime basınçlarını dengeleyin; viskoziteleri eşleştirin; vidayı/kabaran ekstruderin motorunu kontrol edin |
| Kapsülleme (bir katman diğerinin etrafına sarılır) | Büyük viskozite oranı (>3:1); biri çok daha düşük viskozitede erir | Düşük denetimli bileşiklerin ısısını ovyetleri artırmak için azaltın; daha yakın vizyumlar için formülasyonlar ayarlama |
| Arayüzey kararsızlığı (zikzak/dalgalı katman sınırı) | Ara yüzeyde aşırı kayma gerilimi; birleştirme bölümünde yakınsama açısı çok dik | Overput'ı azaltın; Geometriyi sığ bir açıya dönüştürmek; genişlemek arazi uzunluğu artırmak |
| Delaminasyon (katmanlar ayrı) | Yetersiz arayüz sıcaklığı; uyumsuz malzemeler; arayüzde kirlenme | Birleşme noktası sıcaklığını artırın; malzeme uyumluluğunu doğrulayın; temiz kalıp birleştirme bölümü |
| Kapak katmanı köşelerde çok kalın/ince | Kap katmanında eriform eriform eriform dağılımı; Kompleks tasarımı karmaşık kesit için yetersiz | Kısıtlayıcı çubukları/manifold ayarını yapın; Profil çevresi çevresinde eşit kalınlık için başlık katmanı akış kanalını yeniden tasarlayın |
| Arayüzde jelleşir/erimez | Kapak katmanı malzemesi birleşmeden önce tam olarak jelleşmemiştir; Co-extruder adaptöründeki soğuk noktalar | Birlikte ekstruder sıcaklığını artırın; adaptördeki ölü noktaları kontrol edin; Daha fazla kesme işi için ortak ekstruder vida devrini artırın |
Bir Co-ex Attack Project planlayın?
Mühendislik ekibimiz tam bir ko-ex Attack sistemleri – genişletici çiftleştirici, ekstrüzyon kalıp tasarımı ve süreç optimizasyonu – ürüninize uygun.
Projenizi Tartışınİlgili Makaleler & Ürünler
- PVC Profil ve Levha Ekstrüzyon Kalıbı Tasarımı
- PVC Sıcaklık Kontrolü Kılavuzu
- PVC stabilizatör seçimi: Ca-Zn ve organokalay karşılaştırması
- Ürünler: PVC Pencere Profil Makinesi | PVC Köpük Levha Üretim Hattı | PVC Kenar Bandı Üretim Hattı
Sonuç
Co-ekstrüzyon, PVC profilleri ve levhaları daha yüksek maliyetli malzemelerle rekabet edebilir hale getiren teknolojidir. Maliyeti optimize edilmiş bir çekirdek üzerine hava koşullarına dayanıklı, yüksek parlaklıkta veya renkli bir kapak katmanı yerleştirme yeteneği, PVC pencere profillerinin alüminyum ve ahşapla, PVC köpük levhaların ise kontrplak ve MDF ile rekabet etmesini sağlayan şeydir. Temel teknik zorluklar (viskozite uyumu, basınç dengeleme ve arayüzey stabilitesi) iyi anlaşılmıştır ve uygun kalıp tasarımı ve proses kontrolü ile yönetilebilir. Birlikte ekstrüzyon sistemine yapılan sermaye yatırımı (tipik olarak tek katmanlı bir hat üzerinden US$30,000–70,000 toplayıcı), malzeme maliyet tasarrufları (temel formülasyonda 15–25%) ve daha yüksek marjlar sağlayan ürün farklılaştırması yoluyla kendini amorti eder.