
PVC Ekstrüzyonunda Sıcaklık Kontrolü: Bölge Bazında Ayarlar
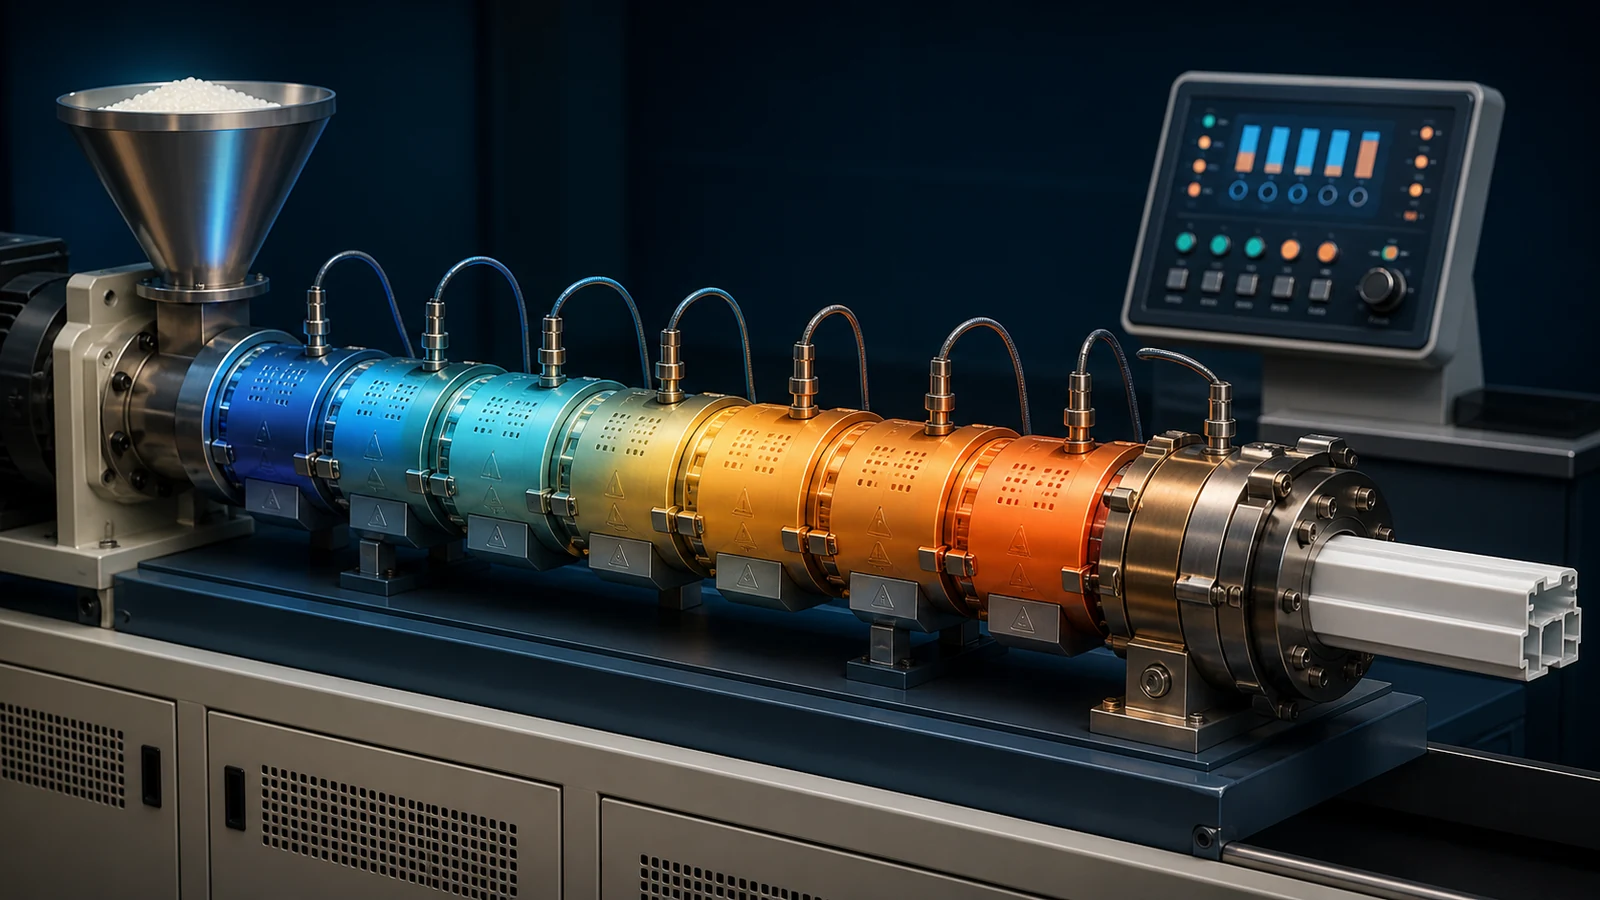
Sıcaklık kontrolü, PVC Cut'in kalbidir. Polyolefins'in aksine, katı PVC (uVPN) ısıya duyarlı, sadece 180°C'de mezun olmaya başlayan bir morföz polimerdir, ancak 170–200°C'yi düzgün bir şekilde eritirmek ve akışa ihtiyaç duyar. 5°C kadar küçük bir sıcaklık sapması, mükemmel bir mükemmeliyet arasındaki fark anlamına gelebilir PVC duvar paneli Ve bir yanan kazı.
Bu kılavuz, bir PVC Frekans üretim hattında her sıcaklık bölgesini kırıyor - her birinin neden önemli olduğunu ve ortak sıcaklıkla ilgili kusurları nasıl sorunacağını açıklıyor.
1. PVC'de Sıcaklık Kontrolü Neden Farklıdır?
PVC'nin eşsiz termal davranışı, her sıcaklık kararını EPS üretim hattında şekillendirir:
- Gerçek bir erime noktası yok: PVC PE veya PP gibi erimez. Bir jelasyon (füzyon) süreci, birincil parçacıkların etrafta homojen bir erime içine kırıldığı bir süreçtir. 170–195°C. Bu aralığın altında, malzeme zayıf mekanik özelliklerle katılımcı bir durumda kalır. Yukarıda, bozulma üstel olarak hızlanır.
- Narrow processing penceresi: Yeterli jelasyon (170°C) ve termal bozulma arasındaki boşluk (195°C) sadece ~25°C. Bu, tüm bölgelerdeki sıkı sıcaklık kontrolü talep eder.
- Shear ısıtma önemlidir: PVC işleme sırasında önemli bir sürtünme ısı yaratır. Vida hız ve tasarım, kovan ısıtıcı ayarları olarak sıcaklıkları artırmak için çok katkıda bulunur.
- Kristal yapı yok: PVC kristalize değil, bu yüzden füzyonun geç ısısı sıcak sıcaklık dalgalanmalarına cevap vermiyor - erimiş hızla ısı girişi değişikliklerine yanıt veriyor.
PVC MAKE'nin altın kuralı: varan ısıtıcılar erimiş sıcaklığı kontrol etmiyor - işini yapmak için doğru koşulları yaratıyorlar. Birikmiş ısı üzerindeki aşırılık bozulmaya yol açar.
2. Bölge Bölge Sıcaklık Ayarları
Sert PVC için tipik bir konik çift vidalı ekstruderde 4–5 namlu bölgeleri artı adaptör ve kalıp bulunur. Standart uPVC bileşiği (SG-5 reçine, K-67) için önerilen sıcaklık profili aşağıda verilmiştir:
| Bölge Bölgesi | İşlev | Sıcaklık Aralığı | Tipik Setpoint |
|---|---|---|---|
| Bölge 1 (Feed) | Pre ısıtma ve kuru karışım | 155–170°C | 160°C |
| Bölge 2 (Compression) | Sıkıştırma ve ilk katılaşma | 160–175°C | 168°C |
| Bölge 3 (Plastikasyon) | Tam jelleşme gelişimi | 165–180°C | 172°C |
| Bölge 4 (Metering) | Homojenleştirme ve basınç oluşturma | 165–180°C | 170°C |
| Adaptör | Frekansa Geçiş | 165–178°C | 168°C |
| Kalıp Gövdesi | Akış dağılımı | 170–185°C | 178°C |
| Kalıp Dudakları | Son şekillendirme | 175–190°C | 180°C |
Bölge 1: Feed Zone (155–170°C)
Beslenme bölgesi en düşük sıcaklık ayarına sahiptir, çünkü burada çok fazla ısı erken füzyon ve bridging'ye neden olur, malzemeyi vidaya engeller. Hedef nazik bir ön ısıtmadır - kompresyon bölgesine girmeden önce yaklaşık 100–120°C'ye kuru karışım yapmak.
Uyarı: Bölge 1 çok sıcaksa, kuru karışım vida köküne yapışacak ve yetersiz beslenerek dalgalanmaya (çıkış dalgalanması) neden olacaktır. Çok soğuksa vidanın aşırı mekanik iş yapması gerekir, bu da motora aşırı yük bindirebilir.
Bölge 2–3: Promosyon ve Plastikleştirme Bölgesi (160–180°C)
Bunlar, jelasyonun gerçekleştiği bölgelerdir. Sıcaklık profili yavaş yükselmelidir (bölgeler arasında bir at >10°C). kompresyon bölgesi (Zone 2) jelasyon başlatır; plastikasyon bölgesi (Zone 3) bunu tamamlar. 160°C'den 175°C'ye kademeli bir rampa, yerelleştirilmiş aşırı ısıtma olmadan bile PVC zaman verir.
Bölge 4: Işlev Bölgesi (165–180°C)
Kilolama bölgesi, erimiş ve ısıtıcı kalıbı için baskı oluşturur. Bölge 3'ten daha hafif - ya da eşit - aşırı konut zamanlarından bozulmayı önlemek.
Adaptör ve Kalıp Bölgeleri (165–190°C)
adaptörü ve Cut kalıp bölgeleri, şekillendirme aşamasındaki maküla ovuşturmayı azaltmak, yüzeysel parlaklığı ve boyutsal doğruluğunu geliştirmek için var. Saç dudakları tipik olarak çalışır 5–10°C, Strok-lip yapı-up (blo-out) önlemek ve yüzey bitirmek için komplek kalıbından daha sıcaktır.
3. Sıcaklık Profili Stratejileri
Ters Profil (En UPVC için Tavsiye Edilen)
Ters sıcaklık profilinde 1 Bölgesi en sıcak olanıdır ve profil kalıba doğru azalır. Bu, ters yönde dönen çift vidalı ekstrüderlerde yaygındır çünkü kesme ısıtması, vida boyunca ilerledikçe eriyik sıcaklığını ayar noktalarının üzerine çıkarır:
- Bölge 1: 175–180°C
- Bölge 2: 170–175°C
- Bölge 3: 165–170°C
- Bölge 4: 160–168°C
- Adaptör: 165–172°C
- Kalıp: 175–185°C
Neden çalışır: Daha sıcak bir besleme bölgesi, jelleşmeyi daha erken başlatır. Malzeme ilerledikçe kesme ek ısı sağlar, böylece aşırı ısınmayı önlemek için namlu ısı girişi sürekli olarak azaltılır.
Düz / Yükselen Profil
Vida kesmesinin sınırlı olduğu ince duvarlı profillerin yüksek hızlı ekstrüzyonu için bazen düz veya yükselen bir profil (soğuk besleme, kalıba doğru daha sıcak) kullanılır. Biraz daha düşük verim pahasına daha kontrollü jelleşme sağlar.
Bir ters profille temeliniz olarak başlayın. Jeoloji sorunlarını deneyimliyorsanız (aslında eşitleştirilmiş parçacıklar), yavaş yavaş plastik bölge sıcaklıklarını yükselterek profili düzelir.
4. Vida Sıcaklık Kontrolü
Twin-screwderers genellikle iç vida çekirdek ısı kontrolüne sahiptir. Bu kritik ama sık sık göz ardı edilen parametredir:
- Petrol dolaşımı: Isıtılmış yağ (80–120°C), başlangıçta vidaları önceden ısıtmak ve kararlı durum üretimi sırasında aşırı sürtünme ısısını ortadan kaldırmak için vida göbekleri arasında dolaşır.
- Çok soğuk: Malzeme vidaya yapışıyor, taşıma zayıf, kabarıyor.
- Çok sıcak: Malzeme vida yüzeyinde bozunarak ekstrüdatta siyah lekeler oluşturur.
Önerilen vida yağı sıcaklığı: 90–110°C sert PVC profiller için; Köpüklü PVC için 80–95°C.
5. Sıcaklıkla İlgili Arızalar ve Çözümleri
| Kusur | Olası Sıcaklık Nedeni | Çözüm Çözüm çözümü |
|---|---|---|
| Sarı/kahverenme | Erime sıcaklığı çok yüksek; bozulma başlangıcı | Frekans kalıbı ve metre alanı, 3–5°C tarafından cazip hale gelir; vida yağı ısısını kontrol edin; stabil seviye seviyesi |
| Üründe siyah noktalar var | Şiddetli yerel aşırı ısıtma; bozulan malzeme ölü noktalarda sıkışıyor | Kalıp ve vidayı temizleyin; tüm bölgeleri 5–8°C azaltın; adaptördeki ölü noktaları kontrol edin |
| Kaba / matte yüzeyi (sharkskin) | Çok soğuk öl; kalıp çıkışında çok viskoz erime | Kalıp dudak sıcaklığını 5–10°C artırın; genel erime sıcaklığının jelleşme için yeterince yüksek olup olmadığını kontrol edin |
| Unmelted Parçacıklar / zavallı jelasyon | Namlu sıcaklığı çok düşük; yetersiz jelleşme | Bölge 2–3, 5–8°C tarafından cazip geliyor; vida hızını geçici olarak azaltır |
| Şaşırtıcı / pulsating Çıktı | Bölge 1 çok sıcak ovuşturma neden olur; eşitsiz yem | Alt Bölge 1 - 5–8°C; hazne soğutmasını kontrol edin |
| Profilin içindeki kabarcıklar / gözeneklilik | Kalıp sıcaklığı çok yüksek; uçucu maddeler (dolgu maddesindeki nem) genişliyor | Daha düşük kalıp sıcaklığı; ön-kuru CaCO3 dolgu maddesi; vida hızını azaltın |
| Kalıp dudak oluşumu (plaka çıkışı) | Dudaklar çok soğuk; yağlayıcı/harici katkılar yoğunlaşıyor | Yükselti kalıbı dudak cazip 5–10°C; Dış yağ seviyemi ayarlamak |
| Soğutma sonrası Profil savaşları | Noeven Bulk sıcaklık dağılımı; diferaj | Kalıp bölgesi ısıtıcılarını dengeleyin; bloke kalıp ısıtıcı bantlarını kontrol edin |
6. Başlatma ve Kapatma Sıcaklığı Prosedürleri
Başlatma sırası
- Ek olarak, Cut kalıbı ısıtın: Ekin kalıbı daha termal kütleye sahiptir. Bu, varilden önce 20–30 dakikaya başlayın.
- İlk varil sıcaklıklar 10–15°C üretim ayarlarının üzerinde İlk 10–15 dakika ısıyı hızlandırmak için, sonra üretim ayarlarına bırakın.
- Tüm bölgeleri stabilize etmek için bekleyin ±2°C içinde, malzeme beslemeden önce ayarlanan nokta. Rushing soğuk başlangıç kusurlarına yol açıyor.
- Düşük RPM'de vida başlatın (5–8 rpm) ve üretim hızını 15–20 dakikanın üzerine kademeli olarak artırın.
- Temiz PVC ile Purge veya bileşik Eğer makine 4 saatten fazla boşsa, herhangi bir bozulan kalıntıları temizlemek için.
Durdurma sırası
- Malzemeler ilk önce beslemeyi durdurun; Vidayı daha fazla malzeme çıkışına kadar çalıştırın.
- 30–40C tarafından belirlenen tüm sıcaklık ayarlarını azaltın (~130–140°C'ye kadar), kalan malzemenin termal bozulmasını önlemek için vida hala yavaşça dönerken.
- Vidayı durdurun, ısıtıcıları kapatın.
- Uzun süreli kapatmalar için (>24 saat): PE veya purging bileşik ile birlikte, tamamen soğutmadan önce sistemden PVC'yi uzaklaştırmak için.
7. Ekstrüzyon Zeminlerimizden Pratik İpuçları
- Termo çift yerleştirme önemlidir: 170°C değerindeki bir termokupl okuması, eğer termokupl ucu eriyik akışına yeterince fazla çıkıntı yapmazsa, eriyiğin 178°C olduğu anlamına gelebilir. Kalıp çıkışında elde tutulan bir prob pirometresi ile vardiya başına en az bir kez doğrulayın.
- Isıtıcı bant sağlığı: Kalıbın bir tarafındaki ölü ısıtıcı bant asimetrik akışa neden olur. Isıtıcının akım çekişini ayda bir pens ampermetre ile kontrol edin.
- Ortam sıcaklığı etkileri: Sıcak iklimlerde (atölye >35°C), namlu ayar noktalarını 3–5°C düşürmeniz ve vida yağı soğutmasını artırmanız gerekebilir. Soğuk iklimlerde (<10°C), kuru karışımı önceden ısıtın veya Bölge 1'yi uzatın.
- Formülasyon sıcaklıkla etkileşime girer: Daha yüksek dolgu yüklemesi (CaCO3 >30 phr) ısıyı daha hızlı iletir ve daha düşük namlu sıcaklıkları gerektirebilir. Daha yüksek işleme yardımcısı seviyeleri, daha düşük sıcaklıklarda jelleşmeyi iyileştirir.
PVC Sıcaklık Profilinizi En İyileştirmenize Yardımcı Olabilir mi?
Bizim süreç mühendisleri mevcut kurulumunuzu analiz edebilir ve ürün ve formülasyonlarınıza özel ayarlamaları önerebilir.
Mühendislerimizle Söyleyinİlgili Makaleler & Ürünler
- Profil Ekstrüzyonu İçin PVC Formülasyon Kılavuzu - formülasyon nasıl işleme sıcaklıklarını etkiler
- Konik ve Paralel Çift Vidalı Ekstruder - ısı davranışı üzerinde vida türü etkisi
- PVC Ekstrüzyonunda Sorun Giderme: Yaygın Hatalar
- Ürünler: PVC Duvar Panel Makinesi | PVC Pencere Profil Makinesi | PVC Tavan Paneli Üretim Hattı
Sonuç
PVC ekstrüzyonunda sıcaklık kontrolünde uzmanlaşmak, varil ısıtıcıları, vida kesme kuvveti ve PVC'nin dar termal penceresi arasındaki etkileşimi anlamakla ilgilidir. Ters sıcaklık profiliyle başlayın, kalıp çıkışındaki gerçek erime sıcaklığını doğrulayın ve ürün kalitesini gözlemlerken küçük ayarlamalar yapın (bir seferde 3–5°C). En iyi operatörler, sıcaklık kontrolünü bir teşhis aracı olarak ele alır; yalnızca ısıtıcıları değil tüm işleme denklemini ayarlamak için sıcaklıkla ilgili kusurları okurlar.