
PVC Ekstrüzyonunda Sorun Giderme: 15 Yaygın Hata ve Çözümü
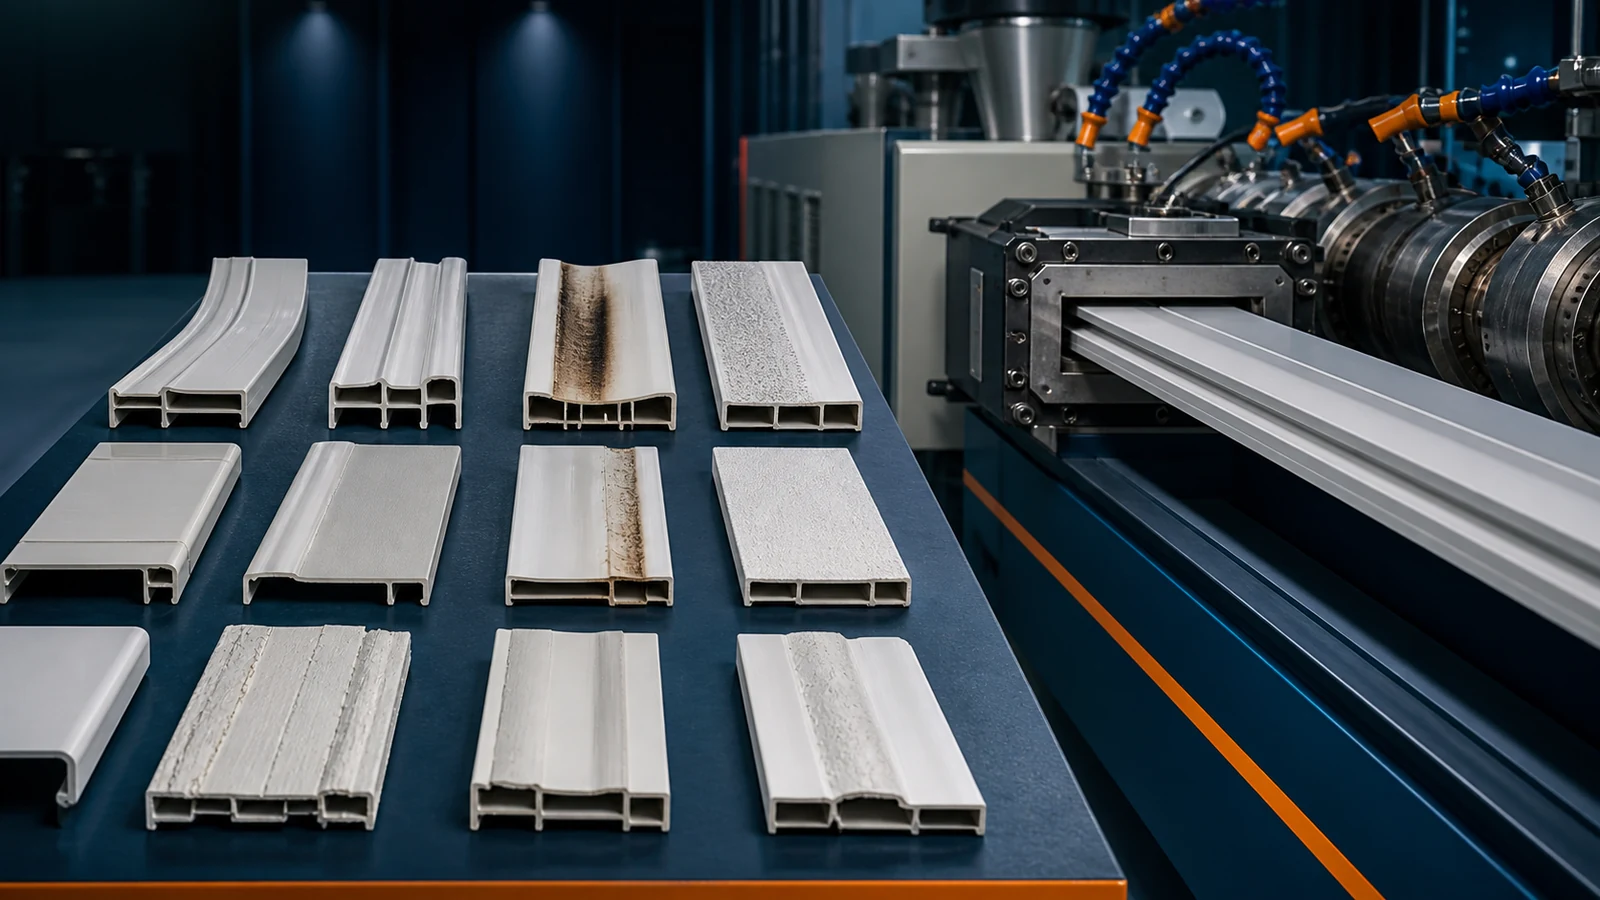
Her PVC ekstrüzyon hattı kusur üretir. Kârlı bir operasyon ile marjinal bir operasyon arasındaki fark, bu kusurların ne kadar hızlı ve doğru bir şekilde teşhis edilip düzeltildiğidir. Çözülmemiş üretim sorunlarının tek bir vardiyası PVC duvar paneli üretim hattı veya veya köpük paneli üretim hattı üretebilir US$2,000–5,000 Yıkın.
Bu sorun kılavuzu, semptom kategorisi tarafından 15 yaygın PVC Cut kusurları organize eder, en büyük kök nedenlerini tanımlar ve sistematik bir tanı dizisi sağlar. Tanık siparişi takip edin – sonuçlara atlamak için atmayın. Çoğu kusurların çok olası nedenleri vardır ve yanlış bir kaybı zaman ve materyali düzeltin.
Kategori A: Yüzey Kusurları
Kusur 1: Köpekbalığı Derisi (Yüzey Pürüzlülüğü / Erime Kırılması)
Symptom: Düzenli olarak, ince ölçekli yüzey kabalığı, yeniden köpekbalığına benzeyen. Profil düzgün bir şekilde "grainy" veya "orange-peel" gibi görünüyor.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Kalıp sıcaklığı çok düşük; kalıp çıkışında cildi çok viskoz eritin | Prob pirometresi ile kalıp ağzı sıcaklığını kontrol edin; ayar noktasıyla karşılaştır | Kalıp dudak sıcaklığını 5–10°C artırın; stabilizasyon için 5 dakika bekleyin |
| Hat hızı kalıp alanı uzunluğu için çok yüksek (aşırı aşağı çekme) | Üretim hattı hızını 10%'a kadar azaltın ve köpekbalığının azaldığı gözlemleyin | Üretim hattı hızını azaltır veya ısınır arazi uzunluğu artırır (çok yönlü değişim) |
| Yetersiz harici yağlayıcı; eriyik toprağa yapışıyor | Motor yükü eğilimini kontrol edin (yükün artması yapışmayı gösterir) | Harici yağlayıcıyı 0.1–0.2 phr kadar artırın; uygun notu doğrulayın |
Kusur 2: Kalıp Çizgileri (Boyuna Çizgiler/Yivler)
Symptom: Profil yüzeyi boyunca ekstrüzyon yönüne paralel uzanan sürekli çizgiler veya oluklar. Bir veya daha fazla satır; aralıklarla ortaya çıkıp kaybolabilir.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Kasırk veya burr in Stroks land area area | Üretim hattını durdurun, düktör, magnification altındaki arazi yüzeyi kontrol edin | Polonya Cut kalıbı elmas salla (1–3 μm) |
| Kalıpta sıkışmış yabancı parçacık (bozunmuş PVC, metal, CaCO3'den gelen kum) | Hat başlangıcından uzanan bozulmuş malzemenin "kuyruğunu" arayın | Şişman bileşik ile birlikte; temiz ekstrüzyon kalıbı; CaCO3 saflığını kontrol edin |
| Plak-out depozitoları, Stroks'te lokasyon sağlar | Üretim hattını kısaca durdur, sık sık sık sık sık sık sık inceler; scrape testi | Harici yağlayıcıyı ayarlayın; temiz kalıp; kalıp dudak sıcaklığını arttırın |
Kusur 3: Parlaklık Değişimi (Parlak ve Mat Yamalar)
Symptom: Profil boyunca değişen parlak ve mat bantlar veya yamalar. Geniş profil ve levhalarda daha sık görülür.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Kalibrasyon tanklarında bile soğutma; diferansiyel saj | Kalibrasyon tankı su sıcaklığı homojenliğini kontrol edin (üst ve alt) | Tanktaki su dolaşımını iyileştirin; Eşit soğutma için püskürtme çubukları ekleyin |
| Şaşırtıcı bir şekilde (parlama çıktısı) kalibre ile farklı temasa neden oluyor | Metre başına profil ağırlığını 1 dakikalık aralıklarla ölçün; varyasyonu kontrol edin >±2% | Artan temel nedeni teşhis edin (bkz. Kusur 8) |
| Genişlik/kesit boyunca kalıp sıcaklığı dengesizliği | Tüm kalıp ısıtıcı bölgelerini kontrol edin; kalıp dış termografisi | Kalıp bölgesi sıcaklıklarını dengeleyin; ölü ısıtıcı bantlarını değiştirin |
Kategori B: Boyutsal Kusurlar
Kusur 4: Duvar Kalınlığı Değişimi
Symptom: Profil duvarı kalınlığı değişir; bir tarafta sürekli olarak kalın olabilir (ex Attack kalıbı merkezi sorunu) veya uzun süre boyunca değişebilir (ürüm). For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For For pencere profilleri, duvar kalınlığı toleransı tipik olarak ±0.1–0.2 mm'dir.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Kalıp ortalanmamış (mandrel/uç merkezden uzakta) | Profil çevresinde dört noktadan (0°, 90°, 180°, 270°) duvar kalınlığını ölçün | Kalıp merkezleme cıvatalarını ayarlayın; duvar kalınlığı dağılımını eşitleyin |
| Elastik kalıbın içinde bile erimiş | Tıkanmış akış kanallarını kontrol edin; kalıbın sökülmesini denetlemek | Kalıp akış kanallarını temizleyin; kısıtlayıcı çubukları ayarlayın (sac kalıpları için) |
| Vakum kalibrasyonu eşitsiz (bir taraf daha fazla çeker) | Kalibratördeki vakum yuvası yerleşimini ve vakum seviyesini kontrol edin | Vakum dağılımını dengeleyin; temiz vakum yuvaları |
Kusur 5: Çarpılma / Eğilme (Soğuduktan Sonra)
Symptom: Soğutmadan sonra düz bir yüzey üzerine yerleştirilen profil eğrileri veya yaylar. Longitudinal yaying (banana şekli) veya transverse warping (cup şekli).
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Asimetrik soğutma: profilin bir tarafı daha hızlı soğur | Her kalibratör bölümünün sıcaklığını kontrol edin; tanktan çıkan profilde kontak termometresi kullanın | Soğutma suyu sıcaklığını ve akışını eşitleyin; sıcak tarafa püskürtme çubukları ekleyin |
| İnterasyonel kalıpta eşit olmayan eritüre stres | Profil kesitini kesin; 10 dakika boyunca 120°C'ye ısıtın; çarpıklık yönünü gözlemleyin | Kalıp merkezlemeyi düzeltin; akış direncini eşitlemek için kalıp alanı uzunluklarını ayarlayın |
| Pulleression yanlışlık (bir açıda çekildi) | Çektirme kayışı hizalamasını kalıbın merkez çizgisine göre kontrol edin | Çektirmeyi kalıp çıkışıyla tam olarak hizalayın; kayış gerginliğini sağa/sola bile kontrol edin |
Kusur 6: Büzülme (Ekstrüzyon Sonrası Boyut Değişimi)
Symptom: Profil boyutları, beklenen termal kontratın ötesinde, oda sıcaklığına soğutmadan sonra azalır. toleransın altına düşmesine neden olabilir (örneğin, 3m profili 24h'ten sonra 2.985m).
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Yetersiz jelleşme; donmuş iç stres | Aseton daldırma testi: zayıf jelleşme = asetonda profil şişer/çılgınlaşır | Plastikleşme bölgesindeki namlu sıcaklıklarını artırın; vida hızını azaltın |
| Aşırı çekme (eriyikliğin gerilmesi) | Çekme hızını / teorik kalıp çıkış hızı oranını hesaplayın >1.05 | Puller hızını azaltır veya maça ekstrer çıktısını artırmak |
| Çok hızlı soğutma (yönelimdeki kilitlenmelerin söndürülmesi) | Kalibratör çıkışında profil yüzey sıcaklığını ölçün; >40°C çok soğuk olduğunu gösteriyor | Soğutma suyu sıcaklığını artırın (20–30°C'ye, buz gibi soğuğa değil); kademeli soğutma kullanın |
Kategori C: Toplu/Yapısal Kusurlar
Kusur 7: Zayıf Jelleşme (Erimemiş Parçacıklar, Kırılgan Ürün)
Symptom: Profil yüzeyi açıklanmamış PVC parçacıkları gösterir (iyi kum gibi). Profil serttir, etki üzerinde splinters. Acetone testi yüzey crazing/cracking gösterir.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| İşleme sıcaklığı çok düşük | Kalıp çıkışındaki erime sıcaklığını kontrol edin; uPVC için 185–195°C olmalıdır | 2–3 Namlu Bölgelerini 5–8°C artırın; ayar noktası ile gerçek değeri doğrulayın |
| Vida hızı çok yüksek; oturma zamanı | Vida hızını azaltın 15% Ve eğer jelasyon geliştirirse kontrol edin | Vida RPM'yi azaltın; çıkış yerine ısıyı artırmak |
| Formülasyonda yetersiz işleme yardımcısı (ACR) | Analiz formülasyonu; Katı PVC'deki 1 phr'ın altında ACR genellikle yetersiz | ACR işleme yardımını 1.5–3.0 phr'ye yükseltin |
Kusur 8: Dalgalanma (Titreşimli Çıkış)
Symptom: Periyodik kalınlık veya metre başına ağırlık dalgalanması olarak görülebilen, ekstruder çıkışındaki döngüsel değişim. Motor yükü (amper) ritmik bir düzende salınır (döngü 5–30 saniye).
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Besleme boğazında köprüleme (malzemenin vidaya eşit şekilde akmaması) | Taklit malzeme seviyesi çöp; "yıldız" sesini dinleyin (screw running dry) | Bölge 1 ısıyı 5–8°C ile azaltın; çöp torbası veya crammer feeder |
| Kuru karışımın tutarsız kütle yoğunluğu | Aynı partiden birden fazla numunenin yığın yoğunluğunu kontrol edin; varyasyon >±5% | Sıcak karıştırma tutarlılığını geliştirin; soğutma karıştırıcısının çalışmasını doğrulayın |
| Worn torna /barrel geri dönüş varyasyonuna neden oluyor | Çıkışı sabit RPM'de ölçün; tarihsel kıyaslamayla karşılaştırın | Vida/namlu açıklığını ölçün; >2x orijinal açıklığı varsa değiştirin |
Kusur 9: Bozulma (Sararma, Esmerleşme, Siyah Noktalar)
Symptom: Profil, beyaz / metalden sarıya renk değişimi gösterir, sonra kahverengi, sonra siyah. Black specks şiddetli yerelleştirilmiş bozulma gösterir. Ekser HCl koku, Cut kalıbın yakınında.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Erime sıcaklığı çok yüksek (sert PVC için >200°C) | Probe erimiş ısısı Lowbed'de | Tüm bölgeleri 5–8°C azaltın; ısı hızını azaltır |
| Residence zamanı çok uzun (kesinlikle ilgili noktalar) | Renk değişikliği materyali ile birlikte; renk değişikliğinin en yavaş olduğunu gözlemleyin (dead spot location) | Ölü noktaları ortadan kaldırmak için kalıbı temizleyin veya değiştirin; adaptör akış yolunu kolaylaştırın |
| Yetersiz termal stabilizatör | Analiz formülasyonu; stabil dozajı doğrulayın; stabilleştirici kaliteyi kontrol edin (elier değişikliği?) | Dengeleyiciyi 0.5–1.0 phr artırın; yeni stabilizatör grubunu test edin |
PVC bozulmanın “Renk zamanı” en iyi teşhisiniz: beyaz → krem = erken bozulma, ayarlanabilir; sarı = önemli bozulma, durdurmak ve 5–10 dakika içinde doğru; kahverengi = gelişmiş bozulma, purge hemen; kara = felaket, purge ve muhtemelen temizlenme.
Kategori D: İçi Boş/Köpüklü Ürün Kusurları
Kusur 10: Düzgün Olmayan Köpük Hücre Yapısı
Symptom: PVC köpük paneli Çeşitli hücre boyutunu gösterir: yüzeyin yakınında büyük hücreler, merkezdeki küçük veya hiçbir hücre veya tersi. Cross-bölüm düzensiz hücre dağılımı gösterir.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Noeven sıcaklık: yüzey temelden daha hızlı serin, yüzey köpüklü yüzey | Kesit kesiti; yüzeyden çekirdeğe hücre boyutu gradyanını inceleyin | Kalıp sıcaklığını artırın; kalibratörün soğumasını azaltın; çekirdekleştirici madde ekleyin (nano-CaCO3) |
| Köpük maddesi ayrışma zamanlaması kapalı | Köpük oluşturucu maddenin ayrışma sıcaklığının işlem sıcaklığına uyup uymadığını kontrol edin | Köpük oluşturucu madde türünü ayarlayın (ADC 160°C, NaHCO3 150°C) veya endotermik/ekzotermik karışım kullanın |
| Basınç ısısı, ısıtılmadan (prematür köpüklü) | Kalıptan çıkmadan önce eriyikteki kabarcıkları kontrol edin (erken köpürmeyi gösterir) | Daha yüksek iç basıncı korumak için kalıp alanı uzunluğunu artırın; erime sıcaklığını azaltın |
Kusur 11: Köpük Levhadaki Yüzey Kraterleri / İğne Delikleri
Symptom: Küçük kraterler, pinlonlar veya köpük paneli yüzeyinde çöktü. Yüzey derisi çok ince olduğunda Celuka süreci ile daha yaygın.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Formülasyondaki nem (CaCO3 ortam nemini emer) | CaCO3 nem içeriğini kontrol edin; >0.3% köpürme açısından sorunludur | Pre-dry CaCO3 at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at at 90°C için 2–3Daha önce sıcak-mixing |
| Yağlayıcı veya işleme yardımlarından Volatiles | Yağlayıcıların/işleme yardımcılarının TGA'sını kontrol edin; işlem sıcaklığında ağırlık kaybına bakın | Termal olarak stabil yağlayıcı notlarına geçiş (yüksek hacimli paraffin, EBS yerine earic asit) |
| Celuka'nın cildi çok ince; kabarcıklar yüzeyden kırılır | Kesitten cilt kalınlığını ölçün; Celuka cildi 0.3–0.8 mm olmalıdır | Kalibratörün yüzeydeki soğuma hızını artırın (10–15°C'deki su); kalıp dudak açıklığını azaltın |
Kategori E: Kalibrasyon ve Soğutma Kusurları
Kusur 12: Gıcırtılı İşaretler (Periyodik Enine Sırtlar)
Symptom: Düzenli, yakından uzaylanmış transverse ridges veya profil yüzeyinin karşısındaki çizgiler, bir lavabo gibi. Termicity puller kemeri veya calibrator titreşim frekansıyla karşılaşır.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Puller kemer kayma / montaj (stick-slip hareket) | Çektirmenin ritmik gıcırtısını dinleyin; kemer aşınmasını kontrol edin | Çektirme basıncını ayarlayın; aşınmış kayışları değiştirin; bant yüzeyini temizleyin |
| Kalibrator (pump Bisiklet) Vakum dalgalanması | Vakum göstergesini kontrol edin; salınım >±0.01 MPa | Vakum tampon tankını takın; vakum pompasında aşınma olup olmadığını kontrol edin; servis vakum regülatörü |
| Profil sopalı ve calibrator'da serbest bırakmak | Profilin kalibratörde sürükleme izleri bırakıp bırakmadığını kontrol edin | Kalibratör soğutmasını artırın; kalibratör yüzeyini cilalayın; harici yağlayıcıyı artırın |
Kusur 13: Su İzleri / Soğutma Lekeleri
Symptom: Soğuduktan sonra profil yüzeyinde özellikle koyu renkli profillerde görülen süt beyazı lekeler veya lekeler.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Su kalitesi: yüksek mineral içeriği (hard su) yatakları bırakıyor | Soğutma su sertliği test edin; TDS >200 ppm lekelenme neden olabilir | Soğutma için yumuşatılmış / su kullanın; su tedavisi yükleme |
| Soğutma suyu sıcaklığı çok düşük (termal şok) | Kalibratör su sıcaklığını ölçün; <10°C çoğu profil için çok soğuk | 15–25°C'de mizıtılmış su kullanın; calibrator girişinde sıcak su ile başlayın, çıkışta soğuk, |
Kategori F: Çok Katmanlı / Birlikte Ekstrüzyon Kusurları
Kusur 14: Katman Delaminasyonu (Co-ekstrüzyon)
Symptom: Katmanlar bir co-extruded Profil ayrı. Cap katmanı çekirdekten kabuklar. Eklenmeden sonra veya soğutmadan sonra (görüntü).
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Birleşme noktasındaki erime sıcaklığı uyumsuzluğu (>15°C farkı) | Birleştirmeden önce her iki ekstruderin erime sıcaklığını kontrol edin | Birleşme noktasında sıcaklıkları birbirinden 10°C dahilinde olacak şekilde ayarlayın |
| Uyumsuz malzemeler (örn. PVC çekirdek üzerinde bağlantı katmanı olmayan PP kapak) | Malzeme uyumluluğunu onaylayın; kravat-katman belirtilirse kontrol edin | Uyumlu polimer çifti kullanın veya uygun kravat-katlı yapıştırıcı ekleyin |
| Arayüzdeki kirlenme (nem, bozulmuş malzeme, yağ) | Kalıp birleştirme bölümünü kirlenme açısından inceleyin | Birleştirme bölümünü iyice temizleyin; Malzeme taşıma işleminin kirlenmeyi önlediğini doğrulayın |
Kusur 15: Plate-Out (Kalıp Dudak Birikimi)
Symptom: Beyaz, balmumu ya da tozlu depozito zaman içinde Cut kalıbı dudaklarına karışır. Depolar büyür ve sonunda detaches, yüzeye blemishes veya Cut kalıbına neden olur. Plak-out, yağlar, stabilleştirici ürünler ve TiO2 içerir.
| Kök Sebep | Teşhis Kontrolü | Düzeltici Eylem |
|---|---|---|
| Aşırı harici yağlayıcı; kalıp çıkışında yağlayıcı madde sızıyor | Plaka çıkışlı mevduatı (FTIR) analiz edin; PE mumu ve stearatların varlığı yağlayıcı fazlalığını doğrular | Dış yağı azaltın 0.1–0.3 phr; Daha yüksek moleküler kilo yağlayıcısına geçiş |
| Kalıp ağzı sıcaklığı çok düşük (yağlayıcı yoğunlaşır) | Kalıp dudak sıcaklığı ile kalıp gövdesini kontrol edin; >5°C soğuk, kalıplamayı teşvik eder | Kalıp ağzı sıcaklığını kalıp gövdesine göre 5–10°C artırın |
| Stabilizatör ve yağlayıcı sistem arasındaki uyumsuzluk | Yönetim stabilizatörü-lubricant etkileşimi; bazı Ca-Zn stabilizatörler, stearic asitle tepki verir | Aynı tedarikçiden bir paket stabilizleyici sistem kullanın; relate |
Sistematik Tanı Yaklaşım
Bir hata ortaya çıktığında, eylem yapmadan önce bu teşhis sırasını takip edin:
- Kusuru tam olarak tanımlayın: Nedenin ne olduğunu düşündüğünüzü değil, ne gördüğünüzü açıklayın. Fotoğraf çekin. Boyutları ölçün.
- Sürekli mi yoksa aralıklı mı? Sürekli kusurlar kalıp/kalibratör/takımlama sorunlarına işaret eder. Aralıklı kusurlar malzeme değişimine, dalgalanmaya veya sıcaklık döngüsüne işaret eder.
- Periyodik mi? Cevabınız evet ise periyodu ölçün. Kaynağı belirlemek için vida devrini, çektirme kayışı çevresini ve kalibratör vakum pompası çevrimini karşılaştırın.
- Önce kolay şeyleri kontrol edin: Sıcaklık set noktaları vs. gerçek, çöp torbası, vakum seviyesi, soğutma suyu akışı / sıcaklık, puller kemer koşulu.
- Bir seferde bir değişkeni değiştirin: Sıcaklığı 5°C VEYA vida hızını 2 RPM VEYA hat hızını 5% kadar ayarlayın; hiçbir zaman aynı anda birden fazla değişiklik yapmayın.
- stabilizasyon için bekleyin: Herhangi bir değişiklikten sonra, etkiyi değerlendirmeden önce sistemin yeni bir kararlı duruma ulaşması için 10–15 dakika bekleyin.
İlk sorun adımın genellikle yanlış olduğu gibi "projektörleri"ne atlayan üretim operatörleri. 70% İntrat kusurlarının bir süreci veya ekipman kökü nedeni vardır, bir formülasyon kök nedeni değildir. tarifi değiştirmeden önce tükenen süreç ayarlamaları.
Kalıcı Bağlantı Problemi?
Süreç mühendislerimiz dünya çapında PVC Capsule hatları için uzak ve yerinde sorun giderme sağlar. Hızlı bir teşhis için bize fotoğraf ve işlem verileri gönderin.
Teknik Destek Alınİlgili Makaleler
- PVC Sıcaklık Kontrolü Kılavuzu
- PVC Profil ve Levha Ekstrüzyon Kalıbı Tasarımı
- Profil Ekstrüzyonu İçin PVC Formülasyon Kılavuzu
- Vida ve Kovan Bakım Kılavuzu
- PVC Co-ex Attack Technology Guide
Sonuç
Etkili sorun giderme, tahmine dayalı değil, sistematik bir disiplindir. En iyi ekstrüzyon operatörleri her kusurun cevabını bilmezler; sorulacak doğru teşhis sorusunu bilirler. Bir kusur ortaya çıktığında: onu tam olarak tanımlayın, periyodik olup olmadığını kontrol edin, önce basit nedenleri ortadan kaldırın, her seferinde bir değişkeni değiştirin ve stabilizasyonu bekleyin. Ve unutmayın: kusurların çoğu formülasyonla değil süreçle ilgilidir. Malzeme tedarikçinizi aramadan önce sıcaklıklarınızı, vida hızınızı ve kalibratör ayarlarınızı kontrol edin.