
Устранение неполадок при экструзии ПВХ: 15 Распространенные дефекты и решения
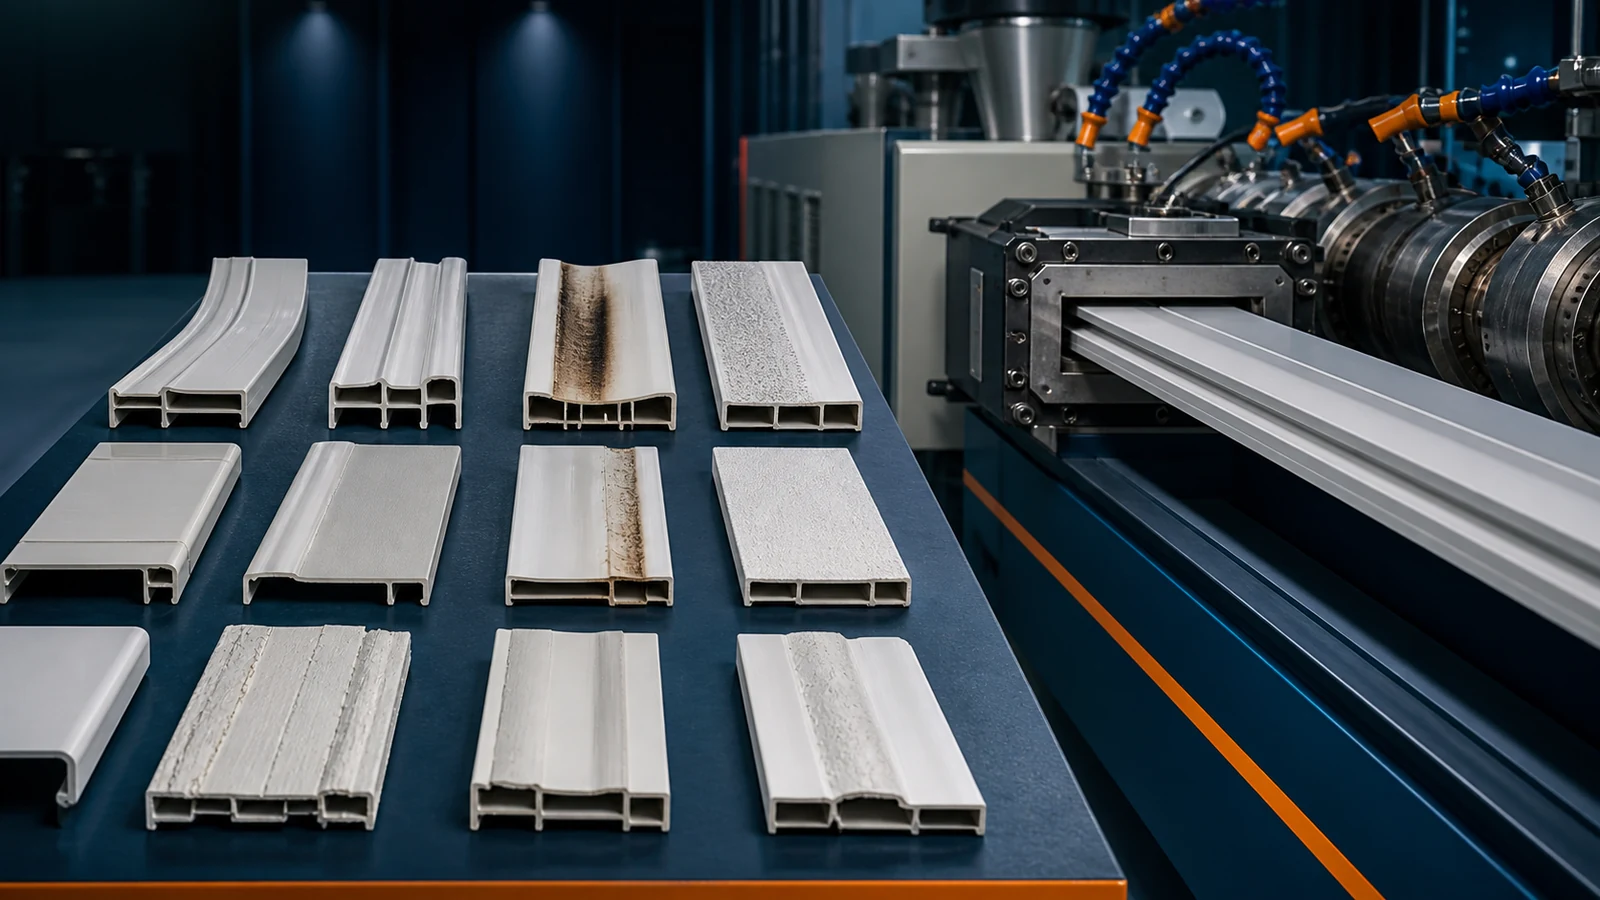
Каждая экструзионная линия ПВХ производит дефекты. Разница между прибыльной операцией и маржинальной заключается в том, насколько быстро и точно эти дефекты диагностируются и исправляются. Одна смена нерешенных производственных задач на Линия стеновых панелей из ПВХ или линия пенопласта может генерировать US$2,000–5,000 в металлоломе.
В этом руководстве по устранению неполадок систематизировано 15 распространенных дефектов экструзии ПВХ по категориям симптомов, определены наиболее вероятные основные причины и представлена систематическая последовательность диагностики. Следуйте порядку диагностики — не делайте поспешных выводов. Большинство дефектов имеют несколько возможных причин, и исправление неправильной из них приводит к потере времени и материалов.
Категория A: Дефекты поверхности
Дефект 1: Акулья кожа (шероховатость поверхности / разрушение расплава)
Симптом: Равномерная мелкомасштабная шероховатость поверхности, перпендикулярная направлению экструзии, напоминающая акулью кожу. Профиль выглядит скорее «зернистым» или «апельсиновой коркой», чем гладким.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Слишком низкая температура матрицы; расплавленная кожа слишком вязкая на выходе из матрицы | Проверьте температуру кромки матрицы с помощью пирометра; сравнить с заданным значением | Увеличьте температуру кромки матрицы на 5–10°C; подождите 5 мин для стабилизации |
| Скорость линии слишком высока для длины фаски (чрезмерная просадка) | Уменьшите скорость лески на 10% и посмотрите, уменьшится ли скорость акульей кожи. | Уменьшите скорость линии или увеличьте длину фаски (замена инструмента) |
| Недостаточное количество внешней смазки; расплавить прилипшую к смерти землю | Проверьте тенденцию нагрузки двигателя (растущая нагрузка предполагает застревание) | Увеличьте внешнюю смазку на 0.1–0.2 phr; проверить правильную оценку |
Дефект 2: Линии штампа (продольные полосы/канавки)
Симптом: Непрерывные линии или канавки, идущие параллельно направлению экструзии вдоль поверхности профиля. Одна или несколько строк; может периодически появляться и исчезать.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Царапины или заусенцы в зоне контакта с матрицей | Стоп-линия, разберите матрицу, осмотрите поверхность земли под увеличением. | Полированная штамповка с алмазной пастой (1–3 мкм); удалить заусенцы |
| Инородные частицы (деградированный ПВХ, металл, песок из CaCO3), застрявшие в штампе | Ищите «хвост» деградировавшего материала, идущий от начала линии. | Продуть чистящим составом; чистый штамп; проверьте чистоту CaCO3 |
| Отложения пластин, скапливающиеся на кромке матрицы | Ненадолго остановитесь, осмотрите кромку матрицы; царапающий тест | Отрегулируйте внешнюю смазку; чистый штамп; увеличить температуру кромки матрицы |
Дефект 3: Изменение блеска (глянцевые и матовые пятна)
Симптом: Чередование глянцевых и матовых полос или заплаток вдоль профиля. Чаще встречается в широких профилях и листах.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Неравномерное охлаждение в калибровочном резервуаре; дифференциальная усадка | Проверьте однородность температуры воды в калибровочном резервуаре (сверху и снизу) | Улучшить циркуляцию воды в баке; добавить распылители для равномерного охлаждения |
| Помпаж (пульсирующий выходной сигнал), вызывающий изменение контакта с калибратором | Измеряйте вес профиля на метр с интервалом 1-минут; проверьте наличие отклонений >±2% | Диагностика основной причины скачков напряжения (см. Дефект 8) |
| Дисбаланс температуры матрицы по ширине/поперечному сечению | Проверьте все зоны нагревателя матрицы; термография внешней части штампа | Сбалансировать температуру зоны матрицы; заменить мертвые ленты обогревателя |
Категория B: Дефекты размеров
Дефект 4: изменение толщины стенки.
Симптом: Толщина стенок профиля варьируется; может быть постоянно толще с одной стороны (проблема с центрированием штампа) или варьироваться по длине (помпаж). Для оконные профилидопуск толщины стенки обычно составляет ±0.1–0.2 mm.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Матрица не отцентрирована (оправка/наконечник смещены от центра) | Измерьте толщину стенки в четырех точках (0°, 90°, 180°, 270°) вокруг профиля. | Отрегулируйте центрирующие болты матрицы; выровнять распределение толщины стенок |
| Неравномерное течение расплава в коллекторе матрицы | Проверьте наличие заблокированных каналов потока; проверить разборку штампа | Очистите каналы потока матрицы; отрегулировать ограничители (для листовых матриц) |
| Калибровка вакуума неравномерная (одна сторона тянет больше) | Проверьте расположение вакуумного паза и уровень вакуума в калибраторе. | Баланс распределения вакуума; очистить вакуумные щели |
Дефект 5: Деформация/искривление (после охлаждения)
Симптом: Профиль изгибается или изгибается при размещении его на плоской поверхности после охлаждения. Продольное искривление (форма банана) или поперечное коробление (форма чашки).
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Асимметричное охлаждение: одна сторона профиля охлаждается быстрее. | Проверьте температуру каждой секции калибратора; используйте контактный термометр на выходе из резервуара. | Выровнять температуру и расход охлаждающей воды; добавить распылители на горячей стороне |
| Остаточные напряжения из-за неравномерного течения расплава в матрице | Вырезать сечение профиля; нагревать до 120°C в течение 10 мин; соблюдать направление коробления | Исправить центрирование штампа; отрегулируйте длину площадки матрицы, чтобы выровнять сопротивление потоку |
| Несоосность съемника (профиль вытянут под углом) | Проверьте выравнивание ремня съемника относительно центральной линии штампа. | Точно совместите съемник с выходом матрицы; проверь натяжение ремня, даже слева/справа |
Дефект 6: Усадка (изменение размеров после экструзии)
Симптом: Размеры профиля уменьшаются после охлаждения до комнатной температуры, что превышает ожидаемое тепловое сжатие. Может привести к тому, что длина упадет ниже допуска (например, 3м измерения профиля 2.985м после 24h).
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Недостаточное гелеобразование; внутреннее напряжение застыло в | Испытание погружением в ацетон: плохое гелеобразование = профиль разбухает/трещины в ацетоне | Увеличить температуру ствола в зоне пластикации; уменьшить скорость винта |
| Чрезмерная просадка (растяжение расплава) | Рассчитайте скорость вытягивания / теоретическое соотношение скоростей на выходе из матрицы >1.05 | Уменьшите скорость вытягивания или увеличьте производительность экструдера в соответствии с |
| Слишком быстрое охлаждение (закалка блокирует ориентацию) | Измерить температуру поверхности профиля на выходе из калибратора; >40°C предполагает слишком холодно | Повысить температуру охлаждающей воды (до 20–30°C, не ледяной); используйте постепенное охлаждение |
Категория C: Объемные/структурные дефекты
Дефект 7: Плохое гелеобразование (нерасплавленные частицы, хрупкий продукт)
Симптом: На поверхности профиля видны нерасплавленные частицы ПВХ (например, мелкий песок). Профиль хрупкий, при ударе раскалывается. Испытание ацетоном показывает растрескивание/растрескивание поверхности.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Слишком низкая температура обработки | Проверьте температуру расплава на выходе из матрицы; должна быть 185–195°C для ПВХ. | Увеличить зону ствола 2–3 на 5–8°C; проверить заданное значение по сравнению с фактическим |
| Скорость шнека слишком высокая; недостаточное время пребывания | Уменьшите скорость шнека на 15% и проверьте, улучшилось ли гелеобразование. | Уменьшите скорость вращения винта; вместо этого увеличьте температуру, чтобы сохранить производительность |
| Недостаточное количество технологической добавки (ACR) в рецептуре | Формулировка обзора; ACR ниже 1 phr в жестком ПВХ, как правило, недостаточен. | Увеличьте помощь при обработке ACR до 1.5–3.0 phr. |
Дефект 8: Помпаж (пульсирующий выходной сигнал)
Симптом: Циклические изменения производительности экструдера, выражающиеся в периодических колебаниях толщины или веса на метр. Нагрузка двигателя (сила тока) колеблется ритмично (цикл 5–30 секунд).
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Застревание в подающем канале (материал не поступает в шнек равномерно) | Следите за уровнем материала в бункере; прислушайтесь к «голодному» звуку (винт периодически высыхает) | Уменьшите температуру зоны 1 на 5–8°C; установить бункерный вибратор или догрузочный питатель |
| Непостоянная объемная плотность сухой смеси | Проверьте объемную плотность нескольких образцов из одной партии; вариация >±5% | Улучшите консистенцию горячего смешивания; проверить работу охлаждающего миксера |
| Изношенный шнек/цилиндр вызывает изменение обратного потока. | Измерьте выходную мощность при фиксированных оборотах; сравнить с историческим эталоном | Измерьте зазор между винтом и стволом; если исходный зазор >2x, замените |
Дефект 9: Деградация (пожелтение, потемнение, черные точки)
Симптом: Профиль показывает изменение цвета от белого/кремового к желтому, затем к коричневому, а затем к черному. Черные точки указывают на тяжелую локальную деградацию. Едкий запах HCl возле головки.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Слишком высокая температура плавления (>200°C для жесткого ПВХ) | Температура расплава зонда на выходе из матрицы | Уменьшите все зоны на 5–8°C; уменьшите скорость шнека, чтобы уменьшить нагрев при сдвиге |
| Слишком большое время пребывания (мертвые зоны в кристалле/адаптере) | Продувка материалом, меняющим цвет; наблюдайте, где изменение цвета происходит медленнее (место мертвой точки) | Очистите или модифицируйте матрицу, чтобы устранить мертвые зоны; оптимизировать путь потока адаптера |
| Недостаточный термостабилизатор | Формулировка обзора; проверить дозировку стабилизатора; проверить качество стабилизатора (смена поставщика?) | Увеличьте стабилизатор на 0.5–1.0 phr; протестировать новую партию стабилизаторов |
«Цветовая шкала» деградации ПВХ — лучший способ диагностики: белый → кремовый = ранняя деградация, регулируемая; желтый = значительное ухудшение, остановитесь и исправьте в течение 5–10 минут; коричневый = сильная деградация, немедленно очистить; черный = катастрофа, продуйте и, возможно, разберите для очистки.
Категория D: Дефекты полых/вспененных изделий
Дефект 10: Неравномерная структура ячеек пенопласта.
Симптом: Пенопласт ПВХ показывает переменный размер клеток: большие клетки вблизи поверхности, маленькие клетки или их отсутствие в центре или наоборот. Поперечное сечение показывает неравномерное распределение клеток.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Неравномерная температура: поверхность остывает быстрее, чем сердцевина, что препятствует вспениванию поверхности. | Вырезать поперечное сечение; проверить градиент размера ячейки от поверхности к ядру | Увеличьте температуру матрицы; уменьшить охлаждение калибратора; добавить зародышеобразователь (нано-CaCO3) |
| Время разложения пенообразователя отключено | Проверить, соответствует ли температура разложения пенообразователя температуре обработки. | Отрегулируйте тип пенообразователя (ADC 160°C, NaHCO3 150°C) или используйте эндотермическую/экзотермическую смесь. |
| Недостаточное падение давления в матрице (преждевременное вспенивание внутри матрицы) | Проверьте наличие пузырьков в расплаве перед выходом из головки (указывает на преждевременное вспенивание). | Увеличьте длину площадки матрицы, чтобы поддерживать более высокое внутреннее давление; снизить температуру плавления |
Дефект 11: кратеры на поверхности / точечные отверстия в пенопласте.
Симптом: Небольшие кратеры, отверстия или лопнувшие пузырьки на поверхности пенопласта. Чаще встречается при процессе Селука, когда поверхностная кожа слишком тонкая.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Влага в составе (CaCO3 поглощает влагу из окружающей среды) | Проверьте содержание влаги CaCO3; >0.3% проблематично вспенивание | Предварительная сушка CaCO3 при температуре 90°C в течение 2–3h перед горячим смешиванием. |
| Летучие вещества из смазочных материалов или технологических добавок | Проверьте ТГА смазочных материалов/технологических добавок; обратите внимание на потерю веса при температуре обработки | Переход на термостойкие марки смазочных материалов (высокочистый парафин, EBS вместо стеариновой кислоты) |
| Кожа селука слишком тонкая; пузырьки прорываются через поверхность | Измерьте толщину кожи по поперечному сечению; Скин Селуки должен быть 0.3–0.8 mm. | Увеличьте скорость охлаждения калибратора на поверхности (температура воды 10–15°C); уменьшить раскрытие кромки матрицы |
Категория E: Дефекты калибровки и охлаждения
Дефект 12: Следы вибрации (периодические поперечные гребни)
Симптом: Ряд регулярных, близко расположенных поперечных гребней или линий по поверхности профиля, как стиральная доска. Периодичность соответствует частоте вибрации ремня съемника или калибратора.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Ремень съемника проскальзывает/застревает (прерывистое движение) | Прислушайтесь к ритмичному скрипу съемника; проверить износ ремня | Отрегулируйте давление съемника; заменить изношенные ремни; чистая поверхность ремня |
| Колебания вакуума в калибраторе (цикличность работы насоса) | Проверьте вакуумметр; колебание >±0.01 MPa | Установите вакуумный буферный бак; проверить вакуумный насос на предмет износа; сервисный вакуумный регулятор |
| Залипание и отпускание профиля в калибраторе | Проверьте, не оставляет ли профиль следов перетаскивания в калибраторе | Увеличьте охлаждение калибратора; отполировать поверхность калибратора; увеличить внешнюю смазку |
Дефект 13: Водяные знаки/пятна от охлаждения.
Симптом: Молочно-белые пятна или пятна на поверхности профиля после охлаждения, особенно заметные на профилях темного цвета.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Качество воды: высокое содержание минералов (жесткая вода) оставляет отложения. | Проверьте жесткость охлаждающей воды; TDS >200 ppm может вызвать появление пятен. | Для охлаждения используйте смягченную/деионизированную воду; установить водоподготовку |
| Слишком низкая температура охлаждающей воды (термический шок) | Измерьте температуру воды калибратором; <10°C слишком холодно для большинства профилей. | Используйте кипяченую воду при температуре 15–25°C; начните с теплой воды на входе в калибратор и холодной на выходе |
Категория F: Дефекты многослойности/совместной экструзии
Дефект 14: Расслоение слоев (совместная экструзия)
Симптом: Слои соэкструдированный профиль отдельный. Верхний слой отслаивается от сердцевины. Может возникнуть на выходе из матрицы (сразу) или после охлаждения (с задержкой).
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Несоответствие температуры плавления в точке слияния (разница >15°C) | Перед объединением проверьте температуру плавления обоих экструдеров. | Отрегулируйте температуры так, чтобы они находились в пределах 10°C друг от друга в точке слияния. |
| Несовместимые материалы (например, колпачок из полипропилена на сердцевине из ПВХ без связующего слоя) | Проверьте совместимость материалов; проверьте, указан ли связующий слой | Используйте совместимую пару полимеров или добавьте соответствующий клей для связующего слоя. |
| Загрязнение на границе раздела (влага, разложившийся материал, масло) | Осмотрите секцию объединения штампов на наличие загрязнений. | Тщательно очистите секцию объединения; убедиться, что обработка материалов предотвращает загрязнение |
Дефект 15: Вылет пластины (нарост на кромке штампа)
Симптом: Белый, восковой или порошкообразный налет, скапливающийся на кромках матрицы с течением времени. Отложения растут и со временем отслаиваются, вызывая дефекты поверхности или линии штампа. Пластина содержит смазочные материалы, продукты разложения стабилизатора и TiO2.
| Основная причина | Диагностическая проверка | Корректирующие действия |
|---|---|---|
| Чрезмерное количество внешней смазки; смазка выделяется на выходе из матрицы | Анализ пластинчатых отложений (FTIR); наличие полиэтиленового воска и стеаратов подтверждает избыток смазки | Уменьшите количество внешней смазки на 0.1–0.3 phr; перейти на смазку с более высокой молекулярной массой |
| Слишком низкая температура кромки матрицы (смазка конденсируется) | Проверьте температуру кромки матрицы по сравнению с температурой корпуса матрицы; Холод >5°C способствует выходу на поверхность | Увеличьте температуру кромки матрицы на 5–10°C относительно корпуса матрицы. |
| Несовместимость стабилизатора и смазочной системы. | Рассмотрите взаимодействие стабилизатора и смазки; некоторые стабилизаторы Ca-Zn реагируют со стеариновой кислотой | Используйте однокомпонентную систему стабилизатор-смазка от одного поставщика; переформулировать |
Систематический диагностический подход
При появлении неисправности выполните следующую диагностическую последовательность, прежде чем предпринимать какие-либо действия:
- Точно определите дефект: Описывайте то, что вы видите, а не то, что, по вашему мнению, является причиной. Сделайте фотографии. Измерьте размеры.
- Оно постоянное или прерывистое? Постоянные дефекты указывают на проблемы с матрицей/калибратором/оснасткой. Периодические дефекты указывают на изменение материала, помпаж или циклическое изменение температуры.
- Это периодично? Если да, измерьте период. Сравните скорость вращения винта, окружность ремня съемника и цикл вакуумного насоса калибратора, чтобы определить источник.
- Сначала проверьте простые вещи: Заданные значения температуры по сравнению с фактическими, уровень материала в бункере, уровень вакуума, расход/температура охлаждающей воды, состояние натяжного ремня.
- Измените одну переменную за раз: Отрегулируйте температуру на 5°C ИЛИ скорость шнека на 2 об/мин ИЛИ скорость линии на 5% — никогда не меняйте несколько раз одновременно.
- Дождитесь стабилизации: После любого изменения подождите 10–15 минут, чтобы система достигла нового устойчивого состояния, прежде чем оценивать эффект.
Операторы производства, которые в качестве первого шага по устранению неполадок сразу бросаются на фразу «давайте изменим формулировку», обычно ошибаются. 70% дефектов экструзии имеют первопричину процесса или оборудования, а не рецептуры. Корректировка процесса выхлопа перед изменением рецепта.
Постоянная проблема с экструзией?
Наши инженеры-технологи обеспечивают удаленное устранение неисправностей и устранение неисправностей на месте экструзионных линий ПВХ по всему миру. Отправьте нам фотографии и данные процесса для быстрой диагностики.
Получить техническую поддержкуПохожие статьи
- Руководство по экструзии ПВХ с контролем температуры
- Конструкция матрицы из ПВХ для профилей и листов
- Руководство по рецептуре ПВХ для экструзии профилей
- Руководство по обслуживанию шнеков и стволов
- Руководство по технологии совместной экструзии ПВХ
Заключение
Эффективное устранение неполадок — это систематическая дисциплина, а не догадки. Лучшие операторы экструзии не знают ответа на каждый дефект — они знают, какой диагностический вопрос следует задать. При появлении дефекта: точно определите его, проверьте, является ли он периодическим, устраните сначала простые причины, меняйте по одной переменной и ждите стабилизации. И помните: большинство дефектов связаны с процессом, а не с рецептурой. Прежде чем позвонить поставщику материала, проверьте температуру, скорость шнека и настройку калибратора.