
Solución de problemas de extrusión de PVC: 15 Defectos y soluciones comunes
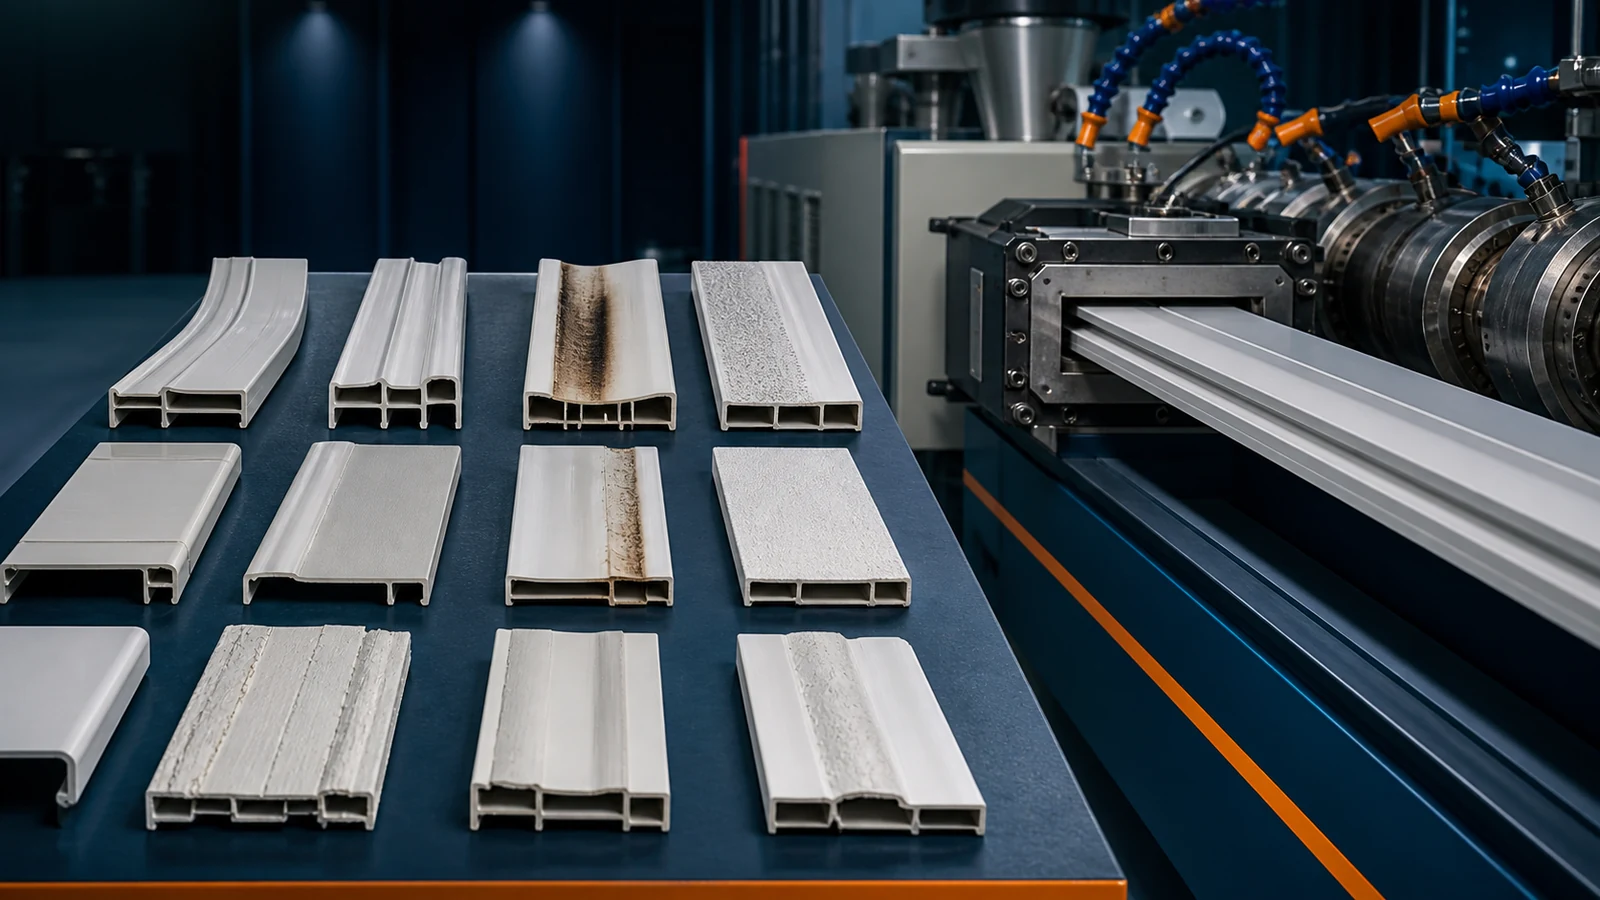
Cada línea de extrusión de PVC produce defectos. La diferencia entre una operación rentable y una marginal es la rapidez y precisión con la que se diagnostican y corrigen esos defectos. Un solo turno de problemas de producción sin resolver en un Línea de paneles de pared de PVC o línea de tablero de espuma puede generar US$2,000–5,000 en chatarra.
Esta guía de solución de problemas organiza 15 defectos comunes de extrusión de PVC por categoría de síntomas, identifica las causas fundamentales más probables y proporciona una secuencia de diagnóstico sistemática. Siga el orden del diagnóstico, no saque conclusiones precipitadas. La mayoría de los defectos tienen múltiples causas posibles y reparar el incorrecto es una pérdida de tiempo y material.
Categoría A: Defectos superficiales
Defecto 1: Piel de tiburón (rugosidad de la superficie/fractura por fusión)
Síntoma: Rugosidad superficial regular y de escala fina perpendicular a la dirección de extrusión, parecida a la piel de tiburón. El perfil se ve uniformemente "granulado" o "piel de naranja" en lugar de liso.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Temperatura del troquel demasiado baja; Derretir la piel demasiado viscosa a la salida del troquel. | Verifique la temperatura del labio del troquel con un pirómetro de sonda; comparar con el punto de ajuste | Aumente la temperatura del labio del troquel en 5–10°C; espere 5 min para la estabilización |
| Velocidad de línea demasiado alta para la longitud de la base del troquel (excesiva reducción) | Reduzca la velocidad de la línea en 10% y observe si la piel de tiburón se reduce | Reducir la velocidad de la línea o aumentar la longitud del troquel (cambio de herramientas) |
| Lubricante externo insuficiente; derretirse pegado a la tierra | Verifique la tendencia de carga del motor (la carga creciente sugiere que se atasca) | Aumentar el lubricante externo en 0.1–0.2 phr; verificar la calificación adecuada |
Defecto 2: Líneas de matriz (rayas/ranuras longitudinales)
Síntoma: Líneas continuas o ranuras que corren paralelas a la dirección de extrusión a lo largo de la superficie del perfil. Una o varias líneas; pueden aparecer y desaparecer de forma intermitente.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Rayones o rebabas en el área de la superficie del troquel | Detener la línea, desmontar el troquel, inspeccionar la superficie del terreno con aumento | Pulir la tierra del troquel con pasta de diamante (1–3 μm); eliminar rebabas |
| Partículas extrañas (PVC degradado, metal, arena de CaCO3) atrapadas en el troquel | Busque una "cola" de material degradado que se extiende desde el origen de la línea. | Purgar con compuesto de purga; troquel limpio; comprobar CaCO3 pureza |
| Depósitos de placa que se acumulan en el labio del troquel | Detenga la línea brevemente, inspeccione el labio; prueba de raspado | Ajustar el lubricante externo; troquel limpio; aumentar la temperatura del labio del troquel |
Defecto 3: Variación de brillo (parches brillantes y mate)
Síntoma: Alternando bandas o parches brillantes y mate a lo largo del perfil. Más común en perfiles y láminas anchas.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Enfriamiento desigual en el tanque de calibración; contracción diferencial | Verifique la uniformidad de la temperatura del agua del tanque de calibración (arriba versus abajo) | Mejorar la circulación del agua en el tanque; agregue barras rociadoras para un enfriamiento uniforme |
| Aumento (salida pulsante) que provoca un contacto variable con el calibrador | Mida el peso del perfil por metro a intervalos de 1 minutos; comprobar si hay variación >±2% | Diagnosticar la causa raíz emergente (ver Defecto 8) |
| Desequilibrio de temperatura del troquel a lo ancho/sección transversal | Verifique todas las zonas del calentador de matriz; termografía del exterior del troquel | Equilibre las temperaturas de la zona del troquel; reemplazar bandas calentadoras muertas |
Categoría B: Defectos dimensionales
Defecto 4: Variación del espesor de la pared
Síntoma: El espesor de la pared del perfil varía; puede ser consistentemente más grueso en un lado (problema de centrado del troquel) o variar a lo largo de la longitud (aumento). Para perfiles de ventana, la tolerancia del espesor de la pared suele ser ±0.1–0.2 mm.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Matriz no centrada (mandril/punta descentrada) | Mida el espesor de la pared en cuatro puntos (0°, 90°, 180°, 270°) alrededor del perfil | Ajuste los pernos de centrado del troquel; igualar la distribución del espesor de la pared |
| Flujo de fusión desigual en el colector de matriz | Verifique si hay canales de flujo bloqueados; inspeccionar el desmontaje del troquel | Limpie los canales de flujo del troquel; ajustar las barras restrictivas (para matrices de láminas) |
| Calibración de vacío desigual (un lado tira más) | Verifique la ubicación de la ranura de vacío y el nivel de vacío en todo el calibrador | Equilibrar la distribución del vacío; limpiar las ranuras de la aspiradora |
Defecto 5: Deformación/Arqueamiento (después del enfriamiento)
Síntoma: Perfile curvas o arcos cuando se coloque sobre una superficie plana después de enfriar. Arqueamiento longitudinal (forma de plátano) o alabeo transversal (forma de copa).
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Enfriamiento asimétrico: un lado del perfil se enfría más rápido | Verifique la temperatura de cada sección del calibrador; Utilice un termómetro de contacto en el perfil que sale del tanque. | Igualar la temperatura y el flujo del agua de refrigeración; agregue barras rociadoras en el lado caliente |
| Estrés residual debido al flujo desigual de la masa fundida en la matriz | Cortar la sección transversal del perfil; calentar a 120°C durante 10 min; observar la dirección de deformación | Arreglar el centrado del troquel; ajustar las longitudes de las superficies de troquel para igualar la resistencia al flujo |
| Desalineación del extractor (perfil tirado en ángulo) | Verifique la alineación de la correa del extractor con respecto a la línea central del troquel | Alinee el extractor con precisión con la salida del troquel; comprobar la tensión de la correa incluso izquierda/derecha |
Defecto 6: Contracción (cambio dimensional posterior a la extrusión)
Síntoma: Las dimensiones del perfil se reducen después del enfriamiento a temperatura ambiente, más allá de la contracción térmica esperada. Puede hacer que la longitud caiga por debajo de la tolerancia (por ejemplo, 3m medidas de perfil 2.985m después de 24h).
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Gelificación insuficiente; tensión interna congelada en | Prueba de inmersión en acetona: gelificación deficiente = el perfil se hincha/se agrieta en acetona | Aumentar las temperaturas del barril en la zona de plastificación; reducir la velocidad del tornillo |
| Exceso de extracción (estiramiento de la masa fundida) | Calcular la relación velocidad de salida/velocidad teórica de salida del troquel >1.05 | Reduzca la velocidad de transporte o aumente la producción del extrusor para igualar |
| Enfriamiento demasiado rápido (el enfriamiento se bloquea en la orientación) | Mida la temperatura de la superficie del perfil a la salida del calibrador; >40°C sugiere demasiado frío | Aumentar la temperatura del agua de refrigeración (a 20–30°C, no helada); utilizar enfriamiento gradual |
Categoría C: Defectos estructurales/volumétricos
Defecto 7: Gelificación deficiente (partículas no fundidas, producto quebradizo)
Síntoma: La superficie del perfil muestra partículas de PVC sin fundir (como arena fina). El perfil es quebradizo, se astilla con el impacto. La prueba de acetona muestra grietas/fisuras en la superficie.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Temperatura de procesamiento demasiado baja | Verifique la temperatura de fusión a la salida del troquel; debe ser 185–195°C para uPVC | Aumentar las zonas de barriles 2–3 en 5–8°C; verificar el punto de ajuste versus el real |
| Velocidad del tornillo demasiado alta; tiempo de residencia insuficiente | Reduzca la velocidad del tornillo en 15% y compruebe si mejora la gelificación | Reducir las RPM del tornillo; aumentar la temperatura en lugar de mantener la producción |
| Coadyuvante de procesamiento (ACR) insuficiente en la formulación | Revisar la formulación; Una ACR inferior a 1 phr en PVC rígido es generalmente insuficiente | Aumentar la ayuda a la tramitación ACR a 1.5–3.0 phr |
Defecto 8: Aumento (salida pulsante)
Síntoma: Variación cíclica en la producción del extrusor, visible como una fluctuación periódica del espesor o del peso por metro. La carga motora (amperaje) oscila en un patrón rítmico (ciclo 5–30 segundos).
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Puentes en la garganta de alimentación (el material no fluye uniformemente hacia el tornillo) | Observe el nivel de material en la tolva; Escuche el sonido de "muerte de hambre" (el tornillo se seca de forma intermitente) | Reducir la temperatura de la zona 1 en 5–8°C; instalar el vibrador de la tolva o el alimentador de abarrotamiento |
| Densidad aparente inconsistente de la mezcla seca | Verifique la densidad aparente de varias muestras del mismo lote; variación >±5% | Mejorar la consistencia de la mezcla en caliente; verificar el funcionamiento del mezclador de enfriamiento |
| Tornillo/barril desgastado que causa variación de reflujo | Mida la salida a RPM fijas; comparar con el punto de referencia histórico | Mida la holgura del tornillo/cañón; si >2x espacio libre original, reemplace |
Defecto 9: Degradación (amarillento, dorado, motas negras)
Síntoma: El perfil muestra un cambio de color de blanco/crema a amarillo, luego marrón y luego negro. Las motas negras indican una degradación localizada severa. Olor acre a HCl cerca del troquel.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Temperatura de fusión demasiado alta (>200°C para PVC rígido) | Temperatura de fusión de la sonda a la salida del troquel | Reducir todas las zonas en 5–8°C; Reduzca la velocidad del tornillo para reducir el calentamiento por cizallamiento. |
| Tiempo de residencia demasiado largo (puntos muertos en el troquel/adaptador) | Purgar con material de cambio de color; observe dónde el cambio de color es más lento (ubicación del punto muerto) | Limpiar o modificar el troquel para eliminar los puntos muertos; agilizar la ruta de flujo del adaptador |
| Estabilizador térmico insuficiente | Revisar la formulación; verificar la dosis de estabilizador; comprobar la calidad del estabilizador (¿cambio de proveedor?) | Aumentar el estabilizador en 0.5–1.0 phr; probar nuevo lote de estabilizador |
La "cronología del color" de la degradación del PVC es su mejor diagnóstico: blanco → crema = degradación temprana, ajustable; amarillo = degradación significativa, detener y corregir en 5–10 minutos; marrón = degradación avanzada, purgar inmediatamente; negro = catastrófico, purgue y posiblemente desmonte para limpiar.
Categoría D: Defectos de productos huecos/espumados
Defecto 10: Estructura de celdas de espuma no uniforme
Síntoma: tablero de espuma de PVC muestra diferentes tamaños de células: células grandes cerca de la superficie, células pequeñas o ninguna en el centro, o viceversa. La sección transversal muestra una distribución celular irregular.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Temperatura desigual: la superficie se enfría más rápido que el núcleo, lo que inhibe la formación de espuma en la superficie. | Cortar la sección transversal; inspeccionar el gradiente de tamaño de celda desde la superficie hasta el núcleo | Aumentar la temperatura del troquel; reducir el enfriamiento del calibrador; agregar agente de nucleación (nano-CaCO3) |
| Temporización de descomposición del agente espumante desactivada | Compruebe si la temperatura de descomposición del agente espumante coincide con la temperatura de procesamiento. | Ajuste el tipo de agente espumante (ADC 160°C, NaHCO3 150°C) o use una mezcla endotérmica/exotérmica |
| Caída de presión en el troquel insuficiente (formación prematura de espuma en el interior del troquel) | Verifique si hay burbujas en la masa fundida antes de salir del troquel (indica formación de espuma prematura) | Aumente la longitud del troquel para mantener una presión interna más alta; reducir la temperatura de fusión |
Defecto 11: Cráteres en la superficie/orificios en el tablero de espuma
Síntoma: Pequeños cráteres, poros o burbujas colapsadas en la superficie del tablero de espuma. Más común con el proceso de Celuka cuando la superficie de la piel es demasiado delgada.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Humedad en la formulación (CaCO3 absorbe la humedad ambiental) | Verifique el contenido de humedad de CaCO3; >0.3% es problemático para la formación de espuma | Presecar CaCO3 a 90°C durante 2–3h antes de mezclar en caliente |
| Volátiles del lubricante o auxiliar de procesamiento | Verificar TGA de lubricantes/coadyuvantes de procesamiento; busque pérdida de peso a la temperatura de procesamiento | Cambiar a grados de lubricante térmicamente estables (parafina de alta pureza, EBS en lugar de ácido esteárico) |
| La piel de Celuka es demasiado fina; Las burbujas atraviesan la superficie. | Mida el espesor de la piel desde la sección transversal; La piel de Celuka debe ser 0.3–0.8 mm | Aumentar la velocidad de enfriamiento del calibrador en la superficie (agua a 10–15°C); reducir la apertura del labio del troquel |
Categoría E: Defectos de calibración y enfriamiento
Defecto 12: Marcas de vibración (crestas transversales periódicas)
Síntoma: Serie de crestas o líneas transversales regulares y poco espaciadas a lo largo de la superficie del perfil, como una tabla de lavar. La periodicidad coincide con la frecuencia de vibración de la correa extractora o del calibrador.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| La correa del extractor se desliza/pega (movimiento de palanca y deslizamiento) | Escuche los chirridos rítmicos del tirador; comprobar el desgaste del cinturón | Ajuste la presión del extractor; reemplace las correas desgastadas; superficie limpia de la correa |
| Fluctuación de vacío en el calibrador (ciclos de bomba) | Comprobar el vacuómetro; oscilación >±0.01 MPa | Instalar el tanque de compensación de vacío; comprobar si la bomba de vacío está desgastada; regulador de vacío de servicio |
| Pegado y desbloqueo de perfiles en calibrador. | Compruebe si el perfil deja marcas de arrastre en el calibrador | Incrementar el enfriamiento del calibrador; pulir la superficie del calibrador; aumentar el lubricante externo |
Defecto 13: Marcas de agua/manchas de enfriamiento
Síntoma: Manchas o manchas de color blanco lechoso en la superficie del perfil después del enfriamiento, especialmente visibles en perfiles de colores oscuros.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Calidad del agua: el alto contenido de minerales (agua dura) deja depósitos | Pruebe la dureza del agua de refrigeración; TDS >200 ppm puede causar manchas | Utilice agua blanda/desionizada para enfriar; instalar tratamiento de agua |
| Temperatura del agua de refrigeración demasiado fría (choque térmico) | Mida la temperatura del agua del calibrador; <10°C es demasiado frío para la mayoría de los perfiles | Utilice agua templada a 15–25°C; Comience con agua tibia en la entrada del calibrador, fría en la salida. |
Categoría F: Defectos multicapa/coextrusión
Defecto 14: Delaminación de capas (Coextrusión)
Síntoma: capas de un perfil coextruido separar. La capa superior se desprende del núcleo. Puede ocurrir a la salida del dado (inmediato) o después del enfriamiento (diferido).
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| La temperatura de fusión no coincide en el punto de fusión (>15°C de diferencia) | Verifique las temperaturas de fusión de ambas extrusoras antes de fusionarlas. | Ajuste las temperaturas para que estén dentro de 10°C entre sí en el punto de fusión |
| Materiales incompatibles (p. ej., tapa de PP sobre núcleo de PVC sin capa de unión) | Verificar la compatibilidad del material; comprobar si se especifica la capa de unión | Utilice un par de polímeros compatibles o agregue el adhesivo de capa de unión adecuado |
| Contaminación en la interfaz (humedad, material degradado, aceite) | Inspeccionar la sección de combinación de troqueles para detectar contaminación. | Limpie minuciosamente la sección de combinación; verificar que el manejo de materiales evite la contaminación |
Defecto 15: Placa fuera (acumulación del labio del troquel)
Síntoma: Depósito blanco, ceroso o polvoriento que se acumula en los labios del troquel con el tiempo. El depósito crece y eventualmente se desprende, causando imperfecciones en la superficie o líneas en el troquel. La placa contiene lubricantes, productos de descomposición de estabilizadores y TiO2.
| Causa raíz | Verificación de diagnóstico | Acción correctiva |
|---|---|---|
| Lubricante externo excesivo; El lubricante exuda a la salida del troquel. | Analizar depósito en placa (FTIR); La presencia de cera PE y estearatos confirma el exceso de lubricante. | Reducir el lubricante externo en 0.1–0.3 phr; cambiar a lubricante de mayor peso molecular |
| Temperatura del labio del troquel demasiado fría (el lubricante se condensa) | Verifique la temperatura del labio del troquel versus el cuerpo del troquel; >5°C más frío promueve el desprendimiento del plato | Aumente la temperatura del labio del troquel en 5–10°C en relación con el cuerpo del troquel |
| Incompatibilidad entre estabilizador y sistema lubricante. | Revisar la interacción estabilizador-lubricante; Algunos estabilizadores Ca-Zn reaccionan con el ácido esteárico. | Utilice un sistema de lubricante-estabilizador de un solo paquete del mismo proveedor; reformular |
Enfoque de diagnóstico sistemático
Cuando aparezca un defecto, siga esta secuencia de diagnóstico antes de actuar:
- Defina el defecto con precisión: Describe lo que ves, no cuál crees que es la causa. Toma fotos. Medir dimensiones.
- ¿Es continuo o intermitente? Los defectos continuos apuntan a problemas con el troquel, el calibrador o las herramientas. Los defectos intermitentes apuntan a variaciones del material, aumentos repentinos o ciclos de temperatura.
- ¿Es periódico? En caso afirmativo, mida el período. Compare con las RPM del tornillo, la circunferencia de la correa del extractor y el ciclo de la bomba de vacío del calibrador para identificar la fuente.
- Comprueba primero las cosas fáciles: Puntos de ajuste de temperatura versus real, nivel de material en la tolva, nivel de vacío, flujo/temperatura del agua de refrigeración, condición de la correa del extractor.
- Cambie una variable a la vez: Ajuste la temperatura en 5°C O la velocidad del tornillo en 2 RPM O la velocidad de la línea en 5%; nunca haga múltiples cambios a la vez.
- Espere la estabilización: Después de cualquier cambio, espere 10–15 minutos para que el sistema alcance un nuevo estado estable antes de evaluar el efecto.
Los operadores de producción que saltan a "cambiemos la formulación" como primer paso para solucionar el problema suelen estar equivocados. 70% de los defectos de extrusión tienen una causa raíz de proceso o equipo, no una causa raíz de formulación. Agotar los ajustes del proceso antes de cambiar la receta.
¿Problema de extrusión persistente?
Nuestros ingenieros de procesos brindan solución de problemas remota e in situ para líneas de extrusión de PVC en todo el mundo. Envíanos fotos y datos del proceso para un diagnóstico rápido.
Obtenga soporte técnicoArtículos relacionados
- Guía de extrusión de control de temperatura de PVC
- Diseño de troqueles de PVC para perfiles y láminas.
- Guía de formulación de PVC para extrusión de perfiles
- Guía de mantenimiento de tornillos y cilindros
- Guía de tecnología de coextrusión de PVC
Conclusión
La resolución eficaz de problemas es una disciplina sistemática, no conjeturas. Los mejores operadores de extrusión no conocen la respuesta a cada defecto, sino que saben cuál es la pregunta de diagnóstico correcta que deben formular. Cuando aparece un defecto: definirlo con precisión, comprobar si es periódico, eliminar primero las causas simples, cambiar una variable a la vez y esperar a que se estabilice. Y recuerde: la mayoría de los defectos están relacionados con el proceso, no con la formulación. Antes de llamar a su proveedor de materiales, verifique las temperaturas, la velocidad del tornillo y la configuración del calibrador.