
Guía de extrusión de control de temperatura de PVC: configuración zona por zona
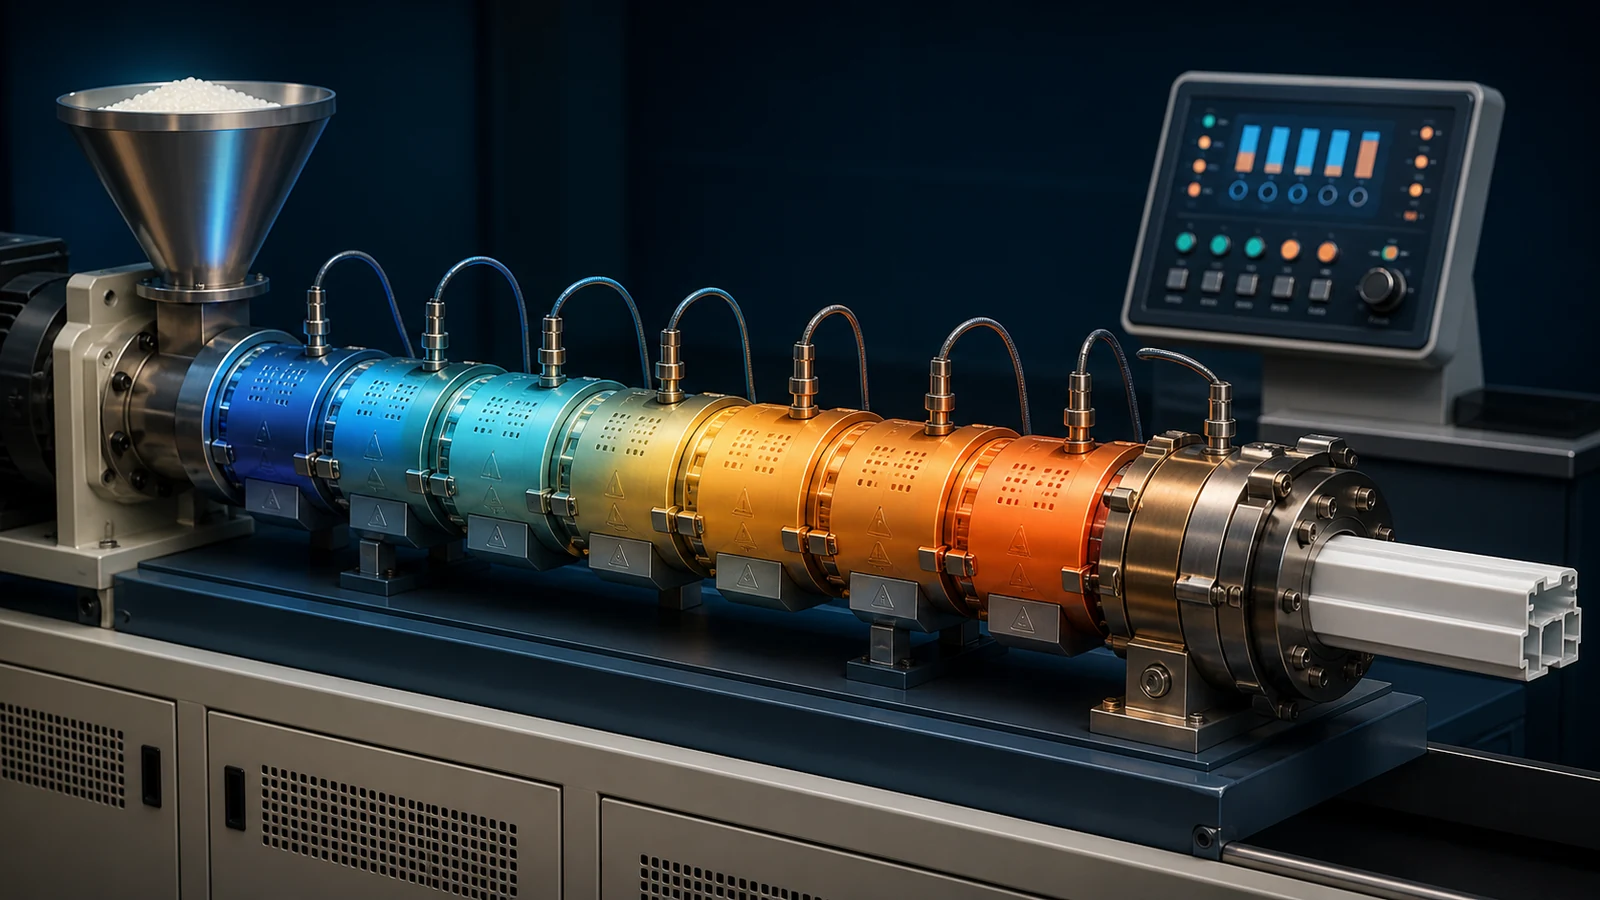
El control de la temperatura es el corazón de la extrusión de PVC. A diferencia de las poliolefinas, el PVC rígido (uPVC) es un polímero amorfo sensible al calor que comienza a degradarse a tan solo 180°C, pero requiere 170–200°C para fundirse y fluir adecuadamente. Una desviación de temperatura de tan solo 5°C puede significar la diferencia entre una temperatura perfecta panel de pared de PVC y un lote de chatarra quemada.
Esta guía desglosa cada zona de temperatura en una línea de extrusión de PVC (desde la garganta de alimentación hasta los labios de la matriz) y explica por qué es importante cada configuración, cómo ajustarla y cómo solucionar defectos comunes relacionados con la temperatura.
1. Por qué el control de temperatura es diferente para el PVC
El comportamiento térmico exclusivo del PVC influye en cada decisión sobre la temperatura en la línea de extrusión:
- Sin punto de fusión real: El PVC no se funde como el PE o el PP. Pasa por un proceso de gelificación (fusión) en el que las partículas primarias se descomponen en una masa fundida homogénea alrededor de 170–195°C. Por debajo de este rango, el material permanece en un estado particulado con malas propiedades mecánicas. Por encima de él, la degradación se acelera exponencialmente.
- Ventana de procesamiento estrecha: La brecha entre la gelificación adecuada (170°C) y la degradación térmica (195°C) es de solo ~25°C. Esto exige un estricto control de la temperatura en todas las zonas.
- El calentamiento por cizallamiento es significativo: El PVC genera un importante calor por fricción durante el procesamiento. La velocidad y el diseño del tornillo contribuyen tanto a la temperatura de fusión como la configuración del calentador del barril.
- Sin estructura cristalina: El PVC no cristaliza, por lo que no hay calor latente de fusión para amortiguar las fluctuaciones de temperatura; la masa fundida responde rápidamente a los cambios de entrada de calor.
La regla de oro de la extrusión de PVC: los calentadores de barril no controlan la temperatura de fusión: crean las condiciones adecuadas para que el tornillo haga su trabajo. La dependencia excesiva del calor del barril conduce a la degradación.
2. Configuración de temperatura zona por zona
Una extrusora cónica típica de doble tornillo para PVC rígido tiene 4–5 zonas de cilindro más el adaptador y la matriz. Este es el perfil de temperatura recomendado para el compuesto de uPVC estándar (resina SG-5, K-67):
| Zona | Función | Rango de temperatura | Punto de ajuste típico |
|---|---|---|---|
| Zona 1 (Alimentación) | Precalentamiento y transporte de mezcla seca | 155–170°C | 160°C |
| Zona 2 (Compresión) | Compactación y gelificación inicial. | 160–175°C | 168°C |
| Zona 3 (Plasticación) | Desarrollo completo de gelificación | 165–180°C | 172°C |
| Zona 4 (Medición) | Homogeneización y aumento de presión. | 165–180°C | 170°C |
| Adaptador | Transición para morir | 165–178°C | 168°C |
| Muere el cuerpo | Distribución de flujo | 170–185°C | 178°C |
| morir labios | Conformación final | 175–190°C | 180°C |
Zona 1: Zona de alimentación (155–170°C)
La zona de alimentación tiene el ajuste de temperatura más bajo porque demasiado calor aquí causa fusión y formación de puentes prematuros, bloqueando el flujo de material hacia el tornillo. El objetivo es un precalentamiento suave: llevar la mezcla seca a aproximadamente 100–120°C antes de que entre en la zona de compresión.
Advertencia: Si la Zona 1 está demasiado caliente, la mezcla seca se adherirá a la raíz del tornillo y se alimentará mal, provocando un aumento repentino (fluctuación de salida). Si está demasiado frío, el tornillo debe realizar un trabajo mecánico excesivo, que puede sobrecargar el motor.
Zona 2–3: Zonas de Compresión y Plastificación (160–180°C)
Estas son las zonas donde ocurre la gelificación. El perfil de temperatura debe aumentar gradualmente (nunca dar un salto >10°C entre zonas). La zona de compresión (Zona 2) inicia la gelificación; la zona de plastificación (Zona 3) la completa. Una rampa gradual de 160°C a 175°C le da tiempo al PVC para fusionarse uniformemente sin sobrecalentamiento localizado.
Zona 4: Zona de medición (165–180°C)
La zona de dosificación suaviza la masa fundida y genera presión para el troquel. Ligeramente inferior a la Zona 3, o igual, para evitar la degradación por un tiempo de residencia excesivo.
Zonas de adaptador y matriz (165–190°C)
Las zonas del adaptador y del troquel están colocadas más arriba que el cilindro para reducir la viscosidad del fundido en la etapa de conformación, mejorando el brillo de la superficie y la precisión dimensional. Los labios del troquel normalmente funcionan 5–10°C más calientes que el cuerpo del troquel para evitar la acumulación de placa en los labios del troquel y mejorar el acabado de la superficie.
3. Estrategias de perfil de temperatura
Perfil inverso (recomendado para la mayoría de uPVC)
En un perfil de temperatura inverso, la zona 1 es la más caliente y el perfil disminuye hacia el troquel. Esto es común con las extrusoras de doble tornillo contrarrotativas porque el calentamiento por cizalla eleva la temperatura de la masa fundida más allá de los puntos de ajuste a medida que viaja a través del tornillo:
- Zona 1: 175–180°C
- Zona 2: 170–175°C
- Zona 3: 165–170°C
- Zona 4: 160–168°C
- Adaptador: 165–172°C
- Morir: 175–185°C
Por qué funciona: Una zona de alimentación más caliente inicia la gelificación antes. A medida que avanza el material, el cizallamiento proporciona calor adicional, por lo que la entrada de calor del barril se reduce constantemente para evitar el sobrecalentamiento.
Perfil plano/ascendente
A veces se utiliza un perfil plano o ascendente (alimentación fría, más caliente hacia la matriz) para la extrusión a alta velocidad de perfiles de paredes delgadas donde el corte del tornillo es limitado. Proporciona una gelificación más controlada a costa de una producción ligeramente menor.
Comience con un perfil inverso como base. Si experimenta problemas de gelificación (partículas no fundidas en el producto), aplane gradualmente el perfil aumentando las temperaturas de la zona de plastificación.
4. Control de temperatura del tornillo
Las extrusoras de doble tornillo suelen tener control interno de la temperatura del núcleo del tornillo. Este es un parámetro crítico pero que a menudo se pasa por alto:
- Circulación de aceite: El aceite calentado (80–120°C) circula a través de los núcleos de los tornillos para precalentarlos en el arranque y eliminar el exceso de calor por fricción durante la producción en estado estable.
- Demasiado frío: El material se pega al tornillo, mal transporte, ondulaciones.
- Demasiado calor: El material se degrada en la superficie del tornillo y produce motas negras en el extruido.
Temperatura recomendada del aceite del tornillo: 90–110°C para perfiles rígidos de PVC; 80–95°C para PVC espumado.
5. Defectos y soluciones relacionados con la temperatura
| defecto | Causa probable de la temperatura | Solución |
|---|---|---|
| Decoloración amarilla/marrón | Temperatura de fusión demasiado alta; inicio de degradación | Reducir las temperaturas del troquel y de la zona de medición en 3–5°C; comprobar la temperatura del aceite del tornillo; aumentar el nivel de estabilizador |
| Manchas negras en el producto. | Sobrecalentamiento local severo; material degradado atrapado en puntos muertos | Limpiar el troquel y el tornillo; reducir todas las zonas en 5–8°C; comprobar si hay puntos muertos en el adaptador |
| Superficie rugosa/mate (piel de tiburón) | Muere demasiado frío; fusión demasiado viscosa a la salida del troquel | Aumente la temperatura del labio del troquel en 5–10°C; comprobar si la temperatura general de fusión es lo suficientemente alta para la gelificación |
| Partículas no fundidas / gelificación deficiente | Temperatura del barril demasiado baja; gelificación insuficiente | Aumente las temperaturas de la zona 2–3 en 5–8°C; reducir la velocidad del tornillo temporalmente |
| Salida creciente/pulsante | Zona 1 demasiado caliente provocando puentes; alimentación desigual | Zona Inferior 1 por 5–8°C; comprobar el enfriamiento de la tolva |
| Burbujas/porosidad dentro del perfil. | Temperatura del troquel demasiado alta; volátiles (humedad en el relleno) en expansión | Bajar la temperatura del troquel; relleno de CaCO3 presecado; reducir la velocidad del tornillo |
| Acumulación del labio del troquel (placa hacia afuera) | Los labios mueren demasiado fríos; lubricante/aditivos externos de condensación | Aumente la temperatura del labio en 5–10°C; ajustar el nivel de lubricante externo |
| El perfil se deforma después del enfriamiento | Distribución desigual de la temperatura del troquel; contracción diferencial | Calentadores de zona de matriz de equilibrio; comprobar si hay bandas bloqueadas del calentador de matriz |
6. Procedimientos de temperatura de inicio y apagado
Secuencia de inicio
- Precalentar el troquel por separado: El dado tiene más masa térmica. Empiece 20–30 minutos antes del cañón.
- Establezca temperaturas iniciales del barril 10–15°C por encima de los ajustes de producción durante los primeros 10–15 minutos para acelerar el calentamiento y luego bajar a la configuración de producción.
- Espere a que todas las zonas se estabilicen dentro de ±2°C del punto de ajuste antes de alimentar el material. Las prisas provocan defectos en el arranque en frío.
- Tornillo de arranque a bajas RPM (5–8 rpm) y aumente gradualmente hasta alcanzar la velocidad de producción durante 15–20 minutos.
- Purgue con PVC limpio o compuesto de purga si la máquina ha estado inactiva durante más de 4 horas para eliminar cualquier residuo degradado.
Secuencia de apagado
- Primero detenga el avance del material; Gire el tornillo hasta que no salga más material del troquel.
- Reducir todos los puntos de ajuste de temperatura en 30–40°C (a ~130–140°C) mientras el tornillo todavía gira lentamente para evitar la degradación térmica del material residual.
- Detenga el tornillo, apague los calentadores.
- Para paradas prolongadas (>24 horas): Purgue con PE o compuesto de purga para desplazar el PVC del sistema antes de que se enfríe por completo.
7. Consejos prácticos de nuestro piso de extrusión
- La ubicación del termopar es importante: Una lectura de termopar 170°C puede significar que la masa fundida es 178°C si la punta del termopar no sobresale lo suficiente en la corriente de masa fundida. Verifique con un pirómetro de sonda manual en la salida del troquel al menos una vez por turno.
- Estado de la banda calefactora: Una banda calefactora en un lado de la matriz provoca un flujo asimétrico. Verifique el consumo de corriente del calentador mensualmente con una pinza amperimétrica.
- Efectos de la temperatura ambiente: En climas cálidos (taller >35°C), es posible que necesite reducir los puntos de ajuste del barril en 3–5°C y aumentar el enfriamiento del aceite del tornillo. En climas fríos (<10°C), precalentar la mezcla seca o extender la Zona 1.
- La formulación interactúa con la temperatura: Una carga de relleno más alta (CaCO3 >30 phr) conduce el calor más rápido y puede requerir temperaturas más bajas del barril. Niveles más altos de coadyuvante de procesamiento mejoran la gelificación a temperaturas más bajas.
¿Necesita ayuda para optimizar su perfil de temperatura de extrusión de PVC?
Nuestros ingenieros de procesos pueden analizar su configuración actual y recomendar ajustes específicos para su producto y formulación.
Hable con nuestros ingenierosArtículos y productos relacionados
- Guía de formulación de PVC para extrusión de perfiles — cómo la formulación afecta la temperatura de procesamiento
- Extrusora de doble husillo cónica o paralela — impacto del tipo de tornillo en el comportamiento térmico
- Solución de problemas de extrusión de PVC: defectos comunes
- Productos: Máquina de paneles de pared de PVC | Máquina de perfil de ventana de PVC | Máquina de paneles de techo de PVC
Conclusión
Dominar el control de la temperatura en la extrusión de PVC consiste en comprender la interacción entre los calentadores de barril, el cizallamiento del tornillo y la estrecha ventana térmica del PVC. Comience con un perfil de temperatura inverso, verifique la temperatura real de fusión en la salida del troquel y realice pequeños ajustes (3–5°C a la vez) mientras observa la calidad del producto. Los mejores operadores tratan el control de temperatura como una herramienta de diagnóstico: leen los defectos relacionados con la temperatura para ajustar no solo los calentadores, sino toda la ecuación de procesamiento.