
Température d’extrusion du PVC : réglages zone par zone
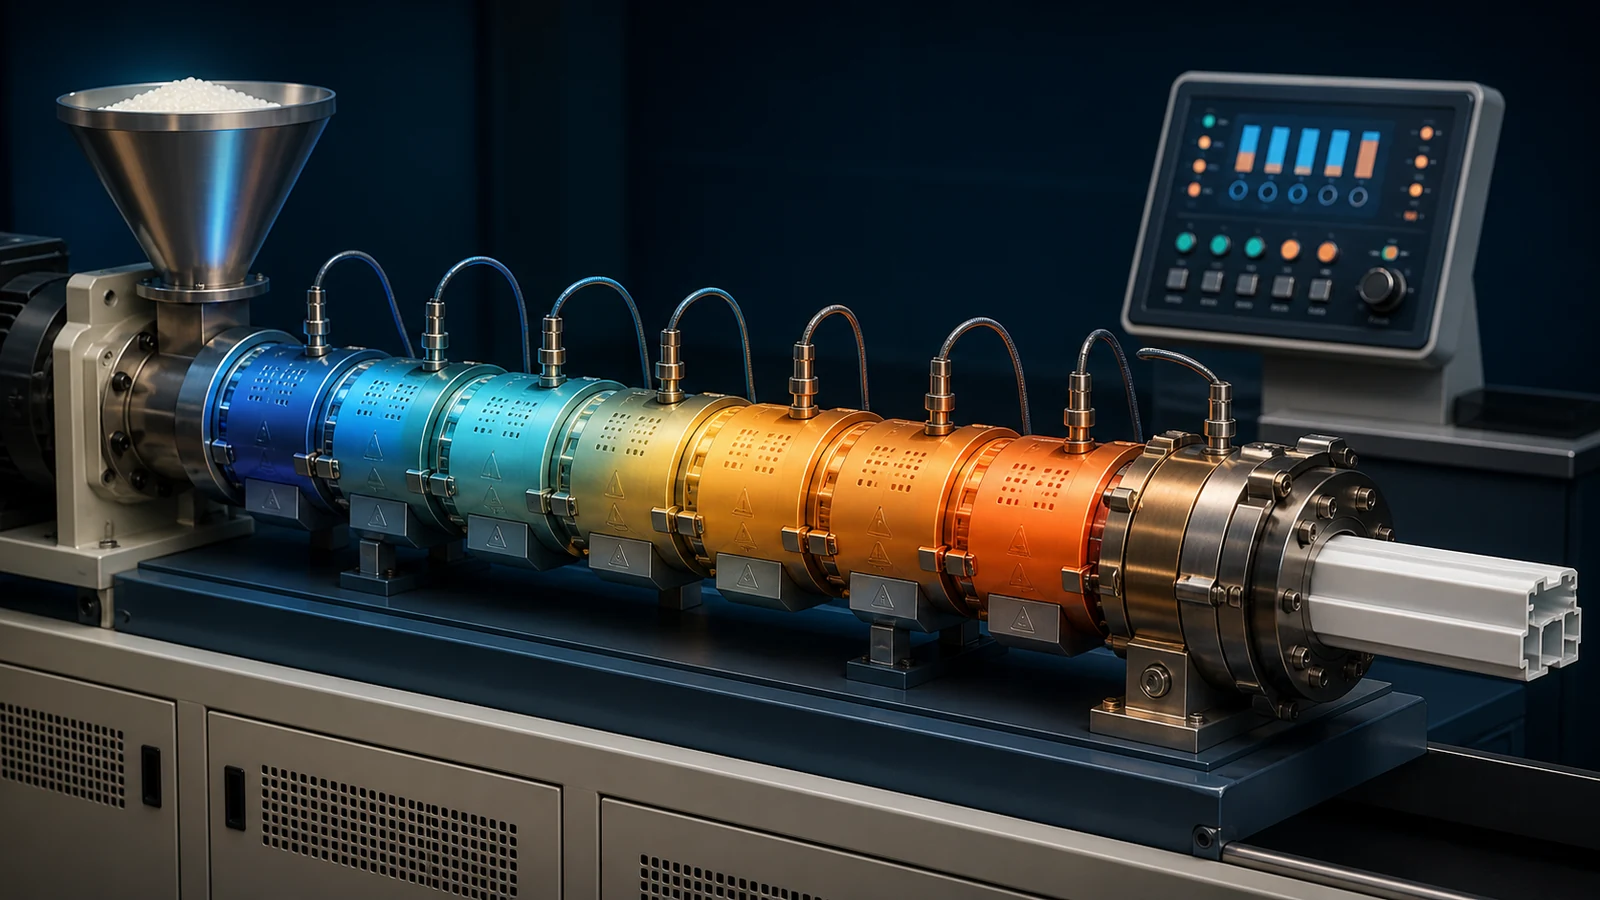
Le contrôle de la température est le battement cardiaque de l'extrusion PVC. Contrairement aux polyoléfines, le PVC rigide (uPVC) est un polymère amorphe sensible à la chaleur qui commence à se dégrader à seulement 180°C, mais nécessite 170–200°C pour fondre et s'écouler correctement. Un écart de température aussi peu que 5°C peut signifier la différence entre un parfait Panneau mural en PVC et un lot de déchets brûlés.
Ce guide décompose chaque zone de température d'une ligne de production d'extrusion en PVC – de la gorge d'alimentation aux lèvres de moisissures d'extrusion – et explique pourquoi chaque réglage compte, comment les ajuster et comment résoudre les défauts communs liés à la température.
1. Pourquoi le contrôle de température est différent pour le PVC
Le comportement thermique unique de PVC façonne chaque décision de température sur la ligne de production d'extrusion:
- Pas de véritable point de fusion: Le PVC ne fond pas comme PE ou PP. Il passe par un processus de gélation (fusion) où les particules primaires se décomposent en une fusion homogène autour de 170–195°C. Sous cette plage, le matériau reste à l'état particulaire avec de mauvaises propriétés mécaniques. Au-dessus, la dégradation s'accélère exponentiellement.
- Fenêtre de traitement étroite : L'écart entre une gelation adéquate (170°C) et une dégradation thermique (195°C) n'est que de ~25°C. Cela exige un contrôle serré de la température dans toutes les zones.
- Le chauffage par le cisaillement est important: Le PVC génère une chaleur de friction importante pendant le traitement. La vitesse de la vis et la conception contribuent autant à la température de fusion que les réglages de chauffage à barillet.
- Pas de structure cristalline: Le PVC ne cristallise pas, donc il n'y a pas de chaleur latente de fusion pour amortir les fluctuations de température – la fonte réagit rapidement aux changements d'apport de chaleur.
La règle d'or de l'extrusion en PVC : les chauffe-barils ne contrôlent pas la température de fusion, ils créent les conditions idéales pour que la vis fasse son travail. Une dépendance excessive à la chaleur du baril conduit à la dégradation.
2. Paramètres de température zone par zone
Un extrudeur conique typique bivis pour PVC rigide a 4–5 zones de baril ainsi que l'adaptateur et le moule d'extrusion. Voici le profil de température recommandé pour le composé standard uPVC (SG-5 résine, K-67):
| Zone | Fonction | Plage de température | Positionnement typique |
|---|---|---|---|
| Zone 1 (Alimentation) | Préchauffage et transmission mélange sec | 155–170°C | 160°C |
| Zone 2 (compression) | Compactage & gelation initiale | 160–175°C | 168°C |
| Zone 3 (Plastification) | Développement complet de la gélation | 165–180°C | 172°C |
| Zone 4 (dosage) | Homogénéisation et construction de pression | 165–180°C | 170°C |
| Adaptateur | Transition vers le moule à extrusion | 165–178°C | 168°C |
| le corps du moule d'extrusion | Distribution des flux | 170–185°C | 178°C |
| lèvres | Forme finale | 175–190°C | 180°C |
Zone 1: Zone d'alimentation (155–170°C)
La zone d'alimentation a la température la plus basse car trop de chaleur provoque ici la fusion prématurée et le pontage, bloquant l'écoulement du matériau dans la vis. L'objectif est de préchauffer doucement le mélange sec à environ 100–120°C avant d'entrer dans la zone de compression.
Avertissement : Si la zone 1 est trop chaude, le mélange sec s'accrochera à la racine de la vis et se nourrira mal, ce qui provoquera une surchauffe (fluctuation des sorties). Si elle est trop froide, la vis doit effectuer un travail mécanique excessif, qui peut surcharger le moteur.
Zone 2–3: Zones de compression et de plastification (160–180°C)
Ce sont les zones où la gélation se produit. Le profil de température devrait augmenter progressivement (ne jamais faire un saut > 10°C entre les zones). La zone de compression (Zone 2) déclenche la gélation; la zone de plastification (Zone 3) la complète. Une rampe progressive de 160°C à 175°C donne au PVC le temps de fusionner uniformément sans surchauffe localisée.
Zone 4: Zone de mesure (165–180°C)
La zone de mesure lisse la fonte et construit la pression pour le moule d'extrusion. Légèrement inférieur à la zone 3 — ou égal — pour éviter une dégradation du temps de résidence excessif.
Zones d'adaptation et de moisissure d'extrusion (165–190°C)
Les zones de moulage de l'adaptateur et de l'extrusion sont placées plus haut que le baril pour réduire la viscosité de la fonte au stade de la formation, améliorant ainsi la précision de surface et dimensionnelle. Les lèvres de moisissure d'extrusion s'exécutent généralement 5–10°C plus chaud que le corps du moule d'extrusion pour prévenir l'accumulation de l'extrusion de l'extrusion-lip (plate-out) et améliorer la finition de surface.
3. Stratégies du profil de température
Profil inverse (Recommandé pour la plupart des uPVC)
Dans un profil de température inverse, la zone 1 est la plus chaude et le profil diminue vers le moule d'extrusion. Ceci est courant avec les extrudeurs bivis à contre-rotation parce que le chauffage par cisaillement élève la température de fusion au-delà des points de consignes pendant qu'il traverse la vis:
- Zone 1: 175–180°C
- Zone 2: 170–175°C
- Zone 3: 165–170°C
- Zone 4: 160–168°C
- Adaptateur : 165–172°C
- Moulage par extrusion: 175–185°C
Pourquoi ça marche : Une zone d'alimentation plus chaude déclenche la gelation plus tôt. Au fur et à mesure que le matériau progresse, le cisaillement fournit de la chaleur supplémentaire, de sorte que l'apport de chaleur en baril est réduit régulièrement pour éviter la surchauffe.
Profil plat / montant
On utilise parfois un profil plat ou ascendant (fruit frais, plus chaud vers le moule d'extrusion) pour l'extrusion à grande vitesse de profilés à parois minces où le cisaillement des vis est limité. Il fournit une gélation plus contrôlée au prix d'une production légèrement inférieure.
Commencez par un profil inverse comme base de référence. Si vous éprouvez des problèmes de gelation (particules non fondues dans le produit), aplatissez progressivement le profil en augmentant la température de la zone de plastification.
4. Contrôle de température de vis
Les extrudeuses bivis ont généralement un contrôle interne de la température du noyau de vis. Il s'agit d'un paramètre critique mais souvent négligé :
- Circulation pétrolière: L'huile chauffée (80–120°C) circule à travers les carottes de vis pour préchauffer les vis au démarrage et éliminer l'excès de chaleur de friction pendant la production en conditions stationnaires.
- Trop froid: Le matériel colle à la vis, mal transportant, surgissant.
- Trop chaud. Le matériau se dégrade sur la surface de la vis, produisant des taches noires dans l'extrusion.
Température recommandée de l'huile de vis: 90–110°C pour profilés en PVC rigides; 80–95°C pour PVC mousseux.
5. Défauts et solutions liés à la température
| Défaut | Cause probable de la température | Solution |
|---|---|---|
| Décoloration jaune/brun | Température de fusion trop élevée; début de la dégradation | Réduire la température des moules et des zones de mesure par 3–5°C; vérifier la température de l'huile de vis; augmenter le niveau de stabilisateur |
| Spécies noires dans le produit | Grave surchauffe locale; matériau dégradé coincé dans des taches mortes | Nettoyer le moule et la vis d'extrusion; réduire toutes les zones de 5–8°C; vérifier les taches mortes dans l'adaptateur |
| Surface dure / mate (peau de sharkskin) | moule d'extrusion trop froid; fondre trop visqueux à la sortie du moule d'extrusion | Augmenter la température des lèvres des moisissures d'extrusion de 5–10°C; vérifier si la température globale de fusion est suffisamment élevée pour la gelation |
| Particules non fondues / mauvaise gélation | Température de baril trop basse; gelation insuffisante | Élever la zone 2–3 de 5–8°C; réduire temporairement la vitesse de vis |
| Sortie de déclenchement / pulsation | Zone 1 trop chaude, ce qui provoque une rupture; alimentation inégale | Zone inférieure 1 par 5–8°C; contrôle du refroidissement de la trémie |
| Bubbles / profil intérieur porosité | température de moisissure d'extrusion trop élevée; volatiles (mouvement dans le remplissage) expansion | Température de la moisissure d'extrusion inférieure; remplissage pré-sèche du CaCO3; réduction de la vitesse de vis |
| Assemblage des lèvres de moule à extrusion | lèvres de moule d'extrusion trop froides; lubrifiant / additifs extérieurs condensation | Relever la température de la lèvre du moule d'extrusion de 5–10°C; ajuster le niveau de lubrifiant externe |
| Profil de distorsion après refroidissement | Répartition inégale de la température des moules d'extrusion; rétrécissement différentiel | Équilibre des dispositifs de chauffage par zone de moisissures; contrôle des bandes de chauffage par extrusion bloquées |
6. Procédures de démarrage et d'arrêt de la température
Séquence de démarrage
- Préchauffer le moule d'extrusion séparément: Le moule à extrusion a plus de masse thermique. Démarre. 20–30 quelques minutes avant le baril.
- Régler les températures initiales du baril 10–15°C au-dessus des paramètres de production pour la première 10–15 minutes pour accélérer l'assèchement thermique, puis tomber dans les paramètres de production.
- Attendez que toutes les zones se stabilisent à ±2°C du point de consigne avant l'alimentation. La ruée mène à des défauts de démarrage à froid.
- Vis de démarrage à faible régime (5–8 rpm) et d'augmenter progressivement la vitesse de production 15–20 minutes.
- Purge avec du PVC propre ou du composé de purge si la machine est au ralenti depuis plus de 4 heures pour éliminer tout résidu dégradé.
Séquence d'arrêt
- d'abord les aliments pour les matériaux d'arrêt; exécuter la vis jusqu'à ce que plus de matériau ne sorte du moule d'extrusion.
- Réduire tous les paramètres de température de 30–40°C (à ~130–140°C) tandis que la vis tourne encore lentement pour empêcher la dégradation thermique des matériaux résiduels.
- Arrêtez la vis, éteignez les chauffages.
- Pour les arrêts prolongés (> 24 heures): Purger avec du PE ou du composé de purge pour déplacer le PVC du système avant de refroidir complètement.
7. Conseils pratiques de notre Extrusion Floor
- Questions relatives au placement des thermocouples: Un thermocouple de 170°C peut signifier que la fusion est de 178°C si l'extrémité du thermocouple ne se propage pas assez loin dans le flux de fusion. Vérifier avec un pyromètre de sonde portatif à la sortie du moule d'extrusion au moins une fois par quart de travail.
- Santé des bandes de chaleur: Une bande de chauffage morte d'un côté du moule d'extrusion provoque un flux asymétrique. Vérifiez le tirage du courant de chauffage avec un pinceur mensuel.
- Effets de température ambiante: Dans les climats chauds (atelier >35°C), vous pourriez avoir besoin de réduire les points de consigne du baril de 3–5°C et d'augmenter le refroidissement de l'huile à vis. Dans les climats froids (<10°C), préchauffer le mélange sec ou prolonger la zone 1.
- La formulation interagit avec la température: Une charge de remplissage plus élevée (CaCO3 > 30 phr) entraîne la chaleur plus rapidement et peut nécessiter des températures plus basses. Des niveaux plus élevés d'aide à la transformation améliorent la gelation à des températures plus basses.
Besoin d'aide pour optimiser votre profil de température d'extrusion en PVC?
Nos ingénieurs de processus peuvent analyser votre configuration actuelle et recommander des ajustements spécifiques à votre produit et formulation.
Parlez à nos ingénieursArticles et produits connexes
- Guide de formulation du PVC pour l’extrusion de profilés — comment la formulation affecte la température de transformation
- Extrudeuse à vis jumelées conique ou parallèle — impact du type vis sur le comportement thermique
- Dépannage de l’extrusion du PVC : défauts courants
- Produits: Machine de panneau mural en PVC | Machine de profil de fenêtre en PVC | Ligne de fabrication de lambris de plafond en PVC
Conclusion
Maîtriser le contrôle de la température dans l'extrusion de PVC consiste à comprendre l'interaction entre les chauffe-barils, le cisaillement à vis et la fenêtre thermique étroite de PVC. Commencez par un profil de température inverse, vérifiez la température de fusion réelle à la sortie du moule d'extrusion et faites de petits ajustements (3–5°C à la fois) tout en observant la qualité du produit. Les meilleurs opérateurs traitent le contrôle de la température comme un outil de diagnostic – lecture des défauts liés à la température pour régler non seulement les chauffages, mais l'ensemble de l'équation de traitement.