
دليل ضبط حرارة بثق PVC: إعدادات كل منطقة حرارية
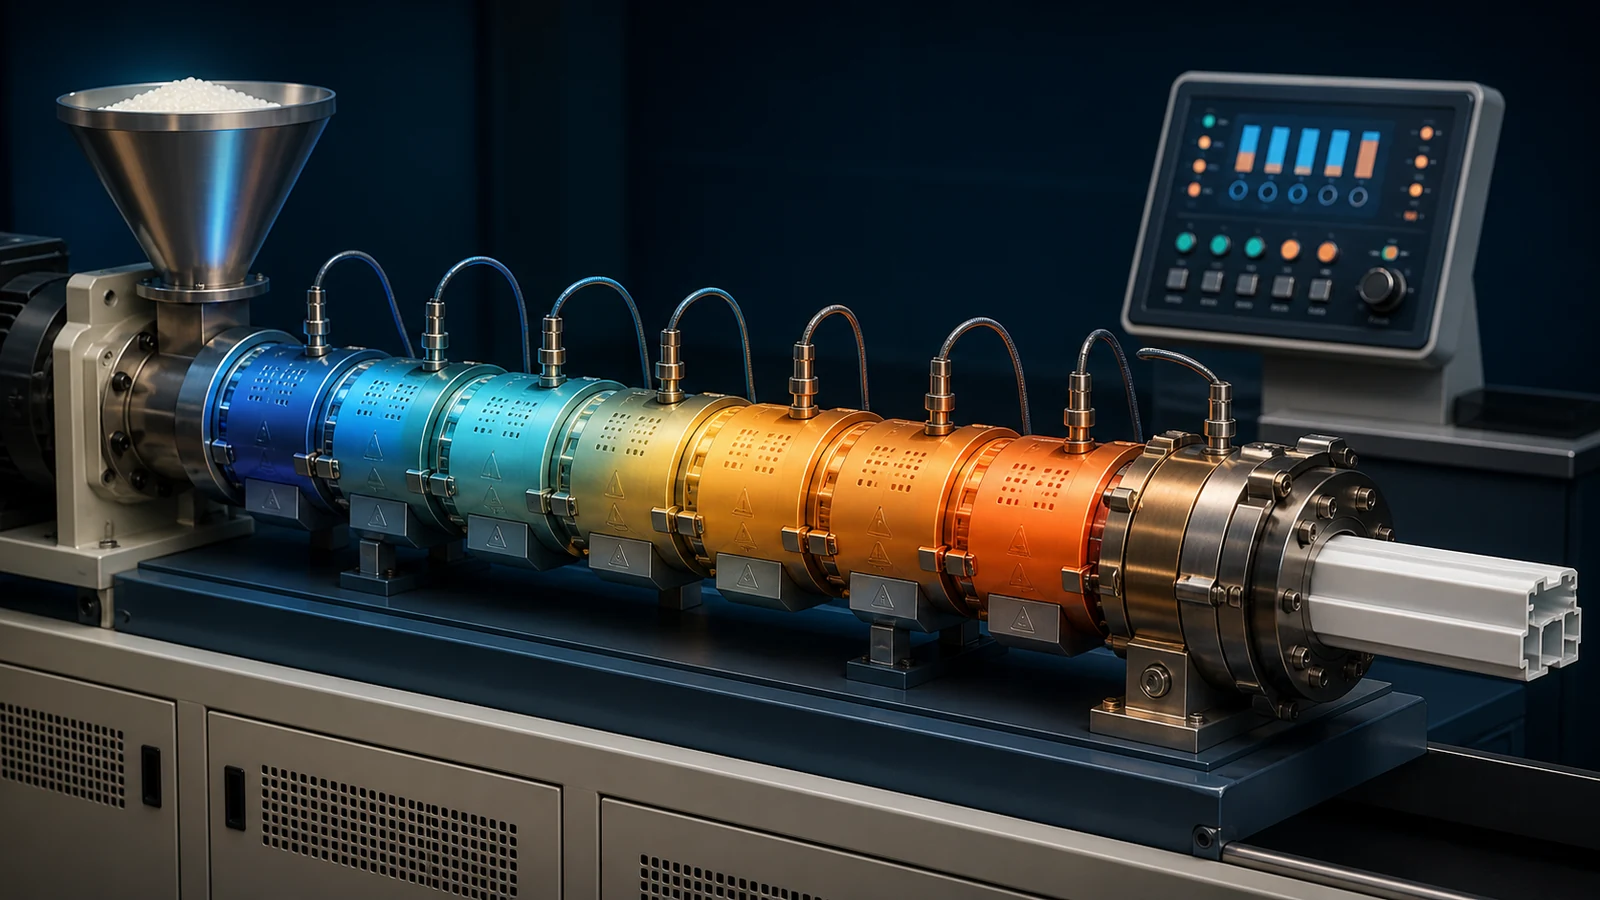
التحكم بالمؤبد هو نبض قلب تهجير البوليسترين وخلافاً لبوليفينات متعددة الكلورات، فإن البوليمر المضغوط هو بوليمر مرعور ومثير للحرارة، يبدأ في التهين في مجرد 180°س، ومع ذلك يتطلب 170–200°س للذوبان والتدفق بشكل صحيح انحراف درجة الحرارة قليلاً 5°س يمكن أن يعني الفرق بين مثالي لوحة حائط من طراز PVC ودفعة من الخردة المحروقة
ويكسر هذا الدليل كل منطقة حرارة في خط إنتاج مبيد للديوكسينات - من الحلق إلى تهجير الشفاه - ويشرح لماذا يهم كل من هذه المناطق، وكيفية تعديلها، وكيفية استئصال العيوب المرتبطة بالحرارة.
1. لماذا يختلف التحكم في درجة الحرارة بالنسبة للـ PVC
السلوك الحراري الفريد لـ (إم بي سي) يُشكل كل قرار في درجة الحرارة على خط الإنتاج
- لا نقطة إنصهار حقيقية: PVC لا يذوب مثل PE أو PP. ويمر بعملية إنجيل (التدمير) حيث تخترق الجسيمات الأولية إلى ذبابة متجانسة حول 170–195oC. وباستثناء هذا النطاق، تظل المواد في حالة الجسيمات التي لا تملك سوى خصائص ميكانيكية ضعيفة. وفوق ذلك، يتسارع التدهور بسرعة.
- نافذة تجهيز السهم: The gap between adequate gelation (170°C) and thermal degradation (195°C) is only:25°C. هذا يتطلب مراقبة حرارة شديدة في جميع المناطق
- وتدفئة الطلقات ذات أهمية: وتولد درجة حرارة حرارة حرارية كبيرة أثناء التجهيز. السرعة والتصميم يُسهمان بقدر ما يُذيبان درجة الحرارة كبضعة مدفئ
- لا تركيب بلوري PVC لا يبلور، لذلك ليس هناك حرارة متأخّرة من الاندماج إلى تقلبات درجات الحرارة العازلة...
The golden rule of PVC extrusion: the barrel heaters do not control melt temperature-they create the right conditions for the bed to do its work. الاعتماد المفرط على حرارة البراميل يؤدي إلى التدهور.
2. إعدادات درجة الحرارة لكل منطقة على حدة
يحتوي جهاز البثق المزدوج المخروطي النموذجي للـ PVC الصلب على 4–5 مناطق برميل بالإضافة إلى المحول والقالب. فيما يلي ملف تعريف درجة الحرارة الموصى به لمركب uPVC القياسي (راتينج SG-5، K-67):
| المنطقة | وظيفة | درجة الحرارة | تحديد نمطي |
|---|---|---|---|
| المنطقة 1 (ممول) | تسخين أولي ونقل الخليط الجاف | 155–170°C | 160°C |
| المنطقة 2 (الضغط) | الضغط والجيل الأولي | 160–175°C | 168°C |
| المنطقة 3 (التركيب) | تطوير هلام كامل | 165–180°C | 172°C |
| المنطقة 4 (الرحلات) | التجانس وبناء الضغط | 165–180°C | 170°C |
| محول | الانتقال إلى التسلل | 165–178°C | 168°C |
| يموت الجسم | توزيع التدفق | 170–185°C | 178°C |
| يموت الشفاه | التشكيل النهائي | 175–190°C | 180°C |
المنطقة 1: منطقة التغذية (155–170oC)
منطقة التغذية لديها درجة حرارة أقل لأن الحرارة هنا تسبب الانزلاق المبكر و الرطوبة وتمنع تدفق المواد إلى المسامير الهدف هو التسخين المسبق للخلل الجاف 100–120قبل أن تدخل منطقة الضغط
تحذير: وإذا كانت المنطقة 1 ساخنة جدا، فإن الخلاط الجاف سيلتزم بجذر البراغي ويتغذى بشكل ضعيف، مما يتسبب في التخلف (تذبذب النواتج). إذا كان البرد شديد، يجب أن يقوم المسمار بعمل ميكانيكي مفرط، الذي يمكن أن يحمّل المحرك.
المنطقتان 2–3: منطقتا الضغط والتلدّن (160–180°C)
هذه هي المناطق التي يحدث فيها الإنجيل The temperature profile should rise gradually (never make a jump ).10°C between zones). وتبدأ منطقة الضغط (الزون 2) عملية الهطول؛ وتكمل منطقة التجميل (الزون 3). ويعطي التمزق التدريجي من 160 درجة مئوية إلى 175 درجة مئوية الوقت اللازم للتثبيت بالتساوي دون التسخين المحلي.
المنطقة 4: منطقة القياس (165–180oC)
منطقة القياس تزيل الذوبان وتبني الضغط على العفن أقل قليلاً من المنطقة 3أو على قدم المساواة لمنع التدهور من وقت الإقامة المفرط.
مناطق المحول والقالب (165–190 درجة مئوية)
وتُحدَّد المناطق القالبة المكيِّفة والمتفجرة أعلى من البرميل لتقليص الازدحام في مرحلة التشكيل، وتحسين المسدودات السطحية والدقة البُعدية. الشفاه العفنة تركض عادة 5–10°C hotter than the extrusion mold body to prevent extrusion mold-lip build-up (plate-out) and improve surface completion.
3. استراتيجيات ملف درجة الحرارة
الملامح العكسية (الموصى بها لمعظم البرامجيات المتعددة الأطراف)
في حالة حرارة عكسية، المنطقة 1 هي الأكثر سخونة، والصورة تنخفض نحو تفجر العفن. وهذا أمر شائع مع مفجرات مُتفجرات من مُخدرات مزدوجة الارتداد، لأن تسخين الخرف يرفع درجة حرارة الذوبان إلى ما وراء نقاط النوافذ بينما يُسافر عبر البراغي:
- المنطقة 1: 175–180°C
- المنطقة 2: 170–175°C
- المنطقة 3: 165–170°C
- المنطقة 4: 160–168°C
- المحول: 165–172 درجة مئوية
- يموت: 175–185 درجة مئوية
لماذا يعمل: تبدأ منطقة التغذية الأكثر سخونة في عملية التبلور في وقت مبكر. مع تقدم المادة، يوفر القص حرارة إضافية، لذلك يتم تقليل مدخلات حرارة البرميل بشكل مطرد لتجنب ارتفاع درجة الحرارة.
ملف مسطح / صاعد
يتم أحيانًا استخدام المظهر الجانبي المسطح أو الصاعد (التغذية الباردة، والأكثر سخونة تجاه القالب) للبثق عالي السرعة للمقاطع ذات الجدران الرقيقة حيث يكون القص اللولبي محدودًا. إنه يوفر جيلًا أكثر تحكمًا على حساب إنتاج أقل قليلاً.
ابدأي بالوصف العكسي كخط الأساس إذا كنت تواجه مشاكل الإنجيل (الجسيمات غير المملة في المنتج)، تُطغى تدريجياً الصورة عن طريق رفع درجات حرارة منطقة التجميل.
4. التحكم في درجة الحرارة المسمار
عادة ما يكون لدى متسللين متطوّعين سيطرة داخلية على درجة الحرارة الأساسية هذا مقاس حرج ولكن كثيرا ما يغفل:
- تداول النفط: يتم تدوير الزيت الساخن (80–120 درجة مئوية) عبر النوى اللولبية لتسخين البراغي عند بدء التشغيل وإزالة حرارة الاحتكاك الزائدة أثناء إنتاج الحالة المستقرة.
- بارد جدا: المواد تلصق بالمسمار، الفقراء النقل، ركوب الأمواج.
- ساخن جداً تتدهور المواد على سطح المسامير، تنتج عينات سوداء في التخريب.
درجة حرارة النفط المسمار الموصى بها: 90–110 درجة مئوية لمقاطع PVC الصلبة؛ 80–95 درجة مئوية للـ PVC الرغوي.
5. العيوب والحلول المتعلقة بدرجة الحرارة
| عيب | مثل سبب درجة الحرارة | الحل |
|---|---|---|
| التفكك الأصفر/اللون | درجة الحرارة الملطحة مرتفعة جداً؛ التحلل | تخفيض ازدراء منطقة القياس 3–5درجة مئوية؛ درجة حرارة الدرع؛ ارتفاع مستوى المثبت |
| بقع سوداء في المنتج | التسخين الزائد محليا؛ المواد المتدهورة عالقة في بقاع ميتة | قالب نظيف والمسمار. تقليل جميع المناطق بمقدار 5–8 درجة مئوية؛ تحقق من وجود بقع ميتة في المحول |
| سطح / ماوت (الشقيق) | يموت باردا جدا؛ تذوب لزجة جدًا عند مخرج القالب | زيادة درجة حرارة الشفاه المميتة 5–10°س؛ تحقق إذا كانت درجة حرارة الذوبان الإجمالية مرتفعة بما فيه الكفاية للتجلط |
| الجسيمات غير المملة/الجيل الفقير | درجة حرارة البرميل منخفضة جدًا؛ هلام غير كاف | منطقة الارتفاع 2–3 زمالات 5–8°س؛ تخفيض سرعة السطو مؤقتا |
| النواتج الجارية/المتجَرة | المنطقة 1 ساخنة جداً بسبب الركود؛ غلاف غير منتظم | المنطقة السفلى 1 من قبل 5–8°س؛ تحقق من التبريد |
| فقاعات / مسامية داخل الملف | درجة حرارة القالب مرتفعة جدًا؛ توسيع المواد المتطايرة (الرطوبة في الحشو). | تقلص درجة الارتداد؛ وملئ ما قبل الولادة من طراز CaCO3؛ والحد من سرعة المسمار |
| تراكم الشفاه (اللوحة الخارجية) | تموت الشفاه باردة جدًا؛ تكثيف مواد التشحيم/المضافات الخارجية | رفع درجة حرارة الشفاه بالبلاد 5–10oC؛ تعديل مستوى التشحيم الخارجي |
| حروب الأنابيب بعد التبريد | توزيع درجة الحرارة المميتة غير المكتشفة؛ التقلص المتفاوت | سخانات منطقة القالب المتوازنة؛ تحقق من وجود أشرطة سخان مسدودة |
6. إجراءات درجة حرارة بدء التشغيل وإيقاف التشغيل
بدء التشغيل
- جهزوا التدمير على انفراد عفن التسلل لديه كتلة حرارية أكثر ابدأ 20–30 قبل دقائق من البرميل
- تحديد درجات حرارة البراميل الأولية 10–15°س فوق بيئات الإنتاج لأول مرة 10–15 دقائق لتسريع سرعة الصوت، ثم تسقط إلى أماكن الإنتاج.
- انتظروا جميع المناطق لتستقر "في حدود 2 درجة مئوية" "قبل مواد التغذية" الإصطدام يؤدي إلى عيوب في البذور
- ابدأوا بالضغط على الشاشة (5–8 rpm) وتزداد سرعة الإنتاج تدريجياً على مدى 15–20 دقيقة.
- مركب تطهيري أو تطهير إذا كانت الآلة عاطلة لأكثر من 4 ساعات لإزالة أي بقايا متدهورة.
الإغلاق
- - وقف تغذية المواد أولا؛ أدير المسامير حتى لا يخرج المزيد من المواد من العفن الاقتحامي
- تخفيض جميع نقاط الحرارة 30–40°C (إلى ~ 130–140 درجة مئوية) بينما لا يزال المسمار يدور ببطء لمنع التدهور الحراري للمواد المتبقية.
- أوقف المسامير، أطفئ المسخ
- لعمليات إيقاف التشغيل الممتدة (>24 ساعة): تطهير مع PE أو مركّب التطهير لتشريد PVC من النظام قبل التبريد تماما.
7. نصائح عملية من الأرضيات المصنوعة لدينا
- مسائل التنسيب الحراري: قد تعني قراءة المزدوجة الحرارية 170 درجة مئوية أن الذوبان هو 178درجة مئوية إذا لم يبرز طرف المزدوجة الحرارية بدرجة كافية في تيار الذوبان. تحقق باستخدام مقياس البيرومتر المسبار المحمول عند مخرج القالب مرة واحدة على الأقل في كل نوبة عمل.
- صحة الفرقة سخان: يؤدي شريط التسخين الميت الموجود على أحد جانبي القالب إلى تدفق غير متماثل. تحقق من سحب تيار السخان باستخدام جهاز قياس المشبك شهريًا.
- تأثيرات درجة الحرارة المحيطة: في المناخ الساخن (حلقة العمل)35°س، قد تحتاج لتقليل نقاط البراميل 3–5°س وزيادة تبريد النفط في المناخ البارد (أ)10°س)، قم بتسخين الخليط الجاف أو المنطقة الممتدة) 1.
- تتفاعل التركيبة مع درجة الحرارة: يؤدي تحميل الحشو العالي (CaCO3 >30 phr) إلى توصيل الحرارة بشكل أسرع وقد يتطلب درجات حرارة أقل للبرميل. تعمل مستويات مساعدة المعالجة الأعلى على تحسين عملية التبلور عند درجات حرارة منخفضة.
هل تحتاج مساعدة لتفعيل ملامحك المتطورة؟
مهندسو عملياتنا يمكنهم تحليل تركيبتك الحالية والتوصية بتعديلات محددة لمنتجك و تركيبتك
تحدث إلى مهندسيناالمواد ذات الصلة
- دليل تركيبات PVC لبثق المقاطع - كيف تؤثر التركيبة على درجة حرارة التجهيز
- الطارد المخروطي مقابل المتوازي المزدوج اللولب - التأثير على السلوك الحراري
- استكشاف أعطال بثق PVC: العيوب الشائعة
- المنتجات: خط إنتاج ألواح جدران PVC | خط إنتاج مقاطع نوافذ PVC | خط إنتاج ألواح أسقف PVC
الاستنتاج
التحكم في درجة الحرارة في تهجير البولي كلوريد الكربون هو فهم التفاعل بين مدفأة البراميل، وخرافات البراميل، والنافذة الحرارية الضيقة لـ PVC. بدءًا من حيث درجة الحرارة العكسية، والتحقق من درجة حرارة الذوبان الفعلية عند خروج العفن من التلف، وإجراء تعديلات صغيرة (3–5oC في وقت واحد) مع مراعاة جودة المنتجات. ويعامل أفضل المشغلين التحكم في درجة الحرارة كأداة تشخيصية لتصحيح العيوب المتصلة بدرجات الحرارة، ليس فقط لتكييف المدفئين، بل معادلة المعالجة بأكملها.