
Guía de mantenimiento de tornillos y cilindros para extrusoras de PVC
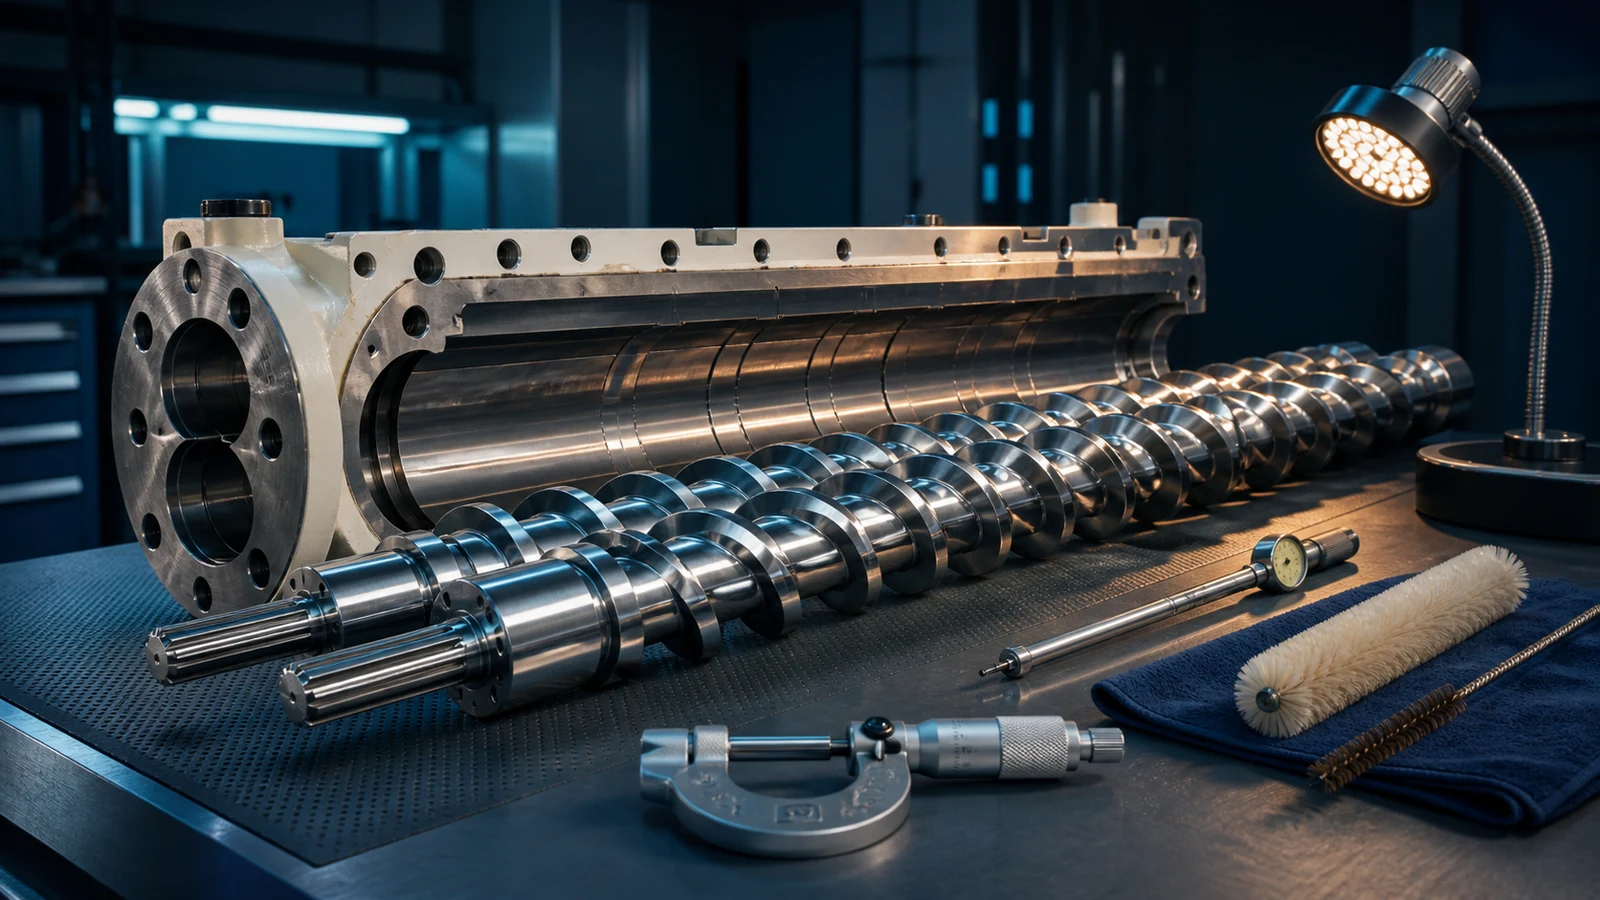
El tornillo y el cilindro son el corazón de cualquier línea de extrusión y uno de los conjuntos más costosos de reemplazar. Un nuevo juego de cilindro de tornillo para una extrusora cónica de doble tornillo (SJZ 65/132) cuesta US$15,000–25,000. Con un mantenimiento adecuado, este juego debería durar 3–5 años procesando PVC rígido estándar y 5–8 años con formulaciones suaves. Con un mantenimiento deficiente, lo reemplazarás en 18 meses.
Esta guía cubre los mecanismos de desgaste, las técnicas de medición, los procedimientos de mantenimiento y la decisión crítica de "reconstruir versus reemplazar" para los cilindros y tornillos extrusores de PVC utilizados en perfil, hoja, y WPC producción.
1. Cómo se desgastan los tornillos y los cilindros: los tres mecanismos
Mecanismo 1: Desgaste abrasivo
Este es el mecanismo de desgaste dominante en la extrusión de PVC. Las partículas duras del compuesto (CaCO3 relleno, TiO2 pigmento, impurezas de sílice en CaCO3 y partículas de madera en WPC) actúan como herramientas de corte microscópicas, erosionando tanto las puntas de los tornillos como la pared del barril. La tasa de desgaste abrasivo es proporcional a:
- Contenido de relleno (cada 10 phr CaCO3 superior a 20 phr duplica aproximadamente la tasa de desgaste)
- Tamaño de las partículas de relleno (partículas más grandes = desgaste más rápido)
- Dureza del relleno (la sílice en CaCO3 de baja calidad es particularmente dañina)
- Velocidad del tornillo (mayores RPM = mayor velocidad relativa = más abrasión por unidad de tiempo)
Mecanismo 2: Desgaste corrosivo
El HCl liberado durante la degradación del PVC ataca las superficies metálicas tanto del tornillo como del cilindro. Incluso con una estabilización adecuada, siempre hay trazas de HCl. Un control deficiente de la temperatura o errores de formulación que causan incluso una degradación leve aceleran drásticamente el ataque corrosivo. La corrosión aparece como picaduras (pequeños cráteres) en lugar de la apariencia suave y pulida del desgaste abrasivo.
Mecanismo 3: Desgaste adhesivo
A altas temperaturas y presiones, el contacto microscópico de metal con metal entre los filetes del tornillo y la pared del cilindro puede provocar irritaciones, soldaduras localizadas y desgarros de las superficies metálicas. Esto es más común durante el arranque, cuando aún no se ha establecido la lubricación por fusión total o cuando el tornillo está funcionando en seco.
La mayoría de las fallas del tornillo/cañón son una combinación de los tres mecanismos. El desgaste abrasivo del CaCO3 crea microsurcos; La corrosión por HCl ataca el metal recién expuesto en esas ranuras; y la superficie rugosa promueve la irritación del adhesivo. Esta es la razón por la que la vida útil del tornillo disminuye de forma no lineal a medida que aumenta el contenido de relleno.
2. Medición de desgaste: cómo saber cuándo es el momento
Espacios libres clave para medir
| Medición | Nuevo (típico SJZ 65/132) | Límite de servicio | Reemplazar en |
|---|---|---|---|
| Juego radial entre el tramo y el cañón del tornillo | 0.15–0.25 mm (por lado) | 0.40–0.50 mm | 0.55–0.65 mm |
| Espacio entre malla de tornillos (gemelo) | 0.20–0.35 mm | 0.60–0.80 mm | >1.0 mm |
| Aumento del diámetro del cañón | 0 (referencia) | +0.30–0.40 mm | +0.50–0.70 mm |
Cómo medir
- Método de galga de espesores (en el campo): Inserte una galga de espesores entre la punta del tornillo y la pared del cilindro en múltiples posiciones circunferenciales. Esto proporciona un juego radial directo. Haga esto en 3–5 posiciones a lo largo de la longitud del tornillo.
- Método de calibre de orificios (taller): Mida el diámetro interior del cañón con un micrómetro interno o un calibrador de orificios en múltiples posiciones axiales. Comparar con las especificaciones originales. Un aumento de 0.5 mm en el diámetro del orificio indica un desgaste significativo.
- Prueba de salida (indirecta): Mida la producción del extrusor (kg/h) a unas RPM de tornillo fijas y compárelas con el punto de referencia cuando son nuevas. Una reducción de producción de 10–15% a las mismas RPM indica un desgaste significativo (aumento del reflujo entre el tornillo y el cilindro).
- Firma de carga del motor (indirecta): A medida que aumenta el espacio libre, el tornillo se "desliza" más, la carga del motor disminuye y la temperatura de fusión desciende (menos trabajo de corte). Una caída sostenida de 10% en el amperaje del motor a RPM fijas y la formulación indica desgaste.
Mida y registre las autorizaciones cada 3 meses. La tendencia es más importante que cualquier medición individual. Un aumento repentino en la tasa de desgaste (0.05 mm/mes frente al 0.01–0.02 mm/mes normal) indica un problema: material contaminado, excursión de temperatura de procesamiento o pérdida de la capa de nitruración.
3. Tecnologías de protección de superficies
Nitruración (Protección Estándar)
La mayoría de los cilindros y tornillos extrusores de PVC están nitrurados con gas. El nitrógeno se difunde en la superficie del acero a 500–550°C, formando una caja de nitruro de hierro duro (0.3–0.5 mm de profundidad, 900–1,100 dureza HV). La nitruración proporciona una buena resistencia general al desgaste y a la corrosión para formulaciones de PVC estándar con relleno bajo a moderado (<30 phr CaCO3).
Vida útil con nitruración: 3–5 años para perfiles de PVC estándar; 1–2 años para WPC o SPC (alto contenido de madera/masilla).
Barril Bimetálico (Protección Premium)
Un cañón bimetálico tiene un revestimiento de aleación resistente al desgaste moldeado centrífugamente (normalmente a base de Fe-Cr-B o Ni-Cr-B, 60–65 HRC) unido metalúrgicamente al cuerpo del cañón de acero. El revestimiento es 1.5–3.0 mm de espesor y proporciona 3–5x una vida útil más larga que los cilindros nitrurados en aplicaciones abrasivas.
Obligatorio para: Extrusión de pisos SPC (CaCO3 >200 phr), extrusión de WPC (harina de madera) y cualquier línea que funcione >30 phr CaCO3 a >20 RPM continuamente.
Sumador de costos: US$10,000–15,000 sobre el barril nitrurado, pero extiende la vida útil del barril de 1–2 años a 4–7 años en servicio abrasivo, proporcionando un fuerte retorno de la inversión.
Cromado duro (paletas de tornillo)
El cromado duro (0.05–0.10 mm de espesor, 900–1,000 HV) en las puntas de los tornillos proporciona resistencia adicional al desgaste en el punto de contacto más sometido a tensión. El cromado generalmente se aplica sobre un sustrato nitrurado. Para servicios altamente abrasivos, el revestimiento duro de carburo de tungsteno o estelita en las puntas de las paletas puede prolongar la vida útil del tornillo en 2–3x.
4. Programa de mantenimiento preventivo
| Intervalo | acción | Detalles |
|---|---|---|
| Diariamente | Comprobación visual de la calidad de la punta del tornillo/extruido | Busque manchas negras (material degradado debido a holguras desgastadas), aumentos repentinos o caídas de producción: todos ellos signos indirectos de desgaste. |
| Semanal | Revisión de la tendencia de carga del motor | Trazar el amperaje del motor a RPM y formulación fijas. Una tendencia a la baja sostenida indica un aumento de la autorización |
| Mensual | prueba de salida | Ejecute a RPM fijas durante 15 min, pese la producción, calcule kg/hr. Comparar con el punto de referencia. Tendencia récord. |
| Trimestral | Medición de holgura (calibrador de espesores) | Mida el juego radial en las posiciones 3–5. Registre en el registro de mantenimiento. Calcule la tasa de desgaste en mm/mes. |
| Anualmente | Tirar del tornillo para inspección | Retire el tornillo, límpielo e inspeccione en busca de picaduras de corrosión, desgaste o patrón de desgaste. Mida el diámetro exterior del vuelo en múltiples posiciones con un micrómetro. Cañón con calibre de calibre. |
| Cada 2–3 años (o cuando se alcance el límite de desgaste) | Reconstruir o reemplazar tornillo/barril | Basado en mediciones de espacio libre. Planifique con anticipación: el tiempo de entrega para un nuevo juego de barriles roscados es de 4–8 semanas. |
5. Limpieza de tornillos: forma correcta o incorrecta
Método de limpieza adecuado: compuesto de purga
- Al apagar, detenga la alimentación de PVC y haga funcionar el tornillo a 10–15 RPM
- Alimente compuesto de purga (acrílico fundido o grado de purga de PVC comercial) a la velocidad de alimentación normal
- Cuando el compuesto de purga salga limpiamente del troquel (2–3 kg de purga para SJZ 65/132), detenga la alimentación.
- Haga funcionar el tornillo hasta que no salga más material del troquel.
- Reduzca todas las temperaturas a 130–140°C, detenga el tornillo, apague los calentadores
NO hagas estas cosas
- NO utilice un soplete para quemar los residuos de PVC. El calentamiento localizado por encima de 500°C destruye la carcasa nitrurada y deforma el tornillo. Esta es la causa más común de falla prematura de los tornillos.
- NO utilice raspadores de acero, cinceles ni cepillos de alambre en superficies nitruradas. La caja nitrurada tiene solo 0.3–0.5 mm de profundidad. Al rayarlo se expone una base de metal blanda que se desgastará rápidamente.
- NO arene los tornillos con arena de sílice. Utilice únicamente medios plásticos (acrílico, cáscara de nuez) o chorro de soda. La arena de sílice erosiona la capa nitrurada.
- NO enfríe un tornillo caliente rápidamente (enfriamiento con agua). El choque térmico puede romper la carcasa nitrurada. Deje que el tornillo se enfríe naturalmente en el aire por debajo de 50°C antes de realizar cualquier limpieza en húmedo.
Almacenamiento de tornillos
- Almacene los tornillos limpios verticalmente (colgados) u horizontalmente en bloques en V con soporte cada 1.5 metros
- Cubra con aceite antioxidante (no con grasa, la grasa atrapa la humedad)
- Envuelva en papel o plástico VCI (inhibidor de corrosión volátil)
- Almacenar en un área seca (<50% RH), temperatura por encima del punto de rocío
6. Reconstruir versus reemplazar: la matriz de decisiones
| Condición | acción | Costo (SJZ 65/132) | Resultado |
|---|---|---|---|
| Autorización de vuelo <0.35 mm; sin corrosión; caja nitrurada intacta | No se necesita ninguna acción; continuar monitoreando | US$0 | Bueno por 1–2 años más |
| Autorización de vuelo 0.40–0.55 mm; caja nitrurada desgastada pero metal base intacto; sin puntuación de barril | Tornillo de reconstrucción (re-nitruro de paletas, recromado) | US$3,000–6,000 | Restaurado a ~90% de nuevo rendimiento; 2–3 año de vida adicional |
| Autorización de vuelo >0.55 mm; picaduras/corrosión visibles; barril marcado | Reconstruya el tornillo Y vuelva a colocar la funda o reemplace el cilindro. | US$8,000–15,000 | Restaurado a ~85–90% de nuevo rendimiento |
| Autorización de vuelo >0.65 mm; picaduras severas; aumento del diámetro del cañón >0.5 mm; geometría del tornillo visiblemente erosionada | Reemplace el tornillo y el cilindro como un conjunto | US$15,000–25,000 | Restaurado a un nuevo rendimiento; 3–5 años de vida (PVC estándar) |
Regla de decisión: Si el costo de reconstrucción excede 60% del costo de reemplazo, reemplace. El 40% restante compra una vida útil completa en lugar de una reconstrucción de vida reducida. Además, si el cañón está rayado (ranuras axiales visibles con el boroscopio), reemplazar solo el tornillo acelerará el desgaste del nuevo tornillo contra el cañón dañado; trate siempre el tornillo y el cañón como un sistema.
7. Factores de formulación que afectan la vida útil del tornillo
| Factor de formulación | Impacto en la vida útil del tornillo/barril | Mitigación |
|---|---|---|
| CaCO3 >30 phr | Vida reducida en 40–60% (a 1.5–2.5 años) | Utilice cañón bimetálico; revestimiento duro en paletas de tornillo; CaCO más fino3 (1250 malla) |
| WPC (harina de madera en PVC) | Vida reducida en 50–70% (a 1–2 años) | Obligatorio cañón bimetálico; Tornillos 40Cr o 42CrMo con nitruración Cr-Mo-V; utilice polvo de madera más fino (<80 malla) |
| SPC (CaCO3 >200 phr) | Vida reducida en 70–80% (a 0.5–1.5 años) | Cilindro bimetálico premium + tornillos de revestimiento duro de carburo de tungsteno obligatorios; presupuesto para el reemplazo anual de tornillos |
| CaCO3 con alto contenido de sílice (>2%) | Vida reducida en 30–50% con la misma carga | Especifique bajo contenido de sílice (<1%) CaCO3; Pague una ligera prima por el relleno limpio. |
| PVC reciclado/recuperado | variable; La contaminación metálica (clavos, grapas) puede causar daños catastróficos. | Instale separadores magnéticos y detectores de metales en el flujo de alimentación del triturado. |
¿Necesita servicio de tornillo o barril?
Suministramos tornillos y barriles OEM y de posventa para las principales marcas de extrusoras de doble tornillo, además de servicios internos de nitruración y cromado.
Solicitar cotización de servicioArtículos relacionados
- Extrusora de doble husillo cónica o paralela
- Guía de relleno de carbonato de calcio de PVC
- Guía de solución de problemas de extrusión de PVC
- Optimización de la eficiencia energética de la línea de extrusión
Conclusión
El mantenimiento del tornillo y del cilindro no es glamoroso, pero determina directamente la rentabilidad de su línea de extrusión. Un conjunto de tornillo-cilindro desgastado aumenta el consumo de energía (el motor trabaja más con un mayor espacio libre), reduce la producción (aumenta el contraflujo), degrada la calidad del producto (mezcla deficiente, menor temperatura de fusión) y eventualmente causa fallas catastróficas. Los elementos esenciales del mantenimiento: medir las holguras trimestralmente y realizar un seguimiento de la tendencia, utilizar el compuesto de purga correcto en cada parada, nunca utilizar métodos de limpieza destructivos y planificar la reconstrucción/reemplazo antes de que se alcance el límite de desgaste, no después de que la calidad de producción ya se haya visto comprometida.