
Guide d’entretien des vis et fourreaux d’extrudeuses PVC
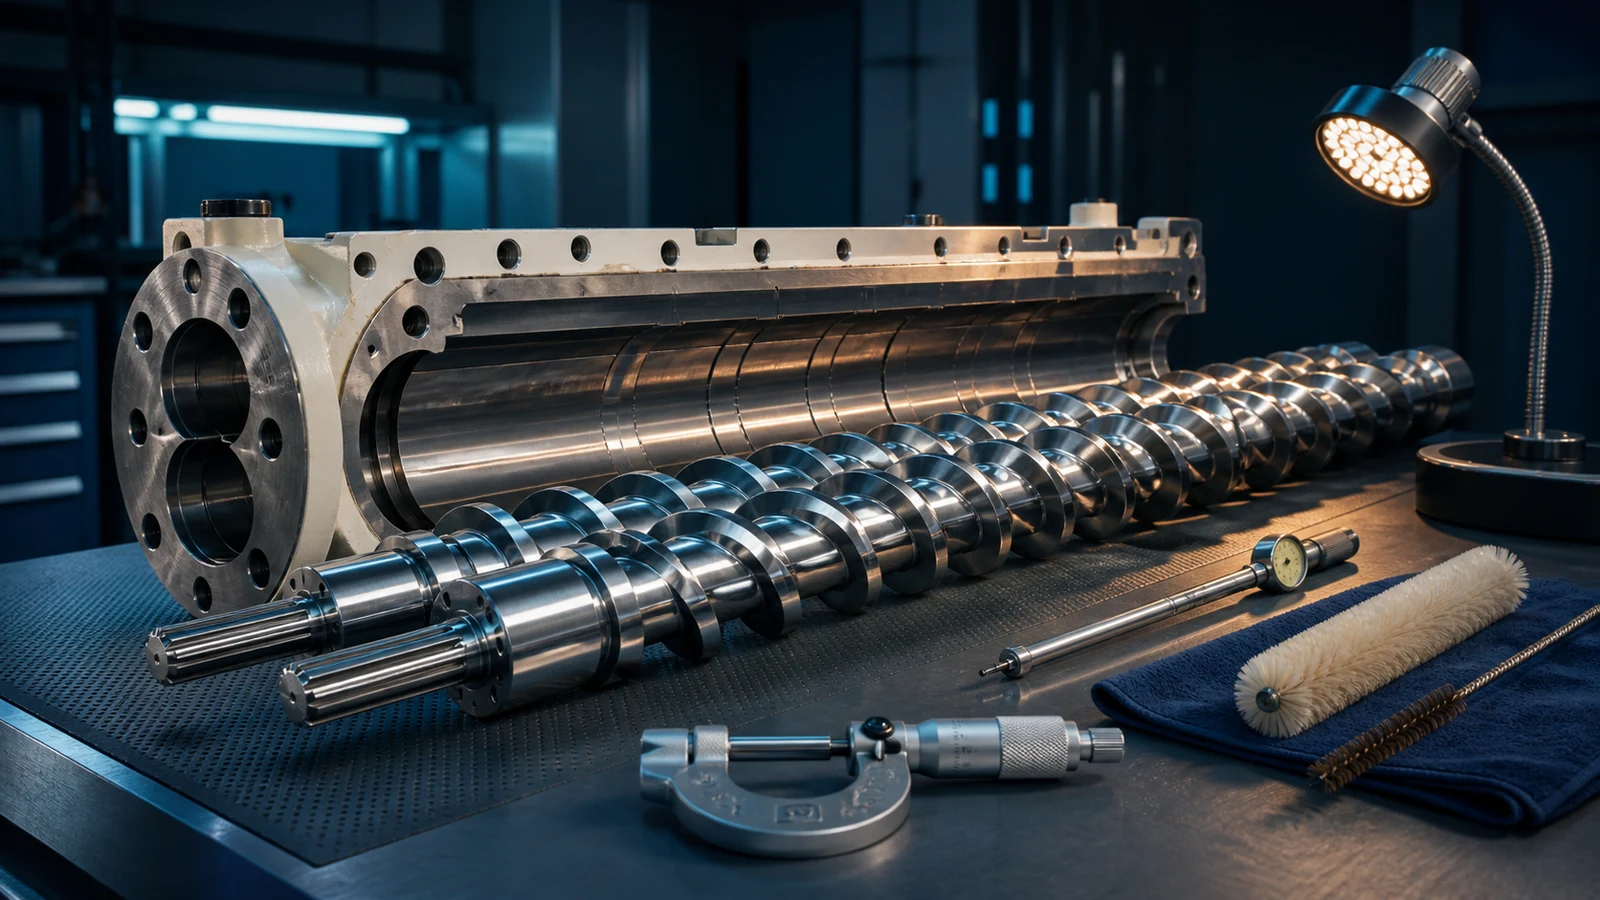
La vis et le baril sont au cœur de toute ligne de production d'extrusion, et l'un des assemblages les plus coûteux à remplacer. Un nouvel ensemble à vis pour une extrudeuse à double vis (SJZ 65/132) Coûts US$15,000–25,000. Avec un entretien adéquat, cet ensemble devrait durer 3–5 années de traitement standard PVC rigide et 5–8 années avec des formulations douces. Avec un mauvais entretien, vous le remplacerez en 18 mois.
Le présent guide porte sur les mécanismes d'usure, les techniques de mesure, les procédures d'entretien et la décision critique de «reconstruction par rapport au remplacement» pour les vis et les barils d'extrusion en PVC utilisés dans les profil, Feuilleet WPC production.
1. Comment les vis et les barres portent-elles : les trois mécanismes
Mécanisme 1: Port abrasif
C'est le mécanisme d'usure dominant dans l'extrusion en PVC. Les particules dures dans le composé — CaCO3, pigment TiO2, impuretés de silice dans le CaCO3, et particules de bois dans le WPC — agissent comme outils de coupe microscopiques, érodant à la fois les embouts de vol à vis et la paroi du barillet. Le taux d'usure abrasive est proportionnel à:
- La teneur en matière de remplissage (chaque 10 phr CaCO3 au-dessus de 20 phr double approximativement le taux d'usure)
- Taille des particules de remplissage (particules plus grandes = usure plus rapide)
- dureté de remplissage (le silice dans le CaCO3 de faible qualité est particulièrement dommageable)
- Vitesse de vis (RPM plus élevé = vitesse relative plus élevée = plus d'abrasion par unité de temps)
Mécanisme 2 : Port corrosif
HCl libéré lors de la dégradation du PVC attaque les surfaces métalliques de la vis et du baril. Même avec une stabilisation adéquate, le HCl trace est toujours présent. Un mauvais contrôle de la température ou des erreurs de formulation qui provoquent une dégradation même légère accélèrent considérablement les attaques corrosives. La corrosion apparaît comme un piquant (petits cratères) plutôt que l'aspect poli lisse de l'usure abrasive.
Mécanisme 3: Port d'adhésif
Aux températures et pressions élevées, le contact microscopique métal-métal entre les vis et la paroi du barillet peut provoquer le soudage et la déchirure des surfaces métalliques. C'est le plus courant pendant le démarrage lorsque la lubrification à fond n'a pas encore été établie, ou lorsque la vis est sèche.
La plupart des défaillances vis/barres sont une combinaison des trois mécanismes. L'usure abrasive du CaCO3 crée des micro-grooves; la corrosion du HCl attaque le métal fraîchement exposé dans ces rainures; et la surface rugueuse favorise la gallation adhésive. C'est pourquoi la durée de vie des vis diminue de façon non linéaire à mesure que le contenu des charges augmente.
2. Mesure de l'usure : comment savoir quand il est temps
Autorisations clés à mesurer
| Mesure | Nouveau (Typique SJZ 65/132) | Limite de service | Remplacer à |
|---|---|---|---|
| Passage radial de la vis de vol à baril | 0.15–0.25 mm (par côté) | 0.40–0.50 mm | 0.55–0.65 mm |
| clairance de la vis (twin) | 0.20–0.35 mm | 0.60–0.80 mm | >1.0 mm |
| Augmentation du diamètre de l'alésage des barres | 0 (référence) | +0.30–0.40 mm | +0.50–0.70 mm |
Comment mesurer
- Méthode de jauge du capteur (sur le terrain): Insérez une jauge de capteur entre l'extrémité de la vis et la paroi du baril à plusieurs positions circonférentielles. Cela donne une clairance radiale directement. Faites cela à 3–5 positions le long de la longueur de la vis.
- Méthode des jauges de rupture (atelier): Mesurer l'identificateur de perçage du barillet avec un micromètre interne ou une jauge de perçage à plusieurs positions axiales. Comparer avec la spécification originale. A 0.5 mm augmentation du diamètre de l'alésage indique une usure importante.
- Essai de sortie (indirect): Mesurer la sortie de l'extrudeur (kg/h) à un régime à vis fixe et comparer à la référence lorsqu'elle est nouvelle. A 10–15% la réduction de la production à la même vitesse de rotation indique une usure importante (augmentation du débit de retour entre la vis et le baril).
- Signature de charge moteur (indirecte): À mesure que la clairance augmente, la vis « glisse » davantage, la charge moteur diminue et la température de fusion diminue (moins de travail de cisaillement). Un programme soutenu 10% chute de l'ampère moteur à la vitesse fixe et la formulation indique l'usure.
Mesurer et enregistrer les autorisations 3 mois. La tendance est plus importante qu'une seule mesure. Une augmentation soudaine du taux d'usure (0.05 mm/mois vs normal 0.01–0.02 mm/mois) indique un problème: matériau contaminé, excursion de température de traitement, ou perte de couche nitrée.
3. Technologies de protection des surfaces
Nitring (protection standard)
La plupart des vis et des barils d'extrusion en PVC sont nitrés au gaz. L'azote se diffuse dans la surface de l'acier à 500–550°C formant un boîtier en nitrite de fer dur (0.3–0.5 mm profond, 900–1,100 Dureté du VH). La nitruration offre une bonne résistance générale à l'usure et à la corrosion pour les formulations standard en PVC avec un remplissage bas à modéré (<30 CaCO3).
Durée de vie utile avec nitrification: 3–5 années pour les profils en PVC standard; 1–2 années pour WPC ou SPC (haute teneur en bois/remplisseur).
Barrel bimétallique (Protection du prémium)
Un barillet bimétallique est muni d'une doublure en alliage résistant à l'usure (généralement à base de Fe-Cr-B ou Ni-Cr-B), 60–65 HRC) collée métallurgiquement au corps du baril d'acier. La doublure est 1.5–3.0 mm épais et fournit 3–5x durée de vie plus longue que les barils nitrés dans les applications abrasives.
Obligatoire pour : Extrusion de planchers SPC (CaCO3 > 200 phr), extrusion WPC (farine de bois) et toute chaîne de production fonctionnant > 30 phr CaCO3 à > 20 RPM en continu.
Complément de coût : US$10,000–15,000 sur le baril nitrisé, mais prolonge la durée de vie du baril 1–2 années à 4–7 des années de service abrasif, fournissant un ROI fort.
Placage de chrome dur (vols de vis)
Revêtement en chrome dur (0.05–0.10 mm épais, 900–1,000 HV) sur les conseils de vol à vis offre une résistance à l'usure supplémentaire au point de contact le plus stressé. Le placage de chrome est généralement appliqué sur un substrat nitré. Pour un service très abrasif, le carbure de tungstène ou le revêtement rigide de Stellite sur les bouts de vol peuvent prolonger la durée de vie de vis par 2–3x.
4. Calendrier d'entretien préventif
| Intervalle | Décision | Détails |
|---|---|---|
| Tous les jours | Contrôle visuel de la qualité de l'extrémité/extrusion de la vis | Cherchez des taches noires (matériaux dégradés à partir de dégagements usés), des rafales ou des gouttes de sortie — tous les signes indirects d'usure |
| Semaine | Examen des tendances de la charge motrice | Imperage du moteur à RPM et formulation fixes. Une tendance à la baisse soutenue indique une augmentation de la clairance |
| Mensuel | Essai de sortie | Exécuter à un régime fixe pendant 15 min, peser la sortie, calculer kg/h. Comparer avec la référence. Une tendance record. |
| Trimestriel | Mesure de la clairance (écartement de la sensation) | Mesurer la clairance radiale à 3–5 positions. Enregistrement dans le journal de maintenance. Calculer le taux d'usure en mm/mois. |
| Annuellement | Vis de traction pour inspection | Retirer la vis, nettoyer, inspecter pour la corrosion piquant, galant, usure patron. Mesurer les OD de vol à plusieurs positions avec micromètre. Baril de jauge. |
| Chaque 2–3 ans (ou lorsque la limite d'usure atteint) | Reconstruire ou remplacer les vis/barres | D'après les mesures de clairance. Planifiez-vous à l'avance – le temps de tête pour un nouvel ensemble de vis-barrel est 4–8 semaines. |
5. Nettoyage de vis: la bonne voie vs la mauvaise voie
Méthode de nettoyage appropriée : Compound de purge
- À l'arrêt, arrêter l'alimentation en PVC et faire tourner la vis à 10–15RPM
- Composé de purge des aliments pour animaux (acrylique moulé ou purgé en PVC commercial) au taux normal d'alimentation
- Lorsque le composé purgé sort proprement du moule d'extrusion (2–3 kg de purge pour SJZ 65/132), arrêter l'alimentation
- Exécuter la vis jusqu'à ce qu'aucun matériau ne sorte du moule d'extrusion
- Réduire toutes les températures à 130–140°C, arrêter la vis, éteindre les chauffages
Ne faites pas ces choses
- NE PAS utiliser une torche pour brûler les résidus de PVC. Le chauffage localisé au-dessus de 500°C détruit le boîtier nitré et déforme la vis. C'est la cause la plus fréquente de rupture prématurée de vis.
- N'utilisez PAS de racleurs, de ciseaux ou de brosses en fil sur des surfaces nitrées. Le cas nitrisé est seulement 0.3–0.5 mm profond. La raclure à travers elle expose le métal de base souple qui s'usera rapidement.
- NE PAS visser avec du sable siliceux. N'utilisez que des milieux plastiques (acryliques, coques de noix) ou du soda. Le sable de Silice érode la couche nitrée.
- NE PAS refroidir rapidement une vis chaude (extinction par l'eau). Un choc thermique peut fissurer l'étui nitré. Laisser refroidir naturellement dans l'air à moins de 50°C avant tout nettoyage humide.
Stockage des vis
- Entreposez les vis nettoyées verticalement (plombant) ou horizontalement sur les blocs V avec support 1.5 compteurs
- Enrobage avec huile de prévention de la rouille (pas de graisse—graisse piège l'humidité)
- Enveloppe en papier ou en plastique VCI (inhibiteur de corrosion volatile)
- A conserver dans une zone sèche (<50% HR), température au-dessus du point de rosée
6. Reconstruire ou remplacer : la matrice de décision
| État | Décision | Coût (SJZ 65/132) | Résultat |
|---|---|---|---|
| Autorisation de vol <0.35 mm; pas de corrosion; boîtier nitré intact | Aucune action nécessaire; poursuivre le suivi | US$0 | Bon pour 1–2 années supplémentaires |
| Autorisation de vol 0.40–0.55 mm; cas nitrisé porté mais métal de base intact; aucun pointage de baril | Reconstruire la vis (re-nitride, re-chrome) | US$3,000–6,000 | Restauré à ~90% de nouvelles performances; 2–3 Année supplémentaire |
| Autorisation de vol >0.55 mm; piqûres visibles/corrosion; rainure de baril | Reconstruire la vis ET remanier ou remplacer le canon | US$8,000–15,000 | Restauré à ~85–90% des nouvelles performances |
| Autorisation de vol >0.65 mm; piquants sévères; accroissement du perçage >0.5 mm; géométrie de vis visiblement érodée | Remplacer la vis et le baril comme un ensemble | US$15,000–25,000 | Restauré à de nouvelles performances; 3–5 durée de vie (PVC standard) |
Règle de décision: Si le coût de la reconstruction est supérieur 60% de remplacement, remplacer. Le reste 40% achète une vie de design complète plutôt qu'une reconstruction de vie réduite. De plus, si le barillet est marqué (grosseurs axiaux visibles par l'orthographe), le remplacement de la vis permettra d'accélérer l'usure de la nouvelle vis contre le barillet endommagé – toujours traiter la vis et le baril comme un système.
7. Facteurs de formation qui affectent la vie de vis
| Facteur de formulation | Impact sur la vie de vis/de baril | Atténuation |
|---|---|---|
| CaCO3 > 30 heures | Durée de vie réduite de 40–60% (à 1.5–2.5 | Utiliser le baril bimétallique; faire face à la vis sur les vols; faire plus fin CaCO3 (1250 mailles) |
| WPC (farine de bois en PVC) | Durée de vie réduite de 50–70% (à 1–2 | Bombard bimétallique obligatoire; vis 40Cr ou 42CrMo avec nitriture Cr-Mo-V; utiliser de la poudre de bois plus fine (<80 maille) |
| RCP (CaCO3 > 200 phr) | Durée de vie réduite de 70–80% (à 0.5–1.5 | Baril bimétal premium + vis carbure de tungstène rigide obligatoire; budget pour le remplacement annuel de vis |
| CaCO3 avec une teneur élevée en silice (>2%) | Durée de vie réduite de 30–50% à la même charge | Spécifier le faible taux de silice (<1%) CaCO3; payer une légère prime pour le remplissage propre |
| PVC recyclé/remboursé | Variable; la contamination métallique (ongles, agrafes) peut causer des dommages catastrophiques | Installer des séparateurs magnétiques et des détecteurs de métaux sur le flux d'alimentation du regrind |
Besoin d'un service de vis ou de barils ?
Nous fournissons des vis et des barils d'OEM et d'après-vente pour toutes les grandes marques d'extrudeuses bivis, ainsi que des services de nitrissage et de placage chromé.
Demander un devis de serviceArticles connexes
- Extrudeuse à vis jumelées conique ou parallèle
- Guide des charges de carbonate de calcium pour PVC
- Guide de dépannage de l’extrusion du PVC
- Ligne de production Extrusion Optimisation de l'efficacité énergétique
Conclusion
L'entretien des vis et des barils n'est pas glamour, mais il détermine directement la rentabilité de votre ligne de production d'extrusion. Un ensemble de vissures usées augmente la consommation d'énergie (le moteur travaille plus dur contre une plus grande clairance), réduit la production (augmentation du débit arrière), dégrade la qualité du produit (malaxage insuffisant, température de fusion plus basse) et finit par causer une défaillance catastrophique. L'essentiel de l'entretien : mesurer les dégagements trimestriels et suivre la tendance, utiliser le bon composé de purge à chaque arrêt, ne jamais utiliser de méthodes de nettoyage destructives, et planifier la reconstruction/replacement avant que la limite d'usure ne soit atteinte – pas après que la qualité de production ait déjà été compromise.