
PVC Ekstruderleri İçin Vida ve Kovan Bakım Kılavuzu
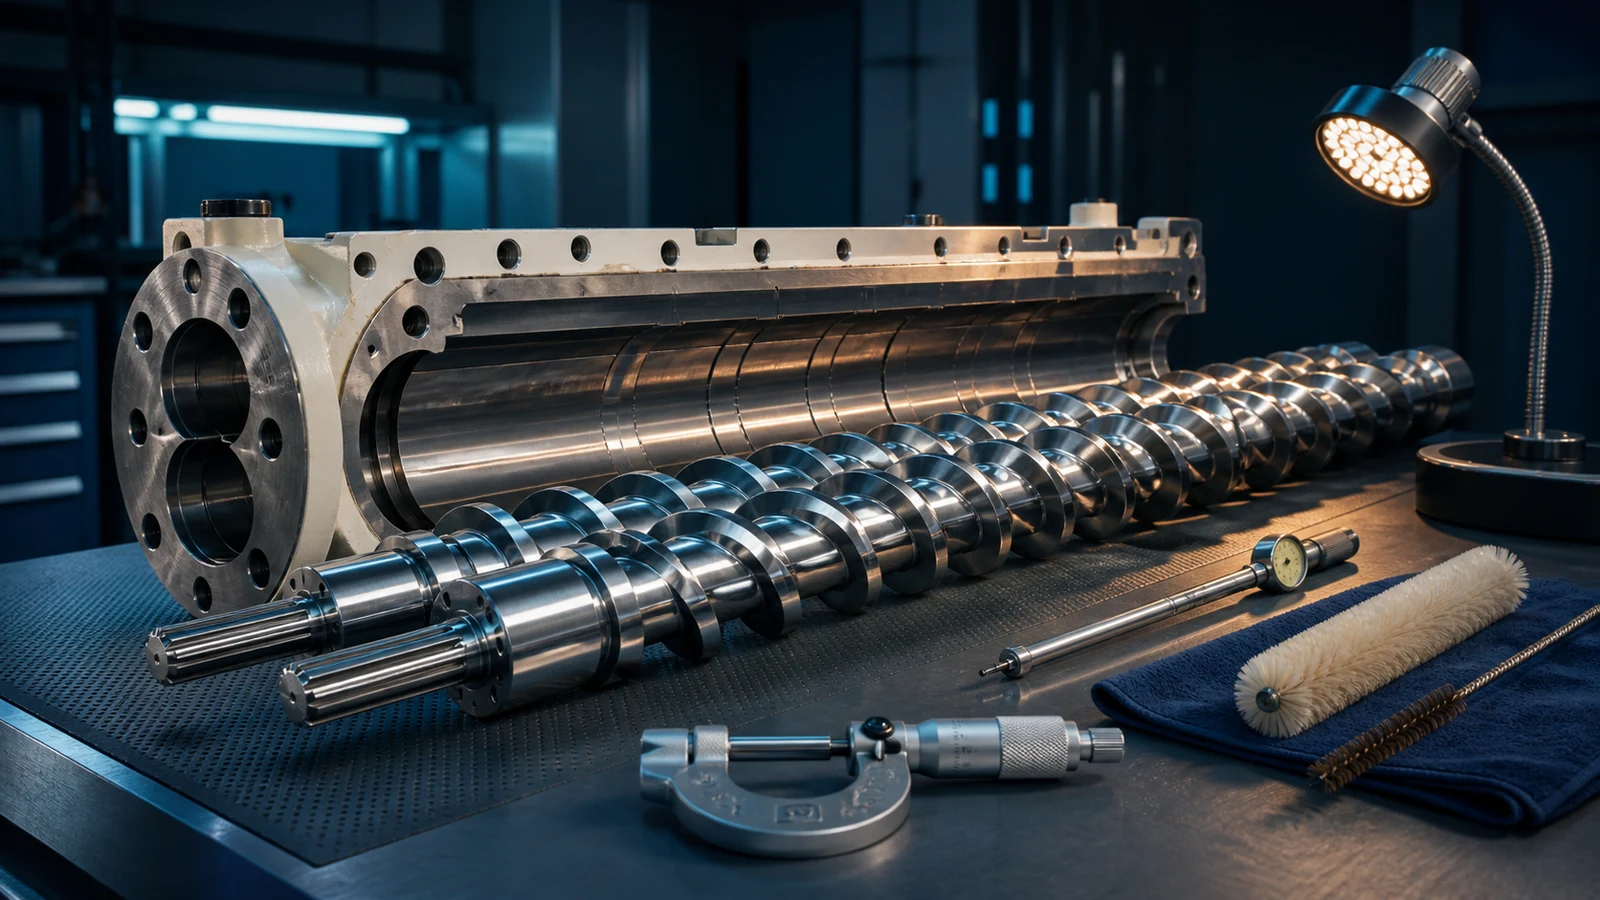
Vida ve kovan, herhangi bir üretim hattının kalbidir - ve değiştirilmesi gereken en pahalı meclislerden biridir. Yeni bir torna-barrel bir konik ikiz-screw bir eker için set (SJZ 65/132Maliyetler) US$15,000–25,000. Uygun bakım ile, bu set son olmalıdır 3–5 Yıllar işleme standart katı PVC ve 5–8 Yıllar nazik formülasyonlarla. Zavallı bakım ile, onu değiştireceksiniz 18 Aylar.
Bu kılavuz, aşınma mekanizmaları, ölçüm teknikleri, bakım prosedürleri ve PVC ekleyici vidalar ve variller için kritik "rebuild vs. değiştirme" kararı kapsar. Profil profili, Sayfave WPC Üretim.
1. Vidalar ve Kovanlar Nasıl Aşınır: Üç Mekanizma
Mekanizma 1: Aşınma Aşınması
PVC ekstrüzyonunda başlıca aşınma mekanizması budur. Karışımdaki CaCO3 dolgu, TiO2 pigment, CaCO3 içindeki silis safsızlıkları ve WPC içindeki ahşap parçacıkları, mikroskobik kesici takımlar gibi davranarak vida kanadı uçlarını ve kovan duvarını aşındırır. Abrasif aşınma hızı şu etkenlerle orantılıdır:
- Dolgu içeriği (20 phr'nin üzerindeki her 10 phr CaCO3, aşınma oranını kabaca iki katına çıkarır)
- Dolgu maddesi parçacık boyutu (daha büyük parçacıklar = daha hızlı aşınma)
- Dolgu sertliği (düşük dereceli CaCO3 içindeki silis özellikle zarar vericidir)
- Vida hızı (yüksek RPM = daha yüksek göreceli hız = birim zamanında daha aşınma)
Mekanizma 2: Korozif Aşınma
PVC'nin bozulması sırasında açığa çıkan HCl, hem vidanın hem de kovanın metal yüzeylerine saldırır. Uygun stabilizasyonla bile eser miktarda HCl her zaman mevcuttur. Zayıf sıcaklık kontrolü veya hafif bozulmaya neden olan formülasyon hataları, aşındırıcı saldırıyı önemli ölçüde hızlandırır. Korozyon, aşındırıcı aşınmanın pürüzsüz cilalı görünümünden ziyade çukurlaşma (küçük kraterler) şeklinde görünür.
Mekanizma 3: Yapışkan Aşınma
Yüksek sıcaklıklarda ve basınçlarda, vida yolları ile namlu duvarı arasındaki mikroskobik metal-metal teması, metal yüzeylerin lokal olarak kaynaklanmasına ve yırtılmasına neden olabilir. Bu durum en çok, tam eriyik yağlamanın henüz kurulmadığı başlatma sırasında veya vidanın kuruması sırasında görülür.
Çoğu vida / barrel başarısızlıklar, CaCO3'ten gelen yanlış aşınma, mikro-grooves yaratır; HCl korozyon, bu türlerde taze maruz kalan metalleri saldırır; ve kabalanmış yüzey yapıştırıcıyı neden kabarır.Bu yüzden vida ömrünün içeriği artar.
2. Aşınma Ölçümü: Zamanının Geldiğini Nasıl Anlarız?
Ölçülecek Temel Açıklıklar
| Ölçüm | Yeni (Typical SJZ 65/132) | Servis Limiti | Değiştirin |
|---|---|---|---|
| Vida uçuş-to-barrel radial permission | 0.15–0.25 mm (yan başına) | 0.40–0.50 mm | 0.55–0.65 mm |
| Vida Intermesh (twin) | 0.20–0.35 mm | 0.60–0.80 mm | >1.0 mm |
| Namlu deliği çapı artışı | 0 (referans) | +0.30–0.40 mm | +0.50–0.70 mm |
Nasıl Ölçülür?
- Sentezme ölçer yöntemi (sahada): Vida uçuş ucu ile namlu duvarı arasına birden fazla çevresel konumda sentil yerleştirin. Bu doğrudan radyal açıklık sağlar. Bunu vida uzunluğu boyunca 3–5 konumlarda yapın.
- Delik ölçer yöntemi (atölye): Namlu deliği ID'sini dahili bir mikrometre veya delik ölçer ile çoklu eksenel konumlarda ölçün. Orijinal spesifikasyonla karşılaştırın. Delik çapındaki 0.5 mm artış önemli aşınmayı gösterir.
- Çıktı testi (inyönemli): Ekstruder çıkışını (kg/saat) sabit bir vida devrinde ölçün ve yeni olduğundaki kıyaslamayla karşılaştırın. Aynı devirde 10–15% çıkış azalması, önemli bir aşınmaya (vida ve kovan arasında artan geri akış) işaret eder.
- Motor yükleme imzası (inyönem): Boşluk arttıkça vida daha fazla "kayar", motor yükü azalır ve erime sıcaklığı düşer (daha az kesme işi). Sabit devir ve formülasyonda motor amperajında sürekli 10% düşüş, aşınmayı gösterir.
Her 3 ayda bir açıklıkları ölçün ve kaydedin. Trend herhangi bir ölçümden daha önemlidir. Aşınma oranındaki ani bir artış (0.05 mm/ay ve normal 0.01–0.02 mm/ay) bir soruna işaret eder: kirlenmiş malzeme, işleme sıcaklığında sapma veya nitrürlenmiş katman kaybı.
3. Yüzey Koruma Teknolojileri
Nite (Standal Koruma)
Çoğu PVC ekstruder vidası ve varilleri gaz nitrürlemelidir. Azot, 500–550°C'de çelik yüzeye difüze olarak sert bir demir nitrür kılıfı oluşturur (0.3–0.5 mm derin, 900–1,100 HV sertliği). Nitrasyon, düşük ila orta düzeyde dolgu maddesi içeren standart PVC formülasyonları için iyi bir genel aşınma ve korozyon direnci sağlar (<30 phr CaCO3).
nitriklerle hizmet yaşamı: 3–5 standart PVC profiller için yıl; 1–2 yıl WPC veya SPC için (yüksek ahşap/dolgu içeriği).
Bimetalik Namlu (Üstün Koruma)
Bimetalik bir namlu, çelik namlu gövdesine metalurjik olarak bağlanmış, santrifüjle dökülmüş, aşınmaya dayanıklı bir alaşım astarına (tipik olarak Fe-Cr-B veya Ni-Cr-B bazlı, 60–65 HRC) sahiptir. Astar 1.5–3.0 mm kalınlığındadır ve aşındırıcı uygulamalarda nitrürlenmiş varillere göre 3–5x daha uzun ömür sağlar.
Şunlar için zorunludur: SPC zemin ekstrüzyonu (CaCO3 >200 phr), WPC ekstrüzyonu (ahşap unu) ve sürekli olarak >30 phr CaCO3 ile >20 RPM hızda çalışan hatlar.
Maliyet ekleyici: US$10,000–15,000 nitrided varil üzerinde, ancak var olmayan yaşamı genişletin 1–2 Yıllar 4–7 Yıllar içinde, güçlü bir ROI sağlar.
Sert Krom Kaplama (Vida Uçuşları)
Vida uçuş uçlarındaki sert krom kaplama (0.05–0.10 mm kalın, 900–1,000 HV), en yüksek gerilime maruz kalan temas noktasında ek aşınma direnci sağlar. Krom kaplama tipik olarak nitrürlenmiş bir alt tabaka üzerine uygulanır. Yüksek düzeyde aşındırıcı uygulamalar için, kanat uçlarındaki tungsten karbür veya Stellite sert kaplama, vida ömrünü 2–3x kadar uzatabilir.
4. Önleyici Bakım Programı
| Aralık | Eylem | Ayrıntılar |
|---|---|---|
| Günlük | Vida ipucu / güncel kalite kontrol | Siyah noktalar (aşınmış boşluklardan dolayı malzemenin bozulması), dalgalanma veya çıktı düşüşü olup olmadığına bakın; bunların tümü dolaylı aşınma belirtileridir |
| Weekly Weekly Weekly Weekly Weekly Weekly Weekly Weekly Weekly Weekly Weekly Weekly | Motor yük trendi incelemesi | Sabit RPM ve formülasyonda birmperyatif. Sürekli bir düşüş eğilimi giderek artan izinleri gösterir |
| Aylık | Çıktı testi | 15 min için sabit RPM'de çalıştırın, tartı çıktı, kg/hr hesaplayın. Karşılaştırma ile kıyasla. Rekor trend. |
| Quarterly Quarterly | Açıklık ölçümü (feeler gauge) | 3–5 konumlarda radyal açıklığı ölçün. Bakım günlüğüne kaydedin. Aşınma oranını mm/ay cinsinden hesaplayın. |
| Yıllık | denetim için vida | Vidayı kaldır, temiz, korozyon çukurunu kontrol edin, galing, giymek desen. Test uçuş OD mikrometer ile birden çok pozisyonda. Bore-gauge var. |
| Her 2–3 yılda bir (veya aşınma sınırına ulaşıldığında) | Yeniden inşa etmek veya vida /barrel değiştirmek | Açıklık ölçümlerine dayanmaktadır. İleriye yönelik plan yapın; yeni bir vidalı namlu setinin teslim süresi 4–8 haftadır. |
5. Vida Temizleme: Doğru Yol ve Yanlış Yol
Proper Temizlik Yöntemi: Kombinasyon
- Kapatma sırasında PVC beslemesini durdurun ve vidayı 10–15 RPM'de çalıştırın
- Normal besleme hızında temizleme bileşiğini (döküm akrilik veya ticari PVC temizleme sınıfı) besleyin
- purge bileşik, ekstrüzyon kalıbının temiz bir şekilde tükendiğini (2–3 kg purge for SJZ 65/132), beslemeyi durdur
- Daha fazla malzeme çıkışına kadar vida çalıştırın
- Tüm sıcaklıklarları 130–140°C'ye azaltın, vidayı durdurun, ısıtıcıları kapat
Bunları YAPMAYIN
- PVC kalıntısını yakmak için kesme hamlacı KULLANMAYIN. 500°C'nin üzerindeki lokal ısıtma, nitrürlenmiş kasayı tahrip eder ve vidayı yamultur. Bu, erken vida arızasının en yaygın nedenidir.
- Nitrürlenmiş yüzeylerde çelik kazıyıcı, keski veya tel fırça KULLANMAYIN. nitrit vaka sadece 0.3–0.5 mm derin. Hızlı giyecek yumuşak temel metali ortaya çıkarır.
- Vidaları silis kumu ile kumlamayın. Sadece plastik medya kullanın (arilic, ceviz kabuğu) veya soda patlama. Silica kum, nitrit tabakasını erodes.
- Sıcak bir vidayı hızlı bir şekilde SOĞUTMAYIN (suyla söndürme). Termal şok nitrit davayı kırabilir. Vidanın herhangi bir ıslak temizlemeden önce doğal olarak havada 50°C'ye kadar serinlenmesine izin verin.
Vida Depolama
- Store, vidaları dikey olarak (hanging) veya her 1.5 metrede V-blocks üzerinde güvenle temizledi.
- Pas önleyici yağla kaplayın (gres değil; gres nemi hapseder)
- VCI (Volatile Machinery Inhibitor) kağıt veya plastik
- Kuru bir alanda mağaza (<50% R), yukarıdaki sıcaklık
6. Yeniden Oluşturma ve Değiştirme: Karar Matrisi
| Durum | Eylem | Maliyet (SJZ 65/132) | Sonuç Sonuç |
|---|---|---|---|
| Uçuş izni <0.35 mm; korozyon yok; nitrürlenmiş kasa sağlam | Hiçbir eylem gerekli değil; izlemeye devam et | US$0 | 1–2 yıl daha geçerli |
| Uçuş izni 0.40–0.55 mm; nitrürlenmiş kasa aşınmış ancak ana metal sağlam; varil puanlaması yok | Rebuild torna (re-nitride uçuşlar, re-kro) | US$3,000–6,000 | Geri yükleme -90% Yeni performans; 2–3 Yıl Ek Yaşam |
| Uçuş izni >0.55 mm; görünür çukurlaşma/korozyon; varil atıldı | Yeniden inşa etmek vida ve yeniden inşa etmek veya varil değiştirme | US$8,000–15,000 | Geri yükleme -85–90% Yeni performans |
| Uçuş izni >0.65 mm; şiddetli çukurlaşma; namlu deliği artışı >0.5 mm; vida geometrisi gözle görülür şekilde aşınmış | Bir set olarak vida ve varil | US$15,000–25,000 | Yeni performansa geri dönün; 3–5 yıllık yaşam (standart PVC) |
Karar kuralı: Yeniden inşa maliyeti, değiştirme maliyetinin 60%'ini aşarsa değiştirin. Geriye kalan 40%, ömrü kısaltılmış bir yeniden inşa yerine tam bir tasarım ömrü satın alır. Ayrıca namluda çizikler varsa (boroskopla görülebilen eksenel oluklar), yalnızca vidanın değiştirilmesi yeni vidanın hasarlı namluya karşı aşınmasını hızlandıracaktır; her zaman vida ve namluyu bir sistem olarak ele alın.
7. Vida Ömrünü Etkileyen Formülasyon Faktörleri
| Formülasyon Faktörü | Vida/Namlu Ömrü Üzerindeki Etki | Azaltma |
|---|---|---|
| CaCO3 >30 phr | Yaşam 40–60% azaldı (1.5–2.5 yıla) | Bimetallic varil kullanın; vida uçuşlarda sert yüz; ince CaCO3 (1250 ağ) |
| WPC (PVC içinde ahşap unu) | Yaşam 50–70% azaldı (1–2 yıla) | Bimetalik namlu zorunludur; 40Cr veya 42Cr-Mo-V nitrürlemeli CrMo vidalar; daha ince ahşap tozu kullanın (<80 ağ) |
| SPC (CaCO3 >200 phr) | Yaşam 70–80% azaldı (0.5–1.5 yıla) | Premium bimetallic var +BillCars sert vidalar zorunlu; yıllık vida yedek için bütçe |
| CaCO3 yüksek silika ile (>2%) | Aynı yüklemede ömür 30–50% azaldı | düşük hacimli (<1%) CaCO3; temiz dolgu için hafif prim öder |
| Geri Dönüşümlü / Feragat Edilmiş PVC | Değişken; metalik kirlenme (nails, elyaflar) felaket hasara neden olabilir | Yeniden öğütme besleme akışına manyetik ayırıcılar ve metal dedektörleri takın |
Vida veya Kovan Hizmetine mi ihtiyacınız var?
OEM ve pazarlama vidaları ve tüm büyük ikiz-screw eker markalar için, artı in-house nitriding ve krom kaplama hizmetleri tedarik ediyoruz.
Lütfen Servis Sözlüğüİlgili Makaleler
- Konik ve Paralel Çift Vidalı Ekstruder
- PVC Kalsiyum Karbonat Dolgu Kılavuzu
- PVC Ekstrüzyonu Sorun Giderme Kılavuzu
- Ekstrüzyon Hattı Enerji Verimliliği Optimizasyonu
Sonuç
Vida ve kovan bakımı şaşırtıcı değildir, ancak doğrudan kendi ekstrüzyon üretim hattının kârlılığını belirler. Bir yıpranmış vida-barrel set, enerji tüketimini artırır (motor daha büyük bir hasara karşı daha zor çalışır), çıktıyı azaltır (geri akış artışları), ürün kalitesini azaltır (poor karıştırır, daha düşük erime sıcaklığı), ve sonunda felaket başarısızlığına neden olur. Bakım temelleri: Kontroller çeyrek olarak ve trendi takip eder, her kapatmada doğru purting bileşiklerini kullanın, asla yıkıcı temizlik yöntemlerini kullanmaz ve aşınma limitine ulaşmadan önce yeniden yer almayı planlayın - üretim kalitesi zaten uzlaşmaz.