
Руководство по техническому обслуживанию шнеков и цилиндров экструдеров ПВХ
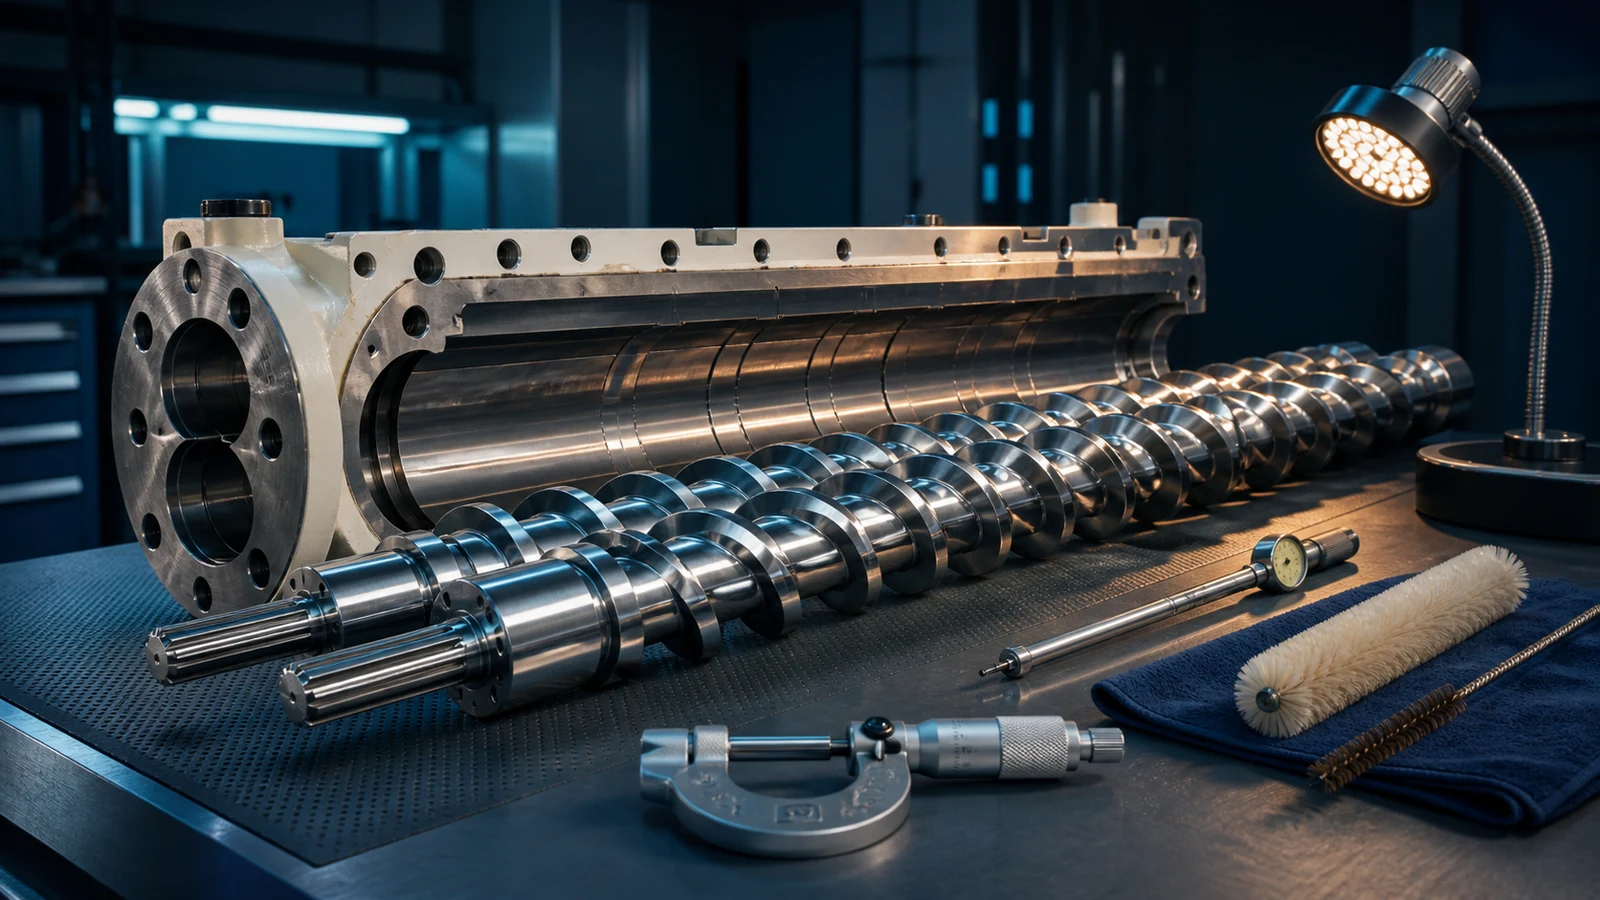
Шнек и цилиндр — это сердце любой экструзионной линии, и их замена является одним из самых дорогих узлов. Новый комплект шнеков-цилиндров для конического двухшнекового экструдера (SJZ 65/132) стоит US$15,000–25,000. При правильном обслуживании этот набор прослужит 3–5 лет при обработке стандартного жесткого ПВХ и 5–8 лет при использовании щадящих составов. При плохом обслуживании вам придется заменить его через 18 месяцев.
В этом руководстве рассматриваются механизмы износа, методы измерения, процедуры технического обслуживания, а также важные решения «восстановление или замена» для шнеков и цилиндров экструдеров из ПВХ, используемых в профиль, листи WPC производство.
1. Как изнашиваются винты и стволы: три механизма
Механизм 1: Абразивный износ
Это основной механизм износа при экструзии ПВХ. Твердые частицы в составе - наполнитель CaCO3, пигмент TiO2, примеси кремнезема в CaCO3 и частицы древесины в ДПК - действуют как микроскопические режущие инструменты, разрушая как кончики шнеков, так и стенки цилиндра. Скорость абразивного износа пропорциональна:
- Содержание наполнителя (каждое 10 phr CaCO3 выше 20 phr примерно удваивает скорость износа)
- Размер частиц наполнителя (более крупные частицы = более быстрый износ)
- Твердость наполнителя (кремнезем в низкосортном CaCO3 особенно опасен)
- Скорость шнека (более высокая частота вращения = более высокая относительная скорость = большее истирание в единицу времени)
Механизм 2: Коррозионный износ
HCl, выделяющийся при разложении ПВХ, разъедает металлические поверхности как шнека, так и цилиндра. Даже при правильной стабилизации следы HCl всегда присутствуют. Плохой контроль температуры или ошибки в рецептуре, которые вызывают даже легкую деградацию, резко ускоряют коррозионное воздействие. Коррозия проявляется в виде питтинга (небольших кратеров), а не в виде гладкой полировки абразивного износа.
Механизм 3: Адгезивный износ
При высоких температурах и давлениях микроскопический контакт металла с металлом между витками шнека и стенкой цилиндра может вызвать истирание — локальное сваривание и разрывы металлических поверхностей. Чаще всего это происходит во время запуска, когда полная смазка расплавом еще не налажена или когда винт работает всухую.
Большинство отказов шнека/цилиндра представляют собой комбинацию всех трех механизмов. Абразивный износ CaCO3 создает микроканавки; HCl-коррозия поражает только что оголенный металл в этих канавках; а шероховатая поверхность способствует истиранию клея. Вот почему срок службы винтов падает нелинейно с увеличением содержания наполнителя.
2. Измерение износа: как узнать, когда пришло время
Ключевые зазоры, которые необходимо измерить
| Измерение | Новый (типично SJZ 65/132) | Лимит обслуживания | Заменить на |
|---|---|---|---|
| Радиальный зазор между витком и стволом | 0.15–0.25 mm (на каждую сторону) | 0.40–0.50 mm | 0.55–0.65 mm |
| Зазор между сетками винтов (двойной) | 0.20–0.35 mm | 0.60–0.80 mm | >1.0 mm |
| Увеличение диаметра канала ствола | 0 (ссылка) | +0.30–0.40 mm | +0.50–0.70 mm |
Как измерить
- Метод щупа (в полевых условиях): Вставьте щуп между кончиком шнека и стенкой цилиндра в нескольких положениях по окружности. Это непосредственно дает радиальный зазор. Сделайте это в положениях 3–5 по длине винта.
- Метод нутромера (мастерская): Измерьте внутренний диаметр отверстия ствола с помощью внутреннего микрометра или нутромера в нескольких осевых положениях. Сравните с оригинальной спецификацией. Увеличение диаметра отверстия на 0.5 mm указывает на значительный износ.
- Выходной тест (косвенный): Измерьте производительность экструдера (кг/ч) при фиксированной частоте вращения шнека и сравните с эталонным показателем, когда он новый. Снижение производительности на 10–15% при тех же оборотах указывает на значительный износ (увеличение обратного потока между шнеком и цилиндром).
- Характеристика нагрузки двигателя (косвенная): По мере увеличения зазора винт больше «проскальзывает», нагрузка двигателя снижается, а температура расплава падает (меньше работы сдвига). Устойчивое падение тока двигателя на 10% при фиксированных оборотах и составе указывает на износ.
Измеряйте и записывайте зазоры каждые 3 месяцев. Тенденция важнее любого отдельного измерения. Внезапное увеличение скорости износа (0.05 mm/месяц по сравнению с нормальным 0.01–0.02 mm/месяц) указывает на наличие проблемы: загрязнение материала, изменение температуры обработки или потеря азотированного слоя.
3. Технологии защиты поверхностей
Азотирование (стандартная защита)
Большинство шнеков и цилиндров экструдеров из ПВХ подвергаются газовому азотированию. Азот диффундирует в поверхность стали при температуре 500–550°C, образуя твердый слой нитрида железа (глубина 0.3–0.5 mm, твердость 900–1,100 HV). Азотирование обеспечивает хорошую общую износостойкость и коррозионную стойкость для стандартных составов ПВХ с низким и средним содержанием наполнителя (<30 phr CaCO3).
Срок службы с азотированием: 3–5 лет для стандартных профилей ПВХ; 1–2 лет для WPC или SPC (с высоким содержанием древесины/наполнителя).
Биметаллический ствол (Премиум-защита)
Биметаллический ствол имеет гильзу из износостойкого сплава, полученную центробежным литьем (обычно на основе Fe-Cr-B или Ni-Cr-B, 60–65 HRC), металлургически соединенную со стальным корпусом ствола. Гильза имеет толщину 1.5–3.0 mm и обеспечивает 3–5x более длительный срок службы, чем азотированные стволы, при работе с абразивными материалами.
Обязательно для: Экструзия полов SPC (CaCO3 >200 phr), экструзия WPC (древесная мука) и любая линия, работающая >30 phr CaCO3 при >20 оборотах в минуту непрерывно.
Сумматор стоимости: US$10,000–15,000 по сравнению с азотированным стволом, но продлевает срок службы ствола с 1–2 лет до 4–7 лет при абразивной эксплуатации, обеспечивая высокую рентабельность инвестиций.
Твердое хромирование (винтовые скребки)
Твердое хромирование (0.05–0.10 mm толстый, 900–1,000 HV) на концах лопастей винта обеспечивает дополнительную износостойкость в наиболее нагруженной точке контакта. Хромирование обычно наносится на азотированную подложку. В условиях высокоабразивной эксплуатации наплавка из карбида вольфрама или стеллита на концах скребков может продлить срок службы винтов. 2–3x.
4. График профилактического обслуживания
| Интервал | Действие | Подробности |
|---|---|---|
| Ежедневно | Визуальная проверка качества наконечника шнека/экструдата | Ищите черные точки (разрушенный материал из-за изношенных зазоров), скачки или падение производительности — все это косвенные признаки износа. |
| Еженедельно | Обзор тенденций нагрузки двигателя | Постройте силу тока двигателя при фиксированных оборотах и формулировке. Устойчивая тенденция к снижению указывает на увеличение клиренса. |
| Ежемесячно | Выходной тест | Запустите при фиксированной частоте вращения в течение 15 мин, взвесьте выходную мощность, рассчитайте кг/час. Сравните с эталоном. Рекордный тренд. |
| Ежеквартально | Измерение зазора (щуп) | Измерьте радиальный зазор в положениях 3–5. Запись в журнале обслуживания. Рассчитайте скорость износа в mm/месяц. |
| Ежегодно | Вытяните винт для проверки | Выверните винт, очистите, проверьте на наличие точечной коррозии, истирания и следов износа. Измерьте наружный диаметр полета в нескольких положениях с помощью микрометра. Калибровочный ствол. |
| Каждые 2–3 лет (или по достижении предела износа) | Восстановить или заменить шнек/цилиндр | На основе замеров зазора. Планируйте заранее: время изготовления нового набора винтовых стволов составляет 4–8 недель. |
5. Очистка винта: правильный и неправильный путь
Правильный метод очистки: очищающий состав
- При выключении остановите подачу ПВХ и запустите винт на скорости 10–15 об/мин.
- Подача промывочного состава (литого акрила или промышленного ПВХ) при нормальной скорости подачи.
- Когда продувочный состав выйдет из матрицы чисто (2–3 кг продувки за SJZ 65/132), прекратите подачу.
- Закручивайте винт до тех пор, пока материал не перестанет выходить из матрицы.
- Уменьшите все температуры до 130–140°C, закрутите винт, выключите нагреватели.
НЕ ДЕЛАЙТЕ ЭТО
- НЕ ИСПОЛЬЗУЙТЕ резак для сжигания остатков ПВХ. Локальный нагрев выше 500°C разрушает азотированный корпус и деформирует винт. Это наиболее распространенная причина преждевременного выхода винта из строя.
- НЕ ИСПОЛЬЗУЙТЕ стальные скребки, долота или проволочные щетки на азотированных поверхностях. Азотированный корпус имеет глубину всего 0.3–0.5 mm. Если его поцарапать, обнажится мягкий основной металл, который быстро изнашивается.
- НЕ подвергайте винты пескоструйной обработке кварцевым песком. Используйте только пластиковые материалы (акрил, скорлупа грецкого ореха) или содовую очистку. Кварцевый песок разрушает азотированный слой.
- НЕ охлаждайте горячий винт быстро (закалка водой). Термический удар может привести к разрушению азотированного корпуса. Перед проведением влажной чистки дайте винту остыть естественным путем на воздухе до температуры ниже 50°C.
Винтовое хранилище
- Храните очищенные винты вертикально (подвешивая) или горизонтально на V-образных блоках с опорой каждые 1.5 метров.
- Смажьте антикоррозийным маслом (не жиром — жир задерживает влагу).
- Оберните бумагой или пластиком с ЛИК (летучим ингибитором коррозии).
- Хранить в сухом месте (<50% относительной влажности), температура выше точки росы.
6. Восстановление или замена: матрица решений
| Состояние | Действие | Стоимость (SJZ 65/132) | Результат |
|---|---|---|---|
| Разрешение на полет <0.35 mm; отсутствие коррозии; азотированный корпус, неповрежденный | Никаких действий не требуется; продолжать мониторинг | US$0 | Годен еще на 1–2 лет. |
| Разрешение на полет 0.40–0.55 mm; азотированный корпус изношен, но основной металл неповреждён; нет оценки ствола | Восстановить винт (восстановить нитридные скребки, повторно хромировать) | US$3,000–6,000 | Восстановлена до ~90% новой производительности; 2–3 год дополнительной жизни |
| Разрешение на полет >0.55 mm; видимая питтинговая коррозия; ствол забит | Восстановите винт И установите на место втулку или замените ствол. | US$8,000–15,000 | Восстановлена до ~85–90% новой производительности. |
| Разрешение на полет >0.65 mm; сильная питтинговая коррозия; увеличение диаметра ствола >0.5 mm; геометрия винта заметно разрушена | Замените винт и цилиндр в комплекте. | US$15,000–25,000 | Восстановлено новое исполнение; Срок службы 3–5 лет (стандартный ПВХ) |
Правило принятия решения: Если стоимость восстановления превышает 60% стоимости замены, замените. Оставшиеся 40% покупаются на полный расчетный срок службы, а не на восстановление с ограниченным сроком службы. Кроме того, если на стволе есть надрезы (осевые канавки видны в бороскоп), замена только винта ускорит износ нового винта относительно поврежденного ствола — всегда рассматривайте винт и ствол как единую систему.
7. Факторы состава, влияющие на срок службы винта
| Коэффициент формулировки | Влияние на срок службы шнека/цилиндра | смягчение последствий |
|---|---|---|
| CaCO3 >30 phr | Жизнь сократилась на 40–60% (до 1.5–2.5 лет) | Используйте биметаллический ствол; наплавка на витки шнека; более мелкий CaCO3 (сетка1250) |
| ДПК (древесная мука в ПВХ) | Жизнь сократилась на 50–70% (до 1–2 лет) | Биметаллический ствол обязателен; 40Cr или 42CrMo-винты с азотированием Cr-Mo-V; используйте более мелкий древесный порошок (<80 меш) |
| SPC (CaCO3 >200 phr) | Жизнь сократилась на 70–80% (до 0.5–1.5 лет) | Биметаллический ствол премиум-класса + обязательны твердосплавные винты; бюджет на ежегодную замену винтов |
| CaCO3 с высоким содержанием кремнезема (>2%) | Жизнь уменьшена на 30–50% при той же нагрузке | Укажите низкокремнеземистый (<1%) CaCO3; заплатите небольшую премию за чистый наполнитель |
| Переработанный/восстановленный ПВХ | Переменная; металлические загрязнения (гвозди, скобы) могут привести к катастрофическому ущербу. | Установите магнитные сепараторы и металлодетекторы на поток сырья доизмельчения. |
Нужна услуга шнека или бочки?
Мы поставляем шнеки и цилиндры OEM и вторичного рынка для всех основных марок двухшнековых экструдеров, а также предоставляем услуги азотирования и хромирования на собственном производстве.
Запросить цену на обслуживаниеПохожие статьи
- Конический и параллельный двухшнековый экструдер
- Руководство по наполнителю из карбоната кальция ПВХ
- Руководство по устранению неполадок при экструзии ПВХ
- Оптимизация энергоэффективности экструзионной линии
Заключение
Техническое обслуживание шнеков и цилиндров не является чем-то примечательным, но оно напрямую определяет прибыльность вашей экструзионной линии. Изношенный комплект шнеков увеличивает потребление энергии (двигатель работает сильнее при большем зазоре), снижает производительность (увеличивается противоток), ухудшает качество продукта (плохое смешивание, снижение температуры плавления) и в конечном итоге приводит к катастрофическому отказу. Основы технического обслуживания: измеряйте зазоры ежеквартально и отслеживайте динамику, используйте правильный промывочный состав при каждом останове, никогда не используйте разрушающие методы очистки и планируйте ремонт/замену до достижения предела износа, а не после того, как качество продукции уже ухудшилось.