
Guide de coextrusion du PVC : profilés et feuilles multicouches
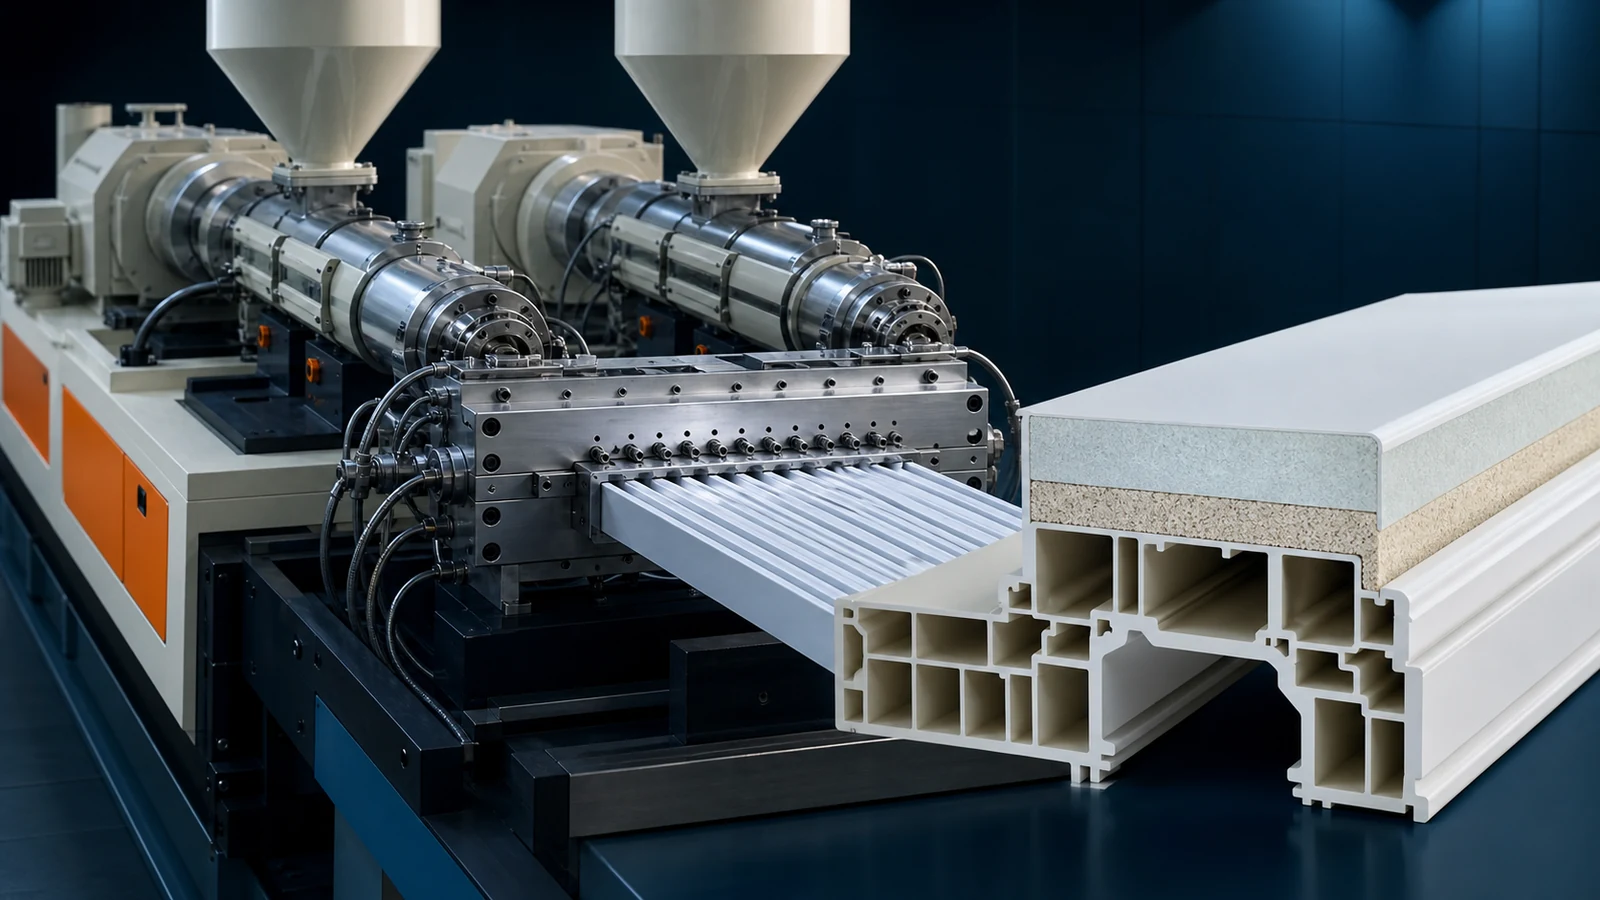
La co-extrusion est le processus consistant à combiner deux ou plusieurs flux de polymères en un seul produit multicouche en une seule opération continue. Pour l'extrusion en PVC, la co-extrusion déverrouille les capacités que l'extrusion à couche unique ne peut pas : une couche de capuchon de première qualité sur un noyau optimisé par rapport aux coûts, un noyau de matériau recyclé caché à l'intérieur d'une peau vierge, ou un substrat rigide avec une lèvre flexible d'étanchéité, tous produits en un seul passage. Depuis profilés de fenêtres avec joints coextrudés pour Panneaux en mousse avec une peau de surface dure, co-extrusion est la technologie qui rend les produits PVC haute performance commercialement viable.
Ce guide porte sur la technologie des moules d'extrusion en co-extrusion, les stratégies d'appariement des matériaux, le contrôle des processus et le dépannage.
1. Configurations de co-extrusion
Les systèmes de co-extrusion sont définis par la façon dont et où les flux de fusion se combinent:
| Configuration | Comment ça marche | Contrôle de l'épaisseur des couches | Applications typiques |
|---|---|---|---|
| Co-extrusion du bloc d'alimentation | Les flux de fonte fusionnent dans un bloc d'alimentation avant d'entrer dans un moule d'extrusion mono-manifold | Modéré (±10% d'uniformité) | Feuille/planche; 2–3 couche; couche de capuchon >10% d'épaisseur totale |
| Moulage par extrusion multi-manifold | Chaque couche a son propre collecteur de moule d'extrusion; les couches fusionnent à la sortie du moule d'extrusion | Excellent (±3% d'uniformité) | Profilés; couches minces du capuchon (0.1–0.5 mm); 2–5 couches |
| Adaptateur/combinateur | Les adaptateurs séparés alimentent les flux de fusion individuels dans un mélangeur de distribution avant le moule d'extrusion | Bonne (±5% d'uniformité) | Profils complexes; répartition asymétrique des couches |
Feedblock vs Multi-Manifold: Quand utiliser
Bloc d'alimentation est plus simple et moins cher (US$5,000–15,000 adder) mais offre un contrôle de couche moins précis. Utilisation pour la coextrusion de feuilles/planches où l'épaisseur de la couche est homogène de ±10% est acceptable.
Moulage par extrusion multi-manifold est la norme d'or pour la co-extrusion de profil (US$20,000–50,000 adder). Chaque couche dispose d'une distribution de fusion réglable indépendamment, permettant un contrôle précis des couches minces du capuchon (aussi mince que 0.1 mm) uniformément autour de sections de profil complexes. Il s'agit de la seule approche viable pour les joints de profil de fenêtre coextrudés et les minces couches de bouchons imperméables.
2. Stratégies d'appariement des matériaux
La valeur de la co-extrusion provient de la combinaison de matériaux avec des propriétés complémentaires. Les appariements les plus courants dans l'extrusion en PVC:
| Structure des calques | Matériau du bouchon/de la peau | Matériel de base | Avantages | Demandes |
|---|---|---|---|---|
| Couvercle météorologique / cœur optimisé par rapport aux coûts | Composé PVC météorologique (paquet UV, ASA ou PMMA à haute teneur en TiO2) | Standard uPVC (défaut TiO2, remplissage supérieur) | Le bouchon fournit 20+ année de durabilité extérieure; coût de base est 15–25% inférieur | Profilés de fenêtres, revêtement, fascia, terrasse extérieure |
| Peau vierge / noyau recyclé | Composé de PVC vierge | PVC recyclé postindustriel (regrind) | Qualité de surface du PVC vierge; utilisation du noyau 30–70% matière recyclée | Profilés non visibles, câblage, sous-planchers |
| Peau dure / cœur en mousse | PVC rigide solide | PVC en mousse (0.55–0.70g/cm3) | Surface dure lisse + noyau léger à 25–35% | Panneaux en mousse Celuka, panneaux de portes, panneaux de meubles |
| Lèvre flexible / corps rigide | PVC doux / TPE | PVC rigide | Le joint flexible intégré élimine l'étape d'insertion séparée du joint | Profilés de fenêtres avec joints coextrudés |
| Bouchon coloré / cœur blanc | Composé PVC coloré/grain de bois | PVC blanc | Couleur seulement en couche de surface; 60–80% réduction du coût des pigments | Profilés colorés, finitions en grain de bois, garnitures décoratives |
| Bouchon brillant / cœur mat | PVC brillant (faible remplissage, acrylique modifié) | PVC standard | Surface brillante premium sans formulation premium corps complet | Profilés de meubles, bordures, moulures décoratives |
3. Principes de conception des moules à extrusion de co-extrusion
Correspondance viscosité de fusion
La règle la plus importante de la co-extrusion : les viscosités de fusion des couches adjacentes doivent être étroitement appariées au point de fusion. Si deux fusions avec des viscosités différentes se rencontrent à la section de combinaison, la fusion à viscosité inférieure encapsulera la fusion à viscosité supérieure, provoquant une instabilité de l'épaisseur de la couche et une distorsion interfaciale.
Correspondance de viscosité pratique: Viser un rapport de viscosité (inférieur/élevé) de 0.67–1.5 à la vitesse de cisaillement de la transformation (habituellement 100–500 s-1 dans la région des terres de moisissures d'extrusion). Si le rapport de viscosité dépasse 2:1, utilisez le principe d'encapsulation à votre avantage en concevant la couche de viscosité inférieure pour être la couche extérieure.
Contrôle de la température au point de fusion
Les deux flux de fusion devraient arriver au point de fusion à des températures à l'intérieur 10–15°C de l'autre. Un cours d'eau froid qui rencontre un cours d'eau chaud crée une discordance immédiate de viscosité et une instabilité interfaciale. Utilisez des adaptateurs chauffés indépendamment pour chaque extrudeur, et positionnez le point de fusion aussi près de la sortie du moule d'extrusion que possible pour minimiser le temps de séjour après la combinaison.
Stabilité interfaciale
Pour une interface stable entre les couches, les deux fusions doivent subir une contrainte de cisaillement similaire à l'interface. Pour ce faire, il faut:
- Concevoir la longueur du terrain de moisissure d'extrusion pour égaliser la vitesse moyenne d'écoulement des deux couches au point de fusion
- Utiliser une géométrie combinée avec un angle de convergence progressif (<30°) plutôt qu'une jonction brusque
- Maintenir une contre-pression suffisante (5–15 MPa) pour supprimer la fracture de fonte à l'interface
4. Taille et configuration de la coextrudeuse
Le co-extrudeur (pour la couche de bouchon/peau) est toujours plus petit que l'extrudeur principal. Règles de calibrage :
| Épaisseur de la couche de capture (% du total) | Taille de la coextrudeuse (en % de la capacité de sortie de l'extrudeuse principale) | Configuration typique (main + co-ex) |
|---|---|---|
| 5–10% (fine limite) | 10–20% | SJZ 65/132 + SJZ 35/75 ou SJ 45/25 |
| 10–20% (plafond standard) | 20–35% | SJZ 65/132 + SJZ 45/90 ou SJZ 51/105 |
| 20–40% (peau épaisse / double couche) | 35–60% | SJZ 80/156 + SJZ 55/110 ou SJZ 65/132 |
| >40% (couches égales) | 60–100% | Deux extrudeurs identiques (ligne de production de co-extrusion dédiée) |
Type de coextrudeur: Pour les couches minces (5–15%), une extrudeuse à vis unique (SJ 30–45) est souvent suffisante et plus économique. Pour les peaux plus épaisses ou les formulations à viscosité plus élevée (p. ex., composé résistant aux intempéries à haute teneur en TiO2), un petit bivis conique (SJZ 35–51) offre une meilleure homogénéité de fusion.
5. Paramètres de processus pour la co-extrusion
Coordination du profil de température
Les profils de température du principal et du coextrudeur doivent être coordonnés et non identiques. Une configuration typique pour un bouchon en PVC rigide sur un noyau en PVC rigide:
| Extruder | Zone 1 | Zone 2 | Zone 3 | Zone 4 | Adaptateur |
|---|---|---|---|---|---|
| Principale (essentiel) | 160°C | 168°C | 172°C | 170°C | 168°C |
| Coextrudeur (cap) | 165°C | 172°C | 175°C | — | 172°C |
Le coextrudeur court 3–5°C plus chaud car:
- La petite vis génère moins de chaleur de cisaillement
- La couche mince du capuchon se refroidit plus rapidement dans le moule d'extrusion (rapport surface/volume plus élevé).
- Le composé du bouchon contient souvent moins de lubrifiant (pour maintenir les propriétés de surface), nécessitant une température de traitement légèrement plus élevée
Équilibre de pression
La pression de fusion des deux flux au point de fusion doit être égale (±0.5 MPa) . Le déséquilibre de pression entraîne le courant de pression supérieure à pousser dans le canal de débit du courant de pression inférieure, perturbant l'interface et créant une variation de l'épaisseur de la couche. Utilisez des capteurs de pression séparés à chaque adaptateur et ajustez les vis RPM ou les soupapes de contre-pression pour équilibrer.
6. Adhésion entre les calques
L'adhérence intercouches dans la co-extrusion PVC est généralement excellente lorsque les deux couches sont à base de PVC – les mêmes chaînes de polymères diffusent à travers l'interface lorsque les fusions sont au-dessus de Tg (80°C) et sous pression. Toutefois, des problèmes se posent avec des matériaux différents:
- Couvercle PVC/ASA/PMMA: Ce sont des polymères différents avec une interdiffusion limitée. Utiliser une couche de liaison (adhésif copolymère acrylique) ou s'assurer que la température d'interface dépasse 190°C au point de fusion pour une interdiffusion maximale.
- PVC à TPE/ PVC souple: L'adhérence est généralement bonne parce que PVC plastifié et TPE sont compatibles. Assurez-vous que la couche molle est entièrement gelée avant le point de fusion.
- PVC à PE/PP: Elles sont incompatibles. Une couche d'attache adhésive coextrudée (à base de PE ou d'EVA) est obligatoire.
Tester l'adhérence intercouche au moyen d'un test d'épluchage à 180° (ASTM D903). Pour les profilés de fenêtres avec des couches coextrudées, la résistance à l'adhérence doit dépasser 4 N/mm. Les valeurs inférieures à 2 N/mm indiquent une liaison interfaciale insuffisante et entraîneront une délamination en service.
7. Défauts de co-extrusion fréquents
| Défaut | Cause | Solution |
|---|---|---|
| Variante de l'épaisseur de la couche (interface d'ouverture) | Déséquilibre de la pression de fusion; anomalie de viscosité; sortie pulsante d'un extrudeur | Balancer les pressions de fusion; adéquation des viscosités; vérifier la vis/moteur de l'extrudeuse de surpression |
| Encapsulation (une couche enveloppe l'autre) | Grand rapport de viscosité (>3:1); on fond beaucoup moins viscosité | Réduire la température de fusion à faible viscosité pour augmenter la viscosité; ajuster les formulations pour rapprocher la viscosité |
| Instabilité interfaciale (limite zigzag/couche wavy) | Pression excessive de cisaillement à l'interface; angle de convergence trop raide en combinant la section | Réduire le débit; modifier la combinaison de la géométrie à l'angle inférieur; augmenter la longueur du terrain de moisissure d'extrusion |
| Délamination (couches séparées) | Température interfaciale insuffisante; matériaux incompatibles; contamination à l'interface | Augmenter la température du point de fusion; vérifier la compatibilité du matériau; nettoyer le moule d'extrusion combinant la section |
| Couche de bouchon trop épaisse/fine dans les coins | Distribution de fonte non uniforme dans le collecteur de couches de chapeau; conception de moule d'extrusion inadéquate pour la section transversale complexe | Réglage des barres de restriction/accordage manuel; redessiner le canal d'écoulement de la couche de bouchon pour une épaisseur uniforme autour du périmètre du profil |
| Gels/non fondus à l'interface | Matériau de la couche de bouchon non entièrement gelé avant fusion; taches froides dans l'adaptateur co-extrudeur | Augmenter la température du co-extrudeur; vérifier les taches mortes dans l'adaptateur; augmenter la vis de co-extrudeur RPM pour plus de travail de cisaillement |
Planification d'un projet de co-extrusion?
Notre équipe d'ingénieurs conçoit des systèmes de co-extrusion complets – appariement d'extrusion, conception de moules d'extrusion et optimisation des processus – adaptés à votre produit.
Discutez de votre projetArticles et produits connexes
- Conception des filières pour profilés et feuilles en PVC
- Guide d'extrusion de contrôle de température PVC
- Sélection du stabilisant en PVC: Ca-Zn vs Organotin
- Produits: Machine de profil de fenêtre en PVC | Ligne de fabrication de panneaux en PVC expansé | Ligne de fabrication de bandes de chant en PVC
Conclusion
La co-extrusion est la technologie qui rend les profilés et les feuilles en PVC compétitifs avec des matériaux plus coûteux. La capacité de mettre une couche de bouchon résistant aux intempéries, brillant ou coloré sur un noyau optimisé par le coût permet aux profilés de fenêtres en PVC de rivaliser avec l'aluminium et le bois, et aux panneaux de mousse en PVC de rivaliser avec le contreplaqué et le MDF. Les principaux défis techniques – l'appariement de la viscosité, l'équilibrage de la pression et la stabilité interfaciale – sont bien compris et gérables avec une conception appropriée des moules d'extrusion et un contrôle des processus. L'investissement en capital dans un système de co-extrusion US$30,000–70,000 additionner sur une ligne de production à une seule couche) rapporte grâce à des économies de coûts matériels (15–25% sur la formulation de base) et la différenciation des produits qui commande des marges plus élevées.