
Guia de tecnologia de coextrusão de PVC: perfil multicamadas e extrusão de folhas
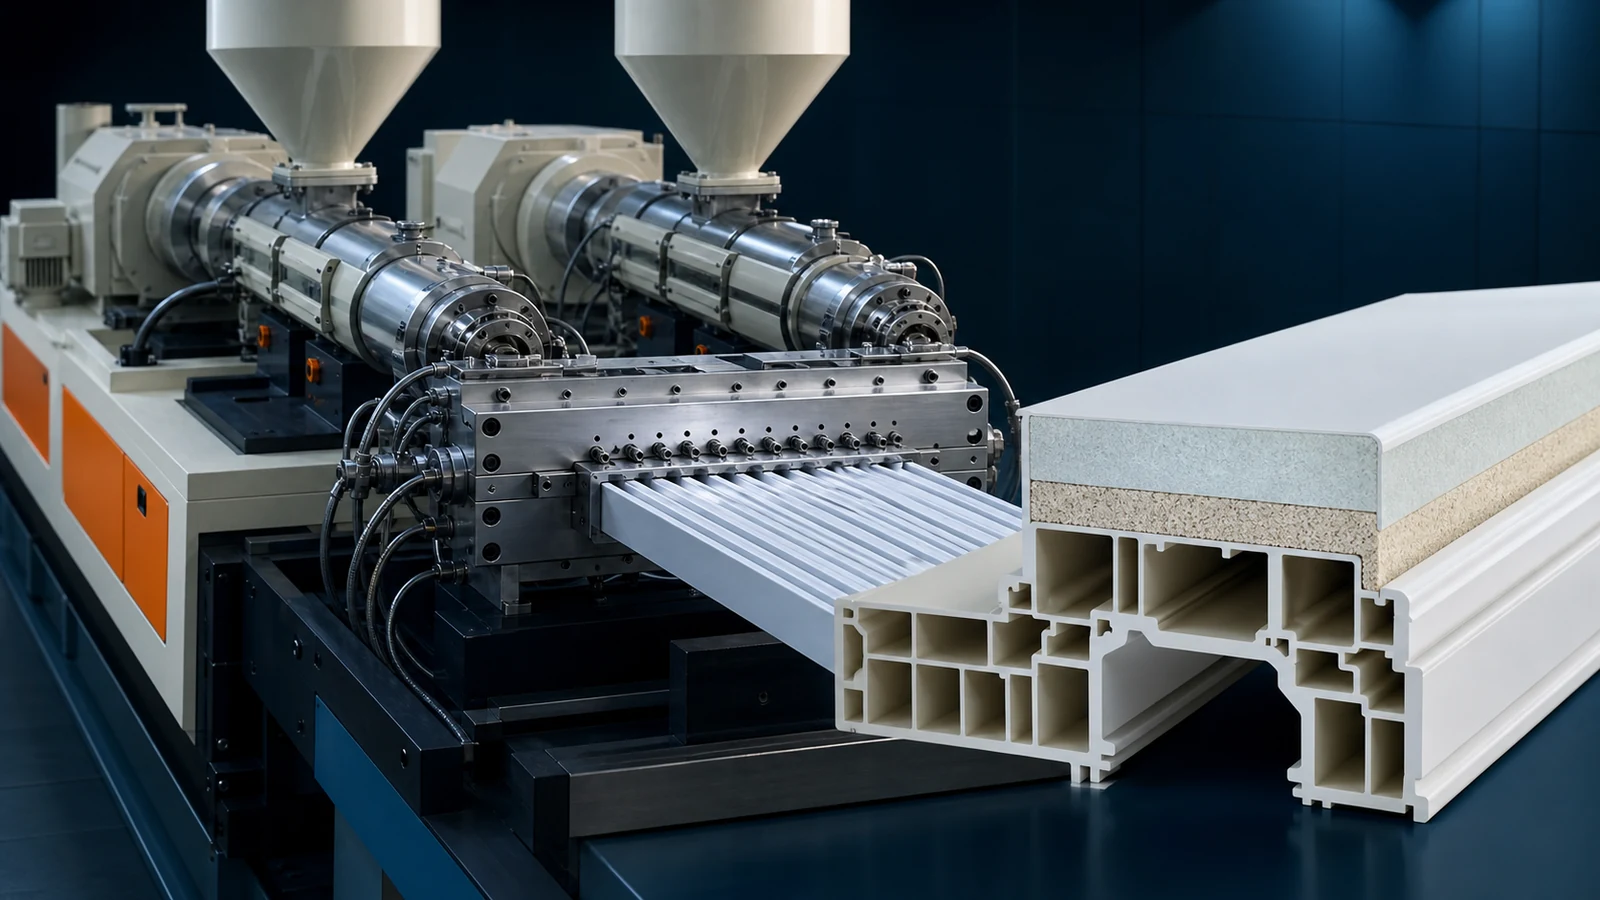
A coextrusão é o processo de combinação de duas ou mais correntes de polímero em um único produto multicamadas em uma operação contínua. Para a extrusão de PVC, a coextrusão libera recursos que a extrusão de camada única não consegue: uma camada superior resistente às intempéries em um núcleo com custo otimizado, um núcleo de material reciclado escondido dentro de uma pele virgem ou um substrato rígido com um lábio de vedação flexível – tudo produzido em uma única passagem. De perfis de janela com juntas coextrudadas para placas de espuma com uma superfície dura, a coextrusão é a tecnologia que torna comercialmente viáveis os produtos de PVC de alto desempenho.
Este guia aborda tecnologia de matrizes de coextrusão, estratégias de emparelhamento de materiais, controle de processo e solução de problemas.
1. Configurações de coextrusão
Os sistemas de coextrusão são definidos por como e onde os fluxos de fusão se combinam:
| Configuração | Como funciona | Controle de espessura de camada | Aplicações Típicas |
|---|---|---|---|
| Coextrusão Feedblock | Os fluxos de fusão se fundem em um bloco de alimentação antes de entrar em uma matriz de coletor único | Moderado (±10% uniformidade) | Folha/cartão; 2–3 camadas; camada de cobertura >10% de espessura total |
| Matriz multi-coletor | Cada camada possui seu próprio coletor de matrizes; camadas se fundem na saída da matriz | Excelente (±3% uniformidade) | Perfis; camadas finas de cobertura (0.1–0.5 mm); 2–5 camadas |
| Sistema adaptador/combinador | Adaptadores separados alimentam fluxos de fusão individuais em um combinador de distribuição antes da matriz | Bom (±5% uniformidade) | Perfis complexos; distribuição assimétrica de camadas |
Feedblock vs Multi-Manifold: quando usar qual
Bloco de feeds é mais simples e barato (somador US$5,000–15,000), mas oferece controle de camada menos preciso. Use para coextrusão de chapa/cartão onde a uniformidade da espessura da camada de ±10% é aceitável.
Matriz multi-coletor é o padrão ouro para coextrusão de perfis (somador US$20,000–50,000). Cada camada possui distribuição de fusão ajustável de forma independente, permitindo o controle preciso de camadas finas de cobertura (tão finas quanto 0.1 mm) uniformemente em torno de seções transversais de perfis complexos. Esta é a única abordagem viável para juntas de perfil de janela coextrudadas e camadas finas de tampa resistentes às intempéries.
2. Estratégias de emparelhamento de materiais
O valor da coextrusão vem da combinação de materiais com propriedades complementares. Os pares mais comuns na extrusão de PVC:
| Estrutura de camadas | Material da tampa/pele | Material principal | Benefício | Aplicativos |
|---|---|---|---|---|
| Tampa resistente às intempéries/núcleo com custo otimizado | Composto de PVC resistente às intempéries (alto TiO2, pacote UV, ASA ou PMMA) | uPVC padrão (TiO2 inferior, enchimento superior) | A tampa oferece durabilidade externa de 20+ anos; o custo principal é 15–25% menor | Perfis de janela, revestimento, painel frontal, deck externo |
| Pele virgem/núcleo reciclado | Composto de PVC virgem | PVC reciclado pós-industrial (remoído) | Qualidade superficial do PVC virgem; núcleo usa 30–70% material reciclado | Perfis não visíveis, calhas de cabos, contrapisos |
| Pele dura/núcleo de espuma | PVC rígido sólido | PVC espumado (0.55–0.70 g/cm3) | Superfície dura lisa + núcleo leve com redução de peso de 25–35% | Placas de espuma Celuka, painéis de portas, placas para móveis |
| Lábio flexível/corpo rígido | PVC macio/TPE | PVC rígido | A vedação flexível integrada elimina a etapa separada de inserção da junta | Perfis de janela com juntas coextrudadas |
| Tampa colorida/núcleo branco | Composto de PVC colorido/grão de madeira | PVC branco | Colorir apenas na camada superficial; 60–80% redução no custo do pigmento | Perfis coloridos, acabamentos em madeira, acabamentos decorativos |
| Tampa de alto brilho/núcleo fosco | PVC de alto brilho (baixo enchimento, modificado com acrílico) | PVC padrão | Superfície brilhante premium sem formulação premium de corpo inteiro | Perfis para móveis, bordas, molduras decorativas |
3. Princípios de design de matrizes de coextrusão
Combinação de viscosidade de fusão
A regra mais importante da coextrusão: as viscosidades de fusão das camadas adjacentes devem ser estreitamente correspondidas no ponto de fusão. Se dois fundidos com viscosidades diferentes se encontrarem na seção de combinação, o fundido de menor viscosidade encapsulará o fundido de maior viscosidade, causando instabilidade na espessura da camada e distorção interfacial.
Correspondência prática de viscosidade: Procure uma relação de viscosidade (menor/maior) de 0.67–1.5 na taxa de cisalhamento de processamento (normalmente 100–500 s-1 na região da matriz). Se a taxa de viscosidade exceder 2:1, use o princípio de encapsulamento para sua vantagem, projetando a camada de menor viscosidade para ser a externa.
Controle de temperatura no ponto de mesclagem
As duas correntes de fusão devem chegar ao ponto de fusão em temperaturas dentro de 10–15°C uma da outra. Um fluxo frio encontrando um fluxo quente cria uma incompatibilidade imediata de viscosidade e instabilidade interfacial. Use adaptadores aquecidos independentemente para cada extrusora e posicione o ponto de fusão o mais próximo possível da saída da matriz para minimizar o tempo de permanência após a combinação.
Estabilidade Interfacial
Para uma interface estável entre as camadas, os dois fundidos devem sofrer tensões de cisalhamento semelhantes na interface. Isto é conseguido por:
- Projetar o comprimento da matriz para equalizar a velocidade média do fluxo de ambas as camadas no ponto de fusão
- Usando uma geometria combinada com um ângulo de convergência gradual (<30°) em vez de uma junção abrupta
- Manter contrapressão suficiente (5–15 MPa) para suprimir a fratura por fusão na interface
4. Dimensionamento e configuração da coextrusora
A coextrusora (para a camada de cobertura/pele) é sempre menor que a extrusora principal. Regras de dimensionamento:
| Espessura da camada de cobertura (% do total) | Tamanho da coextrusora (como % da capacidade de saída da extrusora principal) | Configuração típica (principal + co-ex) |
|---|---|---|
| 5–10% (tampa fina) | 10–20% | SJZ 65/132 + SJZ 35/75 ou SJ 45/25 parafuso único |
| 10–20% (limite padrão) | 20–35% | SJZ 65/132 + SJZ 45/90 ou SJZ 51/105 |
| 20–40% (pele espessa/camada dupla) | 35–60% | SJZ 80/156 + SJZ 55/110 ou SJZ 65/132 |
| >40% (camadas iguais) | 60–100% | Duas extrusoras idênticas (linha de coextrusão dedicada) |
Tipo de coextrusora: Para camadas de cobertura fina (5–15%), uma extrusora de parafuso único (SJ 30–45) geralmente é suficiente e mais econômica. Para películas mais espessas ou formulações com maior viscosidade (por exemplo, composto resistente às intempéries com alto TiO2), um parafuso duplo cônico pequeno (SJZ 35–51) fornece melhor homogeneidade de fusão.
5. Parâmetros de Processo para Coextrusão
Coordenação do perfil de temperatura
Os perfis de temperatura principal e da coextrusora devem ser coordenados e não idênticos. Uma configuração típica para uma tampa de PVC rígida em núcleo de PVC rígido:
| Extrusora | Zona 1 | Zona 2 | Zona 3 | Zona 4 | Adaptador |
|---|---|---|---|---|---|
| Principal (núcleo) | 160°C | 168°C | 172°C | 170°C | 168°C |
| Co-extrusora (tampa) | 165°C | 172°C | 175°C | — | 172°C |
A coextrusora funciona 3–5°C mais quente porque:
- O parafuso menor gera menos calor de cisalhamento
- A fina camada de cobertura esfria mais rápido na matriz (maior relação superfície-volume)
- O composto da tampa geralmente contém menos lubrificante (para manter as propriedades da superfície), exigindo temperatura de processamento ligeiramente mais alta
Equilíbrio de pressão
A pressão de fusão de ambos os fluxos no ponto de fusão deve ser igual (±0.5 MPa). O desequilíbrio de pressão faz com que o fluxo de pressão mais alta empurre para dentro do canal de fluxo do fluxo de pressão mais baixa, interrompendo a interface e criando variação na espessura da camada. Use transdutores de pressão separados em cada adaptador e ajuste o RPM do parafuso ou as válvulas de contrapressão para equilibrar.
6. Adesão entre camadas
A adesão intercamadas na coextrusão de PVC é geralmente excelente quando ambas as camadas são à base de PVC – as mesmas cadeias de polímero se difundem pela interface quando os fundidos estão acima da Tg (80°C) e sob pressão. No entanto, surgem problemas com materiais diferentes:
- Tampa de PVC para ASA/PMMA: Estes são polímeros diferentes com interdifusão limitada. Use uma camada de ligação (adesivo de copolímero acrílico) ou certifique-se de que a temperatura da interface exceda 190°C no ponto de fusão para máxima interdifusão.
- PVC para TPE/PVC macio: A adesão geralmente é boa porque o PVC plastificado e o TPE são compatíveis. Certifique-se de que a camada macia esteja totalmente gelificada antes do ponto de fusão.
- PVC para PE/PP: Estes são incompatíveis. Uma camada adesiva coextrudável (à base de PE maleável ou EVA) é obrigatória.
Teste a adesão da camada intermediária usando um teste de descascamento de 180° (ASTM D903). Para perfis de janela com camadas de cobertura coextrudadas, a resistência de adesão deve exceder 4 N/mm. Valores abaixo de 2 N/mm indicam ligação interfacial insuficiente e levarão à delaminação em serviço.
7. Defeitos comuns de coextrusão
| Defeito | Causa | Solução |
|---|---|---|
| Variação da espessura da camada (interface ondulada) | Desequilíbrio de pressão de fusão; incompatibilidade de viscosidade; saída pulsante de uma extrusora | Equilibrar as pressões de fusão; combinar viscosidades; verifique o parafuso/motor da extrusora de sobretensão |
| Encapsulamento (uma camada envolve a outra) | Grande relação de viscosidade (>3:1); um fundido com viscosidade muito mais baixa | Reduza a temperatura do fundido de baixa viscosidade para aumentar a viscosidade; ajustar formulações para uma correspondência de viscosidade mais próxima |
| Instabilidade interfacial (limite de camada em zigue-zague/ondulado) | Tensão de cisalhamento excessiva na interface; ângulo de convergência muito acentuado na seção de combinação | Reduza a produtividade; modificar a combinação da geometria para um ângulo mais raso; aumentar o comprimento da terra |
| Delaminação (camadas separadas) | Temperatura interfacial insuficiente; materiais incompatíveis; contaminação na interface | Aumentar a temperatura do ponto de fusão; verificar a compatibilidade dos materiais; seção de combinação de matriz limpa |
| Camada de cobertura muito espessa/fina nos cantos | Distribuição não uniforme do fundido no coletor da camada de cobertura; projeto da matriz inadequado para seções transversais complexas | Ajustar barras restritoras/afinação do coletor; redesenhar o canal de fluxo da camada de cobertura para obter espessura uniforme em torno do perímetro do perfil |
| Géis/não derrete na interface | O material da camada de cobertura não está totalmente gelificado antes da fusão; pontos frios no adaptador da coextrusora | Aumentar a temperatura da coextrusora; verifique se há pontos mortos no adaptador; aumente a rotação do parafuso da coextrusora para obter mais trabalho de cisalhamento |
Planejando um projeto de coextrusão?
Nossa equipe de engenharia projeta sistemas completos de coextrusão – emparelhamento de extrusoras, projeto de matrizes e otimização de processos – sob medida para o seu produto.
Discuta seu projetoArtigos e produtos relacionados
- Design de matriz de PVC para perfis e chapas
- Guia de extrusão de controle de temperatura de PVC
- Seleção de estabilizador de PVC: Ca-Zn vs Organoestanho
- Produtos: Máquina de perfil de janela de PVC | Máquina de placa de espuma de PVC | Máquina para enfaixar bordas de PVC
Conclusão
A coextrusão é a tecnologia que torna os perfis e chapas de PVC competitivos com materiais de maior custo. A capacidade de colocar uma camada de cobertura resistente às intempéries, de alto brilho ou colorida em um núcleo com custo otimizado é o que permite que os perfis de janela de PVC concorram com o alumínio e a madeira, e as placas de espuma de PVC concorram com o compensado e o MDF. Os principais desafios técnicos – correspondência de viscosidade, equilíbrio de pressão e estabilidade interfacial – são bem compreendidos e gerenciáveis com projeto adequado de matrizes e controle de processo. O investimento de capital em um sistema de coextrusão (normalmente US$30,000–70,000 somador em uma linha de camada única) é recompensado por meio de economia de custos de material (15–25% na formulação principal) e diferenciação de produto que gera margens mais altas.